


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как предотвратить вырывание волокон при обработке массива древесины на фрезерном станке с ЧПУ ATC
Вырывы волокон могут превратить тщательно обработанную деталь из массива древесины в источник дорогостоящих переделок, особенно в зоне торцевых волокон, сучков и изменения направления волокон. На фрезерном станке с ЧПУ и автоматической сменой инструмента (ATC) для обработки массива предотвращение сколов кромок требует большего, чем просто установка острой фрезы. Геометрия инструмента, траектории с учетом направления волокон, режимы резания и надежное крепление заготовки — всё это влияет на то, будут ли волокна чисто срезаны или вырваны.
Лучше всего начать не с простого снижения скорости станка. Сначала определите, где возникает повреждение, а затем устраните вызвавшие его условия. Скол верхней кромки, рваная нижняя поверхность и поврежденная стенка паза могут требовать трех разных способов коррекции.
Оцените поврежденную кромку, прежде чем менять программу
Осмотрите бракованную деталь, прежде чем шлифовать ее. Отметьте направление резания и ориентацию волокон, а также определите, появился ли дефект при черновой или чистовой обработке. Так периодически возникающую проблему качества можно превратить в задачу, которую можно проверить.
Вырывы волокон обычно оставляют неровные участки с вырванными волокнами или небольшие углубления. Вибрация создает более регулярные следы, а прижоги указывают на чрезмерное трение, плохое удаление стружки или неподходящее сочетание скорости и подачи. Эти проблемы могут возникать одновременно, однако попытки исправить любые шероховатости как вырывы волокон часто приводят к бесполезным изменениям настроек.
Подберите фрезу с учетом кромки, которую нужно сохранить
Не существует одной фрезы, которая обеспечивала бы наилучший результат при любой операции с массивом древесины. Выбирайте тип резания с учетом поверхности, которую необходимо защитить.
- Спиральные фрезы с верхним выбросом стружки (upcut) эффективно отводят стружку и часто подходят для глубоких пазов, но их направленное вверх действие может поднимать волокна вдоль верхней кромки.
- Спиральные фрезы с нижним выбросом стружки (downcut) прижимают поверхностные волокна вниз и подходят для обработки верхней кромки. Однако в глубоких пазах они могут набивать стружку в зону резания и повышать нагрев.
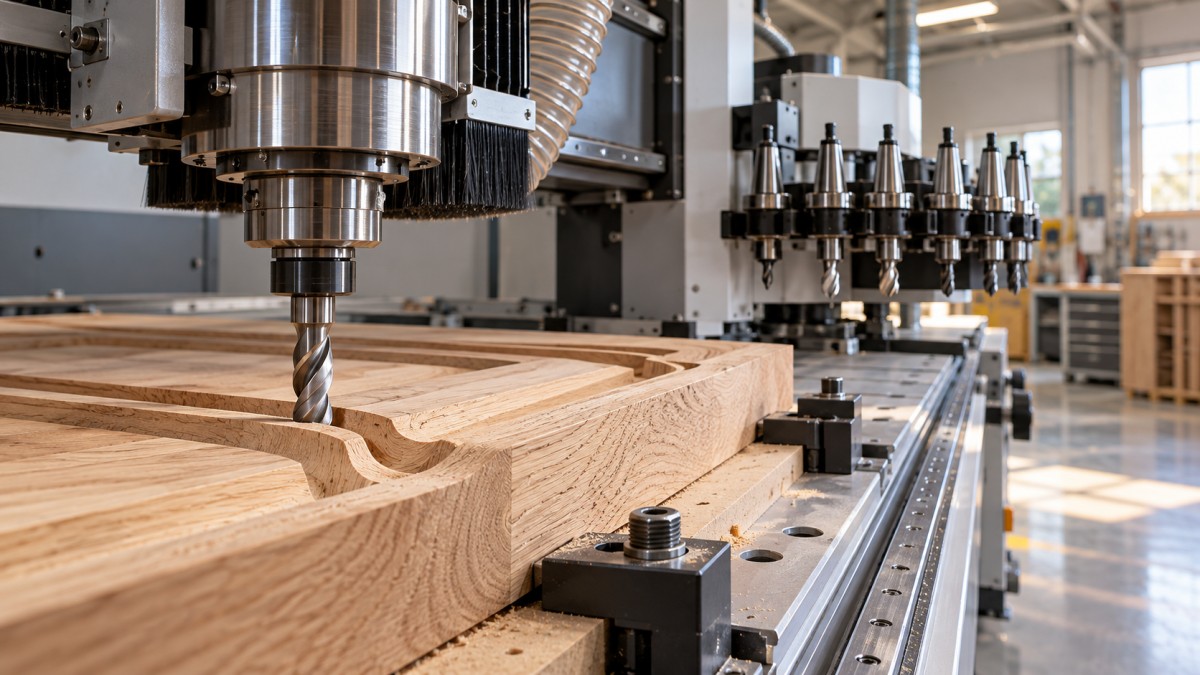
- Компрессионные спиральные фрезы сочетают участок с верхним выбросом стружки у кончика и участок с нижним выбросом выше него. При правильном зацеплении они могут защищать обе поверхности сквозного профиля.
- Фрезы со сдвиговой геометрией или подходящие профильные фрезы могут улучшить качество открытой кромки, если их геометрия соответствует операции и породе древесины.
Компрессионной фрезе требуется особое внимание. Переход между геометрией с верхним и нижним выбросом стружки должен находиться внутри заготовки, а соответствующая режущая часть должна работать у каждой поверхности. Если первый проход мельче участка с верхним выбросом стружки, этот участок всё еще может вырывать волокна у верхней кромки. Следуйте рекомендациям производителя инструмента по глубине зацепления и не полагайте, что любая компрессионная фреза автоматически предотвращает сколы.
Не задавайте чрезмерно глубокий первый проход только ради того, чтобы задействовать участок с нижним выбросом стружки. Если это превышает допустимую нагрузку резания, используйте фрезу с более коротким участком верхнего резания, отдельную операцию надрезания верхней кромки или другую подходящую стратегию.
Проверьте остроту инструмента при хорошем освещении. Фреза может продолжать снимать материал, но быть слишком тупой для получения качественной мебельной кромки. Накопление смолы также меняет характер резания; очищайте инструмент одобренным способом и проверяйте его на повреждения, прежде чем снова использовать.
Учитывайте направление волокон при построении траектории
Массив древесины ведет себя не так, как однородный листовой материал. Волокна могут идти под углом к одной поверхности, менять направление возле сучка или менять его в пределах одной детали. Поэтому при обработке всего периметра три стороны могут получиться чистыми, а на четвертой возникнут сильные вырывы.
По возможности задавайте траекторию так, чтобы резание прижимало волокна к поддерживаемому материалу, а не отрывало их от готовой кромки. Результат зависит от направления вращения шпинделя, направления перемещения, стороны контакта фрезы и местной ориентации волокон, а не только от того, выполняется ли программа по часовой стрелке или против нее.
Проверьте встречное и попутное фрезерование при чистовой обработке, а не полагайтесь на предположения
Попутное фрезерование часто дает более чистые кромки на жестком фрезерном станке с ЧПУ при надежном креплении заготовки, но это не универсальное решение проблемы вырывов волокон в массиве древесины. На участках с меняющимся направлением волокон может лучше сработать другое направление резания. Проверьте оба направления на обрезке из той же заготовки, сохранив неизменными зацепление инструмента и остальные настройки.
Используйте симуляцию CAM и проверяйте компенсацию при изменении направления обхода контура. Попутное фрезерование также может повысить вероятность того, что плохо закрепленная деталь будет затянута под фрезу; оно ни в коем случае не заменяет надлежащее крепление.
Продумайте точку выхода фрезы из древесины
Сколы часто возникают в месте выхода инструмента, где заготовка не имеет опоры. Если позволяет геометрия, обработайте торцевые кромки до прилегающих продольных, чтобы последующая операция удалила небольшие повреждения углов. Другой вариант — оставить за точкой выхода припуск или плотно прижать к ней подкладной блок, расположив его за пределами зоны возможного столкновения с инструментом.
Расположите точки входа и выхода инструмента подальше от видимых углов. Плавный вход в отходный материал обычно предпочтительнее прямого врезания в готовую кромку.
Разделите снятие основного объема материала и чистовую обработку поверхности
Попытка за один проход снять большой объем древесины и одновременно получить поверхность товарного качества создает ненужный риск. Черновая обработка должна предсказуемо снимать материал, а чистовая — снимать контролируемый припуск при стабильном зацеплении инструмента.
Оставьте достаточно радиального припуска для полноценного чистового прохода, но не настолько много, чтобы чрезмерно нагружать чистовую фрезу. Подходящий припуск зависит от диаметра фрезы, породы древесины, глубины профиля и жесткости станка. Слишком малый припуск может привести к трению фрезы о неровную поверхность после черновой обработки, а слишком большой — к прогибу инструмента и новым вырывам волокон.
Для глубоких стенок рассмотрите поэтапную черновую обработку, а затем отдельный проход для чистовой обработки стенок. Чистовой проход на всю высоту может устранить следы ступеней, но при этом увеличивается длина режущей кромки, находящейся в контакте с материалом. Используйте такой проход только в том случае, если инструмент, держатель, шпиндель и крепление заготовки выдерживают нагрузку.
Повторный проход с теми же размерами иногда снимает материал, оставшийся из-за прогиба инструмента, но не является надежным способом исправить вырывы волокон. Если повреждение выходит за пределы окончательной поверхности, повторный проход по контуру не вернет древесину на место.
Настраивайте подачу и частоту вращения шпинделя совместно
Снижение только скорости подачи — распространенная реакция на сколы кромок. Иногда это помогает уменьшить нагрузку резания, но чрезмерное замедление при неизменной частоте вращения шпинделя может вызвать трение, нагрев и преждевременное затупление инструмента.
В качестве отправной точки используйте рекомендуемый производителем инструмента диапазон нагрузки на зуб:
Нагрузка на зуб = скорость подачи ÷ (частота вращения шпинделя × количество режущих зубьев).
Например, для двухзубой фрезы при частоте вращения 18,000 об/мин и подаче 3,600 mm/min расчетная нагрузка составляет 0.10 mm на зуб. Это иллюстрация расчета, а не рекомендуемая настройка для любой фрезы или породы древесины. Пригодность такого режима по-прежнему зависит от глубины и ширины резания, вылета инструмента и доступной силы зажима.
Прислушивайтесь к изменениям звука при обработке углов и осматривайте стружку. Преимущественно мелкая пыль, прижоги или визг могут указывать на трение или повторное резание, хотя некоторые породы древесины естественным образом дают более мелкую стружку. Внезапное ухудшение качества при изменении направления может свидетельствовать о чрезмерном зацеплении инструмента или нестабильном движении.
Если нагрузка резания слишком велика, уменьшение глубины или радиального зацепления может сохранить продуктивную нагрузку на зуб лучше, чем простое замедление подачи. Убедитесь, что система удаления стружки работает эффективно, особенно при обработке пазов, где фреза с нижним выбросом стружки может задерживать стружку.
Крепление заготовки и повторяемость ATC не менее важны
Даже острая фреза не обеспечит чистую кромку, если заготовка приподнимается или вибрирует. Массив древесины может быть выгнутым, коробленым или настолько неровным, что вакуумное уплотнение будет нарушено. Маленькие детали особенно уязвимы, когда сквозной рез уменьшает площадь их крепления.
- Подготовьте устойчивую базовую поверхность и убедитесь, что заготовка лежит без качания.
- Следите за ровностью и пригодностью жертвенного стола для вакуумной системы; при необходимости изолируйте неиспользуемые зоны.
- Если вакуумного крепления недостаточно, используйте приспособления, зажимы, перемычки или подходящую стратегию с тонкой перемычкой материала (onion skin).
- Размещайте опоры достаточно близко, чтобы исключить прогиб, но за пределами зоны возможного столкновения с фрезой и держателем.
Подкладная опора уменьшает сколы нижней кромки только при плотном контакте с заготовкой. Если под древесиной остается зазор, волокна не будут иметь опоры в момент выхода фрезы. Для перемычек и стратегии onion skin также необходимо заранее предусмотреть способ удаления материала, поскольку неаккуратная обрезка может привести к сколам на в остальном чистой детали.
На фрезерном станке с ЧПУ с ATC для обработки массива древесины при неожиданном изменении качества проверьте повторяемость смены инструмента. Соблюдая безопасную процедуру отключения станка, осмотрите цанги, держатели и сопрягаемые поверхности шпинделя на наличие загрязнений и повреждений. Проверьте вылет инструмента, правильность зажима, биение при необходимости и измеренную длину инструмента. Не считайте, что все инструменты в магазине одинаково острые и правильно указаны в библиотеке инструмента.
Qingdao Zhongding Machinery Co., Ltd. поставляет деревообрабатывающее оборудование и оказывает техническую поддержку. При обращении за помощью в устранении неисправности укажите конфигурацию станка, характеристики фрезы и держателя, настройки CAM, а также приложите четкие фотографии дефекта. Эта информация полезнее, чем простое описание поверхности как «шероховатой».
Короткое пробное испытание для подбора рабочего производственного режима
Используйте обрезок из фактической партии, по возможности с похожими особенностями направления волокон. Чистый результат на образце с прямыми волокнами может не соответствовать качеству кромки около сучка в производстве.
- Задайте надежные исходные условия. Проверьте состояние инструмента, устойчивость заготовки, крепление, удаление стружки и данные инструмента.
- Воспроизведите сложный участок. Включите тот же выход на торцевых волокнах, стенку паза или криволинейный участок, на котором возник дефект.
- Изменяйте по одному параметру. Сравните направление резания, припуск на чистовую обработку или сочетание скорости и подачи, не меняя всё одновременно.
- Осмотрите деталь до шлифования. Проверьте обе поверхности, углы, качество стенок и точность размеров.
- Запишите успешную настройку. Сохраните данные об инструменте, породе древесины, толщине заготовки, зацеплении, подаче, частоте вращения и способе крепления.
Также зафиксируйте состояние заготовки. Плохо высушенный материал, трещины, непрочно сидящие сучки и резкие изменения направления волокон могут ограничить достижимое качество поверхности даже при хорошо настроенном процессе. Соблюдайте требования к материалу и оценивайте соответствие влажности, а не пытайтесь устранять каждый дефект настройками программы.
Цель — стабильный процесс резания, а не множество экстренных чистовых проходов. Когда фреза правильно поддерживает волокна, траектория учитывает сложное направление волокон, а заготовка надежно закреплена, чистые кромки становятся повторяемым результатом, а шлифование снова служит для чистовой обработки поверхности, а не для исправления дефектов.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.