


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Что вызывает пружинение после горячего прессования гнутой фанеры?
Отпружинивание гнутой фанеры после горячего прессования происходит потому, что при раскрытии формы в шпоне сохраняются упругие напряжения изгиба. Склеенные слои сопротивляются восстановлению формы, но не обязательно полностью его предотвращают. Чрезмерное отпружинивание возникает, когда в пакете накапливается слишком много напряжений, клеевой шов не набрал достаточную прочность к моменту раскрытия формы или изменения влажности и температуры вызывают деформацию панели после прессования.
Для диагностики особенно важнокогда меняется форма. Если изгиб раскрывается сразу, вероятны упругое восстановление, смещение клеевого шва или недостаточная фиксация при отверждении. Если панель меняет форму в последующие часы, следует внимательнее проверить охлаждение, перераспределение влаги и набор прочности клея. Увеличение давления или продолжительности цикла без выяснения этой разницы может не устранить первопричину.
Отличайте отпружинивание от коробления и разрушения клеевого соединения
При собственно отпружинивании шпон стремится вернуться к первоначальной, более плоской форме. У простой изогнутой панели после снятия с формы радиус увеличивается. Скручивание, поперечное выгибание или более сильный подъем одного края указывают на дополнительный дисбаланс укладки, распределения влаги, нагрева или контакта с оснасткой.
Расслоение — это другой дефект, хотя оно может возникать одновременно с отпружиниванием. Видимые зазоры, пузыри или разделение слоев шпона свидетельствуют о локальном разрушении клеевого соединения. Панель также может потерять кривизну из-за смещения в слабом клеевом шве без очевидного раскрытого зазора. Поэтому осмотр формы сам по себе не подтверждает достаточную прочность склеивания.
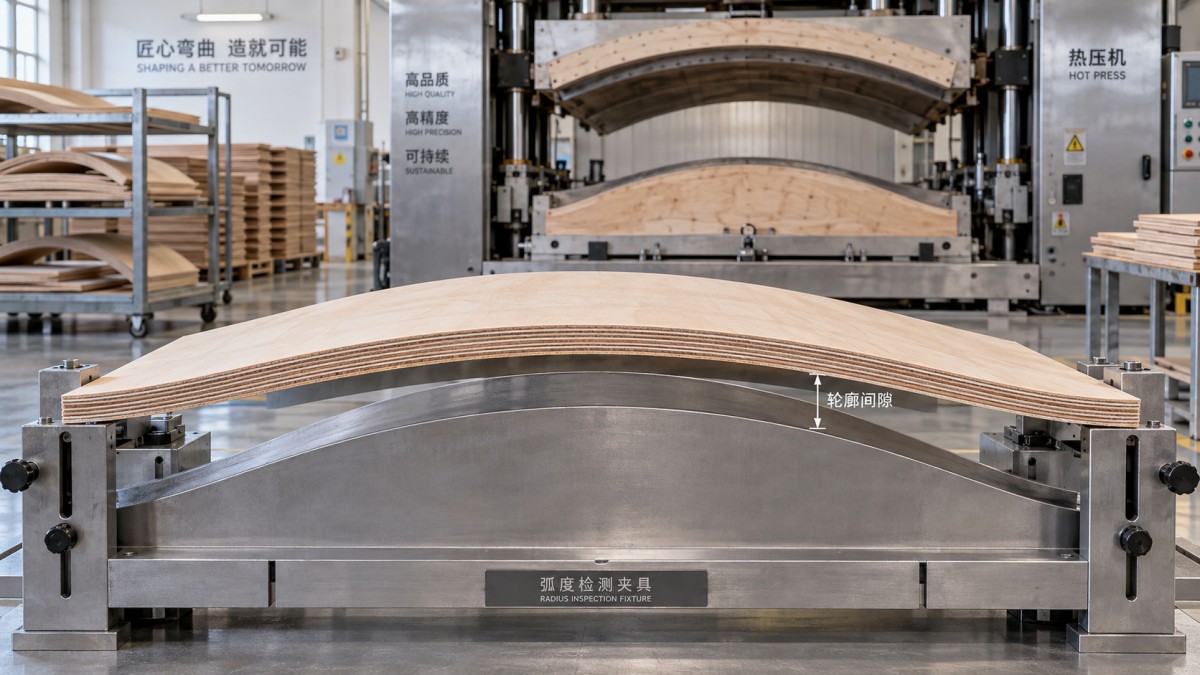
Фиксируйте кривизну на одинаковых этапах: вскоре после безопасного снятия с пресса, после охлаждения и по истечении заданного периода кондиционирования. Каждый раз используйте одинаковые опоры, точки измерения и ориентацию панели. Гибкая деталь может менять форму под собственным весом, из-за чего непоследовательные измерения выглядят как разброс параметров процесса.
Для простой дуги можно контролировать высоту подъема в центре с помощью шаблона с фиксированным пролетом. Уменьшение подъема при том же пролете означает, что кривая стала более плоской. Для деталей сложной формы используйте заданные опорные точки или контрольный шаблон, а не оценивайте профиль на глаз.
Шпон сохраняет стремление выпрямиться
В форме внешняя сторона изгиба растягивается, а внутренняя сжимается. Тепло и влага облегчают деформирование древесины, но горячее прессование не устраняет автоматически все эти напряжения. После раскрытия формы шпон стремится восстановить исходную форму, а клей и ламинированная структура сопротивляются этому движению.
Важна толщина каждого листа шпона, а не только толщина готовой панели. При заданном радиусе изгиба более толстый шпон испытывает большую деформацию изгиба по толщине. Поэтому замена нескольких тонких листов меньшим количеством толстых может изменить величину отпружинивания, даже если размеры готовой панели останутся примерно такими же. Меньшие радиусы дополнительно увеличивают нагрузку при формовании и могут вызвать растрескивание или повреждение при сжатии.
Проверьте, не появилась ли проблема с отпружиниванием после изменения толщины шпона, породы древесины, поставщика или качества волокон. Плотность, жесткость, отклонение направления волокон и дефекты влияют на формуемость. Нельзя считать, что режим прессования, проверенный для одной спецификации шпона, подойдет для другой.
Баланс этих напряжений также зависит от схемы укладки. Направление волокон меняет жесткость при изгибе, а несимметричная укладка может сочетать отпружинивание со скручиванием. Если конструкция детали допускает, симметричное расположение слоев относительно средней плоскости панели помогает уменьшить дисбаланс. Декоративные слои, перекрестные слои и конструкционные слои следует укладывать согласно утвержденной конструкции, а не переставлять ради упрощения загрузки.
Если прочно склеенная панель каждый раз раскрывается примерно на одинаковую величину, причиной может быть ожидаемое восстановление формы для данной конструкции, а не нестабильность пресса. Это важно учитывать, прежде чем менять ранее надежные настройки клея или станка.
Влажность влияет и на формование, и на размерную стабильность
Влажность шпона влияет на гибкость, теплопередачу, поведение клея и деформацию после прессования. Очень сухой шпон может сопротивляться формованию с малым радиусом и повреждаться. Избыток влаги может осложнить отверждение, повысить давление пара и сделать панель подверженной изменению размеров при высыхании.
Однородность не менее важна, чем среднее значение. В пакете с сухим лицевым шпоном и более влажными внутренними слоями средняя влажность может быть приемлемой, но поведение материала при этом останется неравномерным. Различия между двумя лицевыми сторонами или между участками одного листа вызывают неодинаковую усадку и напряжения.
Перед нанесением клея измеряйте влажность репрезентативных листов шпона, отбирая материал из разных мест штабеля. Используйте метод, подходящий для тонкого шпона, с соответствующими поправками на породу древесины и температуру. На показания влагомера для тонких листов может влиять материал под ними, поэтому соблюдайте одинаковую процедуру измерения, а сомнительные результаты проверяйте подходящим эталонным методом.
Не применяйте универсальное целевое значение влажности, взятое из другого процесса производства фанеры. Допустимый диапазон зависит от древесины, клея, конструкции панели и утвержденного режима прессования. Имеет значение и вода, содержащаяся в клее, особенно при изменении нормы нанесения.
Отсроченное изменение формы может служить полезной подсказкой. Если после охлаждения кривизна стабильна, но меняется при хранении, сопоставьте условия хранения с влажностным состоянием панели. Неравномерное воздействие на две стороны — например, когда одна прилегает к поверхности, а другая обдувается воздухом, — может вызвать деформацию, которую ошибочно принимают за чисто механическое отпружинивание.
Температура плит пресса не доказывает, что клеевые швы отверждены
В горячем прессе для гнутой фанеры отображаемая температура соответствует месту расположения датчика, а не обязательно самой холодной клеевой линии. Тепло должно пройти через оснастку и пакет шпона. Толщина панели, начальная температура материала, конструкция формы и качество контакта влияют на скорость достижения внутренними слоями условий, необходимых для отверждения.
Поэтому внешние поверхности панели могут быть горячими, а внутренние клеевые соединения — недостаточно отвержденными. Если в этот момент снять фиксацию, накопленные напряжения изгиба могут сместить слои до того, как клей наберет достаточную прочность для сопротивления этому движению.
Если требуется проверить внутреннюю температуру, используйте правильно расположенный датчик при контролируемом испытании или в жертвенном образце. Соблюдайте требования безопасности станка и применяйте метод измерения, который не создаст ложный зазор в клеевом шве. Сопоставьте температурный профиль с требованиями поставщика клея; одно лишь достижение заданной температуры не доказывает полного отверждения.
Подготовку и нанесение клея следует проверять так же тщательно, как и нагрев:
- Убедитесь, что используется указанная смола, соблюдается соотношение смолы и отвердителя, процедура смешивания и допустимая жизнеспособность смеси.
- Контролируйте расход клея измерениями, а не только визуально.
- Соблюдайте допустимое для клея время открытой и закрытой сборки.
- Проверьте поверхности шпона на загрязнения, плохое смачивание или чрезмерную шероховатость.
- Используйте подходящую проверку качества клеевого соединения, чтобы отличить недостаточное отверждение от других дефектов склеивания.
Недостаточное количество клея может привести к неполному покрытию. Избыточное нанесение может добавить воды или создать состояние клеевого шва, выходящее за рамки утвержденного процесса. Увеличение времени прессования — ненадежный способ исправить неправильное смешивание, просроченный клей или неподходящую подготовку поверхности.
Давление должно обеспечивать контакт, а не просто повышать показание манометра
Давление обеспечивает плотный контакт шпона и клеевых швов и удерживает пакет в заданном профиле. Недостаточное или неравномерное давление может оставить участки со слабым склеиванием или незавершенным формованием. Однако правильное показание гидравлического давления не доказывает, что на каждый участок изогнутой панели действует достаточное давление.
Давление в гидравлической системе не равно давлению на заготовку. Соотношение зависит от площади цилиндра, геометрии станка, оснастки и эффективной площади нагружения. В изогнутых формах появляются дополнительные различия, поскольку направление нагрузки и локальный контакт меняются по профилю.
Проверьте прилегание и выравнивание формы, ее чистоту, износ и полное закрытие. Пакет может перекрывать участок с плотным прилеганием, тогда как в других местах контакт будет неполным. Нахлесты шпона, попавший внутрь мусор или разброс толщины также могут концентрировать нагрузку и приводить к недостаточному сжатию соседних участков.
Бесконтрольное повышение давления может смять древесину, изменить толщину или вызвать чрезмерное выдавливание клея. Аналогично, более высокая температура может повредить материал или вывести процесс за пределы рабочего диапазона клея. Все изменения должны оставаться в пределах, установленных для конкретного применения станком, формой, древесиной и клеем.
Раскрытие пресса и охлаждение могут изменить даже качественный результат
Горячая панель с механической точки зрения отличается от охлажденной. Жесткость древесины и свойства клея зависят от температуры, а некоторые клеевые системы при нагреве ограниченно сопротивляются длительной нагрузке. Клеевой шов может быть достаточно прочным для одного режима обращения, но не для немедленного хранения без опоры под действием восстанавливающих усилий панели.
Если потеря формы происходит в период между раскрытием пресса и полным охлаждением, проверьте порядок снятия и обращения с панелью. Если этого требует процесс, сохранить геометрию поможет подходящее охлаждающее приспособление. Оно должно поддерживать заданный контур, не навязывая другую кривизну и не вызывая неравномерного охлаждения.
Охлаждение под фиксацией не заменяет достаточное отверждение. Оно также не предотвращает последующие деформации из-за значительного изменения влажности. Эффективность такого подхода следует проверять, сравнивая одинаковые панели, охлажденные с контролируемой опорой и без нее.
Проверьте также, нет ли непредусмотренной нагрузки при обращении. Если прислонить теплую деталь к стене, сложить детали, которые неправильно входят одна в другую, или опереть их только за концы, профиль может измениться, пока пакет еще подвержен деформации.
Выбирайте следующую проверку по характеру дефекта
Измерения отпружинивания полезнее, если учитывать место и время появления изменений. Следующие признаки помогают сузить круг проверок, но ни один из них сам по себе не является диагнозом.
Стабилизируйте процесс, прежде чем компенсировать форму оснастки
Начните контролируемое испытание с документирования исходного режима: спецификации и диапазона влажности шпона, последовательности укладки, партии и расхода клея, времени сборки, настроек пресса, фактической продолжительности цикла и способа охлаждения. Измерьте несколько панелей, чтобы не принять обычный разброс за улучшение.
Изменяйте за раз только одну релевантную переменную. Если подозревается недостаточный внутренний нагрев, проверьте температурный профиль и режим отверждения, не меняя одновременно конструкцию шпона и давление. Если подозревается разброс влажности, сравните кондиционированный материал при одном и том же утвержденном режиме прессования. Так результаты останутся интерпретируемыми.
Даже при подходящем шпоне, прочных клеевых соединениях и контролируемом процессе некоторое повторяемое отпружинивание может сохраняться. В этом случае может подойти компенсация оснастки — формование по кривой с несколько меньшим радиусом. Коррекцию необходимо определить для фактической укладки и измерять после согласованного периода охлаждения и кондиционирования; универсального процента не существует.
Компенсация нестабильного процесса лишь переносит его разброс в оснастку. Практическая цель — получить кривую, остающуюся в допуске после снятия с пресса, охлаждения и кондиционирования, при подтвержденной прочности клеевых соединений. Когда эти условия становятся воспроизводимыми, любая оставшаяся геометрическая коррекция получает надежное обоснование.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.