


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как предотвратить прошлифовку краёв панели на шлифовальном станке для шпона?
Чтобы шлифовальная машина для шпона не прошлифовывала края панели насквозь, необходимо уменьшить и стабилизировать съем материала, а не просто перейти на более мелкий абразив. Одновременно проверьте припуск на шлифование, фактическую толщину панели, контакт шлифовальной головки и работу прижимной колодки. Если повреждение сосредоточено на передней или задней кромке, прежде чем менять всю технологическую настройку шлифования, проверьте опору панели и момент срабатывания колодки.
Светлая полоса по периметру может указывать на обнажившийся слой основы или клея, однако по одному только цвету нельзя сделать однозначный вывод. Осмотрите поврежденный участок при хорошем освещении и сравните его с нешлифованным образцом. После удаления шпона дальнейшее шлифование не сможет восстановить его; первоочередная задача — локализовать причину, не повредив дополнительные производственные панели.
Используйте характер повреждения для поиска проблемы
Перед регулировкой станка нанесите на забракованную панель отметку направления подачи и точно определите, где начинается дефект. «Прошлифовывание кромки насквозь» может быть вызвано несколькими различными неисправностями, и для каждой требуется отдельное корректирующее действие.
Отличите дефект, который перемещается вместе с заготовкой, от дефекта, который связан со станком. Если конструкция станка допускает альтернативное позиционирование панели, поможет контролируемое испытание: если повреждение остается в той же зоне конвейера, вероятна причина со стороны станка; если повреждение перемещается вместе с определенной кромкой панели, вероятна причина со стороны заготовки. Ни один из этих результатов не заменяет измерения, но позволяет сузить область поиска.
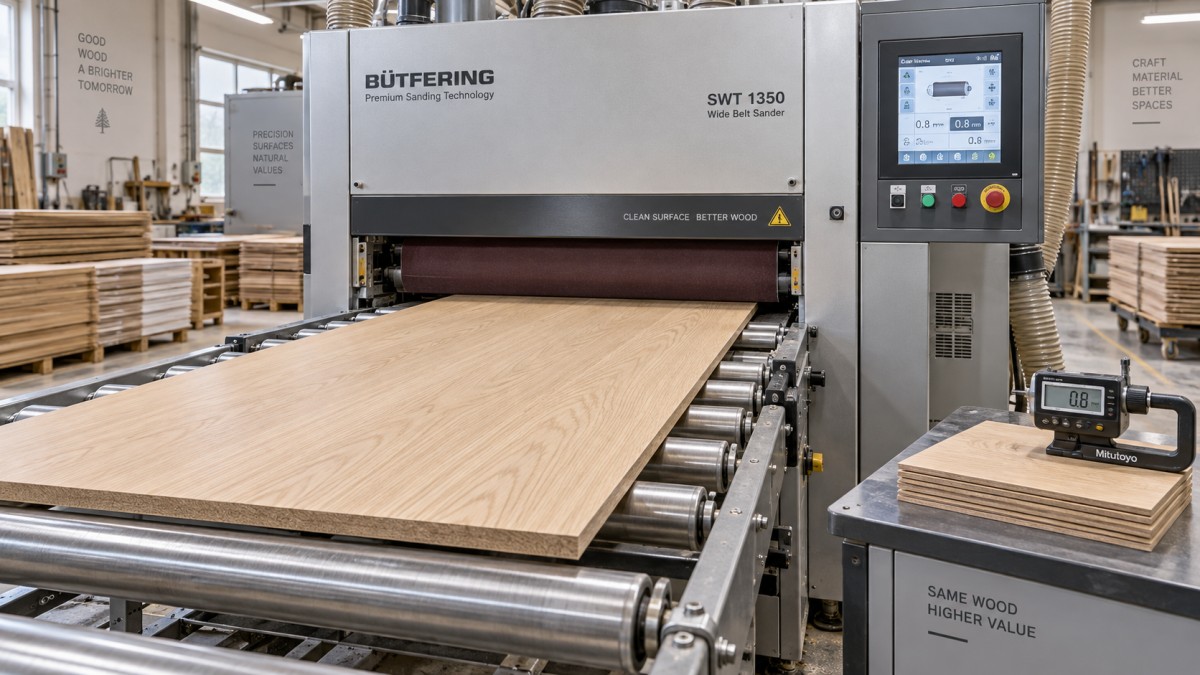
Определите фактическую толщину доступного для шлифования шпона
Толщина шпона, указанная в заказе на закупку, не равна автоматически оставшемуся припуску на шлифование. Предыдущее шлифование, подготовка шпона, прессование и колебания толщины влияют на толщину материала, остающегося над клеевым слоем. Панель, которая уже калибровалась или ремонтировалась, может иметь очень небольшой пригодный для обработки лицевой слой.
Используйте репрезентативный обрезок или жертвенную панель, чтобы исследовать слой шпона в нескольких местах, в том числе вблизи периметра. При наличии возможности получите спецификацию шпона и историю его обработки. Не оценивайте безопасный припуск на съем только по общей толщине панели: толстая основа также может иметь очень тонкий лицевой слой.
Измерьте общую толщину панели в углах, вдоль кромок и в центре с помощью подходящего измерительного оборудования. Отдельно проверьте плоскостность. Допустимая средняя толщина может скрывать один выступающий угол, который подвергается значительно большему шлифованию, чем остальная поверхность. И наоборот, изогнутая панель может перемещаться под прижимной системой, изменяя контакт при входе в станок и выходе из него.
Также подтвердите, какого результата должен достичь проход шлифования. Подготовка поверхности под финишное покрытие отличается от выравнивания толщины панели или удаления значительного клеевого наплыва. Если требуемая коррекция превышает доступный припуск шпона, никакая настройка давления не сделает эту операцию безопасной. Коррекцию необходимо выполнить на предыдущем этапе, до облицовывания, либо применить другой метод доработки.
Проверьте базовое состояние станка перед изменением технологической настройки
Перед осмотром лент, опорных плит, роликов или компонентов конвейера заблокируйте станок и выполните предусмотренную процедуру технического обслуживания. Рабочие регулировки выполняйте только с помощью органов управления и процедур, разрешенных производителем. Никогда не просовывайте руки в зону подачи, чтобы удержать панель или проверить контакт.
Осмотрите конвейер и нижнюю сторону заготовки на наличие затвердевшего клея, стружки или других отложений. Небольшой выступ снизу панели может поднять лицевую поверхность к абразиву. Проверьте состояние конвейера, его движение и взаимное положение шлифовальной головки и подающего стола. Перекошенная головка может снимать больше материала с одной стороны, даже если отображаемая настройка выглядит правильной.
Проверьте прижимную колодку и ее опорные компоненты на наличие неравномерного износа, поврежденных кромок, неправильной установки или заменяющих материалов, отличающихся от предусмотренной конструкции. Более мягкая колодка не обязательно безопаснее: повышенная податливость может позволить абразиву закатываться за кромку панели. Более жесткий контактный узел может создавать локально повышенное давление в другом месте. Используйте твердость, геометрию и покрытие колодки, предусмотренные для данного применения.
Также проверьте прижимные ролики и башмаки. Они должны обеспечивать стабильное перемещение панели, не заставляя ее входить в неподходящее контактное положение. Бессистемное снижение их давления может вызвать проскальзывание или нестабильную подачу, а не устранить чрезмерное шлифование. Если станок не может надежно удерживать заготовку при требуемой настройке шлифования, остановите работу и устраните это ограничение.
Снизьте интенсивность резания без потери стабильности подачи
На многошпиндельном станке определите, какая головка вызывает повреждение. Финишная головка не сможет компенсировать шпон, уже снятый агрессивным контактным роликом. Если это допускается системой управления и рабочей процедурой, отдельно испытайте головки на репрезентативном жертвенном материале.
Для головок с контролем толщины начните с проверенной исходной точки и постепенно подведите их к легкому контакту, используя метод настройки производителя. Для прижимных плит начните с консервативного утвержденного значения давления. Высота станка, настройка съема материала, давление колодки и давление прижима — это разные параметры; изменение одного из них не обязательно исправит другой.
Вносите по одной корректировке за раз и записывайте ее. Если снижение давления шлифования улучшает состояние кромок, но оставляет часть поверхности необработанной, перед повторным повышением давления проверьте геометрию панели или выравнивание головки. Принудительное обеспечение полного контакта с неровной панелью может привести к удалению шпона с ее наиболее высоких участков.
Выберите абразив, обеспечивающий чистое резание при низком давлении
Крупнозернистый абразив может удалить весь доступный лицевой слой еще до того, как оператор заметит явный дефект. Однако чрезмерно мелкая или засаленная лента может плохо резать, побуждая повышать давление или выполнять повторные проходы. Практическая цель — подходящая последовательность абразивов, обеспечивающая требуемую отделку при минимальном съеме материала.
Например, P180 или P220 могут подходить для некоторых операций финишной обработки шпона, но ни один из них не является универсальной исходной рекомендацией. Последовательность определяется породой древесины, имеющимися царапинами, толщиной шпона, конструкцией абразива и требованиями к покрытию. Мелкая лента не сможет эффективно удалить глубокие царапины, оставленные неоправданно грубым предыдущим проходом.
Проверьте засаливание, заглаживание, повреждение шва и неравномерный износ. Новая лента может резать агрессивнее изношенной ленты, которую она заменяет, поэтому после замены ленты необходимо повторно проверить настройку. Не компенсируйте изношенный абразив повышением давления, а затем не оставляйте это давление неизменным после установки новой ленты.
Рассматривайте скорость подачи и скорость ленты как части одного процесса
Снижение скорости конвейера увеличивает время контакта и может увеличить съем материала и нагрев. Поэтому оно не является стандартным способом устранения прошлифовывания кромки насквозь. Более высокая скорость подачи может уменьшить воздействие, но только в пределах, обеспечивающих стабильное перемещение и требуемый рисунок царапин.
Если скорость абразивной ленты регулируется, следуйте рабочим рекомендациям производителя станка и поставщика абразива. Испытывайте изменения скорости одновременно с изменениями давления и параметров контакта, а не предполагайте, что один орган управления независимо определяет съем материала. Не используйте повторные проходы как неизмеряемую замену правильной настройке: каждый проход расходует дополнительную часть оставшегося шпона.
Скорректируйте контакт на передней и задней кромках
Поперечная полоса повреждения в передней или задней части панели требует специальной проверки момента срабатывания прижимной колодки. В станках с электронным управлением прижимными плитами момент обнаружения панели и движение конвейера определяют время приложения и снятия давления. Если давление прикладывается слишком рано или сохраняется слишком долго, абразив может воздействовать на недостаточно поддержанную кромку.
Проверьте работу, чистоту и калибровку датчиков, а также введенные параметры заготовки или управления кромкой. Обозначения «задержка», «опережение» или «смещение» различаются у разных станков; по руководству определите, какая настройка перемещает фактическую точку контакта. Увеличение числового значения без понимания его функции может усилить дефект.
Если это предусмотрено конструкцией, установите короткую зону без давления на входе и выходе, а затем подтвердите результат на жертвенных панелях. Слишком большая зона исключения может оставить нешлифованную полосу, которая станет заметной после нанесения покрытия. Правильная настройка защищает кромку и одновременно обеспечивает требуемое качество поверхности; это не просто максимально возможная ширина зоны.
Сегментированные прижимные плиты также могут регулировать давление возле длинных кромок, однако их эффективность зависит от ширины сегментов, обнаружения панели и ее фактического положения. Узкая или перекошенная панель может не получить предусмотренную защиту. Проверьте активные сегменты, а не предполагайте, что функция «защита кромки» гарантирует безопасное шлифование.
Станки без управляемого отключения контакта на кромках имеют меньше возможностей для управления этими переходами. Проверьте опоры на входе и выходе, состояние роликов и допустимые размеры заготовки. Не устанавливайте самодельные носители или опорные приспособления, если производитель станка не одобрил такую конструкцию и способ фиксации.
Проверьте корректировку в ходе контролируемого испытания
Используйте испытательные панели с тем же шпоном, основой, клеевой системой, размерами и условиями прессования, что и у производственных заготовок. Толстая массивная деревянная плита может подтвердить базовую работу станка, но не покажет, выдержит ли тонкий облицованный слой.
- Зафиксируйте исходное состояние. Запишите ориентацию панели, результаты измерения толщины, спецификацию и состояние абразива, настройки головок, скорость подачи и параметры управления колодкой.
- Внесите одно консервативное изменение. Выберите его на основании наблюдаемого характера дефекта, а не снижайте все настройки одновременно.
- Проверьте после одного прохода. Используйте косопадающий свет для осмотра периметра, углов, рисунка царапин и переходов между отшлифованными и защищенными зонами.
- Измерьте и сравните. Повторно проверьте отмеченные точки толщины, учитывая, что измерение общей толщины может не выявить очень малые изменения толщины слоя шпона.
- Подтвердите внешний вид после отделки. Если это практически возможно, нанесите предусмотренное покрытие на испытательный образец. Неполное шлифование или неравномерный рисунок царапин могут стать более заметными после нанесения покрытия.
Проверяйте настройку на образцах с крайними значениями толщины, а не только на самой плоской панели в партии. Если одна настройка защищает тонкие панели, но оставляет более толстые панели недостаточно отшлифованными, входной разброс может превышать рабочее окно процесса. Сортировка материала или улучшение контроля толщины на предыдущем этапе надежнее, чем постоянное усиление прохода шлифования.
Сохраняйте стабильность решения при изменениях в производстве
После получения приемлемого результата сохраните полный технологический рецепт, а не только номинальную толщину панели. Включите тип и зернистость абразива, допустимое состояние ленты, конфигурацию головок, настройки давления, скорость подачи и параметры управления кромкой. Сохраните принятый образец, чтобы последующие сравнения были менее субъективными.
Повторяйте проверку первой детали после замены ленты, технического обслуживания прижимной плиты, изменения материала или изменения толщины панели. Если проблема с кромкой возвращается при ранее успешной настройке, проверьте износ, загрязнение, калибровку и поступающий материал, а не просто добавляйте еще одну корректировку давления.
Практическая граница остановки очевидна: если удаление оставшихся царапин приведет к обнажению основы или безопасные настройки не позволяют компенсировать разброс толщины панелей, дальнейшее шлифование не является способом исправления. Защита кромок шпона зависит от того, чтобы необходимый съем оставался в пределах доступной толщины лицевого слоя, а контакт на протяжении всего прохода был поддерживаемым и контролируемым.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.