

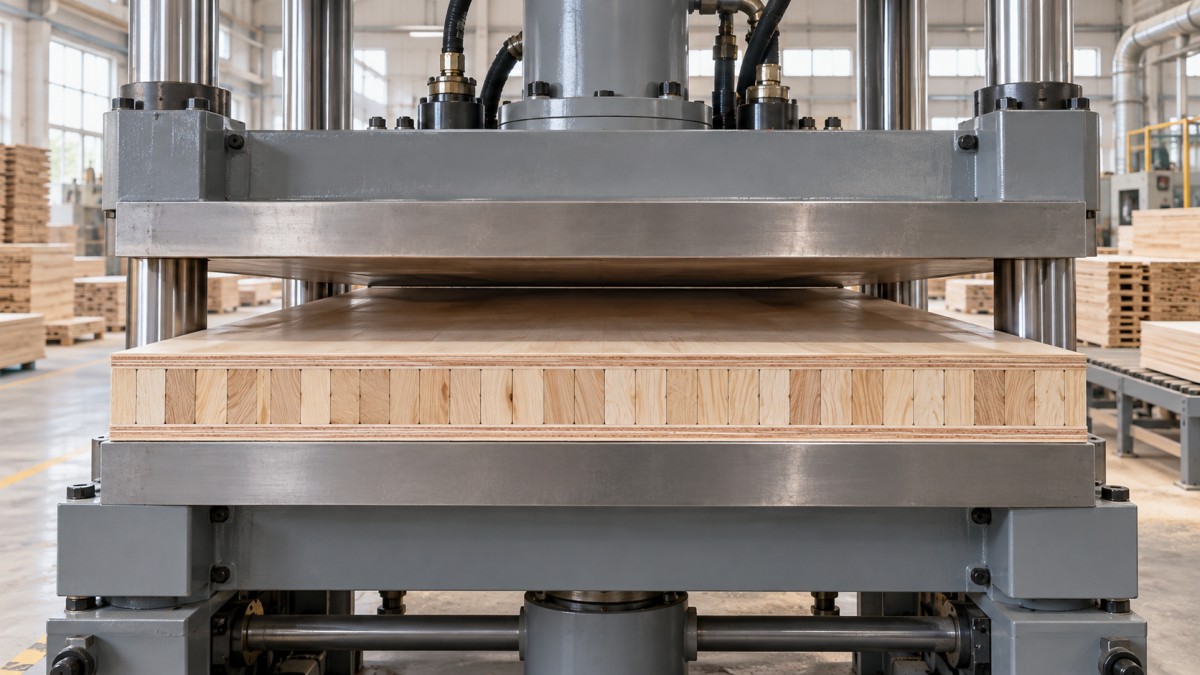
Чрезмерное давление может смять сердцевину столярной плиты, а недостаточное — привести к слабому клеевому соединению. Правильная настройка должна обеспечивать склеивание, ограничивая при этом остаточное сжатие.
Для операторов, использующих горячий пресс для столярной плиты, настройка зависит от плотности сердцевины, однородности реек, требований к клею и площади панели под нагрузкой.
Начните с утвержденных требований к клею и панели, рассчитайте фактическое давление на панель, затем проверьте пробные панели после охлаждения. Одного показания гидравлического манометра недостаточно.
В этом руководстве объясняется, как преобразовать усилие пресса в давление на панель, проверить сжатие и скорректировать температуру и время прессования, чтобы сократить количество брака и обеспечить качество.
Какое давление обеспечит склеивание панели без смятия сердцевины?
Универсальной настройки давления для всех конструкций столярных плит не существует. Настройка, подходящая для плотных однородных реек, может привести к остаточному сжатию более мягкой или неоднородной сердцевины.
Рабочий диапазон находится между двумя пределами: давление должно быть достаточным для обеспечения контакта клея, но не настолько высоким, чтобы нарушить требуемую структуру и толщину сердцевины.
Начните с рекомендованных поставщиком клея значений удельного давления, температуры и времени прессования для данного применения. Убедитесь, что эти рекомендации подходят для используемых материалов и конструкции панели.
Затем проверьте в спецификации панели готовую толщину, допустимое сжатие и требования к прочности клеевого соединения. Эти критерии приемки определяют, подходит ли фактическая настройка, проверенная на пробных панелях.
Если для достаточного склеивания требуется давление, повреждающее сердцевину, проверьте подготовку материалов, нанесение клея и условия сборки. Повышение давления не может устранить все проблемы склеивания.
Оценивайте всю панель, включая края, центр и участки с более слабыми рейками. Приемлемая средняя толщина может скрывать локальное смятие или плохо склеенные участки.
Как преобразовать показание манометра в давление на панели?
Гидравлический манометр обычно измеряет давление масла в контуре. Давление на панель — это усилие, передаваемое пакету, деленное на площадь его нагруженной поверхности в плане.
По возможности используйте таблицу усилий или документацию системы управления производителя станка. Соотношение между давлением по манометру и усилием зависит от расположения цилиндров, активных контуров и механической конфигурации.
Требуемое усилие (N) = целевое давление на панель (MPa) × площадь нагруженной поверхности панели (mm²)
Например, площадь поверхности панели размером 1,200 × 2,400 миллиметров составляет 2,880,000 квадратных миллиметров. Используйте фактические размеры производственного пакета.
При условном давлении на панель 0.50 MPa для такой площади потребуется 1,440,000 ньютонов, или 1,440 килоньютонов. Это соответствует приблизительно 147 метрическим тоннам усилия.
Этот пример демонстрирует только порядок расчета и не является рекомендуемой настройкой для столярной плиты. Допустимое давление следует определять исходя из требований к клею и результатов проверенных испытаний.
Чтобы преобразовать это усилие в настройку гидравлической системы, используйте зависимость между давлением в контуре и передаваемым усилием, указанную производителем. Не вводите рассчитанное давление на панель напрямую.
При чтении документации станка внимательно проверяйте единицы измерения. Мегапаскали, bar, килограмм-сила на квадратный сантиметр, килоньютоны и тонны-силы обозначают разные величины или единицы измерения.
Какую площадь нагруженной поверхности следует использовать?
Если в проеме находится одна панель, используйте площадь ее нагруженной поверхности в плане. Если рядом расположено несколько панелей, обычно складывают площади их нагруженных поверхностей в плане.
При одинаковом суммарном усилии на меньший пакет действует более высокое среднее давление. Поэтому сохранение вчерашней настройки гидравлической системы после изменения размеров панелей может привести к смятию сегодняшней сердцевины.
Не умножайте площадь панели на количество проемов пресса автоматически. Во многих многопроемных прессах усилие передается через проемы по общей силовой цепи.
Уточните правильность расчета у производителя станка, особенно если в проемах размещены пакеты разной конфигурации или конструкции. Неравномерная нагрузка также может привести к недопустимой нагрузке на плиты пресса.
Используйте утвержденные схемы загрузки и уравновешивайте пакеты согласно требованиям к прессу. Не пытайтесь компенсировать недостаточную опору или неравномерную загрузку простым увеличением усилия.
Перед каждым изменением производства проверяйте размеры панелей, количество панелей в проеме, число занятых проемов и применимую таблицу усилий. Записывайте эти данные вместе с выбранной настройкой гидравлической системы.
Что проверить перед повышением давления?
Неодинаковая высота реек сердцевины создает неравномерное распределение давления. Выступающие рейки первыми принимают нагрузку, тогда как более низкие рейки могут не получить достаточного контакта, даже если показание манометра кажется правильным.
Перед прессованием проверьте однородность толщины реек, плоскостность, стыки, зазоры и качество сборки. Высокое среднее давление не может надежно компенсировать значительные отклонения в сердцевине.
Учитывайте различия между партиями по породе древесины, плотности и влажности. Смешанные материалы могут сжиматься по-разному, образуя локальные углубления, даже если общее измерение толщины находится в пределах нормы.
Измеряйте влажность в соответствии с утвержденной технологической спецификацией, а не считайте сердцевину готовой только потому, что ее поверхность кажется сухой. Проверяйте выборочные рейки по всей партии.
Проверьте нанесение клея, равномерность покрытия, смешивание и время сборки. Участки без клея или превышение допустимого времени сборки могут выглядеть как недостаточное давление прессования.
Также проверьте чистоту плит пресса, равномерность температуры и выравнивание в соответствии с утвержденными процедурами. Накопившиеся отложения или неравномерный нагрев могут вызывать дефекты, которые лишь частично маскируются регулировкой давления.
Как провести информативное испытание давления?
Используйте репрезентативный пакет с известными характеристиками материалов и клея. До испытания установите критерии приемки, включая толщину, видимые повреждения сердцевины и требуемые показатели прочности склеивания.
Выберите начальное давление в пределах утвержденного технологического диапазона для данной конструкции. Если проверенного диапазона нет, прежде чем проводить испытание в производственном масштабе, запросите рекомендации.
При первоначальном сравнении значений давления поддерживайте постоянными расход клея, время сборки, температуру и время прессования. Изменение нескольких параметров одновременно затрудняет интерпретацию результатов.
- Измерьте непрессованный пакет в отмеченных точках, включая углы, середины кромок и центр.
- Рассчитайте требуемое усилие и выберите соответствующую настройку станка по проверенной документации.
- Выполните утвержденную последовательность закрытия, нагрева, выдержки и открытия, записывая фактические параметры процесса.
- После установленного периода охлаждения или кондиционирования измерьте те же точки и осмотрите репрезентативные поперечные срезы.
- Перед утверждением настройки для производства выполните необходимые проверки прочности клеевого соединения.
При измерении непрессованных пакетов используйте одни и те же измерительные приборы и одинаковое усилие прижима. В противном случае свободные слои и неровности поверхности могут сделать сравнение толщины до и после прессования недостоверным.
Если результаты обосновывают корректировку, меняйте давление контролируемыми, документируемыми шагами в пределах утвержденных ограничений. Повторяйте те же проверки и подтверждайте характеристики на репрезентативных вариантах материалов.
Эксплуатируйте пресс с исправными ограждениями и блокировками; при осмотре и техническом обслуживании соблюдайте процедуру изоляции станка. Никогда не входите в зону закрытия пресса для проверки пакета.
Как отличить нормальное уплотнение от смятия сердцевины?
Некоторое уменьшение толщины может быть вызвано закрытием небольших зазоров при сборке и уплотнением пакета. Само по себе уменьшение толщины не доказывает, что волокна сердцевины были смяты.
Сравнивайте измерения после одинакового периода охлаждения или кондиционирования, поскольку после снятия нагрузки панели могут восстановить толщину. Измерения сразу после горячего прессования не должны быть единственным основанием для оценки.
Рассматривайте этот процент как показатель процесса, а не как универсальный предел браковки. Он включает эффект уплотнения, поэтому его следует оценивать относительно утвержденной спецификации панели.
Осмотрите поперечные срезы на наличие смятых волокон, сплющенных реек, локальных вмятин и неравномерной толщины сердцевины. Сопоставьте подозрительные участки с точками, отмеченными перед испытанием.
Фиксируйте не только остаточное уменьшение толщины, но и ее восстановление. Панель, чрезмерно увеличивающая толщину после разгрузки, может соответствовать целевому значению сразу после прессования, но впоследствии иметь проблемы со склеиванием или стабильностью размеров.
Принимайте настройку только в том случае, если требования к толщине, внутренней структуре и прочности склеивания выполнены. Гладкая поверхность не подтверждает, что сердцевина под ней осталась неповрежденной.
Какие настройки следует корректировать при типичных дефектах?
Перед изменением давления используйте характер дефектов, чтобы сузить круг причин для проверки. Похожие внешние проявления могут иметь разные причины, поэтому каждое предположение следует подтверждать данными о процессе.
Оценивайте качество склеивания по соответствующему стандарту на продукцию или утвержденной процедуре предприятия. При необходимости проверяйте разрушение древесины, расслоение или прочность после установленного кондиционирования.
Не оценивайте склеивание только по внешнему виду или выдавливанию клея. Панель может выглядеть удовлетворительно, но содержать слабые клеевые соединения, проявляющиеся при механической обработке или эксплуатации.
Как согласовать температуру и время прессования с давлением?
Давление обеспечивает контакт, а температура и время способствуют отверждению клея. Повышение давления не компенсирует отсутствие необходимых условий отверждения клеевого слоя.
Температура плиты пресса и температура внутри клеевого соединения — разные величины. Передача тепла зависит от конструкции панели, ее толщины, начальной температуры, влажности и расположения клеевого слоя.
Следуйте рекомендациям поставщика клея по отверждению и проверяйте их применимость к фактическому пакету. При разработке режима для незнакомых конструкций панелей используйте подходящие методы измерения.
Если испытания показывают повреждение сердцевины, проверяйте не только давление, но и тепловое воздействие и состояние материалов. Нагретая влажная древесина может быть более подвержена деформации при длительной нагрузке.
Не увеличивайте продолжительность цикла без оценки последствий. В одних случаях дополнительное время улучшает отверждение, а в других усиливает деформацию или снижает производительность.
Используйте только утвержденные последовательности сброса давления и открытия пресса. Резкое открытие может вызвать дефекты, если внутреннее давление пара превышает прочность формирующегося клеевого соединения.
Какие параметры следует включить в производственный рецепт?
В технологическом рецепте следует указать конструкцию панели и ограничения по материалам, клеевую систему, количество наносимого клея, допустимое время сборки, температуру, время прессования и рассчитанное удельное давление на панель.
Укажите размеры панелей, схему загрузки, общее требуемое усилие, соответствующую настройку гидравлической системы и используемый станок. Одинаковое показание манометра на разных прессах может соответствовать разным усилиям.
Записывайте результаты измерения толщины и проверки склеивания, а также допустимые пределы корректировки. Это даст следующей смене проверенный ориентир при изменении сырья или условий.
При обращении за технической поддержкой в Qingdao Zhongding Machinery Co., Ltd. укажите модель пресса, схему загрузки, показание манометра, размеры панелей и приложите фотографии дефектов — это поможет провести диагностику.
Оптимальная настройка обеспечивает проверенное качество склеивания при соблюдении допустимого предела сжатия. Определите ее с помощью точного расчета усилия, стабильной подготовки, контролируемых испытаний и документированных проверок качества.