


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какие деревообрабатывающие станки подходят для мастерских с небольшим объёмом производства?
Для мастерской, изготавливающей мебель на заказ, небольшие серии, прототипы или столярные изделия по индивидуальным заказам, лучшими деревообрабатывающими станками редко оказываются самые крупные или наиболее автоматизированные модели. Обычно более подходящим выбором является компактный набор надежных станков, способных точно подготавливать материал, поддерживать несколько операций и быстро переналаживаться между заказами.
Небольшой объем производства не означает низких стандартов. Мастерская может выпускать лишь несколько шкафов, столов, дверей или встроенных конструкций в неделю, однако каждая деталь по-прежнему должна иметь точные размеры, чистые кромки, прямоугольные соединения и поверхность, готовую к отделке. Поэтому выбор станков должен основываться на последовательности работ, доступном пространстве, ассортименте материалов и времени, теряемом при переходе от одной операции к другой.
Практичный первый шаг — сначала инвестировать в мощности для обработки, используемые почти в каждом заказе: раскрой плит или массива древесины, получение плоских и прямоугольных заготовок, обработку кромок и выполнение повторяемых отверстий или соединений. Специализированное оборудование можно добавлять, когда конкретная операция становится постоянным узким местом.
Формируйте комплект станков вокруг регулярно повторяющихся работ
Прежде чем сравнивать технические характеристики, составьте список операций, встречающихся в большинстве заказов. У мастерской, производящей бескаркасные шкафы, потребности отличаются от мастерской, изготавливающей столы из массива, детали лестниц или двери на заказ. Покупать станки по категории выпускаемой продукции полезнее, чем приобретать их только потому, что они присутствуют в стандартной планировке мастерской.
Например, мастерской, ориентированной на шкафы, обычно необходимы эффективная работа с листовым материалом, точный раскрой панелей под прямым углом, обработка кромок и точное сверление. Мебельная мастерская, работающая с массивом древесины, обычно отдает больший приоритет фугованию, рейсмусованию, продольному и поперечному распилу, профилированию и столярным соединениям. Смешанной мастерской могут потребоваться обе возможности, но ей не следует сразу приобретать каждый специализированный станок.
Правильный вопрос — не «Какой станок имеет больше всего функций?», а «Какая операция сейчас создает время ожидания, нестабильное качество или ненужную ручную обработку?» Ответ покажет, где оборудование даст наиболее заметное улучшение.
Основные станки для деревообрабатывающей мастерской с небольшим объемом производства
Надежная пила обычно является первым производственным станком
Форматно-раскроечный станок часто становится прочной основой для мастерских, раскраивающих как панели, так и массив древесины. Его подвижная каретка обеспечивает точный поперечный распил и облегчает контроль крупных заготовок по сравнению с обычной циркулярной пилой кабинетного типа. Он может выполнять повторяющиеся операции резки, раскрой в размер и множество угловых резов без площади, необходимой для полноценной промышленной балочной пилы.
При небольших объемах работы точность и качество регулировки часто важнее максимальной скорости резания. Проверьте, надежно ли фиксируется упор, подходит ли подрезной узел для ламинированных панелей, плавно ли перемещается подвижный стол и можно ли откалибровать станок без чрезмерных простоев. Пила, которую сложно выставить под прямым углом или у которой смещается упор, будет создавать ошибки на последующих этапах производства.
Панельная пила не является автоматически лучшим решением для каждой мебельной мастерской. Она становится более привлекательной, когда регулярно обрабатываются большие объемы листового материала и вокруг нее организован поток материалов. Для разнообразных единичных работ форматно-раскроечный станок может предложить больше гибкости и меньшую сложность.
Фугование и рейсмусование должны соответствовать процессу работы с древесиной
Когда массив древесины является регулярно используемым материалом, мастерской необходим надежный способ создать одну плоскую пласть, одну прямоугольную кромку и стабильную конечную толщину. Отдельные фуговальный и рейсмусовый станки обеспечивают эффективный рабочий процесс при значительном объеме необработанных пиломатериалов. В ограниченном пространстве более рациональным выбором может быть комбинированный фуговально-рейсмусовый станок.
Комбинированное оборудование экономит производственную площадь и снижает первоначальные инвестиции, но требует переналадки между режимами фугования и рейсмусования. Это допустимо при коротких производственных сериях и разнообразных проектах. Однако это становится неудобным, когда несколько работников непрерывно обрабатывают большие объемы пиломатериалов, поскольку смена настроек прерывает поток работ.
Не выбирайте строгальное оборудование только по рабочей ширине. Учитывайте качество системы подачи, доступ к ножевому валу, подключение аспирации, регулировку стола и удобство настройки станка под фактически используемые размеры заготовок. Некачественная подготовка заготовок вызывает больше проблем при подгонке и сборке, чем ожидают многие мастерские.
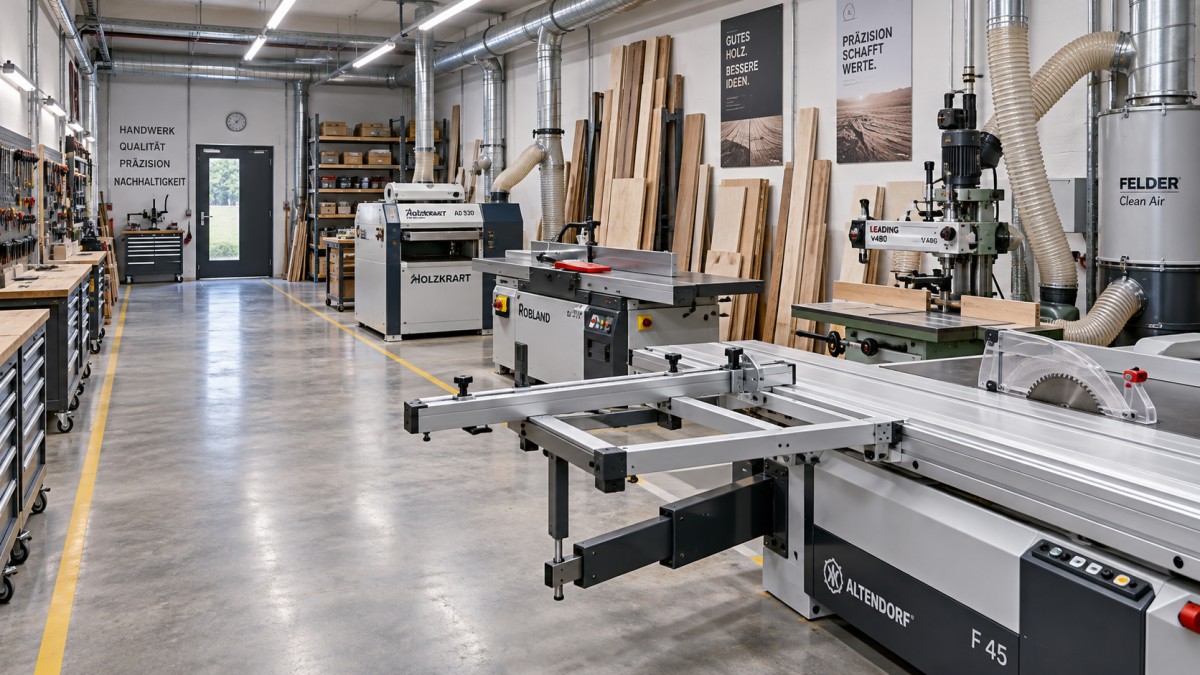
Фрезерные станки остаются ценными для гибкого профилирования
Вертикальный фрезерный станок, также называемый в некоторых странах шейпером, является высокоадаптируемым оборудованием для мастерских, изготавливающих погонажные изделия, детали рам, филенки, шипы и профилированные кромки. При подходящей оснастке и правильной настройке он может выполнять широкий спектр задач, для которых в противном случае потребовалось бы несколько специализированных станков.
Его гибкость также требует дисциплины. Выбор инструмента, защитные устройства, механизмы подачи, вылет фрезы и настройка упора напрямую влияют на безопасность и качество отделки. Для коротких производственных серий время настройки может быть оправдано, когда несколько деталей имеют один и тот же профиль. Для единичного редкого профиля более разумным может быть аутсорсинг, использование фрезерного стола или выбор более простого метода.
При повторяющихся профильных работах стоит серьезно рассмотреть использование автоподатчика. Он повышает стабильность подачи, уменьшает ручное давление вблизи фрезы и может обеспечить более равномерную поверхность. Это не просто принадлежность: при подходящих работах он меняет повторяемость операции.
Оборудование для сверления и соединений должно решать реальную проблему сборки
Петли, отверстия под полкодержатели, шкантовые соединения, соединители и установка фурнитуры могут занимать значительное время при производстве на заказ. Сверлильный станок остается полезным для гибких единичных работ, но многошпиндельный сверлильно-присадочный станок или компактное решение для CNC-сверления становятся оправданными, когда схемы отверстий повторяются в деталях корпусов шкафов.
Решение зависит не столько от количества отверстий, сколько от необходимости стабильности их расположения. Ручное сверление может быть достаточным для уникальных изделий, тогда как повторяющиеся корпуса шкафов выигрывают от упоров, шаблонов, сверлильных головок или программируемого позиционирования. Неправильное расположение фурнитуры обходится дорого, поскольку его часто обнаруживают при сборке, когда панель уже отделана.
Для традиционных столярных соединений могут подойти долбежный станок, система плавающего шипа или тщательно оснащенный вертикальный фрезерный станок. Универсального победителя не существует. Лучший выбор зависит от того, выполняет ли мастерская повторяющееся семейство соединений или меняет методы конструкции от проекта к проекту.
Когда CNC-фрезер помогает, а когда создает ненужные накладные расходы
CNC-фрезерный станок часто представляют как естественное обновление для современной деревообработки, однако это не всегда первый станок, который следует покупать. Он особенно полезен, когда работы включают фигурные детали, повторяющиеся схемы сверления, раскрой вложенных панелей, гравированные элементы, криволинейные изделия или детали, которые трудно точно изготовить с помощью ручных шаблонов.
При малосерийном производстве ценность CNC заключается в повторяемости и сокращении работ по разметке, а не в работе станка на максимальной скорости. Хорошо подготовленная программа может воспроизводить боковину шкафа, компонент стула или набор декоративных панелей с неизменной геометрией. Она также может уменьшить зависимость от множества физических шаблонов.
Однако CNC-фрезер требует не только самого станка. Мастерской нужны проектные файлы, подготовка траекторий инструмента, управление инструментом, фиксация заготовок, обработка материалов, аспирация и специалист, способный диагностировать обычные проблемы настройки. Если каждый заказ поступает в виде неполного эскиза, а процесс проектирования не стандартизирован, программирование может стать новым узким местом.
Компактный CNC-фрезер наиболее уместен, когда цифровое проектирование уже является частью рабочего процесса, а сходные компоненты повторяются в разных заказах. Он менее привлекателен, когда проекты почти полностью состоят из простых прямых резов, когда панели вручную размечаются в небольших количествах или когда у операторов нет возможности подготовить надежные данные для обработки.
Выбирайте производительность с разумной сдержанностью
Избыточная производительность — распространенная ошибка при закупке. Более крупный станок может казаться более перспективным решением, но он также требует больше производственной площади, электрической мощности, мощности аспирации, пространства для перемещения материалов и капитала. В небольшой мастерской станок, который невозможно безопасно загрузить или обслуживать, не является производительным активом.
Производительность должна определяться самым крупным типовым изделием, а не самой большой деталью, которая может появиться раз в год. Если иногда возникают негабаритные панели или длинные элементы из древесины, практичнее использовать временные опоры, передать этот процесс на аутсорсинг или иначе планировать работу, чем проектировать всю мастерскую вокруг исключительного случая.
Занимаемая площадь — это также не только размеры, указанные в каталоге. Учитывайте пространство для подачи и выхода материала, рабочую зону оператора, проходы вокруг станка, доступ к органам управления, место для смены инструмента и пути перемещения панелей или пиломатериалов. Форматная пила с недостаточной зоной перемещения теряет значительную часть своей полезности. Рейсмусовый станок без свободного пространства для работы с заготовками создает ненужную нагрузку и задержки.
Аспирация, оснастка и время настройки должны рассматриваться в одном решении
Деревообрабатывающее оборудование нельзя оценивать изолированно. Аспирация влияет на качество реза, видимость, чистоту рабочего места, надежность станка и практический комфорт рабочей зоны. Неподходящая система аспирации может оставлять стружку в режущем инструменте, мешать подаче и превращать обычную уборку в регулярное прерывание производства.
Оснастка оказывает аналогичное влияние. Недорогой станок, оснащенный неподходящими, тупыми или плохо обслуживаемыми режущими инструментами, не даст надежных результатов. Следует предусмотреть пильные диски, соответствующие разрезаемым материалам, подходящие профили для фрезерного станка, острые строгальные ножи или ножевые валы, сверла для распространенных схем фурнитуры, а также простую систему их идентификации и хранения.
При малосерийном производстве время настройки часто важнее времени цикла. Станок, который выполняет рез немного быстрее, дает мало преимуществ, если регулировка упора, замена инструмента или калибровка между различными заказами занимают слишком много времени. Ищите четкие шкалы, повторяемые упоры, доступные органы управления, прочные направляющие и настройки, которые можно вернуть в известные положения.
Отделяйте станки первой необходимости от автоматизации, которая лишь желательна
Наиболее экономичная мастерская — не та, где меньше всего станков. Это мастерская, в которой у каждого станка достаточно регулярной работы, чтобы оправдать занимаемое пространство, обслуживание и внимание оператора. Начинайте с оборудования, устраняющего ежедневные ограничения, затем отслеживайте, какие передаваемые на сторону задачи, ручные операции или причины переделок повторяются.
Автоматизация оправдана, когда она стабилизирует повторяющуюся задачу. Например, кромкооблицовочный станок может быть разумным выбором для мебельной мастерской с частой обработкой кромок панелей, поскольку ручная облицовка может приводить к нестабильному склеиванию, торцеванию и отделке. Высокоавтоматизированный станок, предназначенный для непрерывных крупных серий, сложнее оправдать, когда размеры заказов остаются небольшими, а переналадки происходят часто.
Тот же принцип относится к шлифованию. Широколенточный шлифовальный станок может повысить стабильность при обработке повторяющихся плоских деталей, но удачно подобранное сочетание ручного шлифования, эксцентрикового шлифования и небольшого стационарного шлифовального станка может быть более гибким для разнообразных заказных работ. Решение должно следовать форме детали и требованиям к отделке, а не предположению, что большая автоматизация всегда означает лучший результат.
Вопросы, которые следует задать перед запросом коммерческого предложения на станок
Полезное коммерческое предложение начинается с полезного описания производства. Вместо того чтобы спрашивать только цену, предоставьте поставщику сведения о типах материалов, максимальных и обычных размерах заготовок, готовой продукции, ежемесячной структуре работ, доступной производственной площади, электроснабжении, системе аспирации и операциях, которые в настоящее время вызывают задержки.
- Какие материалы будут обрабатываться чаще всего: массив древесины, MDF, фанера, меламиновая плита, шпон или их сочетание?
- Какие размеры повторяются достаточно часто, чтобы использовать упоры, цифровое позиционирование или программирование?
- Сколько человек будут работать на оборудовании, и потребуется ли одному человеку самостоятельно выполнять настройку и перемещение материалов?
- Что ограничивает работу мастерской: раскрой, выравнивание поверхности, сверление, обработка кромок, шлифование или точность сборки?
- Можно ли получать сменные диски, ленты, подшипники, электрические компоненты и техническую поддержку без длительных перерывов?
Сервисная поддержка особенно важна для небольшого производства, поскольку в нем может не быть отдельного отдела технического обслуживания, способного компенсировать простои. Qingdao Zhongding Machinery Co., Ltd., производитель и экспортер, специализирующийся на деревообрабатывающем оборудовании, рассматривает техническую поддержку и поставку запасных частей как часть своего долгосрочного сервисного подхода. При сравнении любых поставщиков этот вид поддержки следует оценивать наряду с компоновкой и техническими характеристиками станка. Технически подходящий станок менее полезен, если обычные быстроизнашивающиеся детали или базовое устранение неисправностей сложно обеспечить.
Разумная последовательность покупок для многих небольших мастерских
Когда рабочий процесс еще развивается, приобретайте оборудование поэтапно. Сначала обеспечьте точный раскрой и стабильную подготовку материала. Затем улучшите операцию, которая больше всего влияет на подгонку и повторяемость, например сверление, облицовку кромок, профилирование или шлифование. Добавляйте CNC-возможности, когда повторяемость компонентов и цифровая подготовка делают их продуктивными, а не экспериментальными.
Такой поэтапный подход сохраняет гибкость мастерской. Он также выявляет, является ли кажущаяся проблема со станком на самом деле проблемой проектирования, планировки, обработки материалов или оснастки. Лучшие деревообрабатывающие станки для малосерийных работ — не те, которые предназначены для имитации высокопроизводительного завода. Это станки, которые позволяют мастерской переходить от одного заказа к следующему с контролируемой настройкой, предсказуемым качеством и возможностью адаптироваться.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.