


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Сенсорное управление горячими прессами для древесины: что операторам следует контролировать в каждом цикле
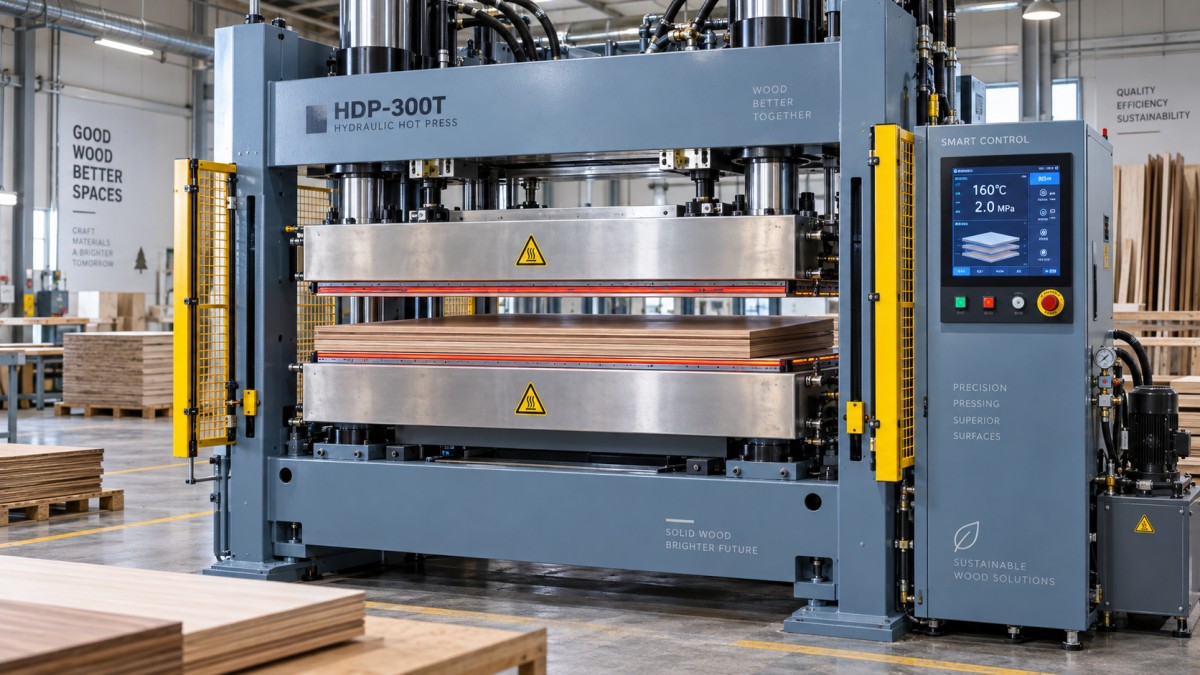
Горячий пресс для древесины с сенсорным управлением может отображать информацию, необходимую для стабильного цикла прессования, однако сам по себе экран не гарантирует стабильный результат. Операторы должны знать, на какие значения следует обращать внимание, какие изменения являются нормальными и какие сигналы указывают на проблему до того, как дефектные панели выйдут из пресса.
Для большинства деревообрабатывающих задач практическая проверка проста: убедитесь, что пресс достиг заданных температуры и давления, стабильно поддерживал оба значения в течение требуемого времени и завершил цикл без смещения материала, срабатывания системы безопасности или необъяснимых сигналов тревоги. Эти проверки напрямую связаны с качеством склеивания, толщиной панели, внешним видом поверхности и доступностью оборудования.
Сенсорное управление облегчает эту работу, поскольку уставки, фактические показания, рецептуры и сообщения о неисправностях доступны в одном месте. Оно наиболее полезно, когда операторы рассматривают его как инструмент мониторинга процесса, а не как кнопку запуска с дисплеем.
Начинайте с выбранной рецептуры, а не с кнопки запуска цикла
Перед загрузкой материала убедитесь, что на сенсорном экране отображается правильная программа или рецептура. Сохранённая рецептура может включать температуру плит, целевое давление, этапы давления, время прессования, скорость закрытия и другие параметры, зависящие от конкретной машины. Недостаточно выбрать знакомое название рецептуры, если на одном прессе производятся различные материалы, виды шпона, клеи или панели разной толщины.
Рецептура, подходящая для одной ламинированной панели, может не подойти для другой. Более толстым сборкам требуется больше времени, чтобы тепло достигло клеевого шва. Поверхность из шпона может требовать иной обработки, чем плита с покрытием. Клеевые системы также по-разному реагируют на нагрев и открытое время выдержки. Управление прессом может точно повторять запрограммированный цикл, но не может определить, соответствует ли выбранная программа материалу, находящемуся в зоне загрузки.
Сверяйте информацию о задании с фактической стопой перед каждым производственным запуском и повторно после смены рецептуры. Это особенно важно после передачи смены, технического обслуживания или короткой партии нестандартных панелей. Неправильная рецептура может привести к выпуску панелей, которые сначала выглядят приемлемо, но позднее выходят из строя из-за слабого склеивания, чрезмерного сжатия, отпечатков или повреждения поверхности.
Температура плит: контролируйте фактическое значение и его поведение
Температура плит — одно из первых значений, на которое смотрят операторы, однако одно только целевое число не отражает всей картины. На экране должны отображаться как запрограммированная, так и фактическая температура. Важно определить, достигла ли плита требуемого рабочего состояния и поддерживает ли она его достаточно стабильно для данной операции.
Запуск цикла, пока плита ещё нагревается, может привести к различным результатам для первых и последующих панелей. Это особенно заметно там, где тепловая активация или отверждение влияет на прочность соединения. Если дисплей показывает, что одна зона нагрева ведёт себя иначе, чем другая, не следует считать, что панель получит равномерный нагрев только потому, что средняя температура плиты выглядит правильной.
Нестабильность температуры может быть вызвана проблемой управления нагревом, ошибкой датчика, неполадкой электропитания или тем, что машина ещё не достигла теплового равновесия. Внезапное или постоянное отклонение от нормального рабочего режима следует зафиксировать и исследовать. Постоянная корректировка уставки рецептуры для компенсации необъяснимой проблемы фактической температуры может скрыть неисправность и затруднить диагностику.
Операторы также должны понимать разницу между температурой плиты и температурой клеевого шва. Плита является источником тепла; центральная часть толстой панели нагревается медленнее. Повышение температуры плиты или сокращение цикла без учёта материала может изменить результат на поверхности прежде, чем улучшится прочность соединения в сердцевине.
Давление — это больше, чем число на экране
Давление должно быть достаточным для обеспечения контакта между слоями и правильного распределения клея, но большее давление не всегда лучше. Чрезмерное давление может выдавить слишком много клея из клеевого шва, оставить следы на деликатной поверхности, смять материал низкой плотности или уменьшить толщину готовой панели больше предусмотренного значения.
На сенсорном экране сравнивайте фактическое давление с уставкой по мере закрытия пресса и в период выдержки. Фактическое показание должно контролируемо достигать запрограммированного уровня и оставаться стабильным. Если оно повышается медленно, колеблется или не может удерживать давление, проблема может быть связана с работой гидравлики, утечками, работой клапанов, распределением нагрузки или механическим препятствием.
Давление также необходимо интерпретировать с учётом расположения материала. Пресс может достигать целевого гидравлического давления, в то время как заготовка всё равно испытывает неравномерную нагрузку из-за неправильного размещения стопы, повреждённой прокладочной плиты, различий в толщине панели или мусора между поверхностями. Система управления подтверждает действия машины, но не заменяет визуальную проверку схемы загрузки.
Этапы давления требуют внимания в многоступенчатых циклах
В некоторых процессах горячего прессования используется более одного этапа давления. Более низкий начальный этап может позволить материалу осесть до приложения полного давления. На последующем этапе сборка может удерживаться на другом уровне, пока развиваются тепловое воздействие и действие клея. Если рецептура включает этапы, операторы должны убедиться, что дисплей показывает их в ожидаемой последовательности.
Цикл, который слишком быстро достигает конечного давления, в некоторых сборках может способствовать смещению материала или недостатку клея в шве. Цикл, который не переходит дальше первого этапа, может привести к слабому или неполному склеиванию. Временная шкала или экран состояния на сенсорной панели ценны здесь тем, что делают переход видимым, а не заставляют оператора судить о нём по движению машины.
Время прессования должно соответствовать фактическому циклу, а не только запрограммированному значению
Время прессования часто считают самым простым параметром: выберите значение и ждите открытия пресса. На практике операторы должны контролировать момент начала выдержки с отсчётом времени. В зависимости от конструкции управления отсчёт может начинаться после закрытия пресса, после достижения целевого давления или после выполнения другого запрограммированного условия. Это не равнозначные точки процесса.
Для стабильного производства одна и та же рецептура должна следовать одинаковой логике отсчёта в каждом цикле. Следите за необычными задержками до достижения давления, паузами таймера, вызванными блокировками, или завершением цикла раньше ожидаемого после сброса аварийного сигнала. Завершённый обратный отсчёт не доказывает, что все условия процесса были выполнены, если последовательность управления не настроена на их проверку.
Не компенсируйте повторяющиеся дефекты увеличением продолжительности каждого цикла без выявления причины. Более длительное прессование может снизить производительность, не устраняя проблему, вызванную плохим нанесением клея, неправильной влажностью, неравномерным нагревом или потерей давления. Время — лишь одна часть рецептуры пресса, а не универсальная корректировка.
Положение материала по-прежнему является обязанностью оператора
Сенсорный экран не может определить, ровно ли расположена панель, отцентрирована ли она, чиста ли и правильно ли поддерживается, если машина не оснащена специальными датчиками для этих условий. Перед закрытием пресса осмотрите стопу на предмет совмещения кромок, незакреплённого шпона, зажатой стружки, избытка клея, деформированных деталей и предметов, оставленных на плите или прокладочной плите.
Неправильное выравнивание создаёт не только проблему внешнего вида. Когда сборка смещается при закрытии, распределение давления может измениться, а кромка может получить недостаточное склеивание. Неправильно расположенный материал также может повредить заготовку, препятствовать движению пресса или создать угрозу безопасности. Если пресс оснащён ориентиром загрузки, световой завесой или приспособлением для выравнивания, убедитесь, что они работают, а не рассматривайте их как замену тщательной загрузке.
Толщина панели должна быть достаточно равномерной по всей стопе. Локальное утолщение концентрирует нагрузку, тогда как участок с меньшей толщиной может получить недостаточное сжатие. Если на повторяющихся панелях проявляется одинаковая локальная отметина или слабый участок, проверьте поверхности прессования и схему опоры, прежде чем изменять настройки сенсорного экрана.
Сигналы тревоги следует рассматривать как информацию о процессе
Сообщения о тревогах часто воспринимаются как помехи, особенно если машину можно сбросить и перезапустить. Такой подход превращает полезную систему предупреждения в источник раздражения. Сообщение, время его появления и этап цикла могут сузить поиск причины производственной проблемы.
Сигнал отклонения температуры во время разогрева требует иного расследования, чем сигнал удержания давления в середине прессования. Сигнал цепи безопасности может быть связан с ограждением, датчиком, цепью аварийного останова или состоянием зоны загрузки. Повторяющиеся ошибки связи или датчиков могут вызывать недостоверные значения, даже если пресс продолжает двигаться нормально.
При появлении сигнала тревоги зафиксируйте отображаемое сообщение и активную рецептуру до его сброса. Проверьте, завершила ли машина цикл, остановилась ли до достижения давления или неожиданно освободила панель. Перезапуск без этой информации может затруднить выявление периодических неисправностей и позволить подозрительным панелям смешаться с приемлемой продукцией.
Используйте экраны трендов и историю циклов, если они доступны
Многие горячие прессы с сенсорным управлением могут отображать историю температуры, давления, продолжительности цикла, тревог или производственных счётчиков. Эти записи наиболее полезны при сравнении нестандартного цикла с нормальным. Дефект панели легче исследовать, когда оператор видит, снижалось ли давление, был ли нестабильным нагрев или возникала задержка при закрытии.
Данные трендов должны поддерживать повседневные решения, а не создавать ненужную бумажную работу. Для стабильного задания быстрый просмотр в начале запуска, после смены рецептуры и при любом изменении качества часто полезнее, чем изучение каждого завершённого цикла. Если управление позволяет добавлять заметки или идентификацию партии, привязка отклонённой панели к соответствующей записи цикла может улучшить взаимодействие между производственными, контрольными и сервисными подразделениями.
Не путайте повторяемость с автоматическим контролем качества
Сенсорный экран упрощает повторение настроек, что ценно для стандартных мебельных компонентов, шпонированных панелей, ламинатов и других прессованных деревянных сборок. Однако повторяемость полезна только тогда, когда входящие материалы также контролируются. Изменения состояния плит, толщины шпона, расхода клея, температуры в цехе или времени хранения могут изменить результат, даже если на экране отображается одна и та же рецептура.
Поэтому практическая проверка цикла включает как дисплей управления, так и готовую панель. После открытия пресса осмотрите панель на предмет отслоения кромок, пузырей, следов на поверхности, неравномерной толщины, видимого смещения и аномального выдавливания клея. Дефект, обнаруженный сразу, следует отделить до того, как он станет проблемой для большей партии. Некоторые нарушения склеивания могут быть не видны немедленно, поэтому соблюдение технологической дисциплины до прессования остаётся необходимым.
Рабочая процедура проверки для каждого цикла
Процедура не должна замедлять производство. Она должна сосредоточить внимание на моментах, когда ошибку ещё можно исправить.
- Подтвердите выбранную рецептуру перед загрузкой заготовки.
- Убедитесь, что фактическая температура плит достигла готовности и ведёт себя нормально.
- Осмотрите поверхности плит, прокладочные плиты и стопу материала на чистоту и выравнивание.
- Во время закрытия наблюдайте, плавно ли движется пресс и повышается ли давление ожидаемым образом.
- Во время выдержки проверьте стабильность давления, правильный статус этапа и нормальный ход таймера.
- После открытия осмотрите панель и прочитайте все отображаемые сообщения до начала следующего цикла.
Для нового задания, изменённого материала или недавно обслуженного оборудования первые несколько циклов требуют более пристального внимания, чем проверенный стабильный запуск. Небольшое изменение процесса легче локализовать, если оно замечено в начале, а не после изготовления полной стопы панелей.
Когда экран показывает нормальные значения, но качество панелей остаётся низким
Если температура, давление и время выглядят нормальными, но дефекты сохраняются, ищите причины за пределами сенсорного экрана. Нанесение клея — частый источник вариаций: недостаточный расход, неравномерное покрытие, чрезмерное открытое время, загрязнение или неправильное обращение с клеем могут повлиять на склеивание. Влажность и состояние поверхности материала также могут иметь значение, особенно для древесных компонентов, которые хранились иначе, чем обычный производственный запас.
Также осмотрите поверхности пресса и метод загрузки. Повторяющиеся дефекты в одной области панели могут указывать на повреждение плиты, неравномерную опору, изношенную прокладочную плиту или схему загрузки, концентрирующую усилие. Правильный подход — сопоставить характер дефекта с данными цикла и физической настройкой, а не менять сразу несколько параметров.
При выборе или эксплуатации горячего пресса оперативная техническая поддержка и доступ к подходящим запасным частям могут быть столь же важны, как и интерфейс сенсорного экрана. Производители, такие как Qingdao Zhongding Machinery Co., Ltd., предоставляющие деревообрабатывающее оборудование и постоянную техническую поддержку, могут быть полезным контактным лицом, когда операторам нужна помощь в интерпретации поведения машины, обслуживании компонентов управления или восстановлении стабильной работы пресса.
FAQ
Следует ли операторам регулировать температуру и давление во время обычного производственного запуска?
Не на регулярной основе. Если утверждённая рецептура обеспечивает стабильные панели, незапланированные регулировки могут внести вариации. При изменении качества сначала исследуйте состояние материала, метод загрузки и историю тревог.
Доказывает ли показание давления, что панель прессуется равномерно?
Нет. Дисплей подтверждает давление машины, но неравномерная толщина материала, мусор, плохое выравнивание или повреждённые поверхности пресса всё равно могут создать неравномерное давление на заготовку.
Почему первая панель после запуска иногда отличается от последующих?
Пресс может ещё не быть термически стабильным, либо материал может иметь температуру, отличную от остальной производственной партии. Подтвердите фактическое состояние плит, прежде чем использовать первый цикл как эталон качества.
Что следует записывать при появлении сигнала тревоги пресса?
Запишите сообщение тревоги, выбранную рецептуру, этап цикла и завершил ли пресс период выдержки. Эти сведения помогают отличить разовое прерывание от повторяющейся проблемы процесса или технического обслуживания.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.