


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какие деревообрабатывающие станки сокращают доработку при раскрое?
Чистый и повторяемый раскрой начинается со станка, который надежно удерживает заготовку, точно направляет ее и оставляет кромку, требующую минимальной доработки перед следующей операцией. Для листовых материалов, массива древесины, шпонированных панелей и ламинированных плит лучшим выбором редко бывает одна «самая мощная» пила. Объем доработок снижается, когда способ раскроя соответствует материалу, размеру детали, требуемому допуску и последующему процессу.
Среди деревообрабатывающих станков форматно-раскроечные станки, форматные пилы с подвижным столом, балочные пилы, прецизионные торцовочные пилы и фрезерные станки с ЧПУ для нестинга по-разному сокращают объем доработок. Станок, обеспечивающий отличное качество боковых панелей шкафов, может быть неэффективным для коротких реек из твердой древесины; пила, подходящая для чернового раскроя толстых пиломатериалов, может вызывать слишком много сколов на готовом шпоне. Выбор подходящего оборудования для раскроя означает определение источника текущих корректирующих операций: неточные размеры, сколотые кромки, детали с нарушенной прямоугольностью, плохая повторяемость или детали, которые трудно базировать при сборке.
Начинайте с дефекта, а не с названия станка
«Доработка после раскроя» часто выглядит как одна проблема, но имеет несколько различных причин. Панель, увеличенная с одного конца, может указывать на неправильную настройку упора, загрязнение стола или недостаточный контроль прижима. Панель правильного размера, но со сколами вдоль линии реза, обычно связана с выбором пильного диска, подрезанием, направлением подачи или недостаточной опорой материала. Деталь, которая имеет правильные размеры, но не подходит при сборке, может иметь проблему, связанную с прямоугольностью, а не с длиной.
Перед заменой оборудования разделите дефекты, наблюдая, где и когда они появляются:
- Повторяющееся отклонение размеров в партии обычно возникает из-за неточного упора, смещения направляющей, ошибки калибровки или нестабильной базовой кромки.
- Разные размеры у номинально одинаковых деталей часто указывают на непоследовательное позиционирование, смещение материала во время реза или последовательность раскроя, изменяющую базовую поверхность.
- Сколы на меламине, шпоне или ламинате часто являются проблемой диска и опоры, хотя неправильная настройка подрезного узла может давать такой же результат на форматно-раскроечных станках.
- Следы прижога и шероховатая боковая поверхность на твердой древесине могут быть вызваны тупым или неподходящим диском, недостаточным пространством между зубьями, биением диска или усилием подачи, прижимающим заготовку к диску.
- Детали, прямоугольные на станке, но не при сборке могут быть связаны с изогнутыми заготовками, непоследовательными базовыми кромками или неправильной последовательностью продольного пиления, торцевания и обработки.
Это различие важно, поскольку замена базовой пилы на более автоматизированную модель не устранит поврежденный фланец диска, загрязненную поверхность подвижного стола или деформированный материал, используемый как якобы прямая база. Выбор станка должен устранять фактический источник вариаций.
Форматно-раскроечные станки для точной обработки листовых материалов
Для корпусных деталей, мебельных панелей, полок, дверей и аналогичных прямоугольных деталей форматно-раскроечный станок часто является наиболее прямым способом сократить доработки. Его преимущество заключается в контролируемой опоре большой плиты и повторяемой базе раскроя. Заготовка остается стабильной, в то время как пильная каретка и система направляющих формируют рез, уменьшая склонность больших плит к скручиванию, провисанию или отклонению при перемещении.
Горизонтальная балочная пила особенно эффективна, когда из ДСП, MDF, фанеры, меламиновой плиты или ламинированных панелей необходимо изготовить множество одинаковых прямоугольных деталей. Прижимная балка удерживает стопу во время цикла реза, а запрограммированные размеры сокращают необходимость в повторных ручных измерениях. Это полезно только тогда, когда входящие плиты достаточно однородны для укладки в стопу и план раскроя не требует частой обработки отдельных деталей. Тонкие декоративные ламинаты и высокоглянцевые поверхности по-прежнему требуют надлежащего состояния диска и настройки подрезания; автоматизация не делает неподходящую геометрию зубьев приемлемой.
Вертикальный форматно-раскроечный станок может подойти при ограниченной площади пола или периодическом раскрое панелей. Он может существенно улучшить контроль по сравнению с ручной обработкой на обычной циркулярной пиле, особенно при работе с большими листами. Его ограничения становятся важными при жестких допусках в партии, сложных картах раскроя или больших объемах. Следует тщательно оценивать состояние опорной решетки, измерительной системы и системы фиксации заготовки, поскольку накопленные небольшие ошибки становятся заметными при сборке мебели.
При обработке панелей подрезной узел заслуживает не меньшего внимания, чем основной диск. На облицованных плитах подрезной диск выполняет неглубокий предварительный рез на выходной стороне, чтобы основной диск не вырывал декоративную поверхность. Ширина пропила подрезного диска должна совпадать с шириной пропила основного диска. Если она слишком мала, на одной кромке могут остаться сколы; если слишком велика, след подрезания может быть виден за пределами основного реза. Изменение толщины основного диска, ширины пропила или положения установки может потребовать соответствующей регулировки подрезного диска.
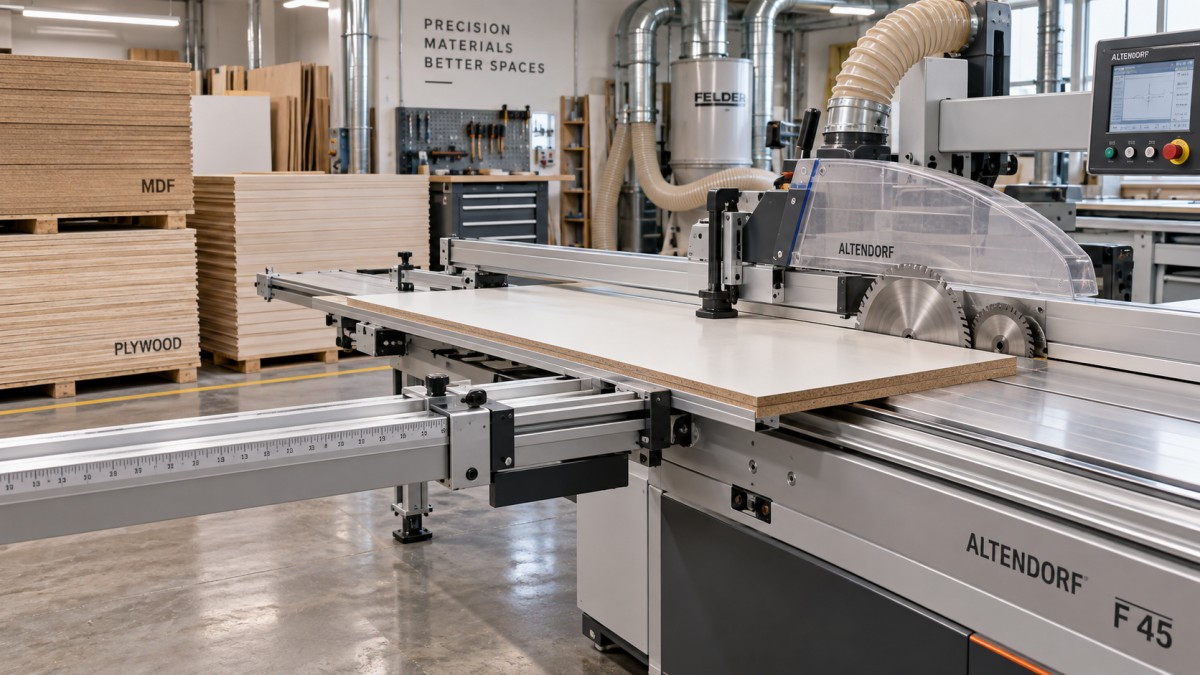
Почему форматная пила с подвижным столом остается ценной для смешанных работ
Форматная пила с подвижным столом сокращает доработки, когда производство включает меняющийся набор панелей, деталей из массива, угловых резов и коротких серий. Ее подвижная каретка поддерживает заготовку во время реза, вместо того чтобы материал перемещался только по неподвижному столу. Такая поддержка особенно полезна для широких листов фанеры, длинных корпусных деталей и деталей, которые должны оставаться прямоугольными относительно торцовочного упора.
Станок работает хорошо только тогда, когда каретка, торцовочный упор и продольная направляющая согласованы между собой. Торцовочный упор, точно установленный на 90 градусов, не компенсирует люфт каретки или продольную направляющую, непараллельную диску. Прежде чем считать дефект раскроя ограничением станка, проверьте результат на тестовой доске: торцуйте деталь, разверните одну половину относительно другой и осмотрите линию стыка. Расширяющийся зазор показывает ошибку прямоугольности яснее, чем одно измерение рулеткой.
Форматные пилы с подвижным столом часто неправильно используют для чернового раскроя всех деталей. Такой подход может увеличить объем корректирующих операций, если первый рез выполняется от поврежденной заводской кромки или изогнутой кромки. Сначала создайте одну прямую базовую кромку, затем последовательно используйте ее для последующих резов. Для узкой детали из массива обычный порядок следующий: при необходимости выровнять одну пласть или кромку, распилить вдоль на ширину по стабильной базе и торцевать до окончательной длины от сформированного прямого угла. Перестановка этих баз может дать детали, которые по отдельности выглядят правильными, но различаются при совместной укладке.
Балочные пилы сокращают вариации при обработке, но не все виды отходов
Когда основной проблемой являются нестабильные размеры панелей в повторяющихся деталях корпусной мебели, балочная пила может сократить ошибки ручного позиционирования. Карта раскроя управляет последовательностью, зажимы стабилизируют лист или стопу, а пила движется по заданной траектории. Результат особенно полезен для квадратных или прямоугольных компонентов, которые сразу поступают на кромкооблицовку, сверление, установку шкантов или сборку.
Однако результат работы балочной пилы следует оценивать не только по номинальной длине и ширине. Качество кромки важно, если на деталь будет наноситься тонкая кромочная лента, выполняться открытая отделка или соединение с жесткими допусками. Скол, кажущийся незначительным, может стать заметным после кромкооблицовки, поскольку клей и торцовка выявляют поврежденную основу. Аналогично, узкая полоса, вырезанная из большой панели, может прогнуться после освобождения. Готовую деталь следует измерять после того, как она выровняется, а не предполагать, что ее состояние под зажимом отражает окончательную форму.
Балочные пилы менее подходят для деталей неправильной формы, работ, где направление волокон необходимо выбирать индивидуально, или заказов с большим количеством угловых деталей. Попытка пропустить непрямоугольные детали через прямоугольный процесс раскроя создает дополнительную обработку и вторичную подрезку. В такой ситуации форматная пила с подвижным столом или процесс нестинга с ЧПУ могут обеспечить меньшее общее количество исправлений, даже если первый рез занимает больше времени.
Прецизионное торцовочное оборудование для стабильной длины
Для реек, стоек, элементов каркаса, деталей напольных покрытий и повторяющихся заготовок из массива специализированная прецизионная торцовочная пила может устранить распространенный источник доработок: нестабильную окончательную длину. Надежная система упоров, жесткая поддержка материала и диск, предназначенный для поперечного пиления, обеспечивают более стабильные торцевые поверхности, чем резы с ручной разметкой. Пневматическая или автоматическая подача может повысить повторяемость в партиях, однако упор должен оставаться чистым от опилок и обрезков. Небольшая щепка, зажатая у упора, меняет размер каждой последующей детали.
Поддержка длинных заготовок — не просто элемент удобства. Если материал опускается или скручивается в конце реза, диск может слегка отклониться, торец может расколоться, а деталь может выглядеть короче или длиннее, поскольку она не была полностью прижата к упору. Столы подачи и приемки должны поддерживать заготовку примерно на той же высоте, что и стол станка. Ролики полезны для длинных деталей, но они не должны тянуть заготовку в сторону или позволять ей откатываться от направляющей.
Для готовых столярных деталей оставляйте преднамеренный припуск на подрезку только при наличии последующей точной операции. Добавление дополнительной длины «на всякий случай» создает скрытый цикл доработки, если затем каждая деталь требует второго торцевания. Когда станок, система упоров, база материала и диск стабильны, рез сразу в окончательный размер часто является более чистым рабочим процессом. Если черновые пиломатериалы имеют торцевые трещины, скручивание или нестабильные изменения, связанные с влажностью, припуск на подрезку остается разумным, поскольку базу необходимо восстановить после выдержки или выравнивания.
Фрезерные станки с ЧПУ для нестинга решают другие задачи раскроя
Фрезерный станок с ЧПУ для нестинга не заменяет все пилы, но сокращает доработки при изготовлении листовых деталей с криволинейными контурами, внутренними проемами, схемами сверления, карманами и неправильными очертаниями. Раскрой внешнего контура и обработка базирующих элементов за одну запрограммированную установку предотвращают ошибки, возникающие при перемещении прямоугольной заготовки между пилой, сверлильным станком, шаблоном и фрезерным столом.
Основным источником доработок при нестинге часто является плохая фиксация, а не программирование. Эффективность вакуума меняется в зависимости от пористости листа, состояния жертвенного стола, расположения уплотнений, размера мелких деталей и количества открытых зон. Небольшой компонент может сместиться в конце контурной обработки, даже если большая панель остается стабильной. Могут потребоваться перемычки, стратегия тонкого недореза, мостики, последовательность нестинга или дополнительное механическое удержание, но каждый метод имеет свои требования к очистке. Лучший подход — тот, который удерживает деталь стабильно, не оставляя поврежденной кромки, требующей интенсивного шлифования.
Выбор инструмента также влияет на готовый результат. Компрессионные фрезы обычно выбирают для ламинированных панелей, поскольку противоположные направления спиралей помогают защитить обе поверхности. Их эффективная зона резания зависит от толщины материала и глубины врезания инструмента. Если компрессионная зона расположена неправильно, на одной поверхности все равно могут появиться сколы. Для необлицованного MDF, сердцевин фанеры или массива может быть более подходящей другая геометрия фрезы — со стружкоотводом вверх, вниз или с прямой канавкой. Необходимо одновременно учитывать требуемое качество кромки, удаление пыли, усилие фиксации и направление резания.
Состояние и настройка диска часто важнее номинальной мощности
Более высокая мощность двигателя помогает при обработке толстых или плотных материалов, но не обеспечивает автоматически более качественный рез. Доработки часто начинаются, когда диск выбирают только по диаметру. Количество зубьев, форма зуба, угол наклона зуба, ширина пропила, жесткость полотна и состояние заточки влияют на качество кромки и подачу. Диск для быстрого продольного пиления может давать плохую поверхность при поперечном резе. Диск для чистового реза может перегреваться при интенсивном продольном пилении, если подача и удаление стружки недостаточны.
Состав материала меняет решение. MDF образует мелкую пыль и может затуплять режущие кромки иначе, чем цельная древесина. ДСП требует чистой опоры при резании, поскольку его сердцевина легко разрушается возле облицованной поверхности. Фанера может чередовать плотные слои шпона и более мягкий материал сердцевины, что делает сколы чувствительными к направлению волокон и остроте диска. Массив древесины имеет обратное направление волокон, сучки, смолу, внутренние напряжения и колебания влажности. Настройка, обеспечивающая чистую кромку на одном материале, может требовать корректировки при смене типа плиты.
Создайте последовательность раскроя, сохраняющую базы
Даже точные станки создают доработки, когда базовые поверхности теряются между операциями. Отмечайте пласть и кромку, определяющие ориентацию детали, особенно когда важны внешний вид волокон, направление шпона или зеркальные схемы сверления. Карты раскроя должны указывать готовые размеры, обработку кромок и все поверхности, которые должны оставаться видимыми. Панель, перевернутая при раскрое, может по-прежнему соответствовать требуемому размеру, но стать непригодной для согласованного направления волокон или ориентации кромкооблицовки.
Для корпусных панелей распространенная стабильная последовательность состоит в раскрое листов с припуском, формировании точных прямоугольных размеров, а затем обработке кромок и сверлении от известных баз. Для массива строгание и фугование должны предшествовать окончательному размерному раскрою, если заготовка деформирована. Не считайте результат фугования или строгания постоянной гарантией стабильности; внутренние напряжения могут высвободиться после удаления материала. Если это позволяет деталь, дайте заметно напряженной заготовке стабилизироваться перед окончательным точным резом.
Контроль обрезков также влияет на точность. Зажатый обрезок может ударить по диску, повредить кромку или помешать следующему резу. Располагайте опоры так, чтобы обрезок мог свободно отделяться, не зажимая диск, а сохраняемая деталь оставалась поддержанной относительно предполагаемой базы. Это особенно важно для длинных узких полос и больших секций листового материала.
Техническое обслуживание, предотвращающее повторяющиеся исправления
Качество раскроя следует проверять до того, как дефект станет проблемой всей партии. Скопление пыли под подвижной кареткой, смола на диске, износ фиксатора направляющей или поврежденная вставка стола могут вызывать постепенные отклонения, которые легко не заметить при одном резе. Краткая процедура проверки в начале смены материала или после замены диска полезнее, чем ожидание проблем при сборке.
Содержите базовые поверхности в чистоте, осматривайте фланцы диска на наличие повреждений и убедитесь, что диск правильно установлен перед затяжкой. Убедитесь, что защитные устройства, расклинивающие ножи и прижимные устройства отрегулированы и не мешают движению заготовки. Заменяйте или затачивайте режущие инструменты в соответствии с их фактическим состоянием, а не дожидаясь явных прижогов или сильных сколов. После контроля этих основ выбор между форматно-раскроечными станками, форматными пилами с подвижным столом, балочными пилами, торцовочными пилами и фрезерными станками с ЧПУ становится более ясным: выбирайте станок, который стабилизирует конкретную деталь и сохраняет базы, необходимые для следующей операции.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.