

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Сколько места в мастерской требуется для деревообрабатывающего оборудования?
Пространство, необходимое для деревообрабатывающего оборудования, определяется габаритами станка, а также местом для подачи материала, удаления готовых деталей, выполнения регулировок, сбора пыли и безопасного перемещения по рабочей зоне. Станок, занимающий небольшую площадь пола, может требовать длинной свободной зоны при обработке панелей, дверей, массивной древесины или длинных погонажных изделий. Планирование только по внешним габаритам — одна из наиболее распространённых причин, по которой мастерская после установки оборудования кажется тесной.
Компактная мастерская, работающая с короткими заготовками и периодически изготавливающая корпусные детали, может функционировать при ограниченной расстановке оборудования. Мастерской, раскраивающей полноформатные панели или производящей длинные мебельные компоненты, требуется значительно большая открытая длина пола, даже если сами станки аналогичны. Поэтому полезный вопрос заключается не просто в том: «Сколько места в мастерской требуется для деревообрабатывающего оборудования?» Он звучит так: «Сколько свободного рабочего пространства требует каждая операция, когда материал поступает, проходит через станок и направляется на следующий процесс?»
Начинайте с рабочей зоны, а не с габаритов станка
Каждый деревообрабатывающий станок имеет физические габариты, но его рабочая зона больше. Она включает пространство для подачи и выхода материала, боковые зазоры, доступ к органам управления, место для технического обслуживания и путь перемещения материала между операциями. Для оборудования, обрабатывающего длинные доски, требования к пространству на входе и выходе часто в несколько раз превышают размеры корпуса станка.
Например, фуговальный или рейсмусовый станок может быть физически компактным, однако длинной доске требуется прямой путь подачи и выхода. Для форматно-раскроечного станка необходимо свободное пространство перед и за пильным диском для продольного раскроя листовых материалов или длинной массивной древесины. Форматно-раскроечному станку с подвижной кареткой требуется пространство для хода каретки, а также достаточная ширина для поддержки панели без столкновения со стеной, колонной, стеллажом или соседним станком.
При определении этих зон используйте наибольшую деталь, ожидаемую в обычном производстве. Проектирование под короткую мебельную царгу при регулярной обработке листовых материалов или полноразмерных досок создаёт планировку, которая работает только в идеальных условиях. Тогда материал приходится разворачивать, переносить вокруг оборудования или размещать в проходах, что замедляет работу и увеличивает риск повреждения кромок панелей и обработанных поверхностей.
Габариты станка и размеры материала отвечают на разные вопросы
Спецификация станка показывает, где можно разместить оборудование. Размеры материала определяют, можно ли эффективно использовать его после размещения. Оба фактора необходимо рассматривать вместе.
Таблица не содержит фиксированной формулы площади пола, поскольку фактическая потребность меняется в зависимости от ассортимента заготовок. Однако она показывает, почему оборудование нельзя расставлять так, будто каждый элемент является простым прямоугольником на плане пола.
Предусмотрите место для полного производственного маршрута
Пространство в деревообрабатывающем цехе используется не только станками, но и потоком материалов. Типичная последовательность может включать хранение пиломатериалов или панелей, раскрой, обработку кромок, сверление или фрезерование, шлифование, сборку, отделку и упаковку. Для каждой передачи между операциями требуется место, где детали могут ожидать, не перекрывая проход и не мешая следующей операции.
При мелкосерийном изготовлении мебели на заказ допустимо временное размещение деталей, если компоненты обрабатываются небольшими партиями. Регулярное производство корпусов, дверей или панелей требует более продуманного буферного пространства. Стопка раскроенных панелей, ожидающих облицовывания кромок, должна располагаться в защищённом месте рядом со следующим станком, при этом сохраняя доступ к пиле, панелям управления и соединениям системы аспирации.
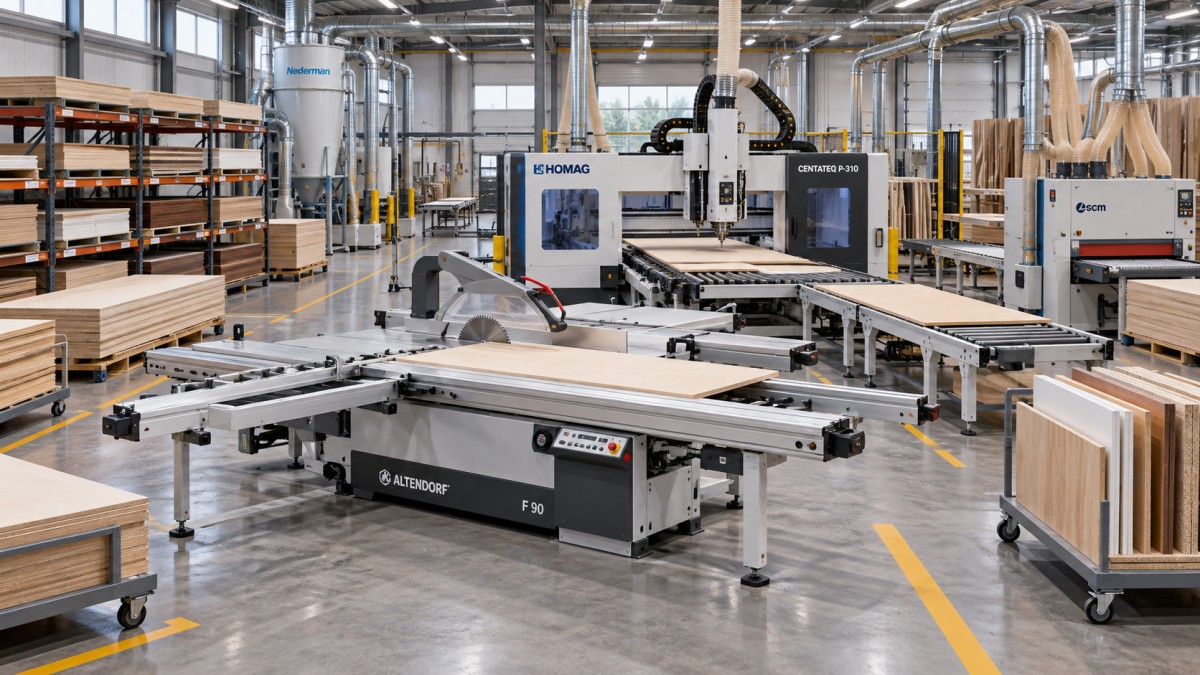
Практичная планировка обычно следует направлению движения материала, а не строится исключительно по размерам станков. Оборудование для поперечного раскроя и форматирования панелей часто размещают рядом со складом сырья. Далее располагаются участки механической обработки, затем зоны шлифования и сборки. Точный порядок зависит от изделия и процесса, но ненужные возвратные перемещения являются тревожным признаком. Если панели приходится неоднократно пересекать весь цех, планировка занимает площадь пола, не создавая ценности.
Существует важное различие между маршрутом, который кажется коротким на бумаге, и маршрутом, пригодным для работы с реальным материалом. Свободная линия между двумя станками может исчезнуть, если учесть тележки, стопки панелей, обрезки, струбцины, мобильные шланги аспирации или доступ для обслуживания. Разметка предполагаемого потока на полу до окончательной установки позволяет заранее выявить эти конфликты.
Требования к пространству меняются в зависимости от обрабатываемого материала
Массивная древесина, фанера, MDF, ДСП, плиты с облицовкой шпоном и собранные компоненты создают различную нагрузку на пространство. Длинные пиломатериалы требуют свободного линейного перемещения. Листовые материалы требуют широкого пространства для разворота и поддержки. Хрупкие шпонированные панели нуждаются в защищённом временном хранении, чтобы не скалывались углы. Тяжёлые панели часто требуют тележек или подъёмных средств, что увеличивает необходимую ширину проходов и зазоры для поворота.
Толщина материала также влияет на его перемещение. Толстые детали из твёрдой древесины могут быть тяжёлыми и неудобными, даже если они узкие. Большие, но тонкие панели могут прогибаться, из-за чего их трудно направлять через пилу или кромкооблицовочный станок при недостаточной поддержке на входе или выходе. План пола, учитывающий номинальный размер панели, но не оставляющий места для опорного стола, роликовой опоры или возвратной тележки, всё равно может привести к неэффективной работе.
Также заслуживает внимания организация обрезков. Участки раскроя образуют полосы, обрезки и забракованные детали. Без выделенной зоны для пригодных к повторному использованию обрезков и сбора отходов эти материалы перемещаются в проходы. В результате это часто ошибочно принимают за недостаток общей площади мастерской, хотя реальная проблема состоит в том, что планировка не предусматривает место для побочных продуктов механической обработки.
Зазоры вокруг оборудования служат нескольким целям
Открытое пространство вокруг станка не следует считать неиспользуемой площадью. Оно выполняет несколько различных функций, и объединение их всех в один узкий зазор обычно создаёт проблемы.
- Рабочий зазор позволяет размещать, поддерживать и удалять заготовки без контакта с расположенным рядом оборудованием.
- Зазор для доступа обеспечивает доступ к органам управления, направляющим, защитным устройствам, точкам регулировки и аварийным остановкам.
- Зазор для обслуживания предоставляет достаточно места для замены пильных дисков, ремней, ножевых валов, подшипников, фильтров или электрических компонентов при необходимости технического обслуживания.
- Транспортный зазор учитывает ручные гидравлические тележки, тележки, вилочные погрузчики, где это применимо, и траекторию поворота загруженного материала.
- Зазор для аспирации предотвращает размещение воздуховодов, гибких шлангов, заслонок и контейнеров для сбора отходов в местах, которые невозможно осмотреть или очистить.
Эти потребности пересекаются лишь частично. Узкий зазор может позволять дотянуться до выключателя, но при этом не давать открыть панель станка для обслуживания. Для обычного раскроя у станка может быть достаточно места, однако отсутствовать практичный путь для удаления крупной заготовки после обработки. Проверка каждой стороны каждого станка с учётом её фактического назначения надёжнее, чем применение единого значения зазора повсюду.
Небольшим мастерским нужны гибкие, а не сжатые планировки
Когда пространство ограничено, выбор оборудования и дисциплина планировки важнее, чем простое сближение станков. Мобильные основания, складные опоры на выходе, настенное хранение и общие рабочие поверхности могут сделать компактную мастерскую функциональной. Однако мобильность должна решать редкие конфликты, а не становиться ежедневной необходимостью перемещать несколько станков перед каждой работой.
Станки, которые не используются одновременно, иногда могут совместно использовать одну зону выхода материала. Форматно-раскроечный и рейсмусовый станок могут использовать одну открытую зону, если направления подачи совпадают и это допускает рабочий процесс. Такая схема не работает, когда оба станка нужны постоянно или когда общая зона превращается в место хранения. Совместный зазор полезен только при контролируемой доступности.
Вертикальное хранение может освободить ценное пространство пола, особенно для листовых материалов, приспособлений, шаблонов, струбцин и инструмента. Его необходимо размещать так, чтобы хранимый материал не перекрывал путь загрузки станка. Хранение панелей рядом с участком раскроя сокращает расстояние переноски, но стеллаж, установленный непосредственно за пилой, может устранить пространство на выходе, необходимое для тех же панелей.
Планируйте монтаж до прибытия станков
Пространство мастерской также должно учитывать доставку и монтаж. Крупные деревообрабатывающие станки могут прибывать на салазках или в защитной упаковке, значительно превышающей их окончательные габариты. Перед доставкой следует проверить дверные проёмы, погрузочные входы, потолочные балки, внутренние углы и перепады уровня пола. Станок, который помещается на конечном месте, всё же может оказаться невозможно переместить через здание в состоянии поставки.
Состояние пола не менее важно. Тяжёлому оборудованию требуется устойчивая ровная поверхность, чтобы столы, направляющие, упоры и системы подачи можно было точно настроить. Неровные полы могут усложнить выравнивание станка и привести к перекатыванию или смещению мобильного оборудования. Дренажные каналы, трещины в полу, низкие потолки и верхние инженерные коммуникации могут ограничивать места установки длинных станков или оборудования для работы с листовыми материалами.
Электрические шкафы, линии сжатого воздуха, воздуховоды и аспирационное оборудование занимают физическое пространство и должны быть учтены в планировке с самого начала. Если оставить эти системы до размещения станков, это часто приводит к длинным трассам воздуховодов, резким изгибам, перекрытым сервисным панелям или шлангам, пересекающим пути движения материала. Прокладка аспирационных воздуховодов также влияет на высоту под потолком и может определять наиболее практичное место для станка, даже если план пола кажется гибким.
Предусмотрите резерв для обслуживания и переналадки
Плотно укомплектованный цех может функционировать при нормальной работе всех станков, но стать сложным в обслуживании, когда требуется замена ремня или калибровка упора. Дверцы доступа, точки смазки, электрические шкафы и кожухи аспирации требуют места для открытия и осмотра. У некоторых станков во время обслуживания компоненты необходимо снимать сбоку или сзади; размещение этой стороны вплотную к стене может превратить обычную задачу в масштабную перестановку.
Оснастке и работам по настройке также необходимо своё место. Пильные диски, ножевые валы, фрезы, шлифовальные ленты, измерительные приборы и инструменты для настройки упоров должны храниться рядом с соответствующим процессом, не занимая столы станков. Когда для наладочных инструментов нет выделенного места, они обычно занимают именно те поверхности, которые необходимы для поддержки материала.
Будущее расширение следует рассматривать с точки зрения рабочего процесса, а не свободных квадратных метров. Зарезервированный угол полезен только в том случае, если его можно подключить к электроснабжению, аспирации и потоку материалов. Добавление станка в конце линии может потребовать не только площади под ним; ему также могут понадобиться более длинное пространство для временного размещения, изменённое ответвление воздуховода и свободный маршрут для поступающего материала.
Практический способ расчёта требуемой площади
Начните с перечня каждого станка, его установочных габаритов, наибольшей регулярно обрабатываемой заготовки и направления движения материала через него. Начертите в масштабе контур каждого станка. Затем добавьте прямоугольники или полосы для подачи, выхода, боковой обработки, сервисного доступа и транспортировки. Эти зоны могут пересекаться только в том случае, если одна и та же площадь не потребуется одновременно.
Затем добавьте хранение материалов, места для незавершённого производства, сборочные верстаки, оборудование для сбора пыли и обработку отходов. Не следует предполагать, что узкие полосы нераспределённого пола образуют пригодные проходы. Они должны быть непрерывными и достаточно широкими для фактического способа перемещения материалов. Наконец, пройдите предполагаемый маршрут, используя в качестве ориентира самую большую ожидаемую доску, панель или собранный компонент.
Если план работает только тогда, когда все поверхности пусты и каждая деталь перемещается вручную, он слишком тесен для надёжного ежедневного производства. Удобная деревообрабатывающая мастерская оставляет намеренно предусмотренное место для потока материалов, настройки, уборки, обслуживания и редких крупногабаритных заказов, которые показывают, была ли планировка спроектирована для реальной работы, а не только по контурам станков.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.