


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Обработка МДФ без сколов: инструмент, скорость подачи и поддержка заготовки
Сколы на кромках МДФ могут превратить обычную обработку мебельной панели в дополнительное шлифование, повреждение покрытия и брак деталей. Чаще всего эффективнее всего устранить проблему помогает сочетание острого инструмента с правильно ориентированной режущей геометрией, подходящей нагрузки на зуб и опоры непосредственно под линией реза. Простое снижение скорости подачи может ухудшить ситуацию, если фреза начнёт не резать, а тереть материал.
Прежде чем менять настройки деревообрабатывающего оборудования для обработки МДФ, определите, где возникает повреждение: на верхней или нижней поверхности, на углах или по всей обработанной кромке. Расположение дефекта помогает отличить проблему с инструментом от недостаточного прижима, чрезмерного контакта инструмента с материалом или неподходящей траектории. Выполняйте регулировки на обрезке той же плиты с таким же покрытием, чтобы не рисковать готовой деталью.
Оцените повреждённую кромку, прежде чем регулировать станок
МДФ не расщепляется вдоль волокон, как массивная древесина, однако её спрессованные волокна могут вырываться на неподдерживаемой границе реза. Поверхностные слои, как правило, плотнее сердцевины. Поэтому фреза может оставить относительно гладкую поверхность, но создать ворсистую или рваную кромку глубже в панели. Меламин, шпон и другие поверхностные слои создают отдельную зону риска: покрытие может растрескаться, даже если нижележащий МДФ выглядит приемлемо.
Если повреждения усиливаются по мере обработки листа, это может указывать на износ инструмента или накопление пыли. Если дефект возникает только в одной зоне стола, вероятнее всего, причина в локальной опоре, плоскостности подкладной плиты или утечке вакуума. Такие закономерности информативнее, чем оценка одной шероховатой кромки в отрыве от контекста.
Подберите геометрию резания с учётом защищаемой поверхности
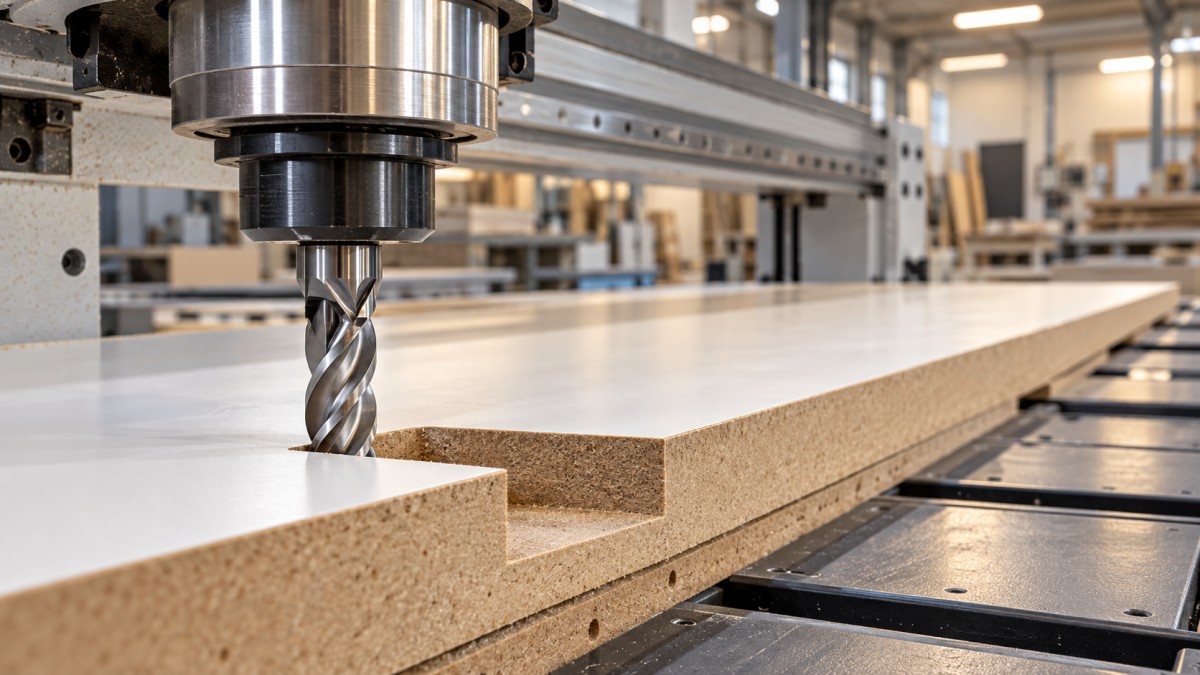
Спиральные фрезы с восходящей и нисходящей спиралью, а также компрессионные фрезы
Фреза соспиралью, направленной вверх, поднимает волокна и стружку к шпинделю. Она обычно эффективно отводит стружку из закрытых пазов, однако такое направление резания может повредить верхнюю кромку. Этот тип инструмента подходит, когда в приоритете отвод стружки или качество нижней поверхности, при условии надёжного закрепления заготовки.
Фреза соспиралью, направленной вниз, прижимает волокна к панели, помогая сохранить верхнюю кромку. Компромисс заключается в том, что стружка движется вниз. В глубоких пазах она может скапливаться вокруг инструмента, увеличивая нагрев и сопротивление резанию. Фреза с нисходящей спиралью не всегда является лучшим выбором для глубокой обработки или случаев, когда нижняя поверхность должна оставаться чистой.
Компрессионная фреза сочетает участок с восходящей спиралью у кончика с геометрией нисходящей спирали выше. При сквозном резании переходная зона должна находиться внутри панели, чтобы нижний участок защищал нижнюю поверхность, а верхний — верхнюю. Если первый проход обычной компрессионной фрезой слишком мелкий, участок с восходящей спиралью может резать верхнюю поверхность, вызывая именно те сколы, для предотвращения которых выбрали эту фрезу.
Проверьте чертёж геометрии от производителя, особенно длину участка с восходящей спиралью, а не ориентируйтесь только на слово «компрессионная». Для тонких панелей и неглубоких элементов может потребоваться конструкция с коротким участком восходящей спирали или другая стратегия обработки. Не выполняйте резание на полную глубину лишь ради включения нужной геометрии, если инструмент или станок не рассчитаны на такую нагрузку.
Острота и жёсткость не менее важны, чем направление спирали
МДФ абразивен, поэтому режущая кромка может затупиться, даже если фреза выглядит неповреждённой. Обычно используют твердосплавный инструмент; алмазный инструмент может быть уместен при серийном производстве, если этого требуют условия применения и экономическая целесообразность. Ни один из этих материалов не компенсирует неподходящую геометрию или неустойчивую установку.
Перед осмотром отключите станок от источника энергии и проверьте инструмент на сколы и налипший материал. Очистите цангу и сопрягаемые поверхности, проверьте установку инструмента в соответствии с инструкциями производителя держателя и не допускайте излишнего вылета. Радиальное биение приводит к неравномерному распределению нагрузки между режущими кромками и может ухудшить качество поверхности, даже если расчётная нагрузка на зуб кажется приемлемой.
Настраивайте скорость подачи, исходя из нагрузки на зуб, а не наугад
Универсальной скорости подачи для МДФ не существует. На рабочий диапазон влияют диаметр инструмента, количество зубьев, глубина резания, радиальное зацепление, возможности шпинделя и конструкция панели. Сначала воспользуйтесь рекомендациями поставщика инструмента для МДФ и конкретной операции, затем проведите испытания в пределах возможностей станка.
Скорость подачи = частота вращения шпинделя × количество зубьев × нагрузка на зуб.
Например, если поставщик рекомендует нагрузку 0,15 mm на зуб для конкретной двухзубой фрезы и операции, то при частоте вращения 18,000 rpm расчётная подача составит 5,400 mm/min. Это пример расчёта, а не универсальная настройка для МДФ. Сначала необходимо убедиться, что выбранная нагрузка на зуб подходит для инструмента, условий резания и станка.
Снижение подачи при неизменной частоте вращения шпинделя уменьшает нагрузку на зуб. Ниже рабочего диапазона инструмент больше трёт, чем режет, выделяя тепло и ускоряя износ. И наоборот, чрезмерная нагрузка на зуб может перегрузить инструмент, вызвать его прогиб или смещение заготовки. По одной только шероховатой кромке нельзя определить, какое из этих условий имеет место.
- Нагрев или потемнение от перегрева: проверьте остроту кромки, повторное резание стружки и недостаточную подачу относительно частоты вращения.
- Вибрация или заметный прогиб: проверьте жёсткость и прижим, затем уменьшите зацепление или скорректируйте параметры резания.
- Прямые кромки обработаны хорошо, но углы повреждены: проверьте фактическую подачу при замедлении станка и прохождении поворота.
При обработке МДФ естественным образом образуется мелкая пыль, поэтому размер частиц не позволяет надёжно оценить нагрузку на зуб. Ориентируйтесь на качество кромки, звук, нагрузку на шпиндель, если она отображается, и признаки нагрева. Меняйте по одному параметру за раз и записывайте результат. Если станок не может поддерживать расчётную подачу, может быть целесообразнее снизить частоту вращения в пределах допустимого рабочего диапазона, чем допускать длительное трение инструмента.
Обеспечьте опору непосредственно в зоне реза, а не только под листом
Панель может казаться надёжно закреплённой, но при отделении последняя полоса или небольшая деталь могут вибрировать. Опора должна сохранять эффективность на протяжении всей траектории, особенно при выходе инструмента и на последнем участке контура.
При использовании вакуумного стола с ЧПУ проверьте, что подкладная плита ровная, чистая и подходит для применяемой системы прижима. Отключайте неиспользуемые зоны и устраняйте утечки в соответствии с инструкциями к станку. Пыль под панелью создаёт неравномерную опору; открытые траектории резания также могут снижать силу прижима по мере обработки. То, что большой лист остаётся неподвижным, ещё не означает, что каждая небольшая деталь в раскрое будет надёжно закреплена.
При сквозном резании жертвенная подкладная плита поддерживает нижнюю сторону панели. Настройте глубину резания так, чтобы отделить панель с минимально необходимым заходом в подкладную плиту, учитывая измеренные отклонения толщины и плоскостность стола. Чрезмерный заход увеличивает ненужное зацепление инструмента и ускоряет повреждение подкладной плиты.
Небольшим деталям могут потребоваться разрешённые к применению приспособления, перемычки или стратегия onion skin, при которой тонкий слой материала оставляют до заключительной операции. Такой способ помогает только при условии, что на последнем проходе деталь удерживается достаточно надёжно. Перемычки также требуют способа удаления, который не повредит готовую кромку. Располагайте зажимы, винты и приспособления вне всех траекторий резания и быстрого перемещения.
Выбирайте траектории инструмента, предотвращающие вырывание последних волокон
Направление резания меняет характер нагрузки на материал по кромке. На жёстком станке с ЧПУ при надёжном закреплении заготовки попутное фрезерование часто обеспечивает более чистую обработанную кромку, однако результат зависит от геометрии и материала. Сравните направления на обрезках, а не считайте одно из них безусловно лучшим. Не переносите практику попутного фрезерования на ручные или подающие заготовку вручную фрезерные станки: силы самоподачи могут привести к потере контроля. Соблюдайте предписанное для станка направление подачи.
Подводы и отводы инструмента могут сместить следы входа с готовой кромки. Располагайте их там, где деталь остаётся на опоре и инструмент может войти в материал, не погружаясь непосредственно в видимую кромку. Для карманов и глубоких пазов используйте разрешённый способ входа, например наклонный заход, подходящий для фрезы, а не предполагайте, что любую фрезу можно вертикально погружать в материал.
Черновой проход с последующим чистовым может снизить нагрузку на кромку, однако припуск под чистовую обработку должен быть достаточным, чтобы инструмент резал, а не тёр. Он также должен соответствовать рекомендациям для фрезы. Несколько неглубоких проходов не всегда обеспечивают более чистый результат: они могут неоднократно подвергать хрупкое покрытие неблагоприятному воздействию резания, особенно если компрессионная фреза неправильно расположена относительно материала.
При работе на форматно-раскроечных станках и сверлении уделяйте внимание стороне выхода инструмента
Параметры фрезерования нельзя напрямую переносить на пиление. На форматно-раскроечном станке используйте острую пилу, предназначенную для МДФ или соответствующей плиты с покрытием; геометрия и количество зубьев должны подходить для станка и выполняемого реза. Если станок оснащён подрезной пилой, её положение и ширина подреза должны соответствовать настройке основной пилы. Неправильно отрегулированная подрезная пила может оставить уступ вместо чистой кромки.
Прежде чем считать причиной скорость вращения пилы, проверьте состояние и выравнивание полотна, опору и равномерность подачи. Настройте вылет пилы в соответствии с инструкциями станка и производителя полотна. Не снимайте ограждения и систему удаления пыли; никогда не пытайтесь придерживать рукой узкую обрезь рядом с пилой.
При сверлении сквозных отверстий зажмите панель на чистой жертвенной подкладке и используйте инструмент, предназначенный для сверления панелей. При выходе без опоры на нижней поверхности могут образоваться вырывы, даже если входное отверстие чистое. Уменьшайте нагрузку при выходе разрешённым для оборудования способом сверления, не задерживая инструмент настолько, чтобы обжечь стенки отверстия.
Проверьте настройку перед возобновлением серийной обработки
- Обеспечьте безопасное состояние станка для осмотра. Перед проверкой фрез, цанг, пил или приспособлений соблюдайте процедуры отключения оборудования.
- Подготовьте репрезентативную обрезь. Используйте такую же толщину панели, покрытие и опору, как в производстве.
- Проверьте проблемный элемент. Если повреждение возникает на углу, в пазу или на небольшом контуре, включите этот элемент в тест.
- Осмотрите обе поверхности и всю кромку. Проверьте наличие вырывов, ворсистости, прижогов, отслоения покрытия и следов смещения.
- Запишите рабочие параметры. Укажите тип инструмента, rpm, подачу, глубину проходов, направление резания и способ закрепления.
Во время испытаний и производства обеспечьте эффективную работу системы удаления пыли. Пыль МДФ опасна при вдыхании, а её скопление также мешает отводу стружки и созданию надёжной опоры. Используйте ограждение и средства защиты органов дыхания согласно информации о безопасности материала и оценке условий труда; не сдувайте пыль со стола в воздух.
Если сколы сохраняются при подтверждённо остром инструменте, подходящих параметрах и надёжной опоре, проверьте радиальное биение шпинделя, состояние держателя, выравнивание станка и качество панели. Немедленно остановите станок при неожиданной вибрации, необычном шуме шпинделя или смещении заготовки. Это неисправности оборудования или крепления, которые необходимо устранить до дальнейших экспериментов со скоростью подачи, а не дефекты поверхности, которые следует скрывать шлифованием.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.