


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как автоматическое деревообрабатывающее оборудование синхронизирует подачу и перемещение панелей
Как автоматическое деревообрабатывающее оборудование синхронизирует подачу и передачу панелей
Эффективность деревообрабатывающей линии зависит от того, насколько точно каждая панель перемещается в нужное положение в нужный момент. В автоматическом деревообрабатывающем оборудовании синхронизация подачи и передачи панелей обеспечивается согласованной работой приводов, датчиков положения и логики управления, которые увязывают движение материала с циклами обработки. Конвейер может бесперебойно работать отдельно, но при подключении к кромкооблицовочному станку, сверлильному станку или системе возврата панелей могут возникнуть проблемы.
Проблема редко сводится только к скорости. Панель должна поступить с правильным интервалом, ориентацией и опорой, а принимающий станок должен быть готов ее принять. Чтобы оценить эту координацию, нужно учитывать не только номинальную скорость подачи, но и то, что происходит при разгоне, передаче панели, задержках на последующих этапах и повторном запуске после неисправности.
Синхронизация начинается с разрешения, а не с движения
Рассмотрим подающий механизм, который подает панели на кромкооблицовочный станок. В точке выгрузки может ожидать панель, но это не означает, что ее следует передавать. Принимающий станок должен работать, зона подачи должна быть свободна, а за предыдущей панелью должен оставаться необходимый зазор. В зависимости от конструкции также может требоваться подтверждение идентификации заготовки и выбора программы обработки.
Обычно это обеспечивается обменом управляющими сигналами, который часто называют рукопожатием (handshake). Один станок сообщает о готовности панели, другой — о готовности ее принять. Контроллер разрешает передачу, только если соответствующие условия выполнены. Затем необходимо подтвердить завершение передачи, чтобы ни один станок не продолжал работу, основываясь на устаревших данных.
Полезно различать состояния «готов к приему», «передача разрешена», «передача выполняется» и «передача завершена». Это функциональные состояния, которые не обязательно соответствуют отдельным проводам. Они могут передаваться через дискретные входы и выходы или по промышленной сети связи.
Важно понимать, что именно означает каждый сигнал. «Готовность» не должна означать лишь наличие питания. В спецификации интерфейса следует определить, какая сторона отвечает за сигнал, его временные параметры, поведение при превышении времени ожидания и порядок отзыва разрешения, если условия изменятся во время передачи.
Согласование движения привода с фактическим положением панели
Частотные преобразователи обеспечивают подходящее регулирование скорости для многих секций конвейера. Сервоприводы полезны, когда процесс требует управляемого позиционирования с индексированием, повторяемого позиционирования или точного согласования ускорения. Однако сервопривод сам по себе не гарантирует точного положения панели: он управляет осью, но панель все еще может проскальзывать относительно ленты или ролика.
В некоторых системах для соединенных конвейеров используется общая уставка скорости. В других для координации отдельных осей применяются обратная связь от энкодеров, электронная передача или профили движения. Выбор подходящей схемы зависит от того, нужна ли линии непрерывная подача, прерывистая подача или точная регистрация на технологической станции.
При передаче панели согласование заданных скоростей — лишь часть задачи. На фактическую скорость панели влияют диаметр роликов, износ ленты, масштабирование приводов и трение поверхности. Если принимающий конвейер движется быстрее, пока предыдущая секция все еще удерживает панель, она может поцарапаться или повернуться. Если он движется медленнее, панель может сжаться между транспортными секциями или нарушится заданный интервал между панелями.
Если две секции должны одновременно удерживать одну панель, их профили скорости и моменты освобождения должны быть совместимы. В некоторых конструкциях намеренно используются контролируемые различия скоростей для разделения панелей, однако для этого нужны подходящие контактные поверхности и четко определенный рабочий диапазон, а не случайное несовпадение скоростей.
Ускорению следует уделять не меньше внимания. Резкий разгон может подходить для одной поверхности плиты, но вызывать проскальзывание другой. Прижим может улучшить сцепление, однако чрезмерное давление способно повредить чувствительную отделку. Настройка представляет собой компромисс между надежностью транспортировки и допустимым контактом с поверхностью.
Датчики устраняют разрыв между расчетом и реальностью
Контроллер может рассчитывать перемещение панели по скорости конвейера и прошедшему времени. Такой расчет становится менее надежным при проскальзывании панели, остановке движения или ее снятии оператором. Физическое обнаружение панели в ключевых точках передачи позволяет подтвердить, что ожидаемое перемещение действительно произошло.
Для обнаружения передней и задней кромок обычно используют фотоэлектрические датчики. Энкодеры предоставляют данные о перемещении, а дополнительные датчики могут подтверждать боковое положение, высоту подъемного стола или наличие панели у упора. Ни один способ обнаружения не дает ответа на все вопросы. Энкодер двигателя подтверждает вращение вала, но сам по себе не доказывает, что панель переместилась на такое же расстояние.
Выбор датчика также зависит от материала. В зависимости от технологии датчика и места установки на его работу могут влиять темные поверхности, глянцевый ламинат, скопление пыли и неровные кромки. Не следует считать, что датчик, хорошо работающий с необлицованной плитой, подойдет для любой декоративной отделки без предварительных испытаний.
Типичные точки контроля — выход подающего механизма, вход принимающего конвейера и позиция регистрации. Контроллер должен проверять, что каждый переход происходит в ожидаемом временном интервале. Если панель покинула один датчик, но так и не достигла следующего, продолжать подачу новых панелей обычно не следует.
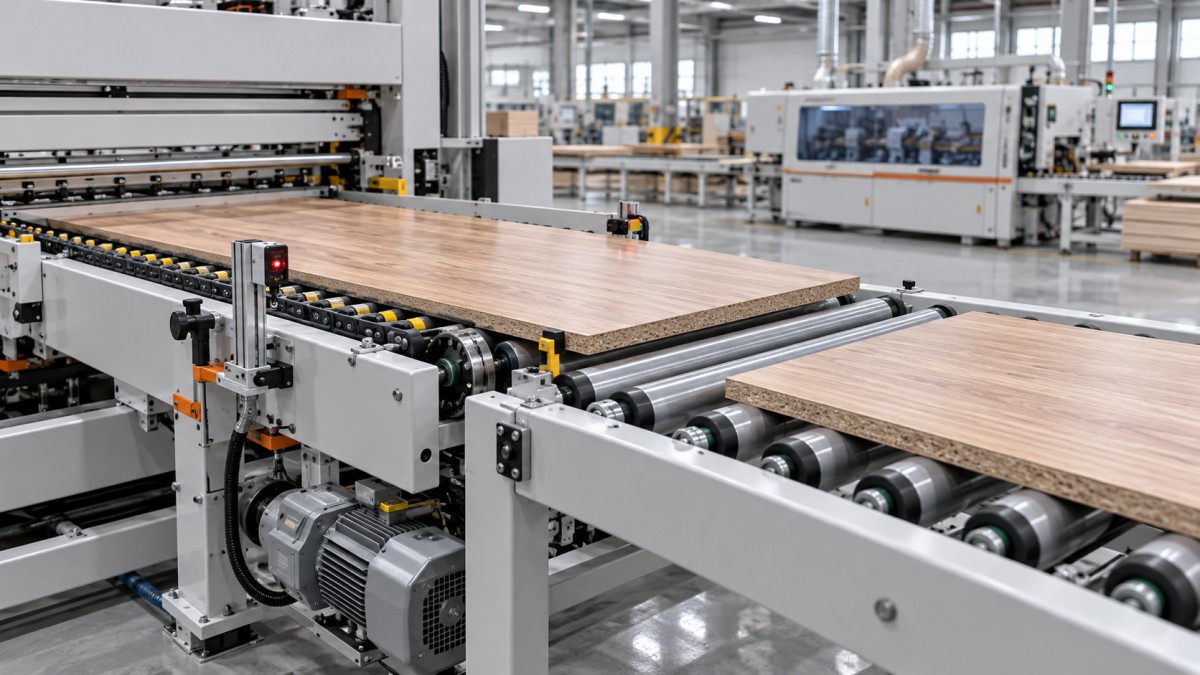
На схеме компоновки передачи следует указать расположение датчиков, направление транспортировки, независимо управляемые зоны конвейера и границу передачи. Такая схема зачастую позволяет выявить пробелы интеграции нагляднее, чем перечень оборудования по каждому станку.
Пропуски между панелями и буферные зоны определяют устойчивую производительность
Максимальная скорость конвейера не равна производительности линии. Для непрерывного потока панелей одинаковой длины упрощенная зависимость при транспортировке выражается формулой:
Количество панелей в минуту = скорость конвейера ÷ (длина панели по направлению движения + зазор между панелями)
Если скорость выражена в метрах в минуту, длина и зазор также должны быть указаны в метрах. Эта зависимость описывает только интервалы при транспортировке. Она не учитывает индексирование, время обработки, поворот, задержки при загрузке или доступность оборудования. При использовании панелей разной длины единое заявленное значение производительности становится еще менее показательным.
Минимально необходимый зазор также зависит от процесса. Последующему станку может потребоваться пространство для цикла обнаружения, зажима или сброса механизма. Поэтому уменьшение зазора ради увеличения выпуска может снизить надежность подачи, не увеличив объем готовой продукции.
Буферные зоны помогают компенсировать кратковременные различия между циклами станций. Сверлильный станок может остановить панель для обработки, пока предыдущая секция продолжает подготовку следующей. Независимо управляемые зоны позволяют удерживать панели, не проталкивая их в занятые позиции.
Однако буферные зоны не устраняют постоянное несоответствие производительности. Если принимающий процесс постоянно медленнее, буфер в итоге заполнится. Он полезен для компенсации временных колебаний. Полезную вместимость следует оценивать с учетом фактической длины панелей, тормозного пути и любых ограничений на контакт между заготовками.
Механические особенности передачи могут свести на нет качественную логику управления
Даже при правильном выборе времени передачи механическая проблема может привести к сбою. Короткие панели могут лишиться опоры на промежутке между конвейерами. Тонкие панели могут прогибаться при переходе на следующую секцию. Длинные панели могут перекашиваться, если сопротивление с одной стороны выше, чем с другой.
Проверьте величину зазора при передаче, рабочую высоту, шаг роликов, расположение направляющих и положение прижима для всего диапазона заготовок. Особенно важно учитывать минимально допустимую длину панели: при передаче она должна иметь достаточную опору и приводное усилие, а не только находиться в устойчивом положении на каждом из двух конвейеров по отдельности.
При передаче под прямым углом требуется соблюдать дополнительную последовательность действий. Обычно поступившая панель должна достичь заданного положения, прежде чем ее начнут перемещать поперечные ленты, цепи или подъемные элементы. Исходный транспортер должен соответствующим образом освободить панель, а принимающий путь должен быть свободен. Попытка перекрыть эти действия без достаточного контроля положения может превратить небольшую ошибку выравнивания в застревание.
Защита поверхности также должна входить в проверку. Пыль и стружка, попавшие в точки контакта, могут поцарапать декоративные панели даже при правильной последовательности движений. Доступ для очистки, состояние ленты и материалы направляющих следует рассматривать как эксплуатационные требования, а не как второстепенные вопросы технического обслуживания.
Восстановление после неисправности — часть синхронизации
Убедительная демонстрация должна включать остановку и восстановление работы, а не только непрерывную работу линии. Остановите последующий станок, когда панель ожидает передачи. Проверьте реакцию предыдущей секции. Затем выясните, что происходит, если панель остановить на границе передачи.
После неисправности контроллер должен располагать достоверными данными о местоположении панелей. Простого сброса аварийного сигнала может быть недостаточно: учет панелей в программном обеспечении может перестать соответствовать их фактическому положению на линии. Для восстановления работы могут потребоваться проверка датчиков, контролируемое перемещение или подтверждение оператора в соответствии с установленной процедурой. Автоматический перезапуск не должен основываться на предположительном положении заготовки.
Координацию технологического процесса также необходимо отличать от систем управления, связанных с безопасностью. Обычный сигнал «готов» не является автоматически функцией безопасности. Блокировка ограждений, аварийные остановы и предотвращение неожиданного движения требуют разработки на основе оценки рисков. Серия стандартов ISO 19085 посвящена безопасности деревообрабатывающего оборудования, а ISO 13849-1 — связанным с безопасностью частям систем управления; применимые части, редакции и местные требования следует анализировать для каждого конкретного проекта.
Что следует проверить перед приемкой интегрированной линии
При приемочных испытаниях следует использовать репрезентативный набор продукции, включая заготовки, близкие к согласованным эксплуатационным пределам. Испытания только на удобной панели среднего размера оставляют слишком много вопросов без проверки. В плане испытаний следует определить:
- Пределы параметров заготовки: размеры, масса, отделка поверхности и допустимое состояние.
- Критерии позиционирования: продольная регистрация, боковое выравнивание и допустимый перекос.
- Условия производства: последовательность подачи панелей, необходимые зазоры, технологические программы и поведение буферных зон.
- Поведение при восстановлении работы: блокировка выхода, превышение времени ожидания передачи, прерывание движения и процедура перезапуска.
- Сопроводительная документация: сигналы интерфейса, настройки приводов, сведения о датчиках, резервные копии и инструкции по устранению неисправностей.
Компания Qingdao Zhongding Machinery Co., Ltd. обладает более чем 20-летним опытом производства и экспорта деревообрабатывающего оборудования и участвует в обсуждении оборудования и комплексных решений. В рамках интегрированного проекта такое обсуждение должно охватывать не только выбор станков, но и распределение ответственности за передачу панелей, объем пусконаладочных работ, поставку запасных частей и долгосрочную техническую поддержку. Конкретные функции управления необходимо дополнительно подтвердить применительно к предлагаемой конфигурации.
Практическая проверка автоматического деревообрабатывающего оборудования заключается не в том, запускаются ли все конвейеры одновременно. Важно, чтобы положение каждой панели учитывалось, она оставалась на опоре и сохраняла правильный интервал, а производственный процесс можно было восстановить, если он перестал идти так, как во время демонстрации. Перед приемкой попросите поставщика продемонстрировать всю последовательность на ваших заготовках, включая остановку линии.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.