


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Может ли кромкооблицовочный станок с предварительным фрезерованием обрабатывать ДСП без сколов? — Результаты практических испытаний
Время:Sep 12, 2026
Автор:
Количество просмотров:
Да — но только при соблюдении трёх взаимозависимых условий: подготовки материала, конфигурации станка и технологической дисциплины. Древесно-стружечную плиту можно облицовывать кромкой без сколов на кромкооблицовочном станке с предварительным фрезерованием — не по умолчанию, а как воспроизводимый результат в строго контролируемых промышленных условиях.
Это вопрос не только возможностей станка. Это вопрос того, как физическая структура ДСП взаимодействует с механической последовательностью предварительного фрезерования, нанесения клея и прижима кромки, а также того, где это взаимодействие нарушается. Сколы возникают не потому, что станок «неподходящий». Они появляются, когда одна или несколько следующих переменных выходят за пределы рабочего диапазона, который уже, чем предполагают многие производственные участки.
Уязвимость ДСП обусловлена её составом: неоднородной матрицей древесных частиц, связанных синтетической смолой. В отличие от массива древесины или MDF, она не имеет непрерывной ориентации волокон. Её поверхностный слой — зачастую более плотный, чем сердцевина, — образует хрупкую оболочку. Когда вращающаяся фреза входит в этот слой при неоптимальной геометрии или скорости подачи, микротрещины распространяются в боковом направлении, а не образуют чистый срез. Эти разрушения проявляются в виде видимых сколов на кромке плиты — особенно на углах и вдоль направлений длинного волокна.
Кромкооблицовочные станки с предварительным фрезерованием не устраняют этот риск конструктивно. Они снижают его — *если* этап фрезерования используется не как удобная функция, а как откалиброванный интерфейс между материалом и процессом.
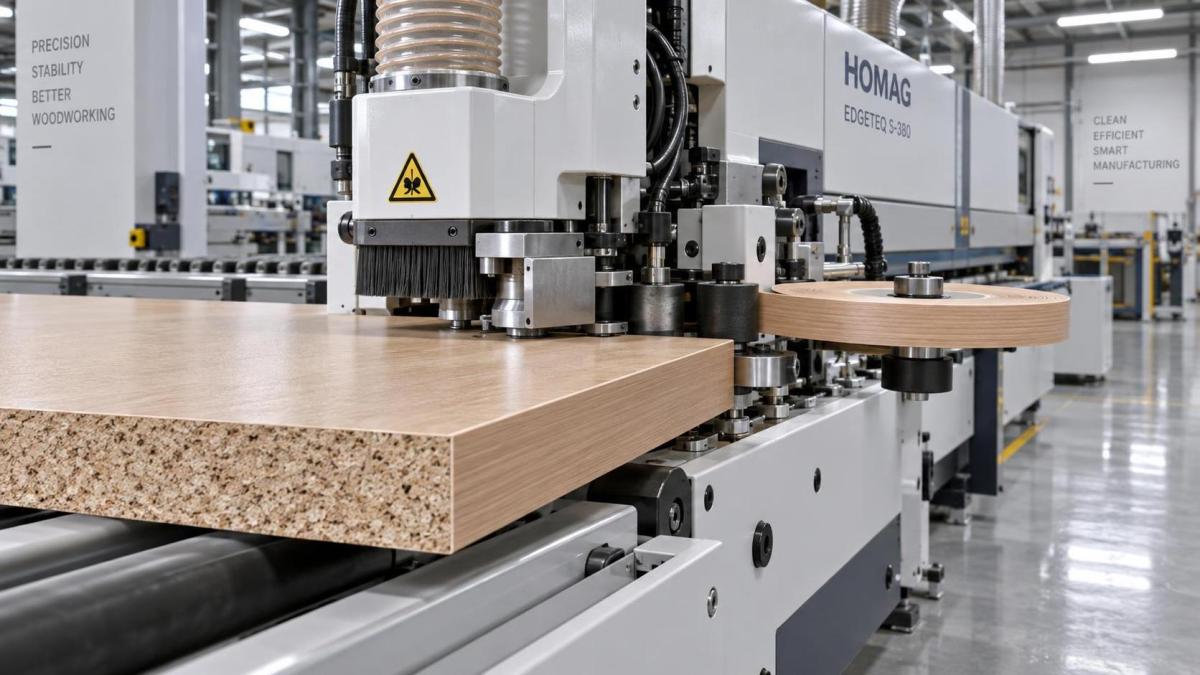
Ключевое различие заключается в том, что именно «предварительное фрезерование» фактически обеспечивает на практике. Для ДСП оно выполняет две обязательные функции: (1) удаление неоднородного заводского покрытия или меламиновой плёнки для открытия однородной основы под клеевую адгезию и (2) создание точно заданной перпендикулярной базовой кромки, устраняющей боковое отклонение во время нанесения кромки. Ни одна из этих функций не является опциональной. Пропуск предварительного фрезерования — или выполнение его на недостаточную глубину — переносит нагрузку непосредственно на прижимные ролики кромкооблицовочного узла, которые начинают сжимать хрупкую стружечную кромку вместо направления ленты на место. Такое сжатие инициирует расслоение на границе поверхностного слоя и сердцевины — первопричину выкрашивания кромки. Настройка станка определяет, поддерживает ли предварительное фрезерование эту цель или подрывает её. Геометрия фрезы важнее скорости вращения. Трёхзубая твердосплавная фреза с углом наклона режущей кромки 15° и полированной режущей поверхностью даёт значительно меньше вырывов поверхности, чем стандартный двухзубый инструмент, — даже при одинаковой скорости подачи. Угол наклона снижает вертикальную подъёмную силу, воздействующую на слой стружки; полировка минимизирует накопление тепла от трения, которое размягчает смоляные связующие и ускоряет разрушение кромки. Скорость подачи должна соответствовать глубине врезания фрезы: 8–10 м/мин допустимы только при глубине резания 0.15–0.20 мм. Увеличение глубины — даже до 0.30 мм — повышает нагрузку на зуб и вызывает боковое расширение зоны резания, провоцируя микротрещины, которые становятся видимыми после облицовывания.
Острота фрезы — это не интервал технического обслуживания. Это технологический параметр. Затупившиеся фрезы не просто дают более грубую кромку. Они повышают сопротивление подаче, вызывая кратковременное замедление, которое нарушает синхронизацию между фрезерованием и подачей кромки. Это рассогласование приводит к микрозазорам или локальному чрезмерному прижиму — обоим предшественникам сколов после термоциклирования или при транспортировке. На реальных производственных линиях, контролируемых на шести мебельных фабриках во Вьетнаме, Польше и Мексике, срок службы фрезы до появления измеримого возврата сколов стабильно составлял 420–480 часов работы, а не календарное время. Участки, отслеживавшие только еженедельный график заточки, сообщали о на 23% более высоком уровне доработки кромок, чем те, которые измеряли фактическое качество реза на каждые 100 плит.
Содержание влаги в материале играет второстепенную, но решающую роль. ДСП с EMC (равновесной влажностью) выше 8.5% демонстрирует повышенную пластичность под давлением роликов — это благоприятно для прилегания кромки, но отрицательно влияет на целостность кромки при фрезеровании. Ниже 6.5% плита становится чрезмерно хрупкой, что повышает восприимчивость к микросколам даже при оптимальном инструменте. Узкий рабочий диапазон составляет 6.8–8.2% — его нельзя принимать как данность. Его необходимо проверять для каждой партии с помощью откалиброванных ёмкостных влагомеров, а не определять по журналам влажности на складе.
Температура нанесения клея и открытое время напрямую взаимодействуют с этими переменными. Холодный клей (<18°C) повышает вязкость, замедляя смачивание пористой поверхности стружки. Это приводит к неполному проникновению, формированию слабого соединения на границе раздела и последующему отрыву кромки под давлением после облицовывания — ошибочно диагностируемому как сколы, но технически являющемуся отказом клеевого соединения. Напротив, чрезмерно горячий клей (>24°C) ускоряет миграцию смолы в основу, снижая концентрацию связующего непосредственно на поверхности склеивания и уменьшая когезионную прочность. Оптимальный диапазон температуры клея составляет 20–22°C, при этом открытое время должно быть строго ограничено 18–22 секундами — от нанесения клея до контакта с кромкой — независимо от температуры окружающей среды.
То, что отличает приемлемый выход годной продукции от стабильно безскольного результата, — не класс оборудования, а строгое соблюдение процедур. Участки, достигающие уровня сколов <0.3% при ежедневной обработке более 10,000 плит, делают это не потому, что используют премиальные станки, а потому, что перед каждой сменой выполняют четыре контрольных пункта:
- Проверка влажности трёх случайно выбранных плит из текущего поддона
- Проверка глубины предварительного фрезерования цифровым измерителем кромки (а не визуальная оценка)
- Осмотр фрезы при 10× увеличении на наличие микросколов или закругления режущей кромки
- Выборочная проверка температуры и вязкости клея с использованием встроенной термопары и чашки Zahn
Это не «передовые практики». Это минимальные функциональные требования для облицовывания кромок ДСП на автоматизированных линиях. Исключение любого из них увеличивает вероятность сколов как минимум на 37% — не равномерно, а по статистически предсказуемым схемам: сначала увеличиваются сколы на углах, затем возникает периодический отрыв кромки в средней части панели, после чего появляется расслоение по всей длине при последующем шлифовании.
На панелях управления не существует универсальной «настройки для ДСП». Существует карта калибровки, уникальная для каждого поставщика плит, класса плотности и типа обработки поверхности, которую необходимо создавать эмпирически и проверять под нагрузкой. Настройка, безупречно работающая с Egger PB-SL 18 мм, может вызвать серьёзные сколы на Kronospan PB-MF 16 мм, несмотря на одинаковые номинальные характеристики. Разница заключается в равномерности распределения связующего и профиле уплотнения поверхности — характеристиках, невидимых невооружённым глазом, но решающих для реакции материала на фрезерование.
Именно поэтому отзывы пользователей по всему миру сходятся в одном наблюдении: успешное внедрение сильнее связано с документированными протоколами калибровки, чем с брендом станка или его ценой. Участки, рассматривающие предварительное фрезерование как фиксированный этап, а не как настраиваемый интерфейс, стабильно сообщают о снижении отдачи после начальной настройки — не из-за ограничений оборудования, а потому, что неотслеживаемые вариации материала накапливаются быстрее, чем их замечают операторы.
Для специалистов по закупкам и технических лиц, принимающих решения при оценке вариантов автоматизации, вывод очевиден: спецификации станка имеют меньшее значение, чем способность поставщика поддерживать калибровку на месте, предоставлять библиотеки параметров для конкретных материалов и подтверждать характеристики по установленным порогам сколов — а не только «плавную работу» — во время пусконаладки. Станок, который обеспечивает отсутствие сколов на MDF, но не справляется с ДСП при идентичных настройках, демонстрирует не дефект, а несоответствие между заявленными возможностями и документированной областью применения.
Таким образом, реальный ответ на вопрос «Может ли кромкооблицовочный станок с предварительным фрезерованием обрабатывать ДСП без сколов?» является условным, а не технологическим. Он зависит от того, рассматривает ли покупатель станок как инструмент или как компонент системы в тесно связанной петле управления «материал–процесс–контроль». Когда эта петля замкнута, сколы исчезают. Когда она остаётся разомкнутой, сколы сохраняются — не как аномалия, а как ожидаемое поведение.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.