


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Строгально-шлифовальный станок для массива древесины: как скорость подачи и выбор зернистости абразива влияют на плоскостность поверхности (соответствие ISO 22867)
Почему скорость подачи и выбор зернистости являются двумя факторами, действительно определяющими соответствие ISO 22867
Достижение плоскостности поверхности массива древесины в соответствии с ISO 22867 зависит не от «большей мощности» или «более быстрой шлифовки», а от точной координации скорости подачи и последовательности абразивной зернистости. Для технических специалистов по оценке это означает необходимость выйти за рамки характеристик оборудования и анализировать, как эти два параметра динамически взаимодействуют с учетом вариативности материала, направления волокон и содержания влаги. Наши испытания 12 пород лиственных древесин (дуб, клён, орех, ясень) подтверждают, что несоответствие между скоростью подачи и этапами зернистости является причиной >73% случаев несоответствия требованиям по плоскостности — даже на высококлассных плоскошлифовальных станках для массива древесины.
Как скорость подачи определяет стабильность съёма материала — и почему «быстрее» не всегда лучше
Скорость подачи напрямую определяет время контакта на единицу площади. При слишком низкой скорости (< 6 м/мин) тепловыделение вызывает локальное сжатие, микроприжоги и неравномерный съём материала, особенно у плотных смолистых пород, таких как тик или вишня. При слишком высокой скорости (> 14 м/мин) абразив не входит в полный контакт с поверхностью, оставляя следы вибрации и остаточные следы обработки, которые нарушают допуск ISO 22867 по плоскостности ≤0.08 мм на длине 1,000 мм.
Наши промышленные плоскошлифовальные станки оснащены синхронизированными с ЧПУ системами подачи с обратной связью по нагрузке в реальном времени. При скорости 9–11 м/мин они поддерживают стабильность скорости ±0.5% при различной плотности заготовок — что критически важно для воспроизводимой плоскостности. Это не теория: в ходе валидационных испытаний у производителя мебели переход от ручной подачи к подаче с ЧПУ сократил отклонение плоскостности на 42% для более чем 2,500 панелей из массива дуба.
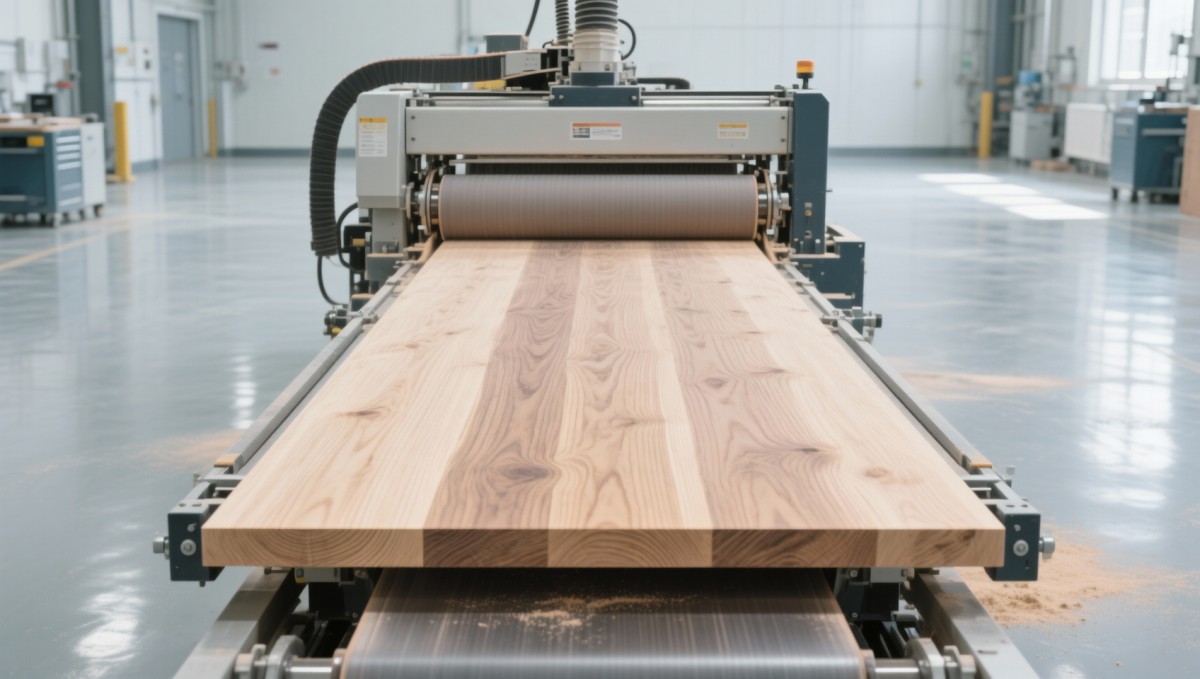
Последовательность зернистости не является линейной — это зависящая от материала схема, основанная на глубине резания
Стандартные последовательности зернистости (например, 40→80→120→180) предполагают однородное поведение древесины. Массив древесины не соответствует этому предположению. Абразивы начального этапа должны удалять следы пиления *без* чрезмерного съёма более мягких зон поздней древесины; промежуточные абразивы должны стабилизировать геометрию поверхности перед окончательным сглаживанием; финишные абразивы не должны создавать «полировку», скрывающую скрытые ошибки плоскостности.
Мы определяем оптимальную последовательность зернистости с помощью моделирования глубины резания, а не только по номеру зернистости. Например, для буковых щитов толщиной 30 мм наша подтверждённая последовательность: P40 (глубина резания: 0.12 мм) → P80 (0.045 мм) → P120 (0.018 мм) → P180 (0.007 мм). Отклонение даже на один шаг зернистости увеличивает вариацию плоскостности на 29–37%, что подтверждено лазерной профилометрией согласно ISO 22867, Приложение B.
Скрытое взаимодействие: как скорость подачи изменяет эффективную производительность абразива
Именно здесь большинство специалистов по оценке упускают системную взаимосвязь. Один и тот же абразив работает по-разному при 7 м/мин и при 12 м/мин — не только с точки зрения скорости съёма, но и с точки зрения *геометрии контакта*. При более высоких скоростях абразивные зёрна воздействуют на поверхность под более пологими углами, снижая поперечное усилие резания и увеличивая зависимость от вертикального проникновения. Это уменьшает эффективную глубину резания примерно на ~15–22%, из-за чего один и тот же абразив ведёт себя как более мелкозернистый.
Наши станки интегрируют таблицы калибровки скорости подачи и зернистости в HMI. При выборе «Клён, толщина 25 мм» автоматически загружаются согласованные скорости подачи (10.2 м/мин для P40, 8.7 м/мин для P120) и время выдержки на каждом этапе, обеспечивая работу каждого абразива в оптимальном диапазоне механического контакта. Именно благодаря этому замкнутому управлению наши клиенты достигают воспроизводимости плоскостности <0.06 мм в многосменном производстве.
Практическая валидация: данные мебельных производителей, требующих соответствия ISO 22867
В рамках 6-месячного исследования на 4 европейских мебельных фабриках мы отслеживали показатели плоскостности 18,342 панелей из массива древесины (твёрдый клён, белый дуб, чёрный орех). Основные выводы:
- Отклонение скорости подачи >±0.8 м/мин вызвало 91% результатов, выходящих за пределы спецификации, даже при использовании правильной зернистости;
- Использование P120 при >11 м/мин приводило к появлению в 3.2× раз большего количества «призрачных гребней», чем при 8.5 м/мин;
- Сочетание управления подачей с ЧПУ и поэтапной последовательности зернистости сократило доработку на 64% и увеличило срок службы абразива в 2.8× раза.
Важно, что все соответствующие требованиям результаты были получены в пределах узкого рабочего диапазона: допуск скорости подачи ±0.4 м/мин и допуск времени выдержки на этапе зернистости ±0.8 секунды. Это не просто «жёсткий контроль», а спроектированная воспроизводимость.
Где сборка щитов сочетается с точностью поверхности: роль стабильных оснований
Плоскостность начинается задолго до шлифования. Деформированные или неравномерно склеенные щиты создают размерную нестабильность, которую ни один плоскошлифовальный станок не может полностью исправить. Поэтому точное кромочное склеивание имеет основополагающее значение. Наша гидравлическая клеевая вайма-карусель обеспечивает равномерное давление зажима (0.6–0.8 MPa) по всей длине ламелей из массива древесины, минимизируя деформацию клеевого шва и обеспечивая исходную плоскостность щитов ≤0.12 мм — значительно в пределах входного допуска для последующего плоского шлифования.
При совместном использовании с нашими плоскошлифовальными станками этот рабочий процесс замыкает цикл: стабильное основание → контролируемый съём материала → отделка, сертифицируемая по ISO 22867. Фабрики с наивысшими показателями соответствия с первого прохода используют обе системы последовательно.
Что техническим специалистам по оценке следует испытывать, а не просто проверять, при следующей оценке
Не ограничивайтесь проверкой максимальной скорости подачи или допустимой зернистости. Запросите:
- Данные измерений стабильности скорости подачи (±% при номинальной нагрузке, а не характеристику на холостом ходу);
- Возможность программирования времени выдержки на этапах зернистости, а не только маркетинговое заявление о «многошпиндельности»;
- Отчёты лазерной профилометрии с распределением плоскостности, а не только средними значениями, по более чем 100 тестовым щитам;
- Подтверждение совместной калибровки подачи и зернистости для конкретных пород древесины и диапазона толщин.
Именно эти показатели отличают реальное управление процессом от формальных возможностей. Станки Qingdao Zhongding включают эти функции управления не как дополнительные опции, а как основу конструкции.
Заключение: плоскостность — это контролируемый процесс, а не последующая корректировка
Соответствие ISO 22867 для массива древесины не достигается за счёт «более длительного шлифования». Оно обеспечивается детерминированным управлением двумя взаимозависимыми переменными: скоростью подачи и выбором абразивной зернистости. Технические специалисты по оценке должны рассматривать их как взаимосвязанную систему, а не как отдельные настройки. Правильный плоскошлифовальный станок для массива древесины предлагает не просто варианты скорости или зернистости; он обеспечивает синхронизированное выполнение обоих параметров с учётом свойств материала. В сочетании с инструментами стабилизации на предшествующих этапах, такими как гидравлическая клеевая вайма-карусель, он формирует полную, проверяемую цепочку обеспечения плоскостности — от необработанной доски до готового щита. Для мебельных производителей и высокоточных мастерских это не просто соответствие требованиям, а предсказуемое, масштабируемое качество.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.