


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
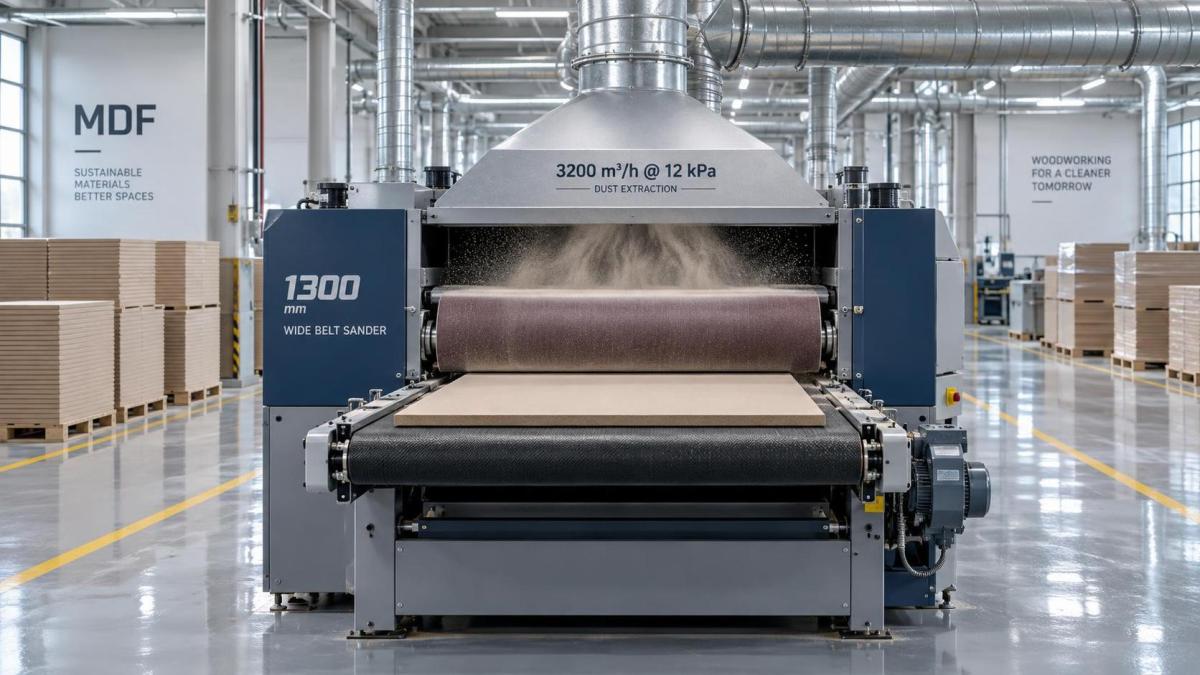
Широколенточный шлифовальный станок 1300 мм для MDF: критические требования к пылеудалению (≥3200 м³/ч при 12 кПа) для предотвращения прижогов поверхности и выступания смолы
Выбор подходящего широколенточного шлифовального станка шириной 1300 мм для MDF — это не просто вопрос соответствия номинальной ширине или мощности двигателя; он зависит от одного критически важного параметра системы: производительности аспирации при фактическом рабочем сопротивлении. При шлифовании древесноволокнистой плиты средней плотности на производственных скоростях древесная пыль, мелкие частицы смолы и термически разложившиеся связующие соединения быстро накапливаются в зоне контакта между лентой и поверхностью. При недостаточном объёме воздушного потока и статическом давлении для непрерывного удаления этой смеси локально накапливается тепло — часто превышающее 95°C на границе с абразивом. Такой температурный скачок вызывает два одновременных и взаимозависимых дефекта: локальный прижог поверхности (видимый как янтарное изменение цвета или микроподгорание) и выступание смолы (мутная липкая плёнка, образующаяся, когда расплавленные фенолформальдегидные или карбамидоформальдегидные смолы мигрируют на поверхность до повторного затвердевания).
Это не косметические дефекты. Прижог поверхности ухудшает стабильность размеров при последующем ламинировании или облицовывании шпоном; выступание смолы препятствует равномерной адгезии покрытий и вызывает неравномерное впитывание на линиях распылительной отделки. Оба дефекта напрямую приводят к браковке партии при входном контроле или окончательной приёмке ОТК — особенно там, где ISO 9001, пункт 8.6, или спецификации окрасочных цехов автомобильных OEM-производителей требуют полного отсутствия видимых аномалий основы. Что ещё важнее, неполное улавливание пыли повышает концентрацию вдыхаемых частиц (PM₁₀ и PM₂.₅) в зоне дыхания оператора выше OSHA PEL (5 mg/m³ для древесной пыли) и предельных значений ЕС (3 mg/m³), увеличивая долгосрочный риск респираторной сенсибилизации и хронического бронхита.
Почему 3200 m³/h @ 12 kPa является функциональным порогом
Данная спецификация не является произвольной. Она отражает совокупное сопротивление трёх динамических элементов: внутренней геометрии воздуховодов станка (включая конструкцию камеры, радиусы переходов и конфигурацию корпуса фильтра), длины и диаметра подключённой сети воздуховодов (обычно ≥12 m в промышленных компоновках) и степени загрузки системы фильтрации (например, рукавных или картриджных фильтров, работающих при 60–75% производительности). При более низком расходе воздуха — даже если он измерен на входе вентилятора — скорость через аспирационные отверстия шлифовальной головки падает ниже 22 m/s. Этот недостаток позволяет запылённому воздуху циркулировать по поверхности ленты, повторно нагревая заготовку при каждом проходе. Статическое давление ниже 12 kPa указывает на недостаточную энергию для преодоления противодавления от накопившейся мелкой пыли на фильтрующем материале, что приводит к прогрессирующему снижению расхода воздуха в течение одной смены.
Критически важно, что одного объёмного расхода недостаточно для оценки. Установка с номиналом 3800 m³/h при нулевом давлении может обеспечивать лишь 2400 m³/h при подключении к стандартному воздуховоду 150 mm с двумя отводами 90° и картриджным фильтром 30 m². Фактическая производительность должна проверяться на входе аспирационного кожуха с помощью калиброванных анемометра и манометра, когда станок работает при полной нагрузке, а панели MDF перемещаются со скоростью 12–18 m/min — условие, которое редко моделируется при заводском вводе в эксплуатацию.
Особенности шлифования MDF в зависимости от материала
MDF при абразивной обработке ведёт себя принципиально иначе, чем массив древесины или фанера. Её однородная плотность (680–720 kg/m³) и высокое содержание смолы (8–12% по массе) образуют более мелкую, связную пыль с более высокой способностью удерживать удельное тепло. В отличие от твёрдых пород древесины, выделяющих влагу в виде пара при шлифовании, MDF не создаёт эффекта испарительного охлаждения, поэтому терморегулирование полностью зависит от механического отвода тепла воздушным потоком. Кроме того, отсутствие направления волокон означает отсутствие естественного «пути выхода» для воздуха, удерживаемого под лентой; вместо этого воздух сжимается в микрополостях между абразивными зёрнами, дополнительно изолируя зону контакта.
Это объясняет, почему станки, проверенные на сосне или берёзе, часто катастрофически не справляются с MDF без перенастройки. Натяжение ленты, контактное давление и скорость подачи нелинейно взаимодействуют с производительностью аспирации: увеличение скорости подачи на 20% повышает тепловыделение примерно на 35%, но сокращает время контакта, потенциально снижая пиковую температуру при условии, что аспирация успевает за процессом. Однако большинство систем с фиксированной скоростью не имеют пропорционального регулирования расхода воздуха, поэтому увеличение производительности лишь усугубляет дефицит аспирации.
Три распространённые неисправности аспирации и способы их диагностики
- Периодическое выступание смолы на последовательных панелях: Указывает на циклическую загрузку фильтра. Когда перепад давления на картридже превышает 1.2 kPa, расход воздуха колеблется на ±15% при каждом импульсе очистки — достаточно для кратковременного перегрева. Требуется мониторинг давления в реальном времени как на входе, так и на выходе фильтрационной установки, а не только визуальный осмотр состояния фильтра.
- Следы прижога, сконцентрированные по краям панели (особенно на передней кромке): Указывают на недостаточное перекрытие кожухом или смещённые аспирационные кромки. Передняя кромка испытывает наибольшее усилие сдвига и образует наиболее плотное облако пыли; аспирационные отверстия должны выходить не менее чем на 50 mm за ширину панели и сохранять зазор ≤12 mm до поверхности заготовки.
- Постоянное изменение цвета по всей ширине, усиливающееся к выходному концу: Указывает на недостаточный размер воздуховода после станка. Скорость падает ниже 18 m/s на горизонтальных участках длиной более 8 m, вызывая осаждение пыли и постепенное сужение проходного сечения. Измеренная потеря статического давления не должна превышать 250 Pa на погонный метр прямого воздуховода 150 mm при расчётном расходе.
Ни одна из этих проблем не возникает изолированно. Выступание смолы увеличивает сопротивление ленты, повышая ток двигателя и дополнительно нагревая систему — создаётся петля обратной связи, ускоряющая отказ в течение нескольких часов. Для предотвращения требуется комплексный подход: аспирационный коллектор станка должен быть спроектирован для ламинарного распределения потока по всей ширине 1300 mm, а не дооснащён стандартными переходниками воздуховодов. Внутренний объём камеры должен превышать 0.8 m³ для сглаживания пульсаций от роторных воздуходувок, а все переходы должны иметь радиусы ≥R150 для минимизации потерь давления, вызванных турбулентностью.
Протокол проверки эксплуатационной готовности
Перед утверждением широколенточного шлифовального станка 1300 мм для производства MDF проведите следующую полевую проверку — не только при вводе в эксплуатацию, но и ежеквартально в ходе планового технического обслуживания:
- Обработайте три последовательные панели MDF толщиной 18 mm при номинальной скорости подачи (например, 15 m/min) керамическими лентами зернистостью 120.
- Измерьте температуру поверхности в пяти точках (центр, точки на четверти ширины, передняя и задняя кромки) бесконтактным ИК-термометром с точностью калибровки ±0.5°C сразу после выхода из станка.
- Зафиксируйте расход воздуха аспирации на входе главного кожуха крыльчатым анемометром (минимум 10 измерений в течение 60 seconds) и статическое давление перед основным блоком фильтров.
- Осмотрите готовые поверхности при светодиодном освещении 6500K под углом 45°; выступание смолы проявляется как диффузная опалесценция, отличимая от механических царапин или просачивания клея.
Устойчивая температура поверхности выше 65°C — или любое измеримое выступание смолы — подтверждает недостаточную аспирацию. Корректировки должны устранять первопричину: использовать фильтрующий материал в виде нанофиберных картриджей с низким перепадом давления, сокращать участки воздуховодов либо устанавливать отдельную центробежную воздуходувку высокого статического давления с частотным преобразователем. Простое увеличение скорости вентилятора без проверки целостности воздуховодов часто усиливает резонанс и шум, не улучшая фактический расход воздуха.
При правильном проектировании широколенточный шлифовальный станок 1300 мм для MDF обеспечивает стабильное качество отделки тысяч панелей — без термического разрушения, без скрытого риска вдыхания пыли и без ущерба для структурной целостности основы. Такая стабильность начинается не на абразивной поверхности, а на входе аспирации: там, где объём воздушного потока и давление сходятся, определяя жизнеспособность процесса.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.