


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Калибровально-шлифовальный станок 1300mm: как системы с двумя опорными роликами обеспечивают плоскостность кромок MDF ±0.03mm
Для технических специалистов, оценивающих точность обработки кромок в производстве MDF, калибровально-шлифовальный станок 1300 мм является эталоном контроля размеров — не потому, что он шлифует быстрее или шире, а потому, что стабильно обеспечивает допуск плоскостности ±0.03mm на кромках плит во всех сменах и партиях материала на уровне метрологии. Это не спецификация качества поверхности; это результат контроля толщины, достигаемый за счёт механической синхронизации, а не корректировки по результатам измерений после обработки. Если на ваших последующих линиях CNC nesting или кромкооблицовки плиты бракуются из-за волнистости кромок, нестабильных зазоров при ламинировании или проблем при сборке рам, первопричина может находиться на предыдущем этапе — в стабилизации геометрии кромки *во время* шлифования, а не только в её сглаживании.
Системы двух опорных роликов: почему две точки контакта меняют всё
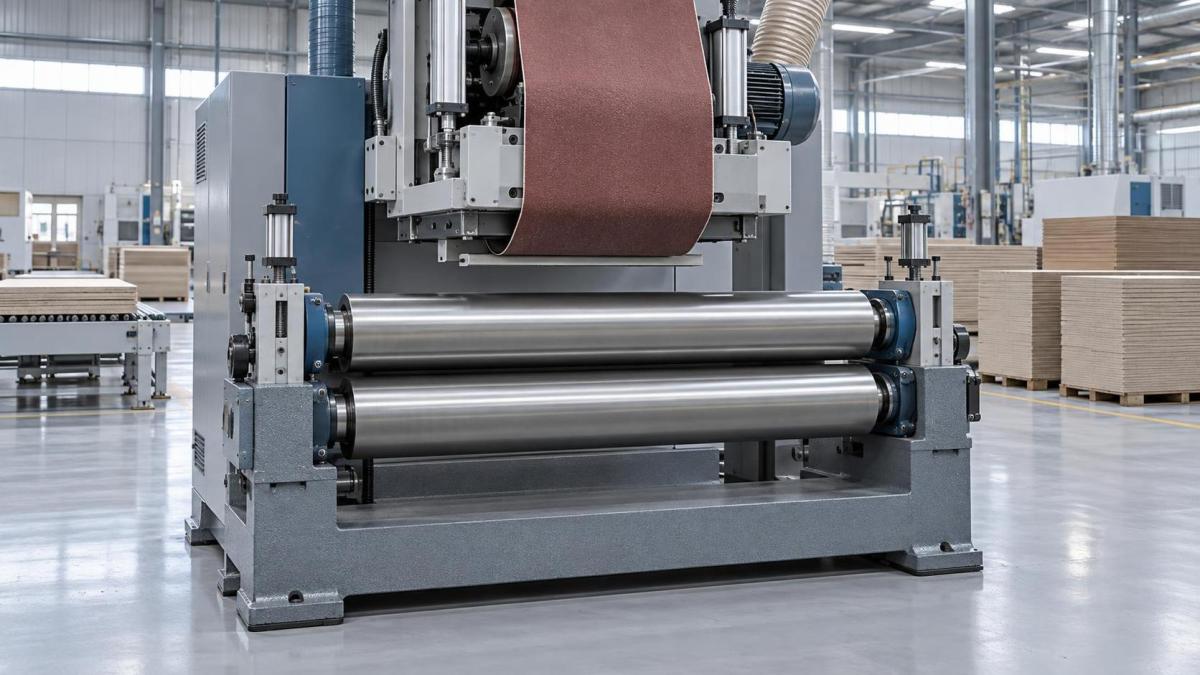
Стандартные кромкошлифовальные станки используют один опорный ролик или плавающий башмак для направления плиты. Такой подход подходит для косметического выравнивания, но не обеспечивает повторяемость размеров. Одна опорная точка позволяет небольшому прогибу рамы, уводу ленты или износу ролика напрямую превращаться в отклонение профиля кромки — особенно при обработке MDF, где изменение плотности по ширине плиты усиливает чувствительность к дисбалансу боковых усилий. Калибровально-шлифовальный станок 1300 мм устраняет эту зависимость, фиксируя заготовку между двумя независимо приводимыми высокоточными шлифованными стальными роликами — одним перед шлифовальным узлом (подающий) и одним после него (выходной), — оба из которых установлены на жёстких, термически стабильных чугунных опорах.
Эти ролики не просто поддерживают заготовку; они активно ограничивают её положение. Каждый вращается с согласованной окружной скоростью, синхронизированной с конвейерной лентой в пределах ±0.05% с помощью серводвигателей с редукторами и обратной связи от энкодеров в реальном времени. Что ещё важнее, оба ролика регулируются по вертикали микрометрическими шкалами с разрешением 0.01mm и фиксируются гидравлическим зажимом, предотвращающим микросмещение под нагрузкой. Это двухточечное ограничение заставляет плиту следовать геометрической плоскости, заданной осями двух роликов, фактически превращая весь станок в динамическую подвижную базовую плоскость. Любое локальное отклонение толщины плиты вызывает измеримую разницу крутящего момента между роликами, которую система управления обнаруживает и использует для точной корректировки скорости подачи или распределения давления — не для «исправления» плиты, а для поддержания стабильной геометрии контакта.
Как жёсткая конструкция рамы обеспечивает метрологическую стабильность
Концепция двух роликов обеспечивает плоскостность ±0.03mm только в том случае, если рама, удерживающая эти ролики, сохраняет неизменность размеров во время работы. Вибрация, тепловое расширение или статический прогиб под нагрузкой 120+ kg/m ухудшат результат независимо от точности роликов. Конструкция Qingdao Zhongding решает эту задачу с помощью монолитного литого основания глубиной 650 mm, снятием внутренних напряжений в течение 48 часов и обработкой за одну установку на горизонтально-расточном станке. Критически важные корпуса подшипников обоих роликов растачиваются и хонингуются за одну операцию, что обеспечивает соосность в пределах 0.008 mm на пролёте 1300 mm. Верхний шлифовальный узел подвешен к этому основанию через трёхточечные кинематические опоры, что изолирует его от резонанса рамы при сохранении вертикальной жёсткости.
Речь не о массе, а о модальной стабильности. Метод конечных элементов подтверждает частоты вибрации первого режима выше 180 Hz при полной рабочей скорости (24 m/min), что значительно выходит за пределы диапазона возбуждения гармониками ленты или пульсациями крутящего момента двигателя. В результате биение роликов остаётся ниже 0.005 mm даже после 10,000 часов непрерывной эксплуатации, а тепловой дрейф по ширине 1300 mm не превышает 0.012 mm между условиями окружающей среды (15°C) и рабочими условиями (32°C). Такой уровень пассивной стабильности означает, что станок не требует ежедневной перекалибровки — достаточно периодической проверки сертифицированной эталонной концевой мерой.
Обратная связь от роликов в реальном времени: не просто мониторинг, а обеспечение ограничений
Каждый опорный ролик оснащён двухосевыми тензодатчиками (радиальными и осевыми), выполняющими измерения с частотой 2 kHz. Система управления использует эти данные не только для регулировки давления шлифования. Вместо этого она отслеживает *соотношение* нагрузки между подающим и выходным роликами. В идеальном режиме это соотношение удерживается в пределах ±1.8%, что указывает на равномерное взаимодействие с плитой. Отклонения за пределы этого порога вызывают автоматическое снижение скорости подачи и повторную оценку настроек высоты роликов перед продолжением работы. Это обеспечение ограничений, а не мониторинг процесса: если плита не полностью прилегает к обоим роликам, станок замедляется до восстановления соответствия геометрическим требованиям.
Это принципиально отличается от систем, которые контролируют только натяжение ленты или ток двигателя. Дисбаланс нагрузки выявляет фактическое смещение заготовки, часто вызываемое деформированными плитами, неравномерной предварительной обработкой кромок или накоплением пыли в канавках роликов. Технические специалисты могут просматривать на HMI графики соотношения нагрузки в реальном времени с наложением исторических базовых данных по заведомо качественным запускам. Интерпретация не требуется: устойчивый дисбаланс 3.2% на пяти последовательных плитах напрямую указывает на загрязнение подающего ролика, а не на износ абразива или увод ленты.
Поведение материала: почему MDF требует такого уровня контроля
Однородность MDF — это палка о двух концах. В отличие от массива древесины, у него нет направления волокон, способного скрыть небольшие отклонения кромки, но, в отличие от ДСП, его тонковолокнистая структура позволяет формировать чёткую, чистую кромку, *если* геометрия основы стабильна. Однако низкая внутренняя прочность MDF делает его склонным к локальному сжатию при неравномерном давлении. Одноточечная опора стандартного шлифовального станка может сжать переднюю кромку, оставляя заднюю без контакта, создавая незаметную при визуальном контроле конусность, которая приводит к накоплению зазора 0.12 mm на боковой панели шкафа длиной 2.4 m.
Система двух роликов предотвращает это, равномерно распределяя нагрузку по всей длине кромки *до начала* контакта с абразивом. Давление прикладывается только после полной фиксации плиты, то есть шлифовальная головка воздействует на геометрически стабильную заготовку, а не на заготовку, которую принудительно формуют. Это также снижает накопление тепла в зоне кромки, минимизируя миграцию смолы и последующее засаливание шлифовальной ленты — распространённую причину нестабильной скорости съёма материала в длительных производственных циклах.
Эксплуатационная проверка: что измерять, а не только наблюдать
Проверка плоскостности ±0.03mm требует большего, чем контроль нескольких случайных образцов индикатором часового типа. Используйте гранитную поверочную плиту и линейку длиной 1300 mm с щупами 0.01 mm. Уложите отшлифованную кромку лицевой стороной вниз на плиту, затем перемещайте линейку по всей длине, вставляя щупы с интервалом 100 mm. Записывайте максимальный зазор в каждой точке. Повторяйте процедуру для трёх плит в каждую смену, используя одинаковую ориентацию (например, у всех плит кромка заводского реза направлена вверх). Стабильные зазоры ≤0.03 mm во всех положениях подтверждают работу системы. Превышение допуска только на концах указывает на несоответствие высоты подающего/выходного роликов; отклонения в средней части пролёта указывают на ошибку ведения ленты или изношенные подшипники абразивного барабана.
Никакая программная компенсация или «умные алгоритмы» не заменят механическое ограничение. Если ваша линия кромкооблицовки сообщает о недостатке клея на последних 150 mm панелей или CNC-фрезер показывает повторяющееся отклонение траектории инструмента на вложенных деталях, начните проверку здесь, а не с кромкооблицовочного станка или фрезера. Проблема была устранена — или возникла — задолго до того, как эти станки получили плиту.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.