


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Шестисторонний сверлильный станок с ЧПУ для корпусных панелей: почему одновременная 6-осевая обработка исключает повторное закрепление при производстве безрамочных изделий из МДФ
Одновременная 6-осевая обработка — это не просто быстрее: она меняет подход к планированию производства корпусных мебельных панелей
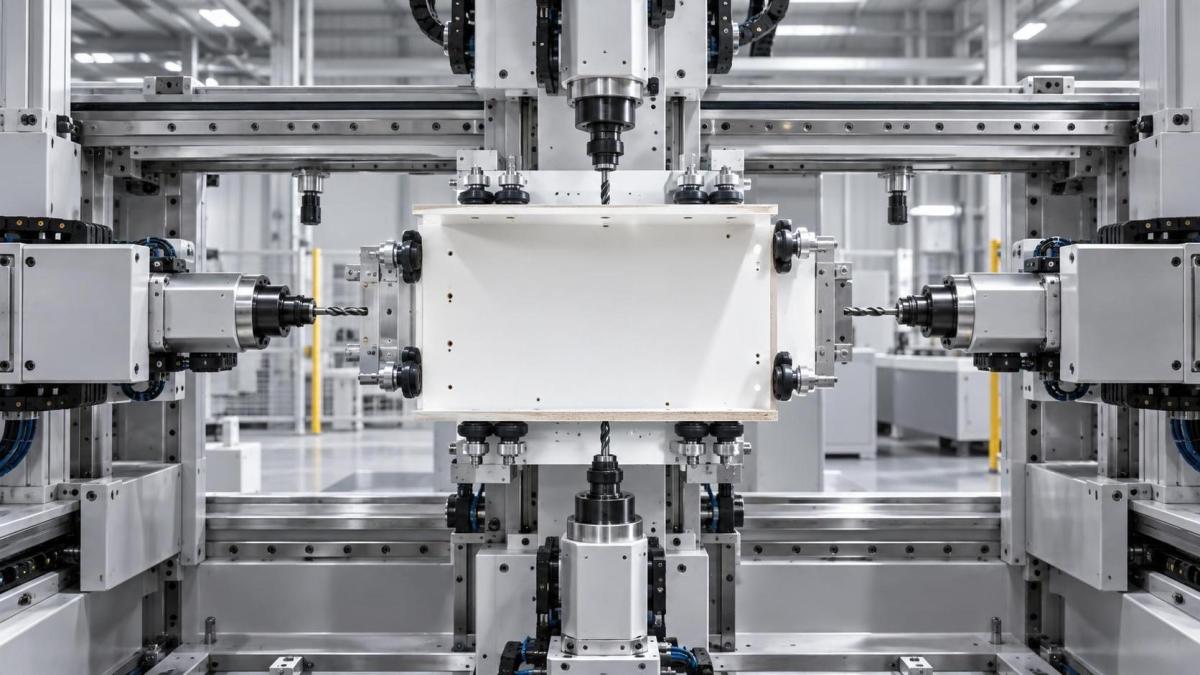
Если вы оцениваете шестисторонний сверлильный станок с ЧПУ для корпусных мебельных панелей, ваша главная техническая задача — не выяснить, «есть ли у него шесть сторон». Важно, обрабатываются ли эти шесть сторон *за один цикл закрепления* — и сохраняется ли эта возможность в реальных условиях производства безрамных конструкций из МДФ. Многие станки заявляют возможность «шестисторонней» обработки, однако лишь часть из них обеспечивает настоящую одновременную 6-осевую обработку с согласованными траекториями инструмента, жесткой кинематической архитектурой и отсутствием необходимости в повторном базировании. Это различие — не маркетинговый нюанс, а разница между устранением операций перемещения и простым их перераспределением.
Безрамные шкафы из МДФ требуют точности на всех поверхностях: отверстия под петли на передних кромках, гнезда под эксцентриковые стяжки и шканты на задних плоскостях, отверстия под полкодержатели на внутренних сторонах и подготовка под кромкооблицовку сверху и снизу. Традиционные процессы требуют как минимум трех установок: сверление передней части/кромок, сверление задней плоскости и дополнительная обработка боковых сторон, — каждая из которых вносит накопленную погрешность, зависимость от оператора и износ оснастки. Повторное закрепление — это не только медленно; именно здесь нарушается повторяемость. Смещение на 0,15 мм при одной установке приводит к смещению петель, зазорам при сборке корпуса и дорогостоящим доработкам на объекте.
Почему «одновременная» обработка важнее, чем «шестисторонняя»
Фраза «шестисторонний сверлильный станок с ЧПУ для корпусных мебельных панелей» нередко скрывает критически важное инженерное различие. Некоторые системы используют последовательную индексацию: панель поворачивается или перемещается между операциями, останавливаясь для репозиционирования перед сверлением каждой поверхности. Другие используют настоящую одновременную 6-осевую обработку, при которой шпиндельная головка, поворотный стол и линейные оси перемещаются синхронно в реальном времени, удерживая заготовку неподвижной, пока инструменты без пауз получают доступ ко всем шести поверхностям.
Речь идет не только о скорости. Речь идет об устранении ограничений. В системах с одновременной обработкой:
- Сохраняется точность позиционирования: панель никогда не покидает исходную базовую точку. Не требуется повторное базирование, ручное выравнивание или повторная калибровка оснастки.
- Тепловой и механический дрейф остаются в заданных пределах: непрерывное движение исключает задержки на тепловую стабилизацию и устраняет микросмещения, вызванные многократным приложением усилия зажима.
- Передача данных из CAM в станок становится детерминированной: инструкции по траектории инструмента напрямую соответствуют физическим осям без интерполяционных разрывов, возникающих при индексированных остановках.
Для технических специалистов это означает необходимость проверять не только количество осей, но и способ их синхронизации: в частности, поддерживает ли контроллер настоящую многоосевую интерполяцию, а не просто последовательное выполнение G-кода, сохраняет ли механическая конструкция жесткость при сложном движении и работают ли устройства смены инструмента без прерывания цикла.
Безрамный МДФ предъявляет особые требования — им соответствуют не все шестисторонние станки
МДФ ведет себя иначе, чем массив древесины или фанера. Его однородность позволяет выдерживать жесткие допуски, однако низкая плотность и отсутствие волокнистой структуры делают его склонным к вырывам, сколам на выходе сверла и прогибу под действием боковой силы сверления. Поэтому шестисторонний сверлильный станок с ЧПУ для корпусных мебельных панелей должен сочетать высокие подачи с контролируемым удалением стружки и минимальным изгибом заготовки.
Возникают ключевые технические требования:
- Зажим должен быть распределенным, а не точечным: вакуумные присоски или сегментированные зоны зажима предотвращают локальную деформацию, что особенно важно для тонких панелей МДФ толщиной 16–18 мм.
- Крутящий момент шпинделя и диапазон оборотов должны соответствовать инструменту для МДФ: сверла с твердосплавными напайками и оптимизированной геометрией канавок требуют стабильного крутящего момента при средних оборотах (8,000–15,000 об/мин), а не только высокой пиковой мощности.
- Стратегия траектории инструмента должна учитывать пакетную обработку материала: сверление пакета панелей, например 4-слойного ламинированного МДФ, требует адаптивного контроля глубины, а не только программирования фиксированной глубины по оси Z.
Многие шестисторонние системы отлично справляются с массивом древесины, но не соответствуют требованиям МДФ к стабильности обработки. Если ваше производство выпускает большие объемы безрамных шкафов, особенно в линиях плоской упаковки или готовой к сборке мебели, убедитесь, что стандартные библиотеки инструмента станка, предустановки подачи/скорости и система удаления стружки проверены специально для МДФ, а не основаны на типовых настройках деревообработки.
Что действительно требуется для «отсутствия повторного закрепления» — помимо самого станка
Настоящий процесс с одной установкой зависит не только от оборудования. Он требует интегрированной технологической дисциплины:
- Базирование деталей без оснастки: надежное определение кромок или выравнивание на основе камер устраняет зависимость от физических установочных штифтов, которые изнашиваются, смещаются или требуют ручной проверки.
- Надежная интеграция CAM: станок должен принимать стандартные отраслевые форматы NC, такие как .tap или .cnc, с полной поддержкой данных вложенных деталей, управления смещениями инструмента и автоматического предотвращения столкновений на всех шести поверхностях.
- Мониторинг ресурса инструмента с учетом обратной связи по материалу: не только замена по времени, но и отслеживание нагрузки шпинделя для каждого типа сверла с автоматической корректировкой при изменении плотности партий МДФ.
Без этого даже самая передовая шестиосевая платформа превращается в «один зажим, но несколько запусков программ», что сводит на нет основное преимущество. Техническая оценка должна включать испытания в реальном времени с вашими фактическими файлами раскроя мебельных панелей и инструментом, а не только с демонстрационными деталями.
Как подход Qingdao Zhongding соответствует реальным производственным потребностям
Более двух десятилетий специализируясь исключительно на деревообрабатывающем оборудовании, Qingdao Zhongding разрабатывает свои решения для одновременного 6-осевого сверления с ЧПУ для стабильного производства безрамных изделий из МДФ, а не для формального увеличения числа осей. Их системы включают:
- жесткую портальную конструкцию, рассчитанную на противодействие крутильной деформации при одновременном движении X/Y/Z + A/B/C;
- вакуумные зоны зажима, откалиброванные с учетом характеристик поверхностного натяжения МДФ, что минимизирует прогиб крупноформатных панелей;
- предварительно настроенные циклы сверления МДФ, встроенные в контроллер, включая адаптивное прерывистое сверление глубоких отверстий под шканты и плавный вход для кромочных лент;
- открытый интерфейс CAM с поддержкой основного программного обеспечения для раскроя, например OptiNest и TopSolid Wood, а также проверенные постпроцессоры для беспрепятственной передачи траекторий инструмента.
Речь не о добавлении функций, а об устранении точек отказа. Это отражает и их долгосрочная сервисная модель: глобальная доступность запасных частей, обновления прошивки контроллера с учетом улучшений обработки материалов и техническая поддержка, обученная устранению неполадок, характерных для МДФ, а не только общей теории ЧПУ.
Перед составлением спецификации: три обязательные проверки
Не оценивайте оборудование по заявлениям в брошюрах. Запросите подтверждения:
- Запросите хронометрированный тест цикла с использованием вашей стандартной мебельной панели, например МДФ 600 × 450 × 18 мм, с полным сверлением — спереди, сзади, с обеих сторон, сверху и снизу — с измерением времени от первого закрепления до окончательного снятия. Сравните результат с текущим временем многоустановочной обработки, включая ручное перемещение.
- Запросите отчет о повторяемости: последовательно просверлите 10 идентичных панелей, затем измерьте отклонение положения одинаковых отверстий, например центров чашек петель, на всех шести поверхностях — не только по XY, но и стабильность глубины по Z на задних плоскостях.
- Проверьте, как система обрабатывает вариации панелей: проведите тест с отклонением толщины ±0.3 мм на пяти панелях — включается ли компенсация траектории инструмента автоматически или требуется ручная корректировка?
Если любой ответ сводится к «это зависит от навыков оператора» или «вам потребуется ручная настройка», система действительно не предназначена для безрамного производства без повторного закрепления — независимо от того, сколько сторон она заявляет обрабатывать.
В конечном итоге выбор шестистороннего сверлильного станка с ЧПУ для корпусных мебельных панелей — это не приобретение шести осей. Это подтверждение того, что эти оси функционируют как единая согласованная система, учитывающая физические свойства МДФ, допуски безрамной конструкции и эксплуатационные затраты, связанные с вмешательством человека. При соблюдении этих условий повторное закрепление не просто сокращается — оно полностью исчезает из технологической карты.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.