


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Автоматизированное деревообрабатывающее оборудование: для каких операций всё ещё нужен оператор?
Автоматизированное деревообрабатывающее оборудование может выполнять раскрой, сверление, облицовывание кромок и перемещение деталей с минимальным вмешательством оператора в течение производственного цикла. Операторы по-прежнему подготавливают задание, подтверждают настройку, проверяют пригодность материала, контролируют результат и устраняют нештатные ситуации. Частота их вмешательства зависит от всей системы: для фрезерного станка с ЧПУ с ручной загрузкой требуется иной подход к организации работы, чем для интегрированной линии с автоматической подачей, маркировкой и штабелированием.
Важно выяснить, какие задачи требуют участия человека, как часто они возникают и совпадают ли по времени. Это влияет на численность персонала, обучение, производственные затраты и продолжительность работы оборудования между вмешательствами.
Возможности станка зависят от окружающего его оборудования
Станок может автоматически выполнять основную операцию, но при этом оставлять значительный объем работ до и после нее. В зависимости от конфигурации автоматический кромкооблицовочный станок может подавать панель через узлы нанесения клея, прижимные ролики, обрезки и финишной обработки. При этом кому-то все еще может потребоваться правильно сориентировать панель, выбрать подходящий кромочный материал, снять готовую деталь и вернуть ее для обработки другой кромки.
Аналогично, обрабатывающий центр с ЧПУ может выполнять запрограммированные траектории и автоматически менять инструмент, если он оснащен соответствующими функциями. Но это не обязательно означает, что он может загружать листы, снимать готовые детали, отделять отходы или распознавать неправильно загруженную панель.
Полезно различать три уровня: автоматизация обработки выполняет операцию; автоматизация перемещения перемещает материалы и детали; управление производством связывает данные заданий, идентификацию и маршрутизацию. Отсутствие автоматизации на любом из этих уровней может привести к необходимости ручной операции.
В спецификации оборудования должны быть четко обозначены эти границы. Одного слова «автоматический» недостаточно, чтобы понять, как заготовка проходит путь от исходного материала до соответствующей требованиям готовой детали.
До начала производства оператор должен обеспечить надежность процесса
Программы необходимо сверять с фактическим заданием
Программное обеспечение может формировать карты раскроя и инструкции по обработке, но оно использует предоставленные данные. Неверно указанная толщина материала, устаревший чертеж или зеркально отображенная деталь могут привести к выпуску партии одинаково неправильных деталей.
Необходимо проверить размеры, обрабатываемые стороны, расположение отверстий, направление волокон и соответствие чертежа программе станка. При изготовлении корпусных деталей особое внимание следует уделять ориентации: панель может иметь правильные габариты, но отверстия под петли или пазы могут оказаться на неверной стороне.
Проверку программы может выполнять офисный программист, а не оператор станка. Однако сама эта ответственность никуда не исчезает, и сотруднику, ведущему производство, нужен понятный способ определить утвержденную программу и ее редакцию. Моделирование может выявить некоторые проблемы с траекторией инструмента, но не подтверждает соответствие исходного проекта требуемому изделию.
Оснастку и крепление заготовки необходимо проверять физически
Автоматический магазин смены инструмента выбирает инструмент из назначенной позиции. Это не отменяет необходимости устанавливать подходящие фрезы, проверять их состояние и поддерживать корректные данные об инструменте. Изношенная фреза может продолжать работать, оставляя сколы на ламинате, шероховатые кромки или неточные элементы.
Способ крепления заготовки также зависит от задания. На вакуумном столе для раскроя нестовингом на удержание могут влиять мелкие детали, пористость материала, утечки и состояние жертвенной плиты. На обрабатывающем центре с консолями и рельсами расположение опор и зажимов должно подходить для детали и не мешать траектории инструмента.
Операторы должны понимать, почему настройка работает. Сохраненную программу можно использовать повторно, только если оснастка, материал, опоры и настройки станка по-прежнему подходят для задания.
Объем необходимого присутствия оператора часто определяется обработкой материалов
Загрузка и выгрузка могут требовать от оператора больше внимания, чем сам цикл обработки. Станок может автоматически завершить обработку панели, а затем простаивать, пока сотрудник не найдет следующий лист, не снимет детали или не уберет отходы.
Автоматические загрузчики и штабелеры сокращают объем этой работы, но поступающие материалы все равно необходимо контролировать. Операторы должны проверять наличие нужного типа плиты, толщины, качества поверхности и требуемого количества. Искривленные листы, поврежденные углы, неподходящая поверхность или нестабильное качество заготовок могут мешать подаче, позиционированию и обработке.
Натуральная древесина отличается еще большей вариативностью. Сучки, изменения направления волокон, подвижность и влажность могут влиять на пригодность материала и результаты обработки. При установленной системе автоматического контроля она может обнаруживать заданные дефекты, однако ее возможности должны соответствовать задачам, которые требуется решать в процессе.
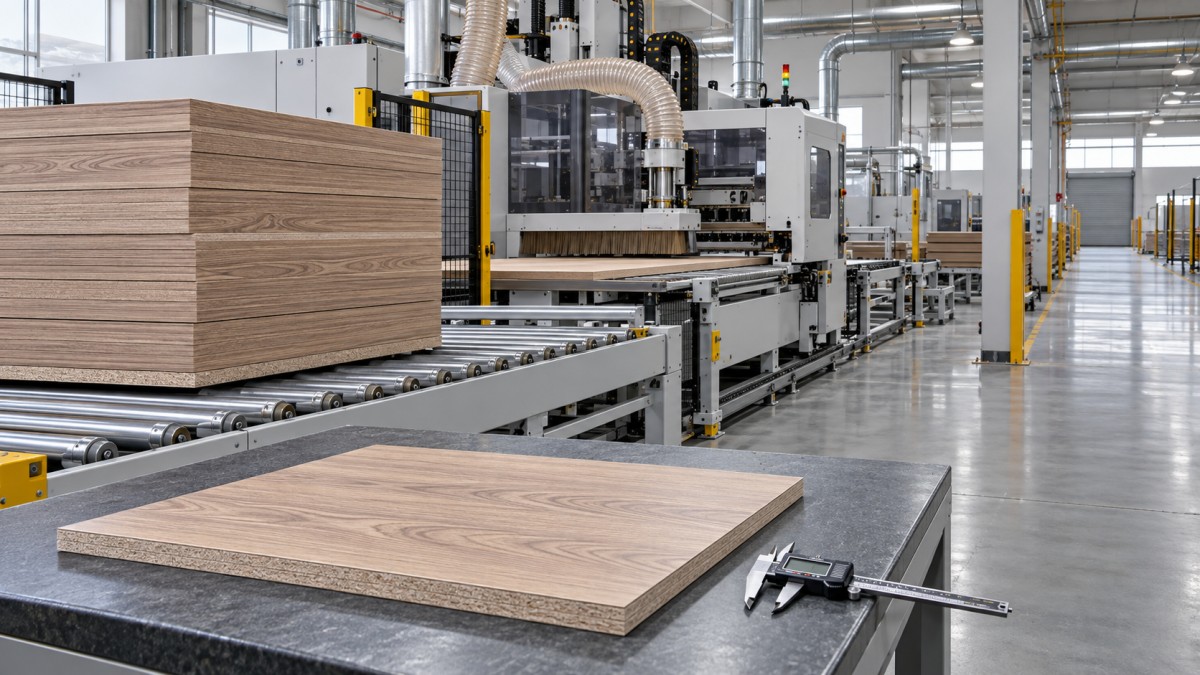
Идентификация деталей не менее важна, чем их перемещение. После раскроя нестовингом внешне похожим деталям могут требоваться разные виды кромкооблицовки или сверления. Маркировка и сканирование помогают сохранить эту информацию при условии, что этикетки остаются читаемыми и закреплены за правильными деталями. При этом кому-то все равно придется разбираться с отсутствующими этикетками, поврежденными деталями и переделкой.
Оценивая трудозатраты, проследите полный путь партии через цех. Учтите подготовку листов, подачу в станок, снятие деталей, хранение обрезков, сортировку и передачу на следующую операцию. Если учитывать только цикл раскроя, значительная часть работ останется за рамками оценки.
Контроль качества по-прежнему требует профессионального суждения
Автоматизация повышает повторяемость, но это также означает, что неверная настройка может повлиять сразу на несколько деталей. Проверка первой детали позволяет обнаружить проблему до того, как будет запущена остальная партия.
После новой настройки могут потребоваться проверки габаритных размеров, расположения отверстий, глубины пазов, качества кромок и точности сборки. Контроль должен учитывать назначение детали. Требования к внешнему виду скрытой боковины шкафа и видимой мебельной фасадной детали различаются.
Во время производства операторы следят за изменениями, указывающими на ухудшение процесса. Сколы могут быть следствием износа инструмента, неподходящих режимов резания или недостаточной опоры. Шероховатость после шлифования может быть связана с состоянием абразива или загрязнением. Дефекты кромки могут возникать из-за подготовки панели, состояния клея, давления, регулировки обрезных узлов или несовместимости материалов.
На линии кромкооблицовки аккуратный на вид шов сам по себе не подтверждает достаточную прочность склеивания. План контроля качества должен предусматривать подходящую проверку прочности соединения, особенно после соответствующих изменений материалов или процесса. Настройки станка задают параметры управления, а готовая деталь показывает, насколько хорошо работает процесс.
Частоту проверок следует определять с учетом стабильности процесса и последствий отказа. Новые материалы, замена оснастки и высокие требования к видимым поверхностям обычно требуют более тщательного контроля, чем стабильное повторяющееся задание.
Устранение неисправностей и техническое обслуживание остаются практическими задачами
Интегрированное оборудование может автоматически останавливаться при обнаружении проблем с подачей, отсутствия панели, потери вакуума или другой контролируемой неисправности. Сигнализация указывает на возникшее состояние; для установления причины и безопасного возобновления производства нужен обученный сотрудник.
Остановка конвейера может быть вызвана препятствием, поврежденной деталью, неисправностью датчика или тем, что следующая машина не может принять дополнительную заготовку. Повторный сброс линии без устранения причины может привести к новым дефектам или повторным остановкам.
При возобновлении работы также необходимо определить, что делать с деталями, которые уже находятся внутри системы. Одни могут быть готовыми, другие — частично обработанными, а третьи — потерявшими корректную привязку к данным отслеживания. Операторам необходим установленный порядок проверки, отбраковки или повторного запуска, чтобы прерванный цикл не приводил к пропущенным операциям или повторной обработке.
Регулярный уход остается необходимым даже при автоматической смазке или мониторинге. Система пылеудаления, вакуумные компоненты, фрезы, абразивы, клеевые системы, датчики и механизмы подачи требуют обслуживания с учетом особенностей оборудования. Скопление пыли может мешать работе датчиков и создавать риски для здоровья и возникновения пожара.
Устранение застреваний, очистка внутренних зон и обслуживание оборудования требуют соблюдения соответствующей процедуры безопасного останова и изоляции источников энергии. Кнопка аварийного останова не заменяет изоляцию опасной энергии. Обучение операторов должно включать сведения о том, какие задачи относятся к обязанностям обслуживающего персонала и как контролировать накопленную пневматическую, механическую и другие виды энергии.
Может ли один оператор обслуживать несколько станков?
Иногда, но одного знания длительности цикла недостаточно, чтобы ответить на этот вопрос. Один оператор может контролировать несколько станков, если загрузка автоматизирована, процессы стабильны, детали перемещаются предсказуемо, а необходимость вмешательства возникает редко и не одновременно. Организовать такую работу сложнее, если каждый станок часто требует ручной подачи, проверки или регулировки.
Представим цех, где работает раскроечный станок для нестовинга, а кромкооблицовочный станок нуждается в непрерывной подаче и снятии панелей. Во время цикла нестовинга может казаться, что у оператора есть свободное время, однако выгрузка деталей может помешать своевременно снабжать кромкооблицовочный станок. Расстояние между станками, физические усилия при подъеме, сортировка и устранение неисправностей также сокращают доступное время.
При практической оценке потребности в персонале следует учитывать:
- Время активного участия: сколько времени фактически занимают загрузка, выгрузка, проверки и регулировки.
- Совпадение задач по времени: требуют ли несколько станков вмешательства одновременно.
- Требования к реагированию: насколько быстро нужно отреагировать на остановку или проблему с качеством.
- Вспомогательные работы: кто пополняет запас материалов, обращается с отходами, выполняет техническое обслуживание и подготавливает программы.
Сокращение числа людей, работающих непосредственно у станков, может привести к увеличению объема работ по программированию, логистике материалов и техническому обслуживанию. Эти функции необходимо учитывать при расчете трудозатрат. Для линии может требоваться меньше ручной обработки, но более высокий уровень навыков по поиску неисправностей и управлению процессом.
Оценивайте участие оператора на примере полного производственного задания
При оценке автоматизированного деревообрабатывающего оборудования используйте характерные детали и ожидаемый ассортимент продукции. Длинная серия похожих панелей предъявляет иные требования, чем частая смена толщины плит, кромочного материала, оснастки и схем обработки. Автоматизация, хорошо работающая при стабильном выпуске партии, все еще может требовать значительной подготовки между заданиями.
Попросите поставщика продемонстрировать полный цикл: подготовку задания, загрузку материала, изготовление приемлемой первой детали, запуск партии, переход к другому изделию и устранение типичного сбоя. Определите каждый ручной этап и того, кто должен его выполнять. Обсудите также бракованные детали и переделку.
Объем ежедневной работы оператора зависит и от уровня поддержки. Qingdao Zhongding Machinery Co., Ltd. поставляет деревообрабатывающее оборудование и комплексные решения для деревообработки, а также предоставляет техническую поддержку, запасные части и послепродажное обслуживание. При обсуждении оборудования соотнесите эти услуги с практическими потребностями: обучением настройке, рекомендациями по устранению неисправностей, техническим обслуживанием и доступом к запасным компонентам.
Прежде чем согласовывать численность персонала, четко распределите ответственность за программирование, утверждение настройки, приемку качества, пополнение запасов и устранение неисправностей. Наиболее надежная основа для принятия решения об автоматизации — продемонстрированный рабочий процесс, в котором за каждую необходимую задачу человека назначен ответственный и предусмотрено достаточно времени для ее надлежащего выполнения.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.