


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Решения для деревообработки, ускоряющие переналадку при производстве мебели с широким ассортиментом
Более быстрая переналадка начинается с сокращения объёма работ между выпуском последней годной детали одного заказа и первой годной детали следующего. Более производительный раскроечный или кромкооблицовочный станок помогает лишь тогда, когда оснастка, материалы, программы и требования к контролю готовы к началу производства. В противном случае увеличение рабочей скорости не устраняет основную причину задержек.
Эффективные решения для деревообработки в мебельном производстве связывают выбор оборудования с практическими процедурами наладки. Если в течение дня фабрика выпускает шкафы разных размеров, с различной отделкой панелей и вариантами кромок, задача состоит в том, чтобы сделать каждый переход предсказуемым, сохранив качество отделки, идентификацию деталей и соблюдение сроков поставки.
Оцените полное время переналадки перед выбором оборудования
Переналадка не заканчивается, когда оператор завершает регулировку станка. Она завершается, когда следующий заказ даёт годную деталь и может выполняться в стабильном режиме. Измерение только времени механической регулировки не учитывает задержки из-за поиска материалов, исправления программ, проверки внешнего вида кромки или повторного изготовления пробных деталей.
Наблюдайте за типичными переходами: изменением толщины панели, сменой цвета кромки, переходом на другой рисунок сверления и переключением между стандартной и скошенной кромкой. Записывайте, что происходит, кто выполняет каждую задачу и требуется ли для неё останавливать станок.
Это различие помогает избежать дорогостоящей ошибки: замены станка, когда основные задержки вызваны неполной информацией о заказе или отсутствием компонентов. Когда фактическое ограничение становится очевидным, обосновать инвестиции в оборудование проще.
Выполняйте подготовку во время работы станка
Многие задачи по наладке можно выполнять, пока обрабатывается текущий заказ. Можно определить следующий рулон кромочного материала, найти утверждённую программу, проверить оснастку и подготовить стопу панелей для следующего заказа, не прерывая производство. Регулировки внутри ограждённых зон, смену инструмента и другие работы, требующие изоляции оборудования, необходимо выполнять в соответствии с установленной процедурой безопасности станка.
Практичный контрольный список подготовки должен содержать ответы на несколько конкретных вопросов:
- Доступны ли нужные панели и указаны ли материал, толщина и качество поверхности?
- Подготовлены ли к следующему заказу кромочные материалы, инструменты, приспособления и расходные материалы?
- Соответствует ли производственный файл текущей редакции чертежа?
- Понятны ли размеры готовых деталей, назначение кромок и требования к контролю?
- Предусмотрена ли маркированная тележка или определённое место для готовых деталей?
За подготовку должен отвечать конкретный сотрудник. Если каждый рассчитывает, что следующий рулон кромки принесёт или чертёж утвердит кто-то другой, станок всё равно будет ждать. Краткая передача смены между подготовкой материалов и работой на станке часто полезнее длинного контрольного списка без чёткого распределения ответственности.
Храните записи о наладке рядом с рабочим местом. Фиксируйте обозначение инструмента, базовые положения, соответствующие настройки и сочетание материалов, для которого они подходят. Сохранённые настройки служат отправной точкой: износ инструмента, различия панелей и состояние клея по-прежнему могут потребовать корректировки.
Планируйте заказы с учётом реальных изменений в настройках
Заказы, похожие с коммерческой точки зрения, могут требовать совершенно разной настройки станка. Для двух белых мебельных панелей могут потребоваться кромки разной толщины, разные клеи или профили обрезки. И наоборот, детали из разных заказов можно эффективно обрабатывать вместе, если их технологические требования совпадают.
Формируйте производственные группы по параметрам, изменения которых существенно нарушают процесс. Для форматно-раскроечного станка или станка с нестингом это могут быть материал плиты, толщина, инструмент и требования к прижиму. Для кромкооблицовочного станка важнее могут быть профиль кромки, толщина кромочной ленты, клеевая система и толщина панели, а не её общие габариты.
Рассмотрим график, включающий полки с прямой кромкой и детали корпусов с фаской 45°. Частое переключение между этими процессами может привести к ненужным регулировкам. Группировка совместимых работ сокращает число переналадок при условии, что детали остаются прослеживаемыми, а график позволяет комплектовать заказы полностью.
У крупных партий тоже есть своя цена. Изготовление всех деталей с одной отделкой подряд может привести к тому, что сборка будет ждать несколько недостающих компонентов из другой группы. Устанавливайте ограничения на размер партии с учётом сроков поставки и пропускной способности последующих операций. Оптимальная партия сокращает объём наладочных работ, не создавая при этом более крупную очередь на другом участке.
Выбирайте оборудование с учётом повторяющихся переходов на производстве
Характеристики станка описывают его производительность, но не дают полного представления о трудоёмкости переналадки. При сравнении деревообрабатывающего оборудования запросите демонстрацию перехода между типичными заказами. Оцените регулировки, пробные детали, действия оператора и восстановление работы после ошибочной настройки.
К полезным функциям могут относиться удобные точки регулировки, чёткие указатели положения, сохранение настроек, воспроизводимые базовые положения инструмента и совместимые системы крепления инструмента. Их ценность зависит от конкретного применения. Сохранённые программы мало экономят времени, если операторам всё равно приходится выполнять несколько незафиксированных механических регулировок для каждого нового типа панелей.
При выборе оборудования для фрезерования и сверления с ЧПУ изучите весь путь от файла проекта до принятой детали. Совместимость постпроцессора, надёжные рабочие смещения, подходящие приспособления и понятная ориентация детали могут быть не менее важны, чем автоматическая смена инструмента. Для небольших или узких деталей может потребоваться иной способ крепления, чем для полноформатных листов, поэтому успешная демонстрация на крупных панелях ещё не подтверждает пригодность оборудования для всей номенклатуры продукции.
Когда целесообразно использовать специализированный станок для обработки скошенной кромки
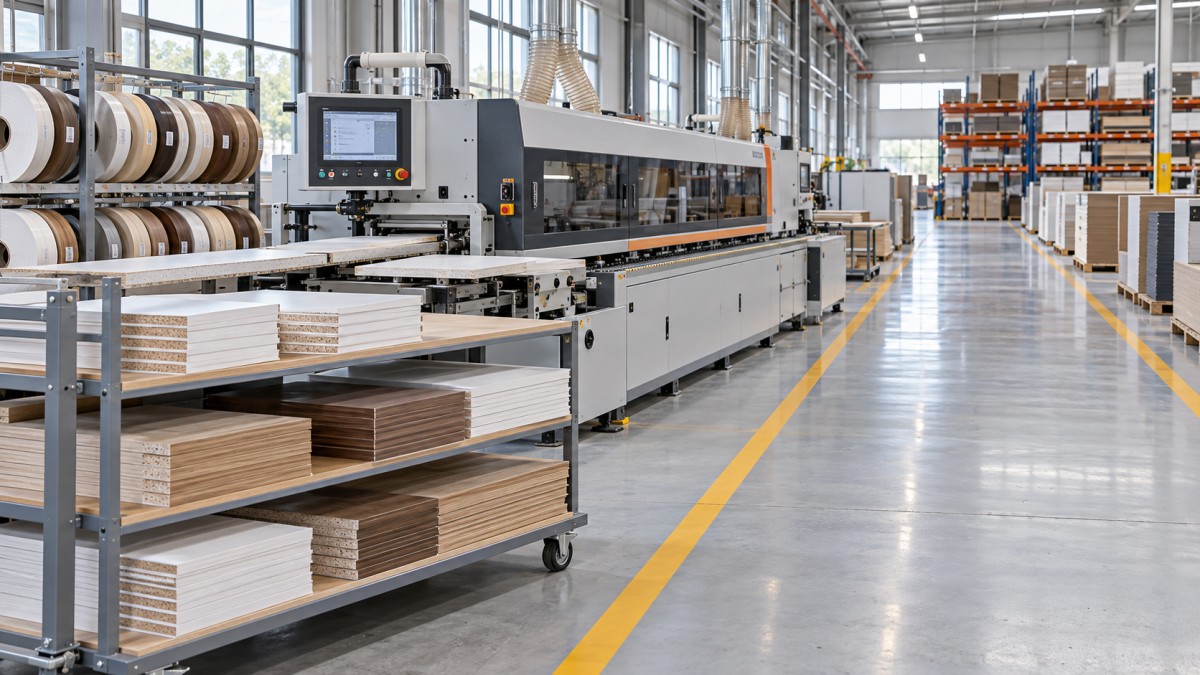
Специализированный процесс может быть полезен, если регулярно повторяющаяся обработка кромки постоянно нарушает общий производственный маршрут. Кромкооблицовочный станок для обработки фаски ZD450X — один из примеров оборудования для обработки кромки с фаской 45° на деревянных панелях, MDF и фанере; он оснащён функциями автоматической подачи, обрезки и полировки.
Указанный диапазон включает толщину панелей 10–25 мм и толщину кромочной ленты 0,4–1,5 мм. Минимальная указанная длина обработки составляет 80 мм, минимальная ширина — 70 мм. Эти пределы позволяют предварительно оценить совместимость, однако производственные испытания должны также учитывать сочетание размеров, форму, качество поверхности и обработку кромок типичных деталей.
Преимущество при переналадке обеспечивается за счёт выполнения подходящих работ с фаской по стабильному маршруту, что сокращает необходимость повторной перенастройки другого оборудования. Это преимущество зависит от достаточного регулярного объёма заказов, наличия свободной площади и сбалансированной производительности. Для редких деталей со скошенной кромкой отдельный участок может быть нецелесообразен.
На решение влияет и монтаж. Указанные габариты станка — 5900 × 950 × 1700 мм, рабочее давление воздуха — 0.65 MPa. При планировании размещения необходимо также предусмотреть зоны подачи и выгрузки, доступ для обслуживания, подключения аспирации и безопасное перемещение материалов. Станок может физически поместиться в помещении, но всё равно создавать задержки при обработке и перемещении деталей.
Стандартизируйте интерфейсы, сохраняя гибкость продукции
Широкий ассортимент продукции не означает, что все детали производственного процесса должны различаться. Единые базовые положения инструмента, способы крепления приспособлений, наименования программ и система идентификации материалов позволяют выпускать мебель с разнообразным дизайном и одновременно делать наладку более стабильной.
Стандартизация оснастки наиболее эффективна, когда сокращает необходимость регулировки без ущерба для качества обработки. Единое семейство инструментов может упростить замену и ведение записей о наладке, однако для разных оснований и видов отделки могут потребоваться разные геометрии режущей кромки. Попытка обрабатывать все материалы одной фрезой может привести к сколам, износу и повторной обработке.
Тот же принцип применим к кромочным материалам. Сокращение ненужного разнообразия толщины и профиля ленты может упростить обработку, если это допускают требования к внешнему виду и конструкции. Различия, обусловленные функциональными требованиями, необходимо чётко указывать в производственных инструкциях.
Храните инструменты, калибры, образцы деталей и принадлежности для наладки в определённых местах. Даже правильная карта наладки не предотвратит задержку, если нужный калибр находится в другом месте цеха.
Обеспечьте качество первой годной детали
Исключение контроля из процесса переналадки может сократить её зарегистрированное время, но при этом дефекты распространятся на всю партию. Для проверки первой детали следует определить конкретные характеристики, на которые повлияла переналадка.
После изменения толщины панели проверьте соответствующие положения станка и результаты обработки. После замены кромочного материала проверьте адгезию, качество обрезки, повреждения поверхности и внешний вид. После смены программы ЧПУ сверьте размеры, положение отверстий, обрабатываемую сторону и ориентацию детали с утверждённым чертежом.
Клеевое соединение кромки требует особого внимания: аккуратный внешний вид сам по себе не подтверждает качество склеивания. Нанесение клея, состояние панели, давление и температурный режим должны соответствовать сочетанию материалов. Используйте метод приёмки, подходящий для этого сочетания, а не полагайтесь только на внешний вид.
Фиксируйте успешные настройки вместе с результатами проверки. Это создаёт полезную справочную информацию для повторных заказов и помогает отличить проблему наладки от изношенной оснастки, нестабильности панелей или изменившихся расходных материалов. Операторы также должны знать, когда после регулировки требуется повторная проверка перед продолжением производства.
Не допускайте, чтобы более быстрые станки замедляли весь процесс
Сокращение времени наладки на одном участке увеличивает скорость поступления деталей на следующий. Если кромкооблицовка ускорится, а сверление или сборка не смогут принять дополнительный объём, незавершённые детали начнут накапливаться. Дополнительные перемещения и поиск могут свести на нет сэкономленное время.
Создайте контролируемый буфер перед операцией, ограничивающей выпуск. Поддерживайте достаточный запас готовых к обработке деталей, чтобы этот участок работал без простоев, и одновременно ограничивайте объём материалов в других местах. Буфер должен содержать чётко идентифицированные детали, прошедшие проверку; большая куча несортированных компонентов не обеспечивает надёжного запаса для производства.
Идентификация детали должна связывать физический компонент с заказом, редакцией чертежа, требуемыми кромками и следующей операцией. Этому могут способствовать этикетки или штрихкоды, однако исходная информация должна быть верной. Сканирование устаревшей инструкции лишь ускоряет распространение ошибки.
Планируйте техническое обслуживание и сервисную поддержку с учётом производственных потребностей. Изношенные фрезы, нестабильная подача воздуха, засорённая аспирация и загрязнённое клеевое оборудование могут превратить воспроизводимую наладку в постоянное устранение неисправностей. Наличие критически важных запасных частей и удобных инструкций по обслуживанию помогает сохранить достигнутые улучшения после ввода оборудования в эксплуатацию.
При сотрудничестве с такими поставщиками, как Qingdao Zhongding Machinery Co., Ltd., предлагающая деревообрабатывающее оборудование, техническую поддержку, запасные части и послепродажное обслуживание, важно обсуждать не только производительность станка. Обсуждение должно охватывать процедуры регулировки, обучение операторов, доступность сервисного обслуживания и компоненты, необходимые для обеспечения запланированной номенклатуры продукции.
Проверьте решение на графике производства изделий разных типов
Прежде чем приступать к широкому внедрению, выполните типичные переналадки с использованием материалов, вариантов обработки кромок и размеров деталей, которые вызывают затруднения. Включите повторный заказ, чтобы проверить полезность сохранённых настроек, а также менее знакомый заказ, чтобы оценить, насколько понятно процесс наладки направляет оператора.
Измеряйте время от выпуска последней годной детали предыдущего заказа до стабильного выпуска годных деталей следующего. Наряду с этим показателем отслеживайте расход материала на пробные детали, объём доработки, участие операторов и ожидание на последующих участках. Сравнение аналогичных переходов поможет не принять более простой ассортимент продукции за улучшение процесса.
Критерии приёмки должны учитывать продолжительность наладки, качество готовых деталей, их перемещение и требуемую квалификацию. Краткая демонстрация, проведённая специалистом, не доказывает, что процесс будет так же надёжно работать во время обычных смен.
Начните с повторяющегося перехода, который вызывает наибольшие сбои. Сделайте подготовку к нему воспроизводимой, установите чёткие критерии приёмки, а затем определите, какая функция оборудования устранит оставшееся ограничение. Такой порядок задаёт инвестициям в оборудование конкретную цель и позволяет фабрике на практике оценить результат.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.