


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как автоматизированные деревообрабатывающие системы отслеживают детали от раскроя до сборки
Автоматизированные деревообрабатывающие системы отслеживают детали, связывая каждый физический компонент с уникальной цифровой записью, а затем обновляя ее по мере прохождения компонента через раскрой, кромкооблицовку, сверление, контроль и сборку. В качестве идентификатора используется штрихкод, двумерный код или RFID-метка. Производственное ПО передает инструкции по обработке и сведения о назначении детали, а считыватели, системы управления станками и терминалы операторов сообщают о выполненных операциях.
Эта связь надежна только в том случае, если система корректно обрабатывает изменения последовательности операций, бракованные компоненты и запасные детали. Линия, которая правильно идентифицирует панели во время непрерывной демонстрации, все же может потерять контроль, если оператор удалит поврежденную деталь или разделит стопу. Техническим специалистам, оценивающим автоматизированные деревообрабатывающие решения, важно выяснить, сохраняется ли соответствие физической детали и ее производственной записи при таких прерываниях.
Идентификация детали начинается с производственных данных
Прежде чем панель попадет на форматно-раскроечный станок или Nesting-станок с ЧПУ, в производственной системе должна быть создана запись, позволяющая отличить ее от всех остальных компонентов. Боковая панель шкафа может иметь те же размеры, что и другие панели, но требовать иной схемы сверления, обработки кромок, отделки или места назначения на сборке. Одних размеров недостаточно для надежной идентификации.
Запись должна связывать отдельный компонент с заказом, сборочной единицей, спецификацией материала, требованиями к обработке и редакцией проекта. В ней также должен быть задан маршрут через производство. Одни панели после раскроя проходят кромкооблицовку и сверление, другие требуют дополнительной обработки поверхности или контроля. Идентификатор служит ключом поиска, позволяя каждой рабочей станции получать соответствующие инструкции без кодирования всей производственной записи на этикетке.
Тип детали и конкретный физический экземпляр следует учитывать отдельно. Тип детали описывает требуемый компонент, а экземпляр — одну попытку его изготовления. Если поврежденную панель изготавливают заново, система должна отличать замену от исходной детали. В противном случае забракованная панель может вновь появиться на последующем участке и быть принята вместе с заменой, что приведет к дублированию запасов и некорректному статусу сборки.
Изменения проекта требуют такого же строгого учета. После начала производства новая редакция чертежа не должна незаметно перезаписывать инструкции, связанные с уже изготовленными компонентами. Система должна сохранять редакцию, использованную для каждой детали, и определять, можно ли использовать уже изготовленные элементы. Сканирование идентификатора мало полезно, если по нему выводятся инструкции, которые уже не соответствуют панели перед оператором.
Выбор идентификатора, сохраняющегося на всем маршруте
Печатные штрихкоды и двумерные коды подходят для процессов, где считыватель может видеть этикетку в заранее определенном месте. Текст, читаемый человеком, помогает восстановить данные при отказе сканера. При размещении этикетки необходимо учитывать обрезку, обработку кромок, сверление, штабелирование и защиту поверхности: этикетка, сохранившаяся после раскроя, может исчезнуть при последующей операции.
RFID позволяет идентифицировать детали с метками без прямой оптической видимости, но требует решения других инженерных задач. Зоны считывания должны отделять нужную панель от расположенных рядом заготовок, а работу меток нужно проверять с учетом конструкций станка, штабелированных материалов и фактической схемы перемещения. Считывание нескольких меток одновременно само по себе не позволяет определить порядок или положение соответствующих панелей.
Поэтому выбор зависит от процесса. Для сверлильной станции с ручной загрузкой может быть достаточно доступной для считывания этикетки. В другой схеме перемещения может помочь скрытый идентификатор, если система способна определить, какая именно деталь с меткой поступает в станок. В любом случае носитель идентификатора необходимо проверить в условиях воздействия пыли, истирания, тепла, давления и клеевых материалов, с которыми он фактически столкнется.
Как идентификатор сопровождает панель при перемещении между станками
При раскрое ПО связывает каждый полученный компонент с его производственной записью. На Nesting-станке этикетки могут наноситься на лист до обработки, а в схеме с форматно-раскроечным станком детали могут маркироваться при выходе с операции раскроя. В обоих случаях необходимо надежно сопоставлять карту раскроя, физическую панель и соответствующую этикетку.
Предварительно нанесенные этикетки должны соответствовать итоговой карте раскроя и оставаться на предназначенных для них деталях. Этикетки, наносимые после раскроя, требуют контролируемой выгрузки и перемещения. Если оператор перед маркировкой переставит похожие панели, система может присвоить корректные идентификаторы не тем компонентам. Успешное считывание штрихкода в таком случае подтвердит этикетку, но не выявит исходную ошибку.
Эффективная последовательность отслеживания сопровождает панель при передаче между операциями:
- Раскрой: присвоить физической детали идентификатор и зарегистрировать ее выпуск с операции раскроя.
- Кромкооблицовка: получить сведения о требуемой обработке кромок, определить ориентацию и зарегистрировать соответствующий результат обработки.
- Сверление или фрезерование: проверить, допускается ли выполнение операции, и загрузить соответствующую программу обработки.
- Контроль или доработка: зарегистрировать приемку, блокировку по качеству или разрешенный возврат на предыдущую операцию.
- Подготовка к сборке: назначить компонент комплекту или сборочной единице и проверить наличие всех требуемых деталей.
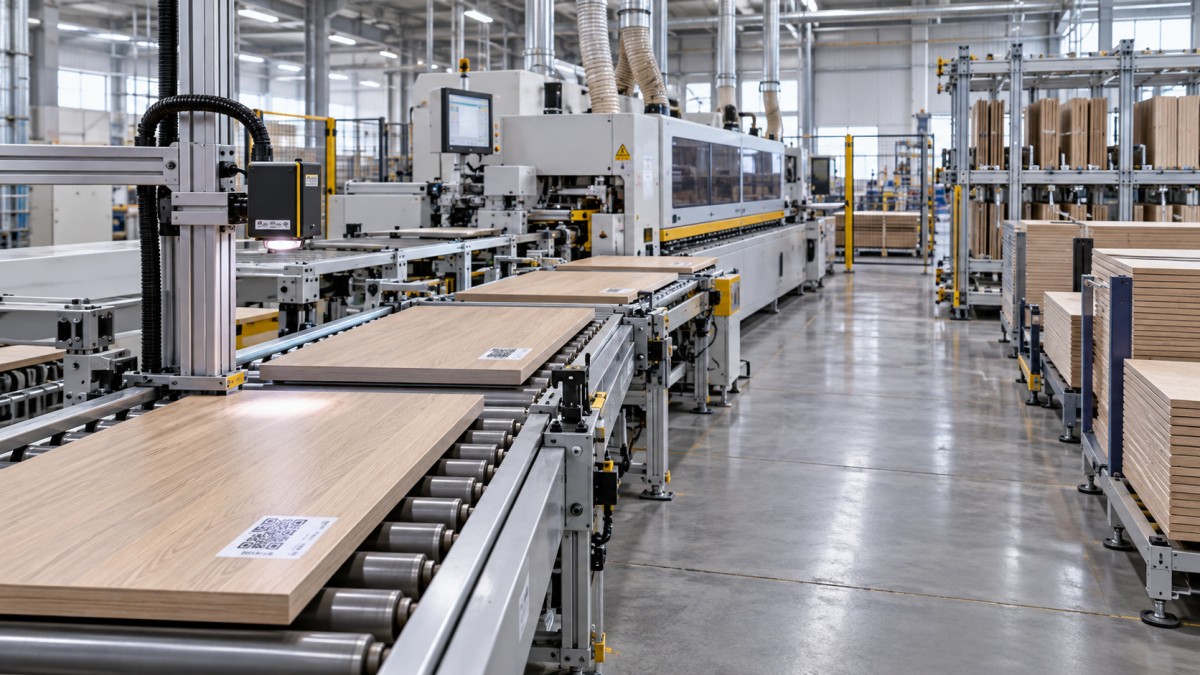
На каждом этапе передачи идентификация должна приводить к принятию решения. Станция проверяет, предназначена ли деталь для этой операции, завершены ли предварительные операции и какие инструкции следует применить. Считывание кода и отображение номера заказа обеспечивают видимость, но для управления допуском к работе станка требуется дополнительная логика.
Кромкооблицовка выявляет важное ограничение: идентификатор не определяет ориентацию. Система может знать, какая панель поступила, но не знать, какая ее сторона обращена вверх и какая кромка первой входит в станок. В зависимости от оборудования ориентацию могут задавать направляющие, устройства перемещения, подтверждение оператора или датчики. В записи должны быть указаны нужные кромки, а физический процесс должен обеспечить их правильную подачу.
Система может отслеживать положение детали и сохранять ее идентификатор на закрытом участке конвейера после сканирования на входе. Это работает только до тех пор, пока связь между деталями и позициями на конвейере остается надежной. Удаление, повторная установка, обгон или ручное перенаправление могут нарушить эту связь. Если такие события возможны, проект должен предусматривать дополнительную точку идентификации или четкую процедуру восстановления соответствия.
Пакетная обработка требует иного порядка передачи
Некоторые операции выполняются одновременно над несколькими панелями, поэтому отслеживать вход и выход каждой детали по отдельности сложнее. Один из примеров — прессование шпона. Пресс горячего прессования шпона использует нагрев и гидравлическое давление для приклеивания натурального древесного шпона к таким основам, как MDF, фанера или древесно-стружечная плита. Сама функция прессования не обеспечивает отслеживание компонентов.
При многослойном прессовании окружающий рабочий процесс может связывать каждую панель с загрузкой пресса и позицией при загрузке, а затем сверять детали при выгрузке. Расположение этикеток и способ идентификации должны соответствовать условиям прессования и требованиям к готовой поверхности. Если идентификацию поддерживают с помощью схемы загрузки, последовательность загрузки и выгрузки должна сохранять эту схему. Доступные данные о цикле следует связывать с соответствующей загрузкой через проверенный интерфейс; нельзя считать, что возможность обработки на станке автоматически означает автоматический обмен данными.
ПО должно отличать сканирование от завершенной операции
Сканирование подтверждает, что идентификатор был считан в определенной точке. Оно не доказывает, что станок успешно обработал компонент. Для надежного отслеживания необходимо раздельно регистрировать такие события, как прибытие детали, принятие инструкции, начало цикла, завершение цикла и разрешение по результатам контроля качества. Благодаря этому последующие станции могут отличить панель, ожидающую рядом со станком, от панели, готовой к сборке.
Производственная платформа, интерфейс станка и контроллер должны одинаково трактовать каждый статус. Сигнал контроллера «цикл завершен» может подтверждать, что запрограммированная последовательность выполнена, но не подтверждать точность размеров или качество отделки. Если требуется контроль, его результату необходимо отвести отдельное место в рабочем процессе. В противном случае система сборки может сообщить о готовности комплекта, в котором есть компоненты, еще ожидающие приемки.
При технической оценке следует изучить несколько интерфейсов:
- Сопоставление детали и программы: как система выбирает нужную программу и проверяет ее редакцию перед обработкой.
- Обратная связь от станка: какие события передает оборудование и как в системе обозначаются прерванные или отмененные циклы.
- Обработка сообщений: как задержанные, повторные или отсутствующие сообщения влияют на запись детали.
- Потеря связи: какая работа может продолжаться локально и как согласуются записи после восстановления связи.
- Ручные изменения: кто может изменить маршрут, заменить идентификатор или снять блокировку компонента и какая история изменений сохраняется.
Указание протокола связи отвечает только на часть вопросов интеграции. Даже если оборудование поддерживает распространенный интерфейс, например OPC UA, необходимо согласовать доступные поля данных, значение событий и разрешения на выполнение команд. Передача программы через файлы также может быть приемлемым вариантом, но передача файла обработки не обеспечивает автоматически обратную связь о завершении операции и соблюдение производственного маршрута.
Повторные сообщения — практическая проблема. Если после восстановления соединения станок снова отправляет событие о завершении, производственная система должна распознать дубликат и сохранить один достоверный результат. Событиям также необходим контекст, позволяющий определить экземпляр детали, операцию, станок и соответствующую последовательность. Одной отметки времени может быть недостаточно, если сообщения поступают с задержкой.
Для работы без связи должна быть определена политика. Станция может продолжать работу по ранее утвержденным инструкциям, сохраненным локально, тогда как другой процесс может потребовать остановки из-за отсутствия актуальных данных о маршруте или статусе качества. Выбор зависит от последствий использования устаревшей информации. Специалистам по оценке следует попросить поставщика продемонстрировать как прерывание связи, так и последующее согласование данных.
Готовность к сборке зависит от обработки исключений и комплектности
На этапе сборки система отслеживания должна отвечать на более важный вопрос, чем «Где находится эта панель?». Она должна подтверждать, что все необходимые компоненты для конкретной сборочной единицы имеются в наличии, приняты и соответствуют применимой редакции проекта. Тележка с ожидаемым количеством панелей все еще может не содержать одну из деталей и при этом иметь дубликат другой.
Комплект может иметь собственный идентификатор, а отдельные детали можно сканировать при добавлении в него. Затем система сравнивает фактическое содержимое с требованиями к сборочной единице и выделяет отсутствующие, забракованные или неподходящие компоненты. Если панель удаляют для ремонта, ее принадлежность к комплекту или статус готовности необходимо изменить достаточно быстро, чтобы предотвратить преждевременную передачу на сборку.
Исключения необходимо тщательно проверять: они показывают, понимает ли система состояние производства. Полезная приемочная демонстрация должна включать нечитаемую этикетку, панель, поданную не на ту станцию, прерванный цикл обработки, забракованный компонент с последующим повторным изготовлением, а также прерывание сетевого соединения. Следует также проверить удаление детали с отслеживаемого конвейера или из комплекта. Для каждого события должен быть предусмотрен наглядный способ восстановления, сохраняющий историю компонента.
Повторная маркировка требует особого внимания. Операторам нужен способ восстановить идентификатор, не выбирая подходящую по размерам запись лишь потому, что она кажется правдоподобной. Для восстановления можно использовать контролируемое местоположение, данные карты раскроя, другие читаемые маркировки или проверку в соответствии с производственными требованиями. Если идентификатор нельзя установить с достаточной уверенностью, надежнее заблокировать или изготовить компонент заново, чем присваивать ему сомнительный идентификатор.
Для смешанных заказов, частого повторного изготовления и нескольких маршрутов обработки индивидуальное отслеживание деталей может эффективно контролировать готовность к сборке. Для более простого производства со стабильными партиями достаточную видимость могут обеспечить контролируемая обработка партий и сканирование в отдельных точках. Необходимый охват определяется участками, где идентификатор может быть утрачен, и решениями, зависящими от него.
Перед приемкой предлагаемой системы проследите одну деталь по обычному маршруту, забракуйте ее, изготовьте замену и сформируйте комплект для сборки. Записи должны объяснять, какой физический экземпляр был принят, какие операции он прошел и почему комплект был допущен к сборке. Такая демонстрация дает техническому специалисту конкретное подтверждение того, что отслеживание поддерживает производство даже при изменении запланированной последовательности операций.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.