


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Раскроечный CNC-центр с nesting или форматно-раскроечный станок: что выбрать для вашего мебельного производства?
Выбирайте фрезерный CNC-станок для раскроя по технологии nestинг, если в заказах на шкафы много деталей разных форм, часто меняется конструкция и требуется значительный объем сверления или фрезерования лицевых поверхностей. Форматно-раскроечный станок с балочной пилой лучше подходит для производства прямоугольных панелей, повторяющихся размеров и достаточного количества одинаковых карт раскроя, чтобы оправдать пакетный раскрой. Если оба вида загрузки существенны, стоит рассмотреть комбинированную конфигурацию, но только после проверки, что мощности сверления, кромкооблицовки и перемещения материалов хватит для дополнительного объема раскроя.
Для сравнения полезнее всего считать количество готовых деталей для шкафов за смену. Одна лишь скорость раскроя не учитывает сортировку, сверление, маркировку и переделку брака. Сравнивая решения для деревообработки на мебельных фабриках, начните с реальных файлов заказов и проследите все операции между целыми листами и деталями, готовыми к сборке.
Выбирайте способ раскроя с учетом структуры заказов
Задачи раскроя на фабрике, выпускающей кухни по индивидуальным проектам, отличаются от задач производства повторяющихся корпусов шкафов. На обеих обрабатывают MDF, фанеру и ламинированные панели, однако возможности объединения деталей в партии существенно различаются.
При раскрое nestинг-компоновкой детали размещают на листе и обрабатывают фрезером. На одном листе можно разместить прямоугольные полки, фигурные панели, отверстия для коммуникаций и детали, требующие фрезерования пазов на лицевой поверхности. Если конфигурация станка позволяет выполнять нужные операции, раскрой и обработка выполняются при одной установке с общей системой координат. Это сокращает отдельные перемещения деталей, однако смена инструмента и сверление по-прежнему увеличивают цикл.
Балочная пила раскраивает панели последовательностью прямолинейных резов. Наибольшее преимущество в производительности она дает, когда совместимые листы можно уложить в стопу и раскроить за один проход. Для этого материал, толщина, ориентация отделки и карта раскроя должны совпадать. Большой ежедневный объем панелей сам по себе не гарантирует формирования эффективных стоп: если декоры и размеры сильно различаются, пила может обрабатывать преимущественно отдельные листы.
Совместимость партий также влияет на планирование. Ожидание достаточного количества одинаковых заказов для формирования стопы может задержать срочные заказы на шкафы. Оценивайте пакетный раскрой с учетом фактических размеров партий, поступающих в производство, а не исходя из предположения, что все подходящие листы будут одновременно в наличии.
Сравнивайте весь маршрут до детали, готовой к сборке
Рассмотрим боковину шкафа, для которой нужны рез по периметру, отверстия под полкодержатели, паз под заднюю стенку и отверстия под соединители на торцах. Фрезерный CNC-станок для раскроя с подходящим сверлильным инструментом может выполнять доступные операции на лицевой поверхности, пока лист остается на столе. Для сверления торцов может потребоваться другой станок или подходящий агрегат. Обработка элементов на нижней стороне требует повторной установки, если производственная конфигурация специально не предусматривает иной способ.
После раскроя на балочной пиле та же боковина должна пройти обработку на сверлильном и пазовальном оборудовании. Специализированный сверлильный станок может эффективно выполнять эти операции, особенно при обработке повторяющихся деталей, однако время загрузки, очередь и производительность оборудования также необходимо учитывать. Если быстрая пила подает детали на перегруженную сверлильную станцию, незавершенное производство растет, а выпуск шкафов — нет.
Для каждой типовой группы деталей зафиксируйте полный маршрут: получение листа, раскрой, выгрузка, идентификация, вторичная обработка и подача на кромкооблицовку. Измеряйте и загрузку оборудования, и прямые трудозатраты. Автоматический цикл раскроя все еще может требовать постоянного внимания при выгрузке, тогда как более длительный цикл nestинг-раскроя может оставлять время для других работ, если планировка и безопасные рабочие процедуры это позволяют.
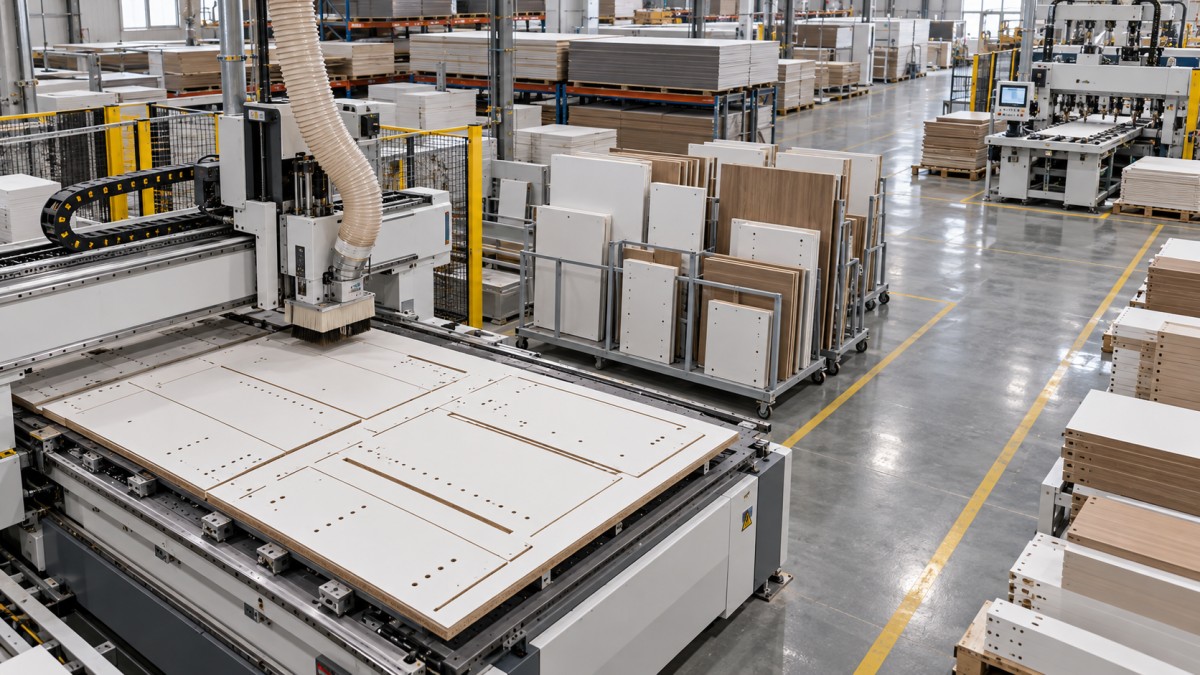
Сортировку особенно легко недооценить. На листе, раскроенном по технологии nestинг, могут находиться детали для нескольких шкафов, а после пакетного раскроя на пиле повторяющиеся детали нужно распределить по заказам. Ни один из этих способов сам по себе не гарантирует упорядоченный поток деталей на следующих операциях. Маркировка должна оставаться читаемой при дальнейшей обработке и указывать деталь, ее ориентацию и следующий пункт назначения.
На выход материала влияют инструмент и перемещение деталей
Программное обеспечение для nestинг-раскроя может эффективно размещать детали сложной формы, однако диаметр фрезы требует оставлять между ними зазоры. Пильный диск обычно удаляет более узкую полосу материала, но возможности раскладки ограничены допустимой последовательностью прямолинейных резов. Ни один из способов не обеспечивает автоматического преимущества по выходу материала для любого заказа на шкафы.
Сравнивайте результаты оптимизации для одинаковых количеств заказов, размеров листов, ограничений по направлению волокон, припусков на обрезку и правил учета остатков. Указывайте фактический диаметр фрезы или ширину пропила. Карта раскроя, в которой фасады под дерево поворачиваются ради повышения показателя использования материала, непригодна, если конструкция требует единого направления волокон.
Для остатков также требуется реалистичное определение. Прямоугольный остаток становится полезным запасом только тогда, когда его материал, толщина, размеры и место хранения зарегистрированы и доступны для последующей оптимизации раскроя. В противном случае заявленный выход материала может скрывать растущие неучтенные запасы. Небольшие обрезки после nestинг-раскроя и узкие полосы после пилы следует оценивать с учетом фактической практики их повторного использования на фабрике.
На небольших деталях проявляются разные ограничения процесса
На столе для nestинг-раскроя у небольшой детали меньше площадь для вакуумного удержания. На фиксацию влияют плоскостность листа, состояние жертвенной плиты, утечки воздуха, проницаемость материала и последовательность удаления окружающего материала. Смещение детали в конце реза может привести к отклонению размеров или ухудшению качества кромки, даже если позиционирование станка остается точным.
Для повышения устойчивости можно оставлять тонкий слой материала для чистового прохода, использовать перемычки или менять последовательность резания. Каждый способ имеет свои компромиссы: дополнительный проход занимает время, перемычки нужно удалять, а окончательное отделение детали должно сохранить качество готовой кромки. Проверьте выбранный способ на самых маленьких повторяющихся деталях в производственной номенклатуре.
При раскрое на балочной пиле оцените обработку узких полос, минимальные размеры для зажима и поддержку материала при выполнении последних резов. Высота стопы должна соответствовать рабочим ограничениям станка и обеспечивать приемлемое качество по всей ее высоте. Указанная максимальная высота реза сама по себе не подтверждает, что для любого материала и способа укладки стопы будут получаться детали приемлемого качества.
Проверяйте качество кромки в производственных условиях
Плиты с меламиновым покрытием, шпонированные панели и фанера предъявляют разные требования к инструменту. На фрезерном станке для nestинг-раскроя на сколы поверхности и качество кромки влияют геометрия инструмента, направление резания, подача, частота вращения шпинделя и глубина резания. Для правильной работы компрессионной фрезы требуется соответствующее ее геометрии заглубление; одна лишь установка такой фрезы не гарантирует чистых поверхностей.
На балочной пиле на результат влияют выбор диска, настройка подрезной пилы, прижим и поддержка панели. Осматривайте верхнюю и нижнюю поверхности, а при испытаниях пакетного раскроя — детали из разных частей стопы. На верхней панели сколов может не быть, хотя они присутствуют на расположенных ниже деталях.
Оценка качества должна включать кромкооблицовку. Заметно шероховатая фрезерованная кромка не обязательно непригодна, а гладкая на вид кромка после пилы не подтверждает правильность размеров или прямоугольность детали. Обработайте пробные детали на планируемом кромкооблицовочном станке с предусмотренным припуском на финишную обработку и оцените полученную кромку и клеевой шов по требованиям к шкафам.
При проверке размеров включите длинные панели, узкие детали и компоненты, требующие повторной установки. Наряду с готовыми размерами и прямоугольностью фиксируйте взаимное положение отверстий и кромок. При nestинг-раскрое проверяйте базу готовой кромки после предварительного фрезерования на кромкооблицовочном станке: снимаемый на этом этапе материал меняет положение ранее просверленных отверстий относительно окончательной кромки.
Роль форматно-раскроечного станка с подвижным столом
Форматно-раскроечный станок с подвижным столом выполняет иные задачи, чем автоматическая балочная пила. На фабрике, где основное производство построено на nestинг-раскрое или балочной пиле, он может использоваться для пробных деталей, отдельных резов под углом и переделки брака, которые прервали бы запланированные партии.
Например, станокZD3200 имеет максимальную длину реза 3200 mm, ширину реза 1250 mm между диском и параллельным упором и ручной наклон пильного диска от 45° до 90°. Указанная максимальная высота реза составляет 80 mm при 90° и 55 mm при 45°. Эти значения описывают рабочую зону резания, но не подтверждают наличие автоматического позиционирования, возможность пакетного раскроя или производительность, сопоставимую с балочной пилой.
Выполнение отдельных операций на отдельной пиле может защитить основной производственный график. При такой организации все равно нужно предусмотреть место для безопасного перемещения панелей и четкий способ возврата заменяющих деталей в правильный заказ.
Программное обеспечение и площадь цеха могут изменить выбор конфигурации
Для установки с nestинг-раскроем недостаточно, чтобы станок поддерживал файлы чертежей. Связь между проектированием шкафов, правилами обработки, описаниями инструмента и постпроцессором станка должна сохранять размеры, глубину сверления, пазы и ориентацию деталей. Успешный импорт файла мало о чем говорит, если технологические элементы постоянно требуют ручной корректировки.
Для производства на балочной пиле оценивайте оптимизацию раскроя вместе с передачей данных для последующего сверления. Идентификаторы деталей должны связывать карту раскроя с правильной программой обработки. В противном случае экономия времени при раскрое исчезнет из-за выбора программ, измерений и сортировки.
Во время демонстрации проверьте обработку позднего изменения конструкции. Измените ширину шкафа или расположение соединителей и проследите, как обновление проходит через оптимизацию, маркировку и файлы обработки. Рабочий процесс должен надежно исключать использование в производстве устаревших деталей и программ.
Сравнивайте площадь цеха на основе рабочих планировок. Учитывайте хранение листов, доступ для загрузки, столы для выгрузки, хранение остатков, подключения аспирации и очереди перед вторичным оборудованием. Для nestинг-раскроя нужны достаточная производительность вакуумной системы и обслуживание жертвенной плиты; при размещении балочной пилы нужно предусмотреть место для перемещения панелей и выбранного способа подачи. Проверьте требования к электропитанию, сжатому воздуху и аспирации для предлагаемых конфигураций.
Определите подходящий вариант с помощью производственных испытаний
Для полезного испытания подготовьте обычный заказ, сложный заказ и отдельно выпущенные детали на замену. Для каждой предлагаемой конфигурации используйте одинаковые исходные данные и критерии приемки. Включите характерные ламинированные панели или фанеру, самые маленькие повторяющиеся детали, детали с ограничениями по направлению волокон, а также элементы сверления или фрезерования, определяющие объем вторичной обработки.
Фиксируйте количество принятых деталей за фактический час, время прямых трудозатрат, расход материала и объем работ, остающихся после раскроя. Для каждой бракованной детали указывайте причину: смещение, сколы, неверные данные, отклонение размеров или проблемы с идентификацией требуют разных решений. Отдельно учитывайте наладку, смену инструмента, выгрузку и сортировку.
Комбинированная конфигурация оправдана, если повторяющийся поток прямоугольных деталей позволяет поддерживать загрузку пилы, а разнообразные детали или детали с большим объемом механической обработки обрабатываются на фрезерном CNC-станке для nestинг-раскроя. До установки обоих станков определите правила распределения заказов и проверьте, что мощности последующих операций хватит для их суммарного выпуска. Окончательный выбор должен основываться на проверенном потоке годных деталей через весь цех и достаточной мощности следующей операции, чтобы превратить выпуск после раскроя в готовые шкафы.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.