


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Планирование линии деревообработки: балансировка раскроя, облицовывания кромок и сверления
Быстрая форматно-раскроечная пила не поможет избежать срыва сроков, если кромкооблицовочный и сверлильный участки не справляются с её производительностью. Сбалансированную линию для деревообработки рассчитывают исходя из объёма работ, необходимого для изготовления готовой к продаже продукции, а не для того, чтобы показатели отдельных станков соответствовали заявленным скоростям. Практическая цель — надёжно выпускать полные комплекты деталей, контролируя незавершённое производство между операциями.
Для этого недостаточно сравнить количество обрабатываемых плит в час. Производительность раскроя зависит от схем раскладки и перемещения материала; кромкооблицовки — от количества и длины кромок, смены материалов и повторных проходов; сверления — от расположения отверстий, обрабатываемых поверхностей и позиционирования. Эффективные решения для деревообрабатывающих производственных линий позволяют свести эти разные объёмы работ к единому производственному графику до выбора количества оборудования и уровня автоматизации.
Определите ассортимент продукции до расчёта производительности
Целевого показателя вроде «100 шкафов за смену» недостаточно для планирования линии. Шкаф с регулируемыми полками, ящиками и открытыми торцами создаёт иную нагрузку на обработку, чем простой корпус. Даже если в двух заказах одинаковое количество плит, требования к кромкооблицовке и сверлению могут существенно различаться.
Поэтому в основу планирования следует положить типовую спецификацию материалов и маршрутную карту. Для каждой детали необходимо указать размеры, материал основы, толщину, направление волокон, если это применимо, обработку кромок, схему сверления и требуемое количество. Детали, которые минуют какую-либо операцию, необходимо учитывать отдельно: предположение, что каждая плита проходит один и тот же маршрут, может привести к неоправданным инвестициям в оборудование.
Группируйте детали по характеристикам, влияющим на загрузку станков, а не только по названию готового изделия:
- При раскрое: формат листа, толщина, тип материала, схема раскладки или раскроя и минимальные размеры деталей.
- При кромкооблицовке: количество обрабатываемых сторон, длина кромок, материал кромки, клеевая система, профиль и требования к внешнему виду.
- При сверлении: количество и расположение отверстий, обрабатываемые поверхности, пазы, выборки под фурнитуру и требования к зажиму.
Используйте несколько сценариев спроса. Средний ассортимент помогает определить базовую производительность, а сценарии с повышенной нагрузкой на сверление или кромкооблицовку показывают, сможет ли предлагаемая линия выполнять обязательства по срокам без сверхурочной работы. Эти сценарии должны основываться на запланированных заказах или реалистичных планах продаж, а не на произвольно добавленном проценте к характеристикам каждого станка.
Приведите производительность станков к сопоставимым показателям загрузки
Наиболее полезный общий показатель — требуемое машинное время за смену. Для каждого процесса рассчитайте загрузку на основе ассортимента деталей, а затем сравните её с фактически доступным для производства временем.
Требуемое время процесса = суммарное время обработки, зависящее от количества деталей + запланированное время на наладку и переналадку.
Время, зависящее от количества деталей, должно включать операции, занимающие станок или препятствующие загрузке следующей детали: загрузку, позиционирование, обработку, выгрузку и необходимое обратное перемещение. Если измеренный цикл уже включает эти операции, не учитывайте их повторно. Аналогично разделяйте запланированные перерывы, время на наладку, незапланированные простои и потери качества, чтобы не вычитать одну и ту же потерю дважды.
Рассмотрим условную смену, в которой после запланированных перерывов доступно 420 минут, но время на наладку конкретных процессов ещё не учтено. Приведённые ниже цифры — плановые допущения, а не показатели оборудования.
В этом примере ограничивающим звеном по производительности является кромкооблицовка, хотя все три процесса формально укладываются в продолжительность смены. Запас в 35 минут должен компенсировать перебои и колебания нагрузки. Увеличение скорости раскроя не повысит объём готовой продукции, если не устранить ограничение на кромкооблицовке: оно лишь увеличит очередь перед этим участком.
Расчёт также должен учитывать общие ресурсы. Если один оператор загружает пилу и перемещает плиты к кромкооблицовочному станку, невозможно одновременно достичь независимо рассчитанной производительности обоих станков. Та же проблема возникает, когда станки используют общий возвратный конвейер, подъёмное устройство или ограниченную зону накопления.
Учитывайте разные факторы производительности на каждом участке
Раскрой: количество листов не равно количеству деталей
Скорость пиления на форматно-раскроечном станке не позволяет напрямую определить, сколько пригодных деталей поступит на следующий участок. Темп подачи листов, высота стопы, схемы раскроя, сортировка, маркировка и удаление обрезков — всё это влияет на темп выпуска деталей. Пакетный раскрой позволяет быстро изготовить большую партию, но при этом одинаковые детали могут поступать быстрее, чем их способны обработать последующие участки.
Фрезерный станок с ЧПУ для раскроя меняет баланс. В подходящих случаях он позволяет совместить раскрой с некоторым сверлением пласти или фрезерованием пазов, снижая нагрузку на расположенный далее сверлильный станок. Однако в цикл раскроя на ЧПУ необходимо включить смену инструмента, эффективность вакуумного прижима, устойчивость мелких деталей и выгрузку. Перенос операций на предыдущий этап не устраняет их: время и требования к качеству переходят на другой ресурс.
Поэтому выбор между пилением и раскроем на ЧПУ следует оценивать с учётом полного маршрута обработки. Более высокая стоимость раскроя одной плиты может быть оправдана, если он снимает ограничение на последующей операции или сокращает перемещения настолько, чтобы увеличить выпуск комплектов деталей.
Кромкооблицовка: считайте проходы, а не только плиты
Для обработки одной детали на одностороннем кромкооблицовочном станке может потребоваться несколько проходов. Скорость подачи показывает скорость перемещения детали через станок, но не общее время, необходимое для обработки всех кромок. Эффективная производительность может зависеть от расстояния между деталями, минимальных размеров, поворота, возвратного перемещения и доступа оператора.
Рассчитывайте нагрузку на кромкооблицовку по фактической последовательности проходов. Отдельно учитывайте длительные серии с одной спецификацией кромки и небольшие партии, для которых требуется менять ленту, толщину, клей или параметры отделки. Линия, рассчитанная только на длинные непрерывные серии, может не справиться с заказами, содержащими множество вариантов отделки.
Прежде чем добавлять второй станок, выясните, на что расходуется ограниченное время. Улучшение возвратного перемещения деталей, подготовка материалов или планирование последовательности переналадок могут высвободить производительность. Эти меры не устранят реальный недостаток производительности обработки, но помогут избежать покупки оборудования, которое всё равно будет ограничено той же системой перемещения материалов.
Сверление: одинаковые размеры плит могут скрывать разное время цикла
Время сверления зависит от программы обработки, а не только от площади плиты. Для сверления боковины с рядами отверстий под полкодержатели, элементами под петли, пазами и отверстиями в торцах может потребоваться значительно больше времени, чем для полки аналогичного размера.
Уточните, может ли предлагаемый станок обработать все требуемые поверхности и элементы за одну установку. Переустановка, ручное переворачивание детали, дополнительный зажим или отдельная операция горизонтального сверления меняют как время цикла, так и требования к персоналу. При обработке деталей разных типов следует также учитывать выбор программы и ориентацию детали.
Для проверки производительности используйте программы обработки типовых деталей. Средний показатель, рассчитанный по простым деталям, может скрыть нагрузку от сложных работ со сверлением, которая определяет соблюдение сроков.
Используйте буферные запасы для поддержания потока, а не для сокрытия дисбаланса
Непосредственное соединение всех станков может сократить перемещения, но при этом один сбой способен остановить соседние операции. Небольшие буферные запасы между раскроем, кромкооблицовкой и сверлением позволяют компенсировать кратковременные перебои, не превращая цех в склад.
В качестве отправной точки удобно рассчитывать буфер в минутах потребления последующего участка, а не задавать произвольное количество поддонов. Если при определённом ассортименте кромкооблицовка потребляет две плиты в минуту, то для поддержания её загрузки во время 20-минутного перерыва на предыдущем участке потребуется 40 правильно упорядоченных плит. Это иллюстративный расчёт; фактический запас зависит от ассортимента деталей, вместимости стеллажей и ограничений на перемещение.
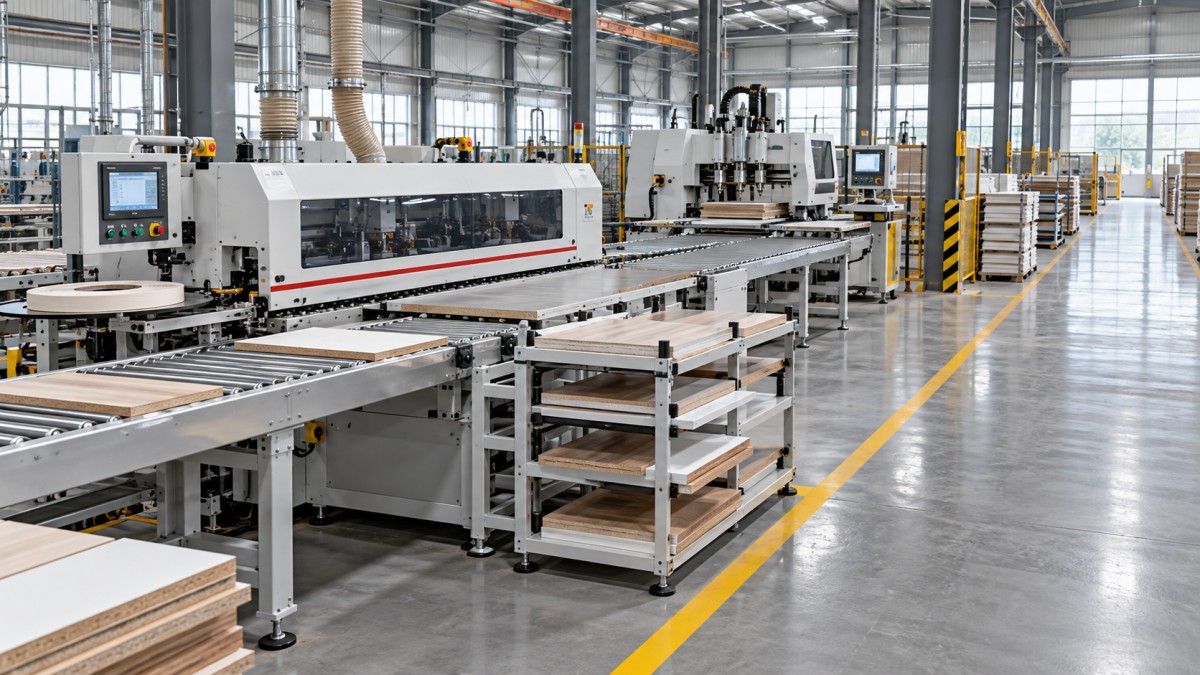
Буфер должен содержать нужные детали. Сорок плит из заказа, который не запланирован для кромкооблицовки, не защитят следующую запланированную работу. Разделяйте линии накопления по статусу производства или последовательности, обозначайте пределы очередей и определяйте действия на случай заполнения линии. Иначе раскрой может продолжать выпускать материал, а ограничивающий участок окажется погребён под неотсортированными деталями.
Необходимо также предусмотреть буфер после ограничивающего участка. Кромкооблицовочный станок может терять производительное время, если готовые плиты нельзя выгрузить из-за заполненной зоны подачи на сверление. Поэтому при планировании буферов нужно учитывать как нехватку материала на входе, так и блокировку на выходе.
Буферные запасы не устраняют постоянный дефицит производительности. Если кромкооблицовка ежедневно требует больше времени, чем доступно за смену, дополнительные стеллажи лишь отсрочат момент, когда дисбаланс станет неизбежным.
Запускайте работы с учётом поставки полных комплектов
Оптимизация раскроя может противоречить приоритетам сборки. Группировка листов по материалу может повысить выход годных деталей и сократить переналадки, но привести к тому, что на последующих участках будут накапливаться некомплектные наборы деталей корпуса. И наоборот, запуск каждого заказа отдельной небольшой партией может увеличить число смен материалов и снизить эффективную производительность станков.
Практичная политика запуска работ определяет, какой объём материалов может поступать на линию и как можно группировать заказы. Объединяйте совместимые материалы и виды отделки, если это позволяет существенно сократить время на переналадку, но сохраняйте идентификацию деталей и последовательность поставки. Маркировка или эквивалентная система идентификации должна связывать каждую деталь с её маршрутом, программой, ориентацией и заказом.
Правила планирования также должны предусматривать исключения. Повреждённую плиту, требующую повторного раскроя, необходимо контролируемо направить обратно на кромкооблицовку и сверление; в противном случае почти готовый заказ может ждать за новыми запущенными партиями. Когда станут доступны производственные данные, резервируйте мощности для восстановления производства на основе измеренных потерь, а не исходя из предположения, что вся номинальная продукция станет годными деталями.
Учитывайте количество готовых комплектов наряду с показателями отдельных станков. Высокий выпуск плит не имеет смысла, если сборка ждёт небольшое количество недостающих боковин или полок.
Планируйте подготовку массива древесины по отдельному маршруту
При производстве, сочетающем корпуса из плитных материалов с деталями из массива древесины, подготовку по толщине необходимо включить в расчёт маршрута, но не смешивать с калиброванием плит. Двусторонний рейсмусовый станок обрабатывает верхнюю и нижнюю поверхности древесины за один проход и обеспечивает контроль толщины перед последующими операциями. Он не заменяет раскрой плит, кромкооблицовку или сверление.
Его загрузку следует оценивать только для участка обработки массива древесины, учитывая исходные заготовки, необходимый съём материала, допустимые размеры, условия подачи и припуски на последующую обработку. Включение этого этапа подготовки в расчёт основного потока плит, для которых он не требуется, исказит планирование как производительности, так и площади цеха.
Проверьте линию как производственную систему до приёмки
При утверждении планировки необходимо учитывать перемещение материалов, а не только габариты станков. Предусмотрите длину зон подачи и выгрузки, поворот плит, доступ для обслуживания, пополнение расходных материалов, удаление обрезков и безопасное разделение людей и транспортного оборудования. Системы аспирации, сжатого воздуха, электроснабжения и сетевые подключения должны поддерживать одновременную работу при предусмотренной нагрузке.
При демонстрации оборудования поставщиком следует использовать типовые файлы деталей и материалы, включая сложные спецификации кромок и схемы сверления. Фиксируйте время от момента готовности материала до получения правильно обработанных деталей, а не только время работы шпинделя. Если станки обмениваются производственными данными, проверьте считывание маркировки, выбор программы, контроль версий и восстановление после прерванного задания.
Критерии приёмки должны различать возможности отдельного оборудования и производительность интегрированной линии. До испытаний согласуйте ассортимент продукции, численность персонала, требования к качеству, время на переналадку, длительность испытаний и порядок учёта перебоев. Краткая демонстрация на одной простой детали не подтверждает устойчивую производительность при смешанном ассортименте заказов.
Инвестиционные решения следует принимать с учётом подтверждённого ограничивающего звена. Если увеличение производительности раскроя не увеличивает выпуск принятых по качеству комплектов деталей, это не приоритетное направление. Более эффективен план, который обеспечивает требуемый ассортимент за доступную смену, предусматривает явный запас на колебания и определяет порядок действий, если раскрой, кромкооблицовка или сверление начинают отставать.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.