


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор вакуумного прижима для мелких деталей при обработке МДФ на ЧПУ-фрезерном станке с автоматической сменой инструмента
Выбирайте способ вакуумного крепления небольших деталей из MDF, оценивая самую маленькую деталь в момент окончательного отделения. Целый лист может оставаться надежно прижатым, тогда как почти готовая деталь может сдвинуться, повернуться или приподняться. Поэтому при выборе ATC-фрезерного станка с ЧПУ для MDF нужно учитывать эффективную площадь удержания, утечки воздуха через материал и жертвенную плиту, а также силы, возникающие при фактической траектории инструмента. Одна лишь мощность двигателя насоса не позволяет определить, останется ли готовая деталь надежно закрепленной.
Зональный вакуумный стол для обработки целого листа подходит для раскроя деталей по схеме nesting, если во время резания остается достаточно материала, соединяющего детали с листом. По мере уменьшения деталей, сужения их формы или увеличения объема обработки становятся более актуальны специальные оснастки с уплотнением, перемычки или контролируемый проход с оставлением тонкого слоя материала. Выбранная схема должна удерживать деталь в наиболее неблагоприятных условиях резания, в том числе в момент полного прорезания ее контура.
Начните с площади, находящейся под вакуумом
Основной принцип прост: перепад давления, умноженный на эффективную площадь, дает теоретическую силу, прижимающую деталь к опоре. Эта сила действует перпендикулярно столу. Сопротивление боковым силам резания также зависит от трения на контактной поверхности, а сопротивление вращению — от формы и распределения площади опоры.
Эффективная площадь требует особого внимания. В оснастке с уплотнением это вакуумируемая площадь внутри уплотнителя, за исключением участков, не соединенных с вакуумной системой. На пористой жертвенной плите давление под заготовкой распределено менее равномерно и меняется по мере поступления воздуха через плиту, открытые поверхности и вновь прорезанные пазы. Поэтому внешние размеры детали не позволяют достоверно оценить эффективную площадь удержания.
Длинная узкая полоса создает иную проблему, чем компактная деталь с такой же площадью. Сила резания, приложенная ближе к концу полосы, создает рычажный эффект и способствует вращению. Неглубокая выборка также может снизить жесткость настолько, что край начнет отгибаться вверх, пропуская больше воздуха и еще сильнее ослабляя удержание.
Начальную оценку проводите с учетом контура самой маленькой готовой детали, ее остаточной толщины, сквозных отверстий, расположения карманов и последовательности резания. Учитывайте фактическую марку MDF и состояние поверхности. Необработанный MDF, панели с покрытием и плиты разной плотности по-разному пропускают воздух и контактируют с опорой; испытание на герметизированной панели не подтверждает работоспособность на материале без покрытия.
Оценивайте производительность насоса в рабочем режиме
Вакуумная система должна создавать перепад давления и непрерывно удалять поступающий воздух. Максимальный вакуум характеризует режим, близкий к минимальному расходу насоса. Расход воздуха при свободном всасывании характеризует противоположный режим. Ни один из этих показателей по отдельности не отражает работу системы под листом MDF с утечками.
Для сравнения важен доступный расход воздуха при требуемом рабочем вакууме с учетом потерь в фильтрах, трубопроводах, клапанах и столе. Насос, создающий высокий вакуум при закрытом входе, все равно может терять давление, когда резание открывает значительную площадь жертвенной плиты. И наоборот, высокий расход воздуха мало поможет, если создаваемый перепад давления недостаточен для имеющейся площади контакта детали.
Получайте данные о производительности, выраженные в одинаковых единицах давления. Абсолютное давление и вакуум относительно атмосферного давления — разные величины; их смешение приводит к ошибочным сравнениям. Местное атмосферное давление также ограничивает максимально достижимый перепад, что важно при установке оборудования на высоте.
Во время характерного прохода измеряйте вакуум как в коллекторе стола, так и рядом с насосом. Высокий вакуум у насоса при низком вакууме на столе указывает на сопротивление или потери в соединительной системе. Падение давления в обеих точках по мере раскрытия контуров говорит о том, что поступление воздуха превышает возможности системы при данном рабочем режиме.
Жертвенная плита и зонирование определяют распределение воздушного потока
Пористая жертвенная плита должна равномерно распределять вакуум и поддерживать заготовку. На воздушный поток влияют ее толщина, плотность, состояние поверхности и подготовка. Чрезмерное сопротивление затрудняет откачку воздуха из-под листа; чрезмерная проницаемость увеличивает расход там, где плита не закрыта. Не существует универсальной оптимальной толщины жертвенной плиты вне зависимости от насоса, стола и схемы раскладки деталей.
Подготавливайте жертвенную плиту в соответствии с конструкцией стола. Если поверхностные слои MDF ограничивают воздушный поток, фрезерование обеих сторон помогает обеспечить более равномерное прохождение воздуха через плиту. Загерметизируйте края, через которые иначе будет поступать лишний воздух. После повторного фрезерования заново оцените работу системы: изменение толщины меняет сопротивление, а накопившиеся канавки могут создавать пути утечки между зоной резания и открытыми участками.
Плоскостность важна независимо от проницаемости. Изогнутая панель или неровная жертвенная плита образует зазоры, через которые расходуется воздух, прежде чем под деталью создастся полезное давление. Пыль под листом также мешает устойчивому контакту. Увеличение производительности насоса не устранит проблему заготовки, которая качается на мусоре или перекрывает неподдерживаемое углубление.
Вакуумные зоны должны соответствовать покрытию листа и удерживаемым деталям. Отключайте неиспользуемые зоны и закрывайте открытые пористые участки подходящим непористым материалом, не попадающим на траекторию инструмента. Проверьте, как именно стол разделяет зоны: воздух может проходить через сплошную пористую жертвенную плиту даже при наличии отдельных клапанов в нижней камере.
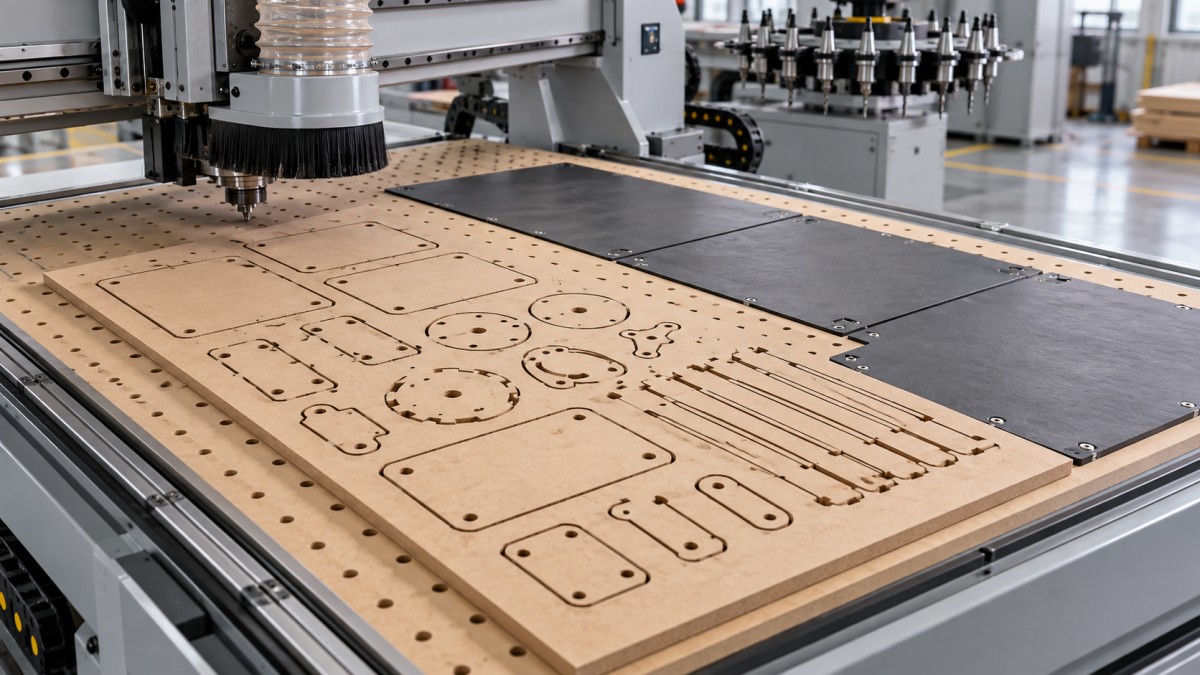
На полезном чертеже раскладки указаны активная зона, границы листа, открытые участки жертвенной плиты и последние небольшие детали, которые будут отделены. Такой чертеж часто выявляет несоответствие, незаметное по спецификации насоса: небольшая деталь подключена к тому же источнику вакуума, что и большой открытый участок, поэтому значительная часть доступного воздушного потока расходуется на утечки, а не на удержание.
Выбирайте способ удержания с учетом последнего прохода
Непосредственная раскладка деталей на пористой жертвенной плите обеспечивает гибкое размещение и требует минимальной подготовки оснастки. Такой способ лучше всего подходит, когда раскладка ограничивает открытую площадь, а самые маленькие детали остаются устойчивыми при чистовой обработке. Работоспособность необходимо подтвердить после вырезания соседних деталей: ранний пробный контур испытывает другие условия утечки, чем последний контур в раскладке.
Оснастка с уплотнением концентрирует вакуум под деталью заданной формы. Уплотнитель должен образовывать непрерывный контур внутри готового периметра и не пересекаться с фрезами, просверленными отверстиями и сквозными карманами. Опорные площадки должны предотвращать прогиб тонкого MDF в вакуумную полость. Для узких деталей ширина уплотнителя и зазор до фрезы могут значительно уменьшить вакуумируемую площадь по сравнению с внешними размерами детали.
Необработанный MDF также может пропускать воздух через толщу материала и края, поэтому герметичная оснастка не гарантирует герметичность самой заготовки. Если утечки мешают надежно удерживать деталь, следует оценить применение совместимого герметизирующего состава или другого способа крепления. Любая обработка должна быть совместима с последующим склеиванием, нанесением покрытия или отделкой.
Оставление тонкого слоя материала (onion skinning) сохраняет непрерывный тонкий слой под контуром во время основного прохода. Этот слой удерживает деталь соединенной с листом и ограничивает открытый путь для воздуха до отдельного чистового прохода. Результат зависит от колебаний толщины материала, плоскостности жертвенной плиты и точности отсчета координаты Z. Номинальная толщина остаточного слоя почти не защищает, если местные отклонения позволяют фрезе прорезать его раньше времени.
Перемычки сохраняют физические соединения после прорезания большей части контура. Они полезны, когда одного вакуума недостаточно для предотвращения смещения, особенно для узких деталей или деталей сложной формы. Размещение перемычек должно учитывать направление сил резания и жесткость оставшихся соединений. Их удаление и обработка кромок становятся частью производственного процесса, особенно если готовая кромка останется видимой.
Эти способы можно комбинировать. Вакуум может обеспечивать общую поддержку листа, при черновой обработке контура можно оставлять тонкий слой, а для самых сложных деталей использовать перемычки. Выбор зависит от того, какое соединение надежно сохраняется при последнем контакте инструмента с материалом и какой объем дополнительной обработки допустим.
Стратегия резания может изменить требования к вакууму
Геометрия инструмента влияет на направление силы. Спиральная фреза с подъемом стружки способствует ее удалению, но создает направленную вверх составляющую силы, затрудняющую удержание. Фреза с прижимной геометрией направляет верхнюю поверхность вниз, но требует эффективного удаления стружки, особенно в глубоких пазах. Компрессионная фреза сочетает противоположные направления резания; ее поведение зависит от того, где относительно толщины панели и глубины резания расположена граница между этими зонами.
Поэтому компрессионная фреза не является универсальным решением проблемы незакрепленных деталей. При неглубоком входе или неподходящей глубине прохода может преобладать работа ее нижней части с подъемом стружки. Выбирать инструмент нужно с учетом фактической последовательности проходов, а не только маркировки фрезы.
По возможности завершайте внутренние карманы и сверление, пока окружающий лист еще поддерживает деталь. Отделяйте внешний контур только после этих операций. Располагайте точки входа вдали от хрупких углов и оценивайте, не приходится ли боковая сила чистового прохода на участок, где деталь наименее устойчива к вращению.
Снижение подачи — ненадежный способ предотвратить смещение. Слишком низкая подача при данной частоте вращения шпинделя уменьшает толщину стружки и способствует трению, нагреву и образованию пыли. Более надежную основу для оценки дают острая фреза, подходящая нагрузка на зуб и контролируемое взаимодействие инструмента с материалом. При выборе нужно учитывать и износ инструмента: настройка, работающая только с новой фрезой, имеет небольшой запас по надежности.
Проведите испытание на станке, воспроизводя сложную раскладку
Для полноценного приемочного испытания используйте предусмотренный MDF, самую сложную деталь малого размера и производственную последовательность резания. Вырезание большого прямоугольника из в остальном целом листе мало что говорит об удержании небольших деталей, отделяемых в конце плотной раскладки.
Зафиксируйте достаточно подробные параметры, чтобы можно было повторить результат: толщину и состояние плиты, подготовку жертвенной плиты, открытые зоны, маскировку, геометрию фрезы, подачу, частоту вращения шпинделя, глубину проходов и точки измерения вакуума. На станке с ATC также укажите запрограммированную смену инструмента и отсчеты координаты Z. Неверно заданная длина инструмента может удалить предусмотренный тонкий слой материала или прорезать жертвенную плиту, изменив как удержание, так и утечки.
Во время испытания различайте характерные варианты отказа:
- Смещение только в точках окончательного прорезания указывает на потерю эффективного удержания, неблагоприятное направление силы при чистовом проходе или недостаточное остаточное соединение.
- Общее падение вакуума на столе по мере раскрытия контуров указывает на увеличение утечек или недостаточный расход воздуха при требуемом давлении.
- Одна деталь смещается, а соседние остаются устойчивыми. Проверьте местную плоскостность, наличие пыли, геометрию и путь прохождения воздуха под этой деталью.
- Кромки ухудшаются без измеримого смещения детали. Прежде чем менять вакуумную систему, проверьте состояние инструмента, удаление стружки и параметры резания.
Определите критерии приемки по измеряемому смещению деталей, размерам, состоянию кромок и надежному удержанию при обработке всей раскладки. Учитывайте характерное загрязнение фильтров и пригодную к работе фрезу с реалистичной степенью износа. Если самая маленькая деталь остается закрепленной только пока соседний материал листа не отделен, до утверждения производственных параметров нужно изменить стратегию отделения, использовать оснастку или предусмотреть физическое соединение.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.