


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Нужна ли сверлильная группа для фрезерного станка с ЧПУ и ATC для производства шкафов?
Фрезерный станок с ЧПУ и устройством автоматической смены инструмента (ATC) для производства шкафов не обязательно должен быть оснащен сверлильным блоком. Станок с подходящими сверлами, устанавливаемыми в шпиндель, может эффективно изготавливать детали шкафов, если потребность в сверлении невелика, схемы расположения отверстий различаются, а доступное производственное время позволяет выполнять сверление последовательно. Специализированный сверлильный блок становится более целесообразным, когда повторяющиеся отверстия для шкафов занимают значительную часть цикла обработки или когда совместимое горизонтальное сверление позволяет исключить отдельную операцию перемещения деталей.
Выбор зависит от деталей шкафов, которые вы производите, и от того, как они перемещаются по цеху. Прежде чем приобретать дополнительное сверлильное оборудование, определите, какие отверстия должен выполнять фрезерный станок, как предлагаемый блок будет их обрабатывать и приведет ли ускорение сверления к увеличению выпуска готовой продукции. Само по себе большее количество сверл не дает ответа на эти вопросы.
Начните с отверстий, необходимых для конструкции ваших шкафов
Понятие «сверление шкафов» охватывает несколько различных операций. Отверстия под полкодержатели, крепежные отверстия для петель, отверстия для направляющих ящиков, отверстия под соединительную фурнитуру и отверстия в торцах предъявляют разные требования. Их диаметр, глубина, ориентация, шаг и положение на панели определяют, даст ли конкретный сверлильный блок практическое преимущество.
Для сверления пласти фрезерный станок с ЧПУ и ATC может установить подходящее сверло в основной шпиндель и выполнять отверстия по одному. Если это допускают оснастка и стратегия CAM, некоторые отверстия большего диаметра можно получить круговой интерполяцией фрезой. Однако фрезерованное отверстие и просверленное отверстие не взаимозаменяемы для любой фурнитуры. Метод по-прежнему определяется геометрией отверстия, формой его дна, контролем глубины и требованиями производителя фурнитуры.
Сверлильный блок оснащен отдельными сверлильными шпинделями, часто позволяющими использовать несколько инструментов без смены инструмента в основном шпинделе. В зависимости от конструкции он может также одновременно сверлить подходящие отверстия. Это отдельные преимущества: блок может сокращать число смен инструмента, даже если конкретную схему отверстий необходимо сверлить по одному.
Перед сравнением станков составьте карту операций для типичных деталей шкафов:
- Боковины шкафов: ряды отверстий под полкодержатели, крепежные отверстия для петель и направляющих, а также отверстия под соединительную фурнитуру.
- Верхние и нижние панели, полки: отверстия под соединители, шканты и другие элементы сборки, необходимые для выбранного способа изготовления.
- Дверцы и фасады: отверстия под чашки петель и крепежные отверстия, если эти операции выполняются на фрезерном станке.
- Торцы панелей: горизонтальные отверстия под шканты или соединители, которые нельзя выполнить сверлением пласти с того же направления.
Зафиксируйте, на какой пласти или кромке выполняется каждая операция. Фрезерный станок с раскроем по схеме вложенного раскроя обычно обрабатывает открытую пласть панели при первоначальной установке. Для отверстий на нижней стороне потребуется другая установка или другой станок независимо от количества вертикальных сверл в блоке. Это различие может определить маршрут производства еще до начала сравнения времени цикла.
Когда сверлильный блок оправдывает себя
Наиболее убедительный аргумент в его пользу — повторяющееся сверление в стабильной номенклатуре деталей шкафов. Длинные ряды отверстий под полкодержатели и регулярно повторяющиеся схемы расположения фурнитуры могут требовать множества отдельных перемещений и операций сверления. Если расположение шпинделей блока соответствует таким схемам, он может сократить число позиций сверления и избежать некоторых смен инструмента.
Преимущество зависит от фактического расположения шпинделей. Указанное в спецификации количество вертикальных сверл не показывает, сколько отверстий можно сверлить одновременно. Проверьте расстояние между шпинделями, их расположение по каждой оси, возможность независимого выбора отдельных шпинделей и комбинации, работающие одновременно. Сравните эту конфигурацию непосредственно с координатами отверстий в библиотеке деталей шкафов.
Даже если при данной схеме одновременно сверлить отверстия нельзя, отдельные сверла все равно могут быть полезны. Для панели с отверстиями разных диаметров в противном случае может потребоваться многократно менять инструмент в основном шпинделе. Если необходимые сверла остаются в блоке, такие переходы занимают меньше времени, а позиции в магазине инструмента остаются свободными для фрез.
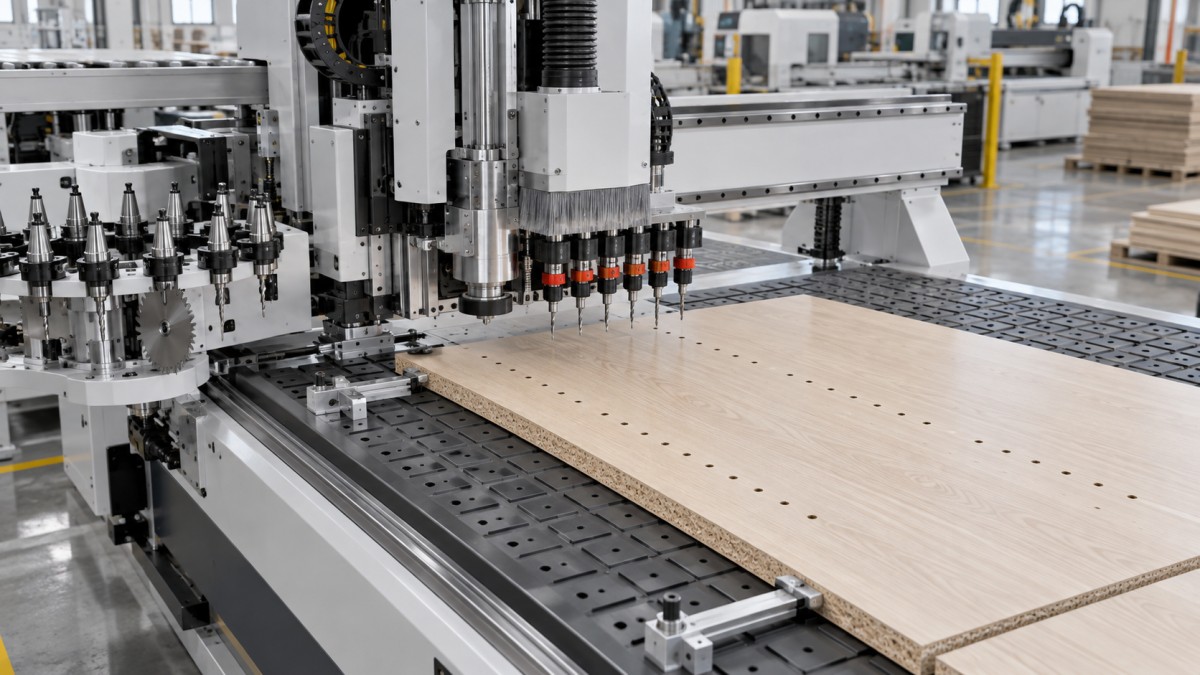
Размер выигрыша зависит от организации программы. Программа, корректно подготовленная только для основного шпинделя, может группировать отверстия по инструменту для всей панели, ограничивая число смен инструмента. Сравнение такой программы с плохо организованной последовательностью преувеличит ценность сверлильного блока. Обе конфигурации следует оценивать с использованием практичных, оптимизированных стратегий обработки.
Сверление только основным шпинделем остается оправданным вариантом для индивидуального производства с относительно небольшим количеством отверстий, нестандартными схемами или широким ассортиментом деталей, в которых редко используется одна и та же конфигурация сверл. Оно также может подойти цеху, где отверстия для сборки уже выполняют на другом станке. В этом случае установка блока на фрезерный станок может лишь продублировать имеющиеся мощности, не устранив ни одной операции.
Проверяйте не только доступность инструмента, но и скорость сверления. Основной шпиндель должен соответствовать рабочим требованиям выбранного сверла, включая подходящий диапазон частот вращения и способ закрепления инструмента. Для сверлильного блока также установлены собственные ограничения по диаметру и длине инструмента, глубине сверления и рабочей скорости. Не следует принимать ни одну из конфигураций только на основании того, что инструмент физически устанавливается в станок.
Горизонтальное сверление требует отдельной оценки
Вертикальный сверлильный блок не обеспечивает горизонтальное сверление. Если конструкция шкафа требует отверстий в торцах, предлагаемая конфигурация должна включать подходящие горизонтальные шпиндели, совместимую угловую головку или отдельный процесс сверления. У этих вариантов разные требования к доступу и установке.
Наличие горизонтальных шпинделей на головке фрезерного станка также не гарантирует доступ ко всем кромкам панели в рамках раскроя по вложенной схеме. Доступ могут ограничивать соседние детали, жертвенный стол, прижимы и корпус сверлильной головки. Станку необходим достаточный зазор и безопасный способ удержания детали во время ввода горизонтального инструмента в ее торец.
Попросите продемонстрировать требуемую операцию сверления торца на деталях вашей геометрии и при вашей схеме раскроя. Если детали нужно сначала отделить, переставить и закрепить, включите эти операции перемещения в сравнение. Отдельный сверлильный станок может оказаться более практичным вариантом, если фрезерный станок при этом продолжает обрабатывать панели, пока сверление торцов выполняется на другом оборудовании.
Оценивайте весь производственный маршрут, а не только цикл сверления
Сверлильный блок может ускорить работу фрезерного станка, но не увеличить выпуск цеха. Если производство уже ограничено раскроем, выгрузкой, кромкооблицовкой, сборкой или подачей материалов, сэкономленное время сверления может создать резерв свободной мощности фрезерного станка, не меняя ежедневный выпуск шкафов. Такой резерв все равно может быть полезен, но его ценность следует определить отдельно.
Начните с типичной производственной номенклатуры, а не с панели из каталога, на которой больше всего операций сверления. Включите распространенные боковины шкафов, более простые горизонтальные детали, а также дверцы или специальные компоненты, обрабатываемые на том же станке. Учитывайте их долю в ожидаемом объеме работ цеха. Конфигурация, хорошо показавшая себя на демонстрационной панели, может дать гораздо меньший выигрыш при фактическом составе заказов.
Для каждой конфигурации сравните полный цикл обработки панели или партии, включая загрузку, позиционирование, сверление, смену инструмента, фрезерование, выгрузку и любое последующее сверление. Если сверлильный блок меняет последовательность обработки или требует дополнительной установки, это также следует учесть.
Полезный показатель — чистая экономия времени на производственную партию. Одно лишь время сверления не учитывает перемещение деталей и операции, перенесенные на другое рабочее место. С другой стороны, блок, позволяющий отказаться от отдельной установки для сверления, может дать преимущества не только за счет более быстрых перемещений, но и благодаря сокращению числа перемещений деталей и вероятности выбора неверной программы или ориентации.
Последовательность обработки также влияет на качество. Небольшие детали, вырезанные по вложенной схеме, могут потерять устойчивость после обработки контура, поэтому сверление до окончательного отделения детали может быть предпочтительным. Правильная последовательность зависит от удержания вакуумом, размера детали, материала и стратегии раскроя. Оценка времени, в которой предполагаются интенсивные перемещения, но не учитывается движение детали, — ненадежное основание для покупки.
Финансовое сравнение должно учитывать дополнительную стоимость станка, инструмента, программной поддержки, технического обслуживания и настройки оператором. Сопоставьте эти расходы с ценностью высвобожденной мощности станка, сэкономленного времени на перемещение и процесса на другом оборудовании, который действительно можно исключить. Не учитывайте экономию труда, если оператор должен оставаться у станка в течение всего цикла.
Существует и порог загрузки. Блок, экономящий полезное время на каждой панели, может оправдать себя при постоянном производстве шкафов, но дать мало преимуществ, если станок работает лишь время от времени. В то же время даже небольшая экономия может быть важна, если фрезерный станок постоянно ограничивает выполнение заказов.
Проверьте конфигурацию в программном обеспечении и на реальных деталях
Сверлильный блок, система управления, постпроцессор и программное обеспечение для проектирования шкафов должны работать совместно. Станок может иметь подходящее оборудование, но программный процесс обработки не будет использовать его эффективно. Выясните, распознаются ли операции сверления, полученные из системы проектирования шкафов, как заданные типы отверстий, каким образом назначаются инструменты и группируются ли совместимые отверстия автоматически.
Общее утверждение, что фрезерный станок «поддерживает» определенный пакет CAM, оставляет без ответа важные вопросы. Постпроцессор должен поддерживать конкретную конфигурацию блока и функции системы управления, которые входят в поставку. Он также должен учитывать коррекции инструмента, допустимые комбинации шпинделей, перемещения с обеспечением зазоров и команды горизонтального сверления, если они применимы.
Особое внимание следует уделить автоматической группировке. Отверстия, которые на чертеже выглядят выровненными, могут различаться по глубине, требуемому инструменту или направлению обработки. Их не всегда можно обрабатывать одновременно. И наоборот, даже эффективный блок во многом теряет свое преимущество, если постпроцессор выдает каждое отверстие как отдельную операцию.
Полезная приемочная проверка охватывает весь производственный маршрут — от файла проекта до готовой детали:
- Используйте типовые файлы. Включите повторяющиеся ряды отверстий, отверстия разных диаметров, глухие отверстия и операции на торцах, необходимые для выбранного способа изготовления.
- Проверьте сформированную программу. Убедитесь, какие сверла работают, где выполняется одновременное сверление и сколько смен инструмента в основном шпинделе остается.
- Обработайте нужные материалы. Оцените положение и глубину отверстий, сколы на выходе инструмента и устойчивость деталей, используя типы и толщины панелей, которые планируете обрабатывать.
- Установите фактическую фурнитуру. Проверьте совмещение при сборке и работу фурнитуры, особенно если положение соединителя или петли задается несколькими отверстиями.
- Измерьте полный цикл. Учтите перемещение деталей и любые операции, которые требуются после снятия панели с фрезерного станка.
Уточните, как настраиваются и поддерживаются соосность сверлильного блока и длина инструмента. Несколько сверлильных шпинделей добавляют позиции и коррекции, которые должны оставаться согласованными. Разная длина сверл, износ или неправильно установленный инструмент могут повлиять на глубину глухого отверстия, даже если заданное значение в программе верно.
По той же причине важен доступ для обслуживания. Выясните, какая регулярная смазка, проверка и регулировка требуются узлу, как поставляются запасные части и может ли станок продолжать выполнять полезную работу основным шпинделем, если сверлильный блок недоступен. Эта возможность зависит от конфигурации и должна быть продемонстрирована или документально подтверждена.
К будущему расширению следует подходить столь же внимательно. Станок, проданный без сверлильного блока, может оказаться невыгодным для последующего дооснащения. На возможность модернизации влияют крепления, допустимая нагрузка на головку, электрические и пневматические коммуникации, функции системы управления и поддержка постпроцессора. Если установка блока в будущем входит в инвестиционный план, до покупки запросите четкое описание объема работ и расчет стоимости модернизации.
Выбирайте сверление только основным шпинделем, если оно обеспечивает требуемый выпуск и качество при приемлемом производственном маршруте. Устанавливайте сверлильный блок, если программы для типичных изделий подтверждают существенное сокращение общего времени обработки или если проверенные возможности блока позволяют устранить проблемную дополнительную операцию. Наиболее убедительное обоснование покупки — это комплект деталей ваших шкафов, изготовленных по предлагаемому маршруту, с проверенными готовыми отверстиями и измеренным полным циклом.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.