


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как консультации по процессу производства корпусной мебели помогают предотвращать ошибки выравнивания отверстий
Как консультации по технологическому процессу производства шкафов помогают предотвращать ошибки совмещения отверстий
Несовпадение отверстий в деталях шкафа может превратить обычную сборку в брак. Шканты не входят на место, эксцентриковые стяжки неравномерно стягивают панели, а фурнитуру приходится регулировать, хотя этого не должно было требоваться. Переделка создает дополнительную проблему: операторы могут попытаться увеличить отверстия, силой соединить детали или вручную просверлить панели без надлежащей опоры.
Предотвращение таких дефектов начинается до сверления. Эффективная консультация по технологическому процессу производства шкафов позволяет проверить, как размеры из конструкторской документации преобразуются в координаты станка, как панели устанавливаются относительно упоров и как контроль подтверждает фактическую совместимость сопрягаемых деталей. Результат такой работы — не просто исправленная программа сверления. Это управляемый процесс, который не позволяет той же ошибке повториться в следующую смену или после изменения изделия.
Начните с дефектного соединения, а не с настроек станка
Если боковая стенка шкафа не стыкуется с нижней панелью, регулировка смещения сверления может показаться самым быстрым решением. Но так же легко можно скрыть первоначальную причину. Отверстие может быть правильно расположено относительно запрограммированного начала координат, хотя само это начало выбрано неверно для данного соединения.
Проверку процесса следует начинать с сопрягаемых деталей, утвержденных чертежей, спецификации фурнитуры и производственных записей. Определите, какие поверхности должны соприкасаться, от каких кромок отсчитываются размеры и затрагивает ли дефект все детали или появляется периодически. Сохраните забракованные детали: их замена до расследования лишит вас полезных свидетельств.
Характер дефекта помогает сузить круг проверки:
- Одинаковое смещение всей группы отверстий указывает на возможную проблему с базированием, смещением или программой.
- Если ошибка увеличивается вдоль ряда отверстий, следует проверить перпендикулярность панели, угол ее позиционирования и геометрию станка.
- Периодическое смещение указывает на возможные отклонения при установке детали, загрязнение, проблемы с зажимом или перемещение материала.
- Если проблема возникает только на зеркальных деталях, в первую очередь следует проверить ориентацию детали и выбор программы.
Это направления проверки, а не готовые диагнозы. У одного симптома может быть несколько причин, поэтому прежде чем менять производственные настройки, подтвердите выводы измерениями.
Согласуйте базовую кромку до обсуждения точности
Один из самых важных вопросов при консультации звучит почти слишком просто: «От какой кромки ведется измерение?» У специалистов по проектированию, механической обработке и контролю качества может быть по обоснованному ответу, однако эти ответы могут не совпадать.
Рассмотрим боковую панель, которую сверлят до нанесения кромочной ленты. Программа задает положение отверстия под фурнитуру от кромки основы, тогда как контроль проверяет его положение от готовой передней кромки. Если процесс не учитывает кромочную ленту и последующую обрезку, результат механической обработки может ошибочно показаться неверным — или действительно неправильный размер готовой детали может пройти промежуточный контроль.
В ходе консультации следует установить единую систему баз: базовую поверхность, базовую кромку, ориентацию при загрузке и этап, на котором применяются те или иные размеры. По возможности укажите эти данные непосредственно на чертежах наладки и в рабочих инструкциях. Одного обозначения «передняя сторона» недостаточно, если левые и правые детали поступают на станок в разной ориентации.
Толщину панели также необходимо учитывать. Положение отверстия в кромке, предназначенного для соединения с крепежом, установленным в пласть, зависит от геометрии соответствующей фурнитуры и фактических размеров панели. Номинальная толщина в библиотеке проектирования не подтверждает совместимость поставленной плиты, настройки инструмента и требований к соединителю.
Проследите путь одной детали от чертежа до сверления
Для результативной проверки проследите путь одной типовой детали по всей цепочке обработки данных. Сопоставьте утвержденный чертеж, данные CAD/CAM, файл станка после обработки постпроцессором, отображаемые параметры наладки и физическую панель. Проверка только цифровой модели не выявит ошибок, возникших на последующих этапах.
Особое внимание уделите смене стороны обработки и зеркальным деталям. Рисунок отверстий, который выглядит правильным на экране, может быть обработан не с той стороны, если соглашения, принятые в программном обеспечении, расходятся с инструкциями по загрузке. Поворот детали, выбор начала координат и определение стороны обработки должны оставаться согласованными на всех этапах передачи данных.
Библиотеки фурнитуры требуют такой же тщательной проверки. Замена соединителя без проверки положения отверстий, их диаметра и требуемой глубины может привести к тому, что внешне привычный шкаф будет иметь несовместимую схему сверления. Эти параметры должны определяться утвержденной документацией на фурнитуру, а не старой программой, которая, по словам операторов, «обычно работает».
Здесь важен контроль версий. На утвержденных чертежах, файлах обработки, этикетках и картах наладки должна быть указана одна и та же версия. В ходе консультации следует определить, кто утверждает изменения и при каких условиях требуется проверка первой детали. Незарегистрированные изменения в системе управления могут помочь завершить одну партию, но привести к несоответствию при повторной загрузке исходного файла.
Отделите возможности станка от проблем позиционирования панели
Даже точный деревообрабатывающий станок не компенсирует неправильную установку панели относительно предусмотренных баз. Прежде чем запрашивать калибровку, проверьте контактные поверхности, установочные упоры, опорные элементы и последовательность зажима, соблюдая безопасные процедуры производителя станка.
Стружка у упора может сместить деталь. Изогнутая панель до и после зажима может располагаться по-разному. Для узких деталей может не хватать опоры, а прижимное устройство способно сдвинуть панель, если включится до надежного позиционирования. Для таких ситуаций требуются разные корректирующие действия; бесконтрольное увеличение усилия зажима может деформировать заготовку, а не устранить проблему.
При работе на CNC-оборудовании для раскроя по гнездовой схеме следует уделить внимание закреплению заготовок, особенно небольших деталей или операций, выполняемых после удаления окружающего материала. На станках с позиционным сверлением и сверлильных линиях проверьте упоры, прижимные устройства, механизмы перемещения и повторное позиционирование между операциями. Необходимые проверки зависят от фактической конфигурации оборудования.
Затем проверьте инструмент и механическое состояние станка. Неверные настройки длины инструмента влияют на глубину; изношенные или неподходящие сверла могут ухудшить качество отверстий; состояние шпинделя или сверлильной головки может повлиять на результат обработки. Не следует называть любую проблему при сборке ошибкой координат. Сборке могут мешать отверстие недостаточного диаметра, поврежденное или слишком мелкое, даже если его центр расположен правильно.
По возможности сравните результаты повторной обработки подходящей контрольной заготовки с результатами на производственных панелях. Это поможет отличить повторяемость работы станка от вариаций, вызванных материалом или способом загрузки, не предполагая заранее, что проблема именно в одном из этих факторов.
Проверяйте взаимное расположение отверстий, а не только отдельные размеры
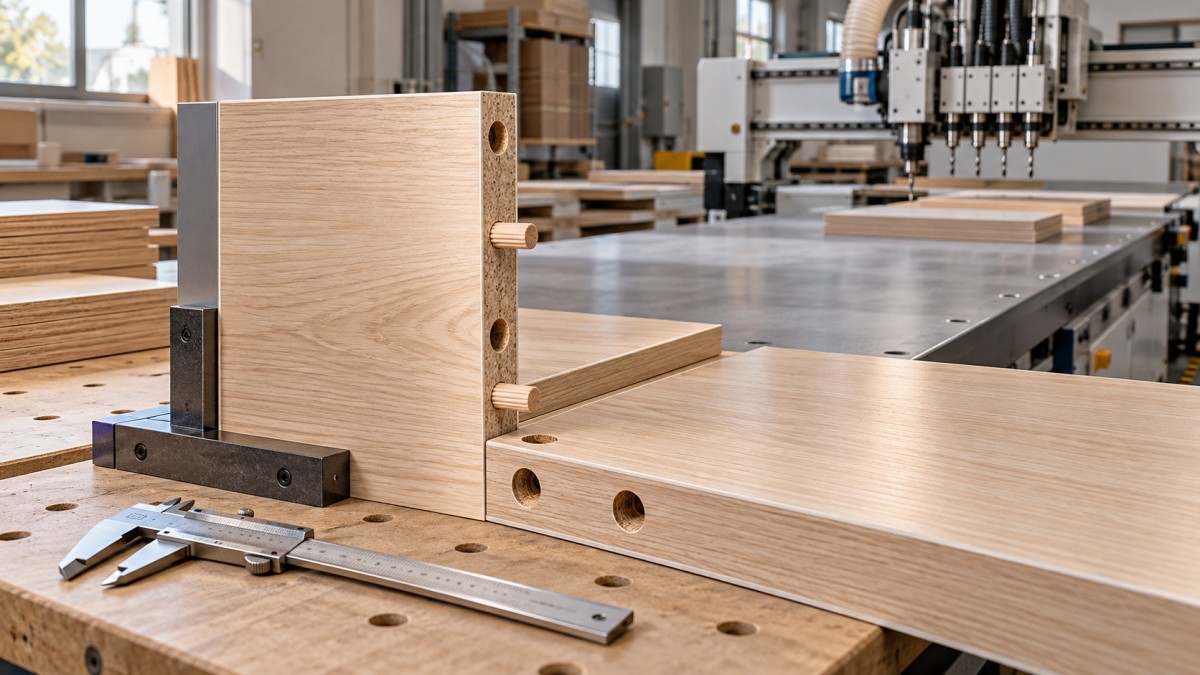
Две панели могут по отдельности пройти контроль и все же не собраться. Такое случается, когда план контроля предусматривает измерение удобных размеров, а не взаимного расположения элементов, от которого зависит соединение. В соединении на шкантах к таким параметрам относятся расположение сопрягаемых отверстий, их соответствующая глубина и положение кромок панелей при стыковке.
Допустимые пределы следует устанавливать на основании проекта шкафа, требований к фурнитуре и функциональных требований. Единого допуска на положение отверстия, подходящего для всех соединителей и материалов плит, не существует. Зазор, допустимый для одной стяжки, может сделать другое соединение ненадежным или вообще не позволить собрать его.
Консультация по технологическому процессу производства шкафов должна преобразовать эти требования в практические контрольные операции:
- Проверяйте первую сопрягаемую пару после наладки, замены соответствующего инструмента или изменения программы.
- Измеряйте критические параметры от тех же баз, которые предусмотрены утвержденным процессом.
- Используйте подходящие калибры или методы измерения: линейка может оказаться недостаточно точной для измерения неровного края отверстия и выявления требуемого отклонения положения.
- Если одного размерного контроля недостаточно для подтверждения посадки, включите в проверку контрольную сборку по установленной процедуре.
- Определите порядок изоляции затронутых деталей при неудовлетворительном результате контроля, не продолжая производство до появления новых замечаний при сборке.
Контрольная сборка не должна превращаться в испытание силой. Если соединение требует необычного усилия, остановитесь и выясните причину. Принудительная сборка может повредить панель или соединитель и скрыть дефект, который проявится только при перемещении или установке.
Сделайте исправление безопаснее, чем обходной способ
Несовпадение отверстий создает давление, побуждающее к импровизации. Кто-то может предложить расширить отверстие ручной дрелью, переместить панель, не снимая зажим, или просунуть руку в станок, чтобы убрать материал. В рамках полезной консультации следует учитывать такие предсказуемые действия, а не только первоначальную неисправность при обработке.
Для переделки необходимо установить порядок согласования. Убедитесь, что измененное отверстие сохранит необходимое зацепление соединителя, прочность соединения и требуемое качество готовой детали. Если подтвердить выполнение этих требований невозможно, замену детали может быть целесообразнее ремонта.
При любых утвержденных работах по переделке необходимо использовать подходящие опоры, средства закрепления, ограждения и системы удаления пыли. Контроль, техническое обслуживание и вмешательство в работу внутри опасных зон станка должны выполняться в соответствии с применимыми процедурами изоляции источников энергии и инструкциями производителя. Отключение блокировки для диагностики проблемы совмещения недопустимо.
Как можно точнее зафиксируйте причину переделки. Запись «неправильное отверстие» мало помогает; «загрязнен передний установочный упор» или «для панели с противоположной ориентацией загружен зеркальный файл» дадут отправную точку для дальнейшей проверки.
По итогам консультации должны остаться меры контроля, действующие и в следующую смену
Итоговые материалы должны быть пригодны для использования непосредственно на производстве: согласованный чертеж с обозначением баз, контролируемые файлы обработки, понятная инструкция по загрузке, критерии контроля критических параметров и план действий при неудовлетворительных результатах. Назначьте ответственных за нерешенные вопросы. Рекомендация «улучшить обучение операторов» недостаточна, если не указано, каким именно операциям нужно обучить сотрудников и как будет проверяться их квалификация.
Поддержка поставщика станка помогает связать эти меры контроля с конкретным оборудованием. Qingdao Zhongding Machinery Co., Ltd., производитель и экспортер деревообрабатывающего оборудования с более чем 20-летним опытом работы в отрасли, наряду с поставкой оборудования предоставляет техническую поддержку, запасные части и послепродажное обслуживание. При расследовании проблемы совмещения такая поддержка наиболее полезна, если передать чертежи, сведения о станке и инструменте, версии программ и измеренные характеристики дефекта, а не только фотографию несобранного соединения.
Перед запуском следующей партии проверьте исправление на сопрягаемых деталях в обычных производственных условиях. Успешная проверка на тестовой панели — обнадеживающий результат; более веским основанием для запуска партии будет повторяемая посадка при стандартной загрузке, обработке и перемещении деталей.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.