


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как консультация по технологическому процессу производства корпусной мебели помогает устранить очереди на кромкооблицовке
Очередь на кромкооблицовку превращается в проблему с поставками, когда панели, необходимые для сборки, оказываются за работами, которые проще выполнить или которые были запущены раньше. Установка еще одного кромкооблицовочного станка может помочь, если производительности действительно недостаточно. Но она даст гораздо меньше эффекта, если очередь возникает из-за слишком крупных партий раскроя, отсутствия кромочной ленты, частой смены настроек или недостаточной ясности в том, какие панели завершают заказ.
Консультация по организации производства корпусной мебели помогает решить проблему очереди, связывая производственный спрос с фактическим объемом работ на участке кромкооблицовки. В ходе консультации анализируют поступление панелей, требуемое количество проходов по кромкам, условия переналадки, перемещение изделий и приоритеты последующих операций. Для руководителя проекта результатом должно стать практическое решение: изменить порядок запуска и очередность работ, усовершенствовать текущий процесс или инвестировать в дополнительные мощности на основании четкого расчета загрузки.
Выясните, что ожидает обработки и почему
Наличие на участке большого количества панелей само по себе не доказывает, что производительности кромкооблицовочного станка недостаточно. Некоторые стопы могут быть готовы к обработке, а другим может не хватать ленты, маркировки, утвержденных спецификаций или соответствующих комплектующих. Очередь также может расти, если станок попеременно работает в периоды перегрузки и простаивает из-за отсутствия подходящих заготовок.
Первая задача консультации — проследить путь типовых заказов от раскроя через кромкооблицовку до следующей операции. Учтите различия изделий, влияющие на производство: размеры панелей, материалы кромки, требования к клею и ожидаемое качество отделки. Анализ только длинных серий одинаковых панелей может дать чрезмерно оптимистичную оценку доступной мощности.
Для каждой партии отдельно фиксируйте время ожидания и время обработки. Записывайте, когда партия готова к обработке, когда работа начинается, что прерывает ее и когда вся партия покидает участок. Цель — достаточно точно определить причину задержки, чтобы можно было принять меры.
Эти причины могут действовать одновременно. Реальная нехватка мощности может усугубляться неудачной очередностью работ, а ограничения при перемещении панелей могут скрывать неиспользуемую производительность станка. Прежде чем рекомендовать оборудование, диагностика должна объяснить и образование очереди, и причины перебоев.
Оценивайте загрузку по проходам по кромке, а не только по количеству панелей
Количество панелей удобно для отчетности, но оно может искажать реальную нагрузку на кромкооблицовку. На одностороннем станке панель, которой нужно обработать все четыре кромки, требует нескольких проходов и повторной загрузки. Панель, которой нужно обработать только одну кромку, создает иную нагрузку, даже если ее размеры сопоставимы. Двусторонняя конфигурация меняет расчет — в зависимости от панели и компоновки станка.
Полезная модель загрузки распределяет панели по маршрутам обработки. В ней указываются кромки, требующие обработки, соответствующие размеры, материал кромки, требования к переналадке и ограничения, влияющие на подачу деталей. Также учитываются контроль, переворачивание, укладка в стопы и возврат панелей для повторных проходов.
Номинальная скорость подачи дает лишь часть ответа. Фактическая производительность зависит от расстояния между панелями, допустимых условий эксплуатации, ручной обработки, времени переналадки и перебоев. Мелкие детали могут требовать значительных трудозатрат на перемещение, а крупным панелям могут понадобиться опоры или дополнительный персонал. Возвратный конвейер может облегчить циркуляцию панелей, но его пригодность зависит от диапазона размеров панелей и способа загрузки и выгрузки системы операторами.
При планировании сравнивайте время обработки и перемещения, необходимое для запланированного ассортимента, со временем, которое участок может надежно обеспечить. Учитывайте переналадки и регулярно возникающие потери последовательно: либо включайте их в требуемое время, либо вычитайте из доступного, не учитывая дважды. Переделка также расходует мощность, поэтому ее следует отражать отдельно.
Планирование каждой доступной минуты оставляет мало места для колебаний поступления заказов, проверок качества и сбоев. Необходимый резерв зависит от ассортимента производства и обязательств по срокам поставки. Во время консультации этот резерв следует определить явно, чтобы график не казался выполнимым лишь потому, что обычные колебания не были учтены.
Размер очереди информативнее, если выражать его в расчетных часах обработки и учитывать срочность заказов. Две стопы одинаковой высоты могут соответствовать совершенно разной загрузке. Это помогает руководителю проекта определить, можно ли наверстать задержку в течение смены или потребуется изменить план поставок.
Измените запуск и очередность работ, пока очередь не стала критической
Оптимизация раскроя и поток работ на кромкооблицовке могут вступать в противоречие. План раскроя может группировать панели для более эффективного использования листового материала, тогда как кромкооблицовка выигрывает от совместимости условий обработки, а для сборки нужны полные комплекты. Максимальная производительность каждой операции по отдельности может привести к тому, что незавершенные заказы окажутся разбросаны по всему производству.
Поэтому в ходе консультации следует проверить правило, по которому работы передаются с раскроя. Если раскрой запускает крупные партии при любой доступной возможности, участок кромкооблицовки становится буфером для всего предшествующего процесса. Регулируемый запуск связывает поступление новых работ с доступным местом, расчетным временем обработки и потребностями последующих операций.
Это не означает, что каждый заказ нужно обрабатывать очень мелкими партиями. Слишком маленькие партии могут увеличить объем транспортировки, работы по идентификации и число переналадок. Задача — выбрать объем передаваемых партий, который обеспечит кромкооблицовку работой и позволит срочным комплектам проходить дальше, не оказываясь погребенными под посторонними заказами.
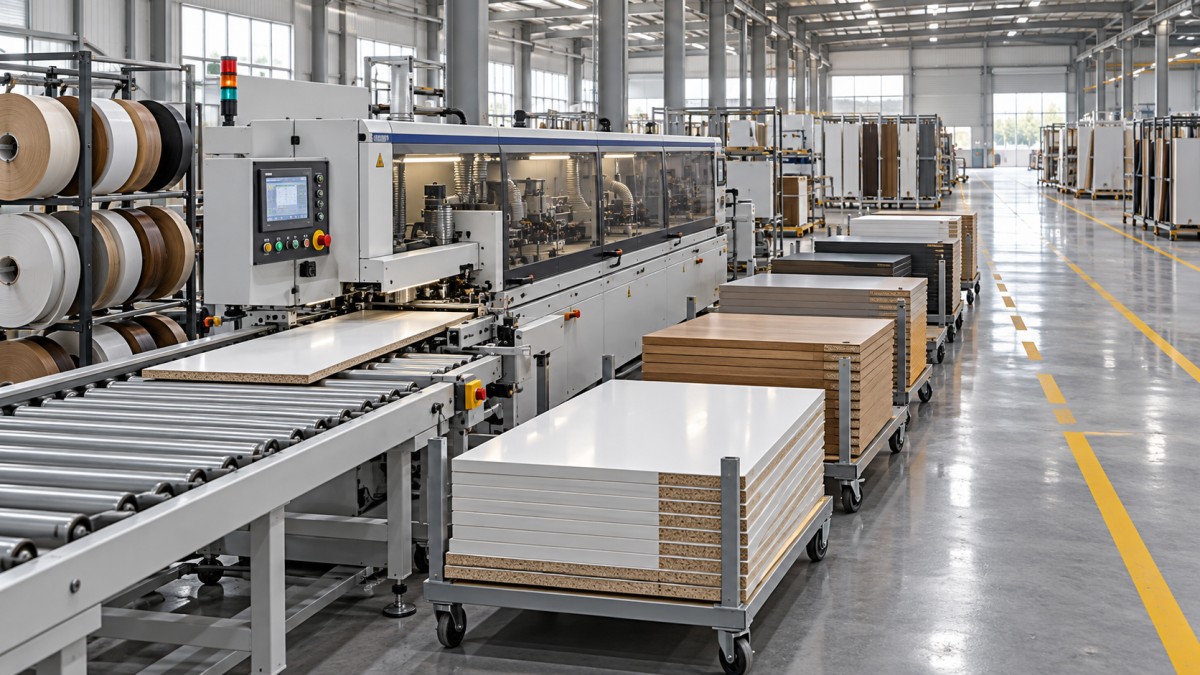
При определении очередности необходимо найти баланс между эффективностью переналадки и приоритетностью поставок. Группировка по совместимым материалам кромки и условиям обработки может сократить перебои. Однако продолжение удобной серии, пока заказ на сборку, почти готовый к завершению, ожидает последние панели, может увеличить общий срок выполнения. В очередности работ должно быть четко определено, когда завершение заказа становится важнее экономии на очередной переналадке.
Практическое правило распределения работ может сначала отдавать приоритет панелям, необходимым для ближайшего этапа сборки, а затем группировать совместимые работы в его рамках. Исключения должны быть видны и утверждаться сотрудником, наделенным соответствующими полномочиями. Иначе операторы будут получать противоречащие друг другу запросы от раскроя, сборки и руководителей проектов, причем каждый запрос будет представлен как срочный.
Готовность материалов должна учитываться при принятии того же решения. Прежде чем партия попадет в очередь готовых работ, должны быть доступны сведения о ее идентификации, спецификация кромки, необходимая лента и инструкции по обработке. Панелям, ожидающим уточнений, следует присваивать отдельный статус, чтобы видимая очередь отражала только работы, которые действительно можно выполнять.
При производстве с несколькими заказами полезно отслеживать готовность каждого мебельного комплекта или монтажного набора. Высокая дневная выработка панелей мало о чем говорит, если в каждом запланированном заказе не хватает нескольких деталей. Готовность комплектов показывает, помогает ли кромкооблицовка проектам перейти на следующий этап.
Восстановите производительность, не создавая проблем с качеством
После анализа запуска и очередности работ можно изучить потери вокруг станка. Регулярные поиски кромочной ленты, неудобный доступ к ожидающим обработки панелям, недостаток места для выгрузки и задержки с контролем качества могут сокращать продуктивное время. Для устранения таких проблем нужны конкретные изменения в подготовке материалов, планировке, распределении обязанностей или организации перемещения панелей.
Особое внимание следует уделить подготовке к переналадке. Совместимые материалы можно подготовить до плановой смены, инструкции — проверить заранее, а требования к контролю — четко определить. Любая подготовка во время работы оборудования должна соответствовать требованиям его эксплуатации и безопасности. Для внутренних регулировок по-прежнему необходимо соблюдать надлежащие процедуры остановки и блокировки оборудования.
Потери качества требуют отдельного анализа причин. Плохое приклеивание, дефекты обрезки, повреждение поверхности или проблемы с размерами могут привести к повторной обработке на участке кромкооблицовки либо необходимости заменить панели. В зависимости от процесса следует проверить качество поступивших после раскроя деталей, состояние панелей, совместимость кромочного материала, нанесение клея, инструмент и настройки оборудования.
Повышение скорости подачи без проверки готовой кромки может лишь заменить видимое время ожидания переделкой. Допустимые настройки зависят от оборудования, материалов, клеевой системы и требуемого качества отделки. Эффект от увеличения мощности следует оценивать по объему продукции, соответствующей требованиям и готовой к передаче на следующую операцию.
Изменения в организации перемещения панелей также необходимо проверять на всем диапазоне их размеров. То, что хорошо работает для стандартных боковин шкафов, может быть неудобно для узких планок или больших верхних панелей. Возможность безопасного доступа оператора, место для поворота, опора для панелей и устойчивость стоп определяют, будет ли предлагаемая планировка работать для всего запланированного ассортимента.
Обоснуйте инвестиции в оборудование измеренным дефицитом мощности
Обосновать приобретение дополнительного оборудования проще, когда дефицит мощности сохраняется и после оценки реалистичных улучшений процесса. Инвестиционное обоснование должно указывать, какая работа превышает доступную мощность, когда возникает этот дефицит и почему предлагаемая конфигурация сможет его покрыть.
Подходящим решением может стать второй станок, модернизация существующей линии, улучшение системы возврата панелей или выделение отдельного маршрута для работ, регулярно прерывающих основной поток. Эти варианты решают разные задачи. Для второго кромкооблицовочного станка потребуются персонал, площадь, подача материалов, аспирация и координация с предшествующими и последующими операциями. Одна лишь паспортная производительность не доказывает, что выпуск всего предприятия увеличится.
Обсуждая проект с поставщиками, используйте репрезентативный ассортимент, включающий сложные детали и частые переналадки. Уточните, как предлагаемая конфигурация справится с этими требованиями и на каких допущениях основана оценка производительности. Если доступна демонстрация, оцените полный цикл обработки, перемещение, переналадку и качество готовых изделий наряду со скоростью работы.
Важно также учитывать перемещение узкого места. Ускорение кромкооблицовки может увеличить нагрузку на сверление, сортировку или сборку. Оценка проекта должна проследить дополнительный выпуск достаточно далеко по производственной цепочке, чтобы подтвердить, что он повышает объем поставок готовой мебели. В противном случае капиталовложения могут лишь перенести очередь, не устранив ограничение, влияющее на сроки поставок.
Превратите консультацию в решение по организации производства
Полезная консультация завершается моделью загрузки, четким объяснением основных причин возникновения очереди и действиями, которые производство может реализовать. Для каждого действия нужно определить ответственного, зависимость от других задач и способ оценки результата. Формулировка «улучшить планирование» слишком расплывчата; установление лимита запуска и правила распределения работ с учетом сборки дает команде конкретный порядок действий.
Прежде чем считать результат постоянным увеличением мощности, испытайте предлагаемые изменения в работе на репрезентативном ассортименте. Отслеживайте время ожидания, загрузку очереди в часах обработки, потери при переналадках, объем продукции, соответствующей требованиям, и завершение запланированных комплектов. Фиксируйте изменения численности персонала или рабочего времени, чтобы их вклад оставался понятным.
Для руководителя проекта окончательное решение должно связывать выбранные меры с требованиями по срокам поставки: какие заказы можно выполнить раньше, какие условия работы должны соблюдаться и где остается ограничение. Если очередь сокращается только за счет сверхурочной работы операторов или переноса необходимого обслуживания, вопрос о достаточности мощности остается открытым. Если регулируемый запуск и более эффективная очередность восстанавливают стабильный поток работ, спецификацию оборудования можно пересмотреть с учетом оставшейся измеримой потребности.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.