


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Двусторонние кромкооблицовочные станки: соответствие скорости подачи ширине панели
Двусторонний кромкооблицовочный станок следует выбирать по скорости подачи, которую он способен поддерживать во всем необходимом диапазоне ширины панелей, а не только по максимальной скорости. Станок, рассчитанный на высокую скорость подачи, может испытывать трудности с узкими гибкими деталями, широкими панелями с недостаточной опорой или кромочным материалом, которому требуется больше времени под давлением.
Поэтому решающая спецификация — это сочетание ширины, длины, толщины, материала, конструкции кромки и требуемого качества обработки при заданной скорости. Для façonneuse-plaqueuse double эти условия также определяют, смогут ли расположенные до и после станка устройства подавать, направлять и отводить панели, не снижая фактическую производительность линии.
Определите ширину панели в нужном направлении
На двустороннем станке ширина панели — это расстояние между двумя одновременно обрабатываемыми кромками. Одна сторона станка обычно неподвижна, а противоположная регулируется для работы с панелями разной ширины. Длину панели измеряют в направлении подачи. Поэтому при повороте панели на 90 градусов для станка меняются ширина и длина, хотя ее физические размеры остаются прежними.
Это различие важно при оценке обработки четырех сторон. Прямоугольная деталь может пройти через один станок или операцию длинной стороной поперек станка, после чего ее поворачивают для обработки оставшихся кромок. В этих двух проходах могут существенно различаться требования к регулировке ширины, системе опор и допустимому расстоянию между деталями. Проверяйте оба положения по рабочему диапазону, а не ориентируйтесь только на один номинальный размер панели.
Уточните, как поставщик определяет минимальную и максимальную ширину: по необработанным кромкам, по готовым кромкам или относительно базовых поверхностей станка. Также выясните, распространяется ли указанный диапазон на панели максимальной заявленной толщины и при заданной скорости подачи, а также при установке всех необходимых обрабатывающих узлов. Диапазон в каталоге не гарантирует, что любую комбинацию параметров внутри него можно обрабатывать с одинаковым качеством и скоростью.
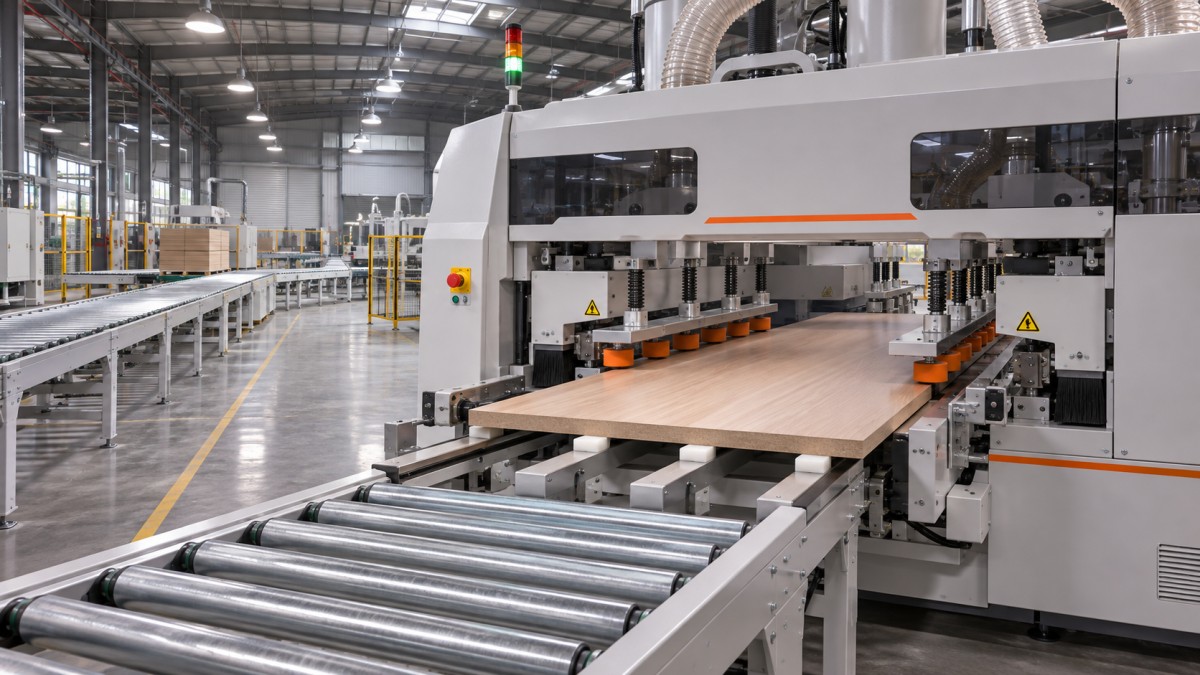
Ширина влияет на стабильность, но не по простой формуле скорости
Универсальной формулы, которая переводила бы ширину панели в безопасную скорость подачи, не существует. Ширина влияет на опору и фиксацию заготовки; допустимая скорость в результате зависит от компоновки станка и самой панели.
Узкие панели требуют особого внимания на нижней границе диапазона ширины. Обрабатывающие стороны расположены близко друг к другу, поэтому для подающих и прижимных элементов остается меньше места. Короткие или узкие заготовки также сложнее удерживать под прямым углом, если при входе в каждый узел и выходе из него они не контролируются должным образом. Убедитесь, что заявленная минимальная ширина применима к фактическому сочетанию длины и толщины, а не только к длинной жесткой тестовой панели.
Широкие панели создают другую проблему. Станок должен сохранять правильное расстояние между обрабатывающими сторонами и поддерживать заготовку на большем пролете. Тонкая или гибкая панель может провисать или вибрировать между точками контакта. Если подвижная сторона, подающие направляющие или дополнительные опоры не удерживают панель стабильно, две кромки могут обрабатываться на разной высоте или панель может смещаться относительно инструмента.
Ширина также влияет на последствия отклонений размеров. Обе стороны должны принимать исходную заготовку без чрезмерного бокового давления, обеспечивая при этом базирование и контроль, необходимые для точной обработки. Если при раскрое получаются панели разной ширины или заготовки с неперпендикулярными углами, выясните, предназначен ли станок не только для кромкооблицовки, но и для калибровки панели, а также какой объем материала могут снять калибровочные узлы в предложенных условиях.
Отделяйте скорость конвейера от выпуска готовой продукции
Скорость подачи обычно выражают в метрах в минуту. Фактическая производительность также зависит от длины панели в направлении подачи и необходимого промежутка между панелями. Для непрерывного потока с равномерными интервалами:
Теоретическое количество панелей в минуту = скорость подачи ÷ (длина панели + промежуток)
Используйте одинаковые единицы измерения длины. При скорости 30 м/мин, длине панелей 1,2 м в направлении подачи и промежутке 0,3 м теоретическая производительность составляет 20 панелей в минуту. Это пример расчета, а не заявление о производительности станка. Он не учитывает остановки, брак, переналадку по ширине и любые более медленные машины на других участках линии.
Нельзя выбирать промежуток только ради улучшения расчетного показателя. Торцовочные узлы, автоматическая загрузка, датчики панелей и последующее перемещение могут требовать дополнительного расстояния. Для некоторых операций при заданной скорости может быть также установлена минимальная длина детали. Запросите у поставщика допустимые условия по длине и промежуткам для полной конфигурации станции.
Для смешанного производственного графика рассчитывайте выпуск по семействам панелей, а не применяйте максимальную скорость ко всем деталям. Для корректного сравнения учитывайте время работы, смену ширины, замену клея или кромочного материала, плановые остановки и ожидаемую повторную обработку. Если для обработки четырех кромок нужны два прохода, включите в расчет оба прохода и поворот или схему возврата панели: производительность за один проход не равна автоматически выпуску готовых деталей.
Определите узел, ограничивающий рабочую скорость
Система подачи может перемещать панель быстрее, чем обрабатывающие узлы способны выполнить свою работу. Ограничивающий узел меняется в зависимости от требуемого качества и сочетания материалов.
На входе узлы предварительного фрезерования или калибровки должны снимать заданный припуск без недопустимых сколов, вибрации или отклонений размеров. Важны геометрия фрезы, скорость вращения шпинделя, количество режущих кромок и глубина съема. Увеличение скорости подачи меняет расстояние, которое проходит заготовка за один оборот фрезы, и не обязательно сохраняет прежнее качество поверхности. Проверьте предложенную скорость на фактической конструкции плиты и при максимальном припуске, ожидаемом после раскроя.
В зоне нанесения клеевая система должна подавать равномерное количество клея и обеспечивать смачивание соответствующих поверхностей. Прижимные ролики должны обеспечивать достаточный контакт для выбранных кромочного материала и панели. При более высокой скорости сокращается время контакта каждой точки кромки с каждым прижимным элементом, поэтому необходимо учитывать совместно схему прижима, свойства клея и доступное открытое время. Не следует считать, что более прочное соединение обеспечивается только за счет увеличения числа роликов: важны также их геометрия, настройки давления и совместимость материалов.
Узлы торцевого обрезания, циклевки и полировки могут стать еще одним ограничивающим фактором. Для толстой кромки, деликатной декоративной поверхности или профиля с жестким допуском могут потребоваться другой инструмент или более низкая скорость, чем для простой обработки прямой кромки. Торцовочные узлы должны работать в пределах допустимого расстояния между панелями, а также при выбранной скорости подачи. Сравните показатели скорости каждого необходимого узла с общей характеристикой станка и уточните, меняются ли какие-либо ограничения при одновременной работе узлов.
Удаление пыли и стружки также должно учитываться при оценке. Дефекты обработки могут возникать из-за мусора, попавшего в клеевой шов, или стружки, мешающей перемещению панели, а не только из-за самого узла нанесения клея. Система аспирации должна быть рассчитана на установленные узлы и подключена так, чтобы не ограничивать их работу.
Подберите опорную систему для фактического ассортимента панелей
Составьте перечень панелей, включив в него минимальную, максимальную и типичную ширину, но не ограничивайтесь этими параметрами. Укажите длину в направлении подачи, толщину, конструкцию сердцевины, качество поверхности, кромочный материал и долю каждого семейства деталей в производстве. Зафиксируйте требуемые допуски размеров и качества отделки в виде измеримых критериев приемки.
Особое внимание уделите сочетаниям, каждое из которых по отдельности может быть допустимым, но вместе создавать трудности: самая широкая панель минимальной толщины, самая узкая панель минимальной длины и самая тяжелая панель при максимально предполагаемой скорости. Такие сочетания могут выявить ограничения, которые не видны при раздельном указании минимальных и максимальных значений.
Проверьте, как панель базируется и удерживается на протяжении всего пути через станок. К важным параметрам относятся расположение и длина подающих направляющих, прижимных балок или роликов, входных направляющих, опор между двумя сторонами и способ регулировки подвижной стороны. Определите, какие поверхности служат базовыми и сохраняет ли панель надежный контроль при переходе между последовательными узлами.
При работе с широкоформатными панелями проверьте опоры не только внутри станка, но и перед ним. Панель без опоры, подаваемая на высокой скорости, может поступить с перекосом или прогибом еще до того, как обрабатывающие узлы начнут ее контролировать. На выходе оборудование для перемещения должно не допускать падения готовой панели, трения ее свежих кромок и столкновения со следующей заготовкой.
Отличайте кромкооблицовку от других задач механической обработки
Производственный маршрут может включать как обработку кромок панелей, так и фрезерование соединений из массива древесины, однако выбор оборудования для этих задач — разные вопросы. Например, CNC Mortising machine предназначен для операций, таких как изготовление пазов, гнезд и канавок. По его характеристикам длины обработки и шпинделя нельзя судить о диапазоне ширины панелей, качестве клеевого соединения или производительности кромкооблицовочного станка.
Проводите приемочные испытания по заданным условиям, а не на одной тестовой панели
Полноценная демонстрация у поставщика или заводские приемочные испытания должны воспроизводить значимый для производства рабочий диапазон. Согласуйте условия испытаний до сравнения станков, особенно если в коммерческих предложениях указаны разные максимальные скорости или используются разные определения размеров панели.
- Заготовки: укажите размеры панелей, толщину, материалы сердцевины и поверхности, прямоугольность исходных заготовок и допустимые отклонения.
- Конструкция кромки: задайте кромочный материал, толщину, клеевую систему и требуемый внешний вид шва.
- Конфигурация станка: перечислите используемые узлы, инструмент, подключения аспирации, опорные устройства и оборудование для автоматического перемещения.
- Рабочие условия: укажите скорость подачи, ориентацию панели, расстояние между заготовками, объем съема материала и любые переналадки при переходе между размерами деталей.
- Измерения для приемки: согласуйте методы оценки готовой ширины, прямоугольности, положения кромки, качества обрезки, сколов, внешнего вида клеевого шва и прочности соединения.
Испытайте панели минимальной и максимальной ширины, критические сочетания малой длины и толщины, а также типичную производственную деталь. Продолжительный прогон информативнее, чем испытание одной качественно обработанной панели, поскольку позволяет оценить повторяемость, поведение при нагреве, стабильность подачи клея и остановки при перемещении заготовок. Продолжительность прогона и количество образцов следует согласовать с производственными требованиями, а не считать универсальными значениями.
Измерьте обе кромки и сравните результаты по всей длине панели. Дефект, появляющийся только у переднего или заднего конца, может указывать на проблему контроля, опоры или торцевого обрезания, которую не выявит измерение средней ширины. Если этого требует клей или процедура приемки, проверьте панель после установленного периода кондиционирования: немедленный визуальный осмотр сам по себе не подтверждает долговечность клеевого соединения.
Если требуемое качество достигается только после снижения скорости, зафиксируйте эту скорость как подтвержденный рабочий режим для конкретного материала и настройки. Он все еще может соответствовать производственной цели, но не доказывает, что такое же качество обработки доступно при максимальной номинальной скорости подачи станка.
Укажите проверяемый рабочий диапазон
Наиболее полезная спецификация для закупки связывает каждое критически важное семейство панелей с диапазоном ширины и длины, скоростью подачи, конфигурацией узлов, кромочным материалом и критериями приемки. Также следует указать допустимый способ переналадки и интерфейсы, необходимые для загрузки, выгрузки и аспирации. Это позволяет сравнивать предложения на одинаковой основе и определять, где предлагаемому станку нужны дополнительные опоры или иная конфигурация обработки.
Повышенная максимальная скорость имеет ценность только в том случае, если панель можно надежно контролировать, узлы успевают выполнить свою работу, а остальная линия поддерживает требуемые промежутки. Если эти условия различаются для разных видов продукции, подходящим будет станок, подтвержденный рабочий диапазон которого охватывает наиболее сложные сочетания параметров, — не обязательно станок с наибольшим заявленным значением скорости.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.