


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Когда использование центра с ЧПУ для сверления панелей оправдано при небольших партиях?
Для предприятий деревообработки, выпускающих небольшие партии продукции, решение инвестировать в станок с ЧПУ для сверления плит обычно определяется не только объемом производства.
На окупаемость инвестиций могут влиять частые изменения конструкции, сложные схемы отверстий, время на переналадку, доступность рабочей силы и стоимость ошибок.
В этой статье рассматривается, в каких случаях автоматизированное сверление может быть экономически оправданным, что следует оценить лицам, принимающим решения, и как правильно подобранное оборудование и поддержка помогают повысить гибкость без ущерба для эффективности производства.
Когда инвестиции оправданы?
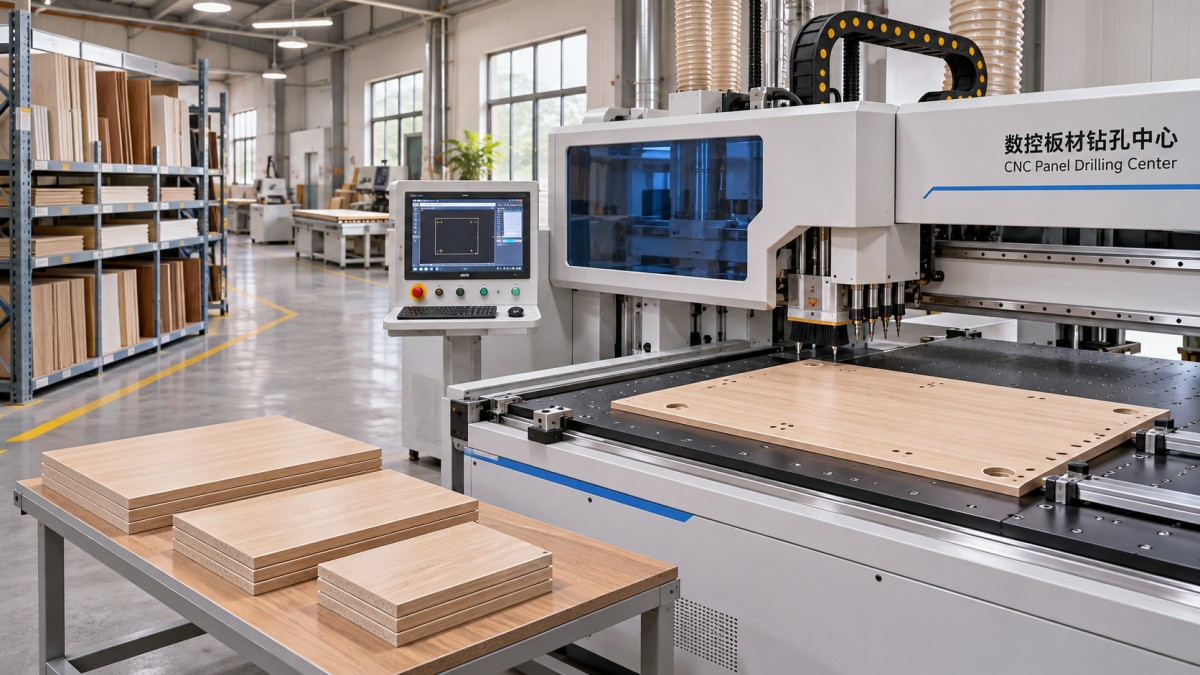
Станок с ЧПУ для сверления плит особенно актуален для мастерских, которые обрабатывают множество различных плит, часто переключаются между заказами и тратят значительное время на позиционирование, сверление и проверку отверстий.
Небольшие партии сами по себе не являются достаточным основанием для автоматизации. Более показательный фактор — то, насколько повторяющиеся переналадки, сложные схемы сверления и исправление ошибок занимают производственные мощности и влияют на сроки поставки или прибыльность.
Например, производитель шкафов для кухонь по индивидуальным заказам может сверлить сравнительно небольшое количество одинаковых плит, но при этом повторять операции по установке петель, полок и соединителей во многих заказах.
Если эти операции готовятся в цифровом виде и надежно передаются на станок, предприятие может сократить объем повторяющейся ручной работы без необходимости запускать длительные серии.
И наоборот, мастерская, которая каждую неделю сверлит лишь несколько простых отверстий, может обнаружить, что существующее оборудование остается более экономичным вариантом, особенно если затраты на программирование и финансирование значительны.
Поэтому решение следует принимать на основе общих затрат и ограничений всего рабочего процесса, а не единственного порогового значения объема производства или предполагаемого увеличения скорости станка.
Какие процессы мелкосерийного производства выигрывают больше всего?
Производство мебели и шкафов по индивидуальным заказам — перспективный вариант для автоматизации, если размеры меняются от заказа к заказу, а расположение фурнитуры определяется повторяемыми правилами, которыми может управлять программное обеспечение.
Автоматизация также может быть полезна при изготовлении изделий с большим количеством отверстий под соединители, петли, полкодержатели и направляющие ящиков: с увеличением числа отверстий усложняются ручное позиционирование и контроль.
Еще один благоприятный фактор — частое переключение между заказами. Если программы подготовлены заранее, переналадка может требовать меньше ручных регулировок, чем при использовании обычного сверлильного оборудования.
Автоматизация может быть ценна для предприятий, которым сложно найти или удержать квалифицированного оператора. Она снижает зависимость от навыков ручного позиционирования при повторяющихся операциях, хотя обученный контроль по-прежнему необходим.
Предприятиям, сталкивающимся с предотвратимой переделкой изделий, следует выяснить, приводят ли ошибки сверления к браку плит, задержкам сборки, повторным отправкам или выездам для монтажа, которые сейчас учитываются не полностью.
Обоснование инвестиций слабее, если размеры поступающих плит нестабильны, чертежи меняются после утверждения в производство или характеристики фурнитуры указаны ненадежно. Автоматизация сама по себе не может исправить неточные производственные данные.
Обоснование также слабее, если сверление не является узким местом. Если сроки поставки определяются раскроем, кромкооблицовкой, сборкой или утверждением заказа, более высокую отдачу могут дать улучшения на других участках.
Как рассчитать экономическую целесообразность?
Начните с фактических заказов, а не с максимальной производительности, указанной поставщиком. Выберите репрезентативный период, включающий стандартные работы, индивидуальные проекты и обычные простои.
Зафиксируйте количество просверленных плит, выполненных переналадок, требуемых отверстий или операций, а также часы, затраченные на подготовку, сверление, проверку и исправление работ.
Отделите производительное время от ожидания и перемещения материалов. Станок может быстро выполнять сверление, но операторы по-прежнему могут тратить значительное время на загрузку плит, проверку программ или перемещение материалов.
Затем оцените годовые затраты на текущий процесс. Включите оплату труда, оснастку, техническое обслуживание, брак, переделку и услуги стороннего сверления, которые инвестиции действительно позволят заменить.
После этого рассчитайте ожидаемые годовые затраты на предлагаемый процесс, используя сопоставимые допущения. Учтите программирование, работу на станке, расходные материалы, техническое обслуживание, программное обеспечение и дополнительное перемещение материалов.
Годовая экономия на производственных расходах равна текущим годовым затратам за вычетом прогнозируемых годовых затрат. Дополнительный вклад от новых продаж следует учитывать только при наличии спроса и достаточных мощностей на последующих этапах производства.
Для приблизительной оценки срока окупаемости разделите общую стоимость установленного оборудования на ожидаемую годовую чистую выгоду. Это предварительный оценочный показатель, а не полный финансовый анализ.
Например, предположим, что с учетом установки и обучения общие инвестиции составляют $80,000, а подтвержденная экономия на оплате труда, переделках и услугах сторонних подрядчиков достигает $25,000 в год.
Если дополнительные расходы на программное обеспечение, оснастку и техническое обслуживание составляют $5,000 в год, чистая годовая выгода равна $20,000, а простой срок окупаемости — примерно четыре года.
В этом примере не учтены финансирование, налоги, амортизация, инфляция и остаточная стоимость. При сравнении капитальных проектов включите эти факторы в расчет дисконтированных денежных потоков.
Рассмотрите консервативный, ожидаемый и благоприятный сценарии. Изменяйте показатели загрузки оборудования, фактически сэкономленных рабочих часов, сокращения ошибок и времени программирования, чтобы определить, какие допущения влияют на результат.
Не следует считать теоретическую экономию на оплате труда реальной денежной экономией, если количество рабочих часов фактически нельзя сократить, сверхурочную работу — исключить, услуги сторонних подрядчиков — прекратить или высвобожденные мощности — продуктивно использовать.
Какие расходы легко упустить?
Стоимость оборудования — лишь часть общих затрат. Запросите письменную разбивку расходов на доставку, разгрузку, установку, ввод в эксплуатацию, обучение операторов и необходимые изменения в здании.
До окончательного утверждения бюджета уточните требования к электроснабжению, сжатому воздуху, аспирации, доступу к сети и занимаемой площади. Подготовка площадки может существенно изменить стоимость проекта.
Уточните, включены ли в стоимость лицензии на программное обеспечение, постпроцессоры, обновления, техническая поддержка и дополнительные пользовательские лицензии или оплачиваются отдельно, а также каковы условия продления.
Предусмотрите бюджет на сверла, запасные части, калибровку, плановое техническое обслуживание и возможные простои. Уточните, какие детали имеются в наличии на местных складах и как быстро могут быть поставлены критически важные компоненты.
Обучение также влечет альтернативные издержки. Учтите снижение выпуска продукции во время ввода в эксплуатацию, настройки программирования, пробного производства и периода, необходимого операторам для уверенной работы.
Наконец, оцените финансирование и денежный поток. Проект с привлекательной долгосрочной экономией все равно может создать финансовую нагрузку для малого предприятия, если выплаты начнутся до того, как будут достигнуты производственные преимущества.
Как выбрать подходящий станок?
Начните с ассортимента обрабатываемых плит: минимальных и максимальных размеров, толщины, материалов, диаметров отверстий и направлений сверления. Попросите поставщиков подтвердить совместимость с фактически используемыми деталями.
Проверьте, может ли станок обрабатывать все необходимые поверхности и кромки, и определите операции, для которых по-прежнему потребуется другая установка или отдельный станок.
Оцените конфигурацию сверлильных узлов, варианты шпинделей, зажим, позиционирование и поддержку материала с учетом наиболее распространенных задач. Дополнительные возможности имеют ценность только в том случае, если вы будете ими пользоваться.
Точность следует оценивать по готовым деталям, а не только по рекламной брошюре. Запросите демонстрацию на материалах, типичных для вашего производства, с учетом требований к допускам и установке фурнитуры.
Изучите, как система управления обрабатывает зеркальные детали, смещения, базовые кромки и изменения в последний момент. Именно такие нюансы часто определяют, насколько гладко выполняются индивидуальные заказы.
Уточните, как создаются и импортируются программы, какие форматы файлов поддерживаются и требуется ли для имеющегося у вас программного обеспечения проектирования платная интеграция или разработка специального постпроцессора.
Во время демонстрации измерьте продолжительность всего процесса: подготовку программы, загрузку, сверление, выгрузку, проверку и переналадку. Включите небольшие и нестандартные заказы, а не только идеальные образцы.
Уточните меры безопасности, защитные ограждения, требования к аспирации и применимые в вашем регионе нормативные требования. До принятия решения о покупке запросите соответствующую документацию.
Наконец, сравните сроки реагирования сервисной службы, возможности удаленной диагностики, язык обучения, доступность запасных частей, исключения из гарантии и способность поставщика поддерживать ваш производственный график.
Почему качество раскроя по-прежнему важно?
Точность сверления зависит от надежности размеров плит и базовых кромок. Некачественный раскрой на предыдущем этапе может привести к проблемам с выравниванием, даже если программы сверления и позиционирование станка настроены правильно.
Поэтому мастерской следует оценивать раскрой и сверление в комплексе, особенно если индивидуально изготовленные плиты переходят между операторами или готовые размеры различаются от заказа к заказу.
Для подготовки плитZD3200 представляет собой форматно-раскроечный станок с подвижным столом, а не центр сверления с ЧПУ, и предназначен для другого этапа производства.
Его подвижный стол длиной 3,200 mm и заявленная максимальная длина реза 3,200 mm подходят для раскроя плит; пригодность станка все же зависит от материала, условий перемещения и производственных требований.
Станок также оснащен главным пильным диском с электрическим подъемом и пильным узлом с ручным наклоном. Перед оформлением заказа уточните характеристики и доступные комплектации у поставщика.
Совершенствование процесса раскроя может поддержать инвестиции в оборудование для сверления, однако покупка нового форматно-раскроечного станка не обязательна, если существующее оборудование уже обеспечивает стабильные размеры плит.
Как снизить риски внедрения?
До подписания договора предоставьте потенциальным поставщикам образцы чертежей, спецификации материалов, требования к фурнитуре и ожидаемые объемы заказов. Запросите документированное коммерческое предложение, подготовленное на основе этих данных.
Согласуйте критерии приемки по расположению отверстий, повторяемости, поддерживаемым размерам плит, подключению программного обеспечения и обучению операторов. Определите, как будет проверяться выполнение каждого требования.
Проведите пилотное внедрение на подходящей группе изделий. Сравните фактическое время подготовки, производительность, количество ошибок и нагрузку на операторов с исходными показателями, использованными в бизнес-плане.
Назначьте ответственных за чертежи, изменения программ, оснастку и техническое обслуживание. Четкое распределение обязанностей не позволит неверным файлам или изношенным сверлам свести ожидаемый эффект к минимуму.
Предусмотрите резервный порядок выполнения срочных работ на время установки оборудования или простоев. В зависимости от выполняемой операции это может быть использование имеющегося оборудования или услуг квалифицированного подрядчика.
Оцените результаты после того, как команда пройдет обучение и обработает репрезентативный набор заказов. Прежде чем расширять применение оборудования на другие изделия, скорректируйте стандарты программирования и планирование производства.
Qingdao Zhongding Machinery предлагает оборудование и поддержку для деревообработки международным клиентам. Наличие центров сверления, их характеристики и условия местного сервисного обслуживания следует уточнить непосредственно применительно к вашему проекту.
Когда покупку стоит отложить?
Отложите покупку, если экономическое обоснование зависит от неподтвержденных заказов, оптимистичной оценки загрузки оборудования или экономии на оплате труда, которую нельзя превратить в измеримую финансовую выгоду.
Отсрочка также может быть разумным решением, если данные проектирования непоследовательны, поток плит организован неэффективно или ограничение на последующем этапе помешает превратить дополнительный выпуск в продажи.
В таких случаях менее рискованным первым шагом может стать стандартизация библиотек фурнитуры, улучшение чертежей, техническое обслуживание имеющихся станков или передача на сторону отдельных сложных работ.
Станок с ЧПУ для сверления плит оправдан при мелкосерийном производстве, если экономия на повторяющихся операциях и преимущества для производства перевешивают полную стоимость инвестиций в реалистичных производственных условиях.
Принимайте решение на основе типичных заказов, документированных допущений и демонстрации оборудования поставщиком. Правильные инвестиции должны улучшать весь рабочий процесс, а не просто автоматизировать одну операцию.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.