


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какое оборудование снижает затраты на рабочую силу в мебельном производстве?
Где фактически накапливаются затраты на труд
Оборудование, наиболее эффективно снижающее затраты на труд в мебельном производстве, обычно устраняет повторяющиеся операции по перемещению, измерению, позиционированию и переделке при крупносерийном производстве. Для фабрик корпусной мебели это обычно означает сочетание центров раскроя с ЧПУ или форматно-раскроечных станков, автоматических кромкооблицовочных станков, сверлильного оборудования с ЧПУ и автоматизированных систем шлифования. Лучший выбор зависит от того, на что сотрудники тратят время сегодня, а не от того, какой станок обладает наивысшим уровнем автоматизации.
На фабрике может работать много людей, при этом не имея ни одного очевидного «трудоемкого» участка. Один оператор может раскраивать панели, другой — маркировать и сортировать детали, несколько работников могут наносить и обрезать кромку, а сборщики могут тратить время на исправление ошибок в расположении отверстий или поиск следующего компонента. Поэтому затраты на труд часто скрыты в ожидании, перемещениях, проверках и исправлениях. Станок, сокращающий только цикл раскроя, может незначительно снизить фонд оплаты труда, если ручная сортировка и последующая обработка остаются без изменений.
Для большинства производителей мебели полезный вопрос заключается в следующем: какая операция имеет достаточно повторяемости, объема и предсказуемого рабочего процесса, чтобы станок мог заменить несколько ручных действий, не создавая нового узкого места в другом месте?
Раскройное оборудование: выбор между более быстрым раскроем и сокращением операций перемещения
Раскрой панелей часто является первой областью, рассматриваемой для автоматизации, поскольку он влияет практически на каждый последующий процесс. Однако разные раскройные станки сокращают трудозатраты по-разному.
Балочный станок или автоматический форматно-раскроечный станок может существенно сократить ручные измерения и повторяющиеся работы по раскрою, когда фабрика перерабатывает большие объемы стандартизированных листовых материалов. После подготовки программ раскроя операторы могут обрабатывать карты раскроя с более стабильными размерами и меньшим объемом работ по разметке у станка. Это особенно полезно для корпусов шкафов, гардеробов, офисной мебели и других изделий из ламинированной плиты, MDF, фанеры или ДСП.
Эффект экономии труда наиболее заметен там, где размеры листов, габариты деталей и ежедневный объем выпуска относительно стабильны. Если работники сейчас вручную размечают плиты, подают материал через форматно-раскроечный станок и неоднократно проверяют размеры, автоматический станок может устранить значительную часть этих рутинных усилий. Он также может сократить трудозатраты на исправление неточного раскроя перед облицовыванием кромки или сборкой.
Однако форматно-раскроечный станок не устраняет необходимость управления деталями после раскроя. Небольшие компоненты по-прежнему необходимо идентифицировать, укладывать в штабели, защищать от повреждений и направлять на нужный следующий участок. Фабрика, увеличивающая производительность раскроя без улучшения маркировки или потока материалов, может просто перенести трудозатраты с раскроя на сортировку.
Центр раскроя с ЧПУ часто является более эффективным инструментом снижения трудозатрат при производстве разнообразной продукции, изготовлении мебели на заказ и операциях с частыми изменениями конструкции. Он может вырезать контуры, сверлить отверстия, выполнять пазы и обрабатывать специальные элементы из листа в одной запрограммированной последовательности. Это сокращает количество перемещений панели оператором между отдельными станками для раскроя, сверления и фрезерования.
Эта гибкость имеет условие: раскрой с ЧПУ зависит от надежных чертежей, программного обеспечения для раскроя, управления инструментом и загрузки материала. Плохо подготовленная программа может быстро изготовить целую партию неправильных компонентов. Станок экономит труд в цехе только тогда, когда поступающие в него производственные данные контролируются.
- Используйте автоматический форматно-раскроечный станок, когда в производстве преобладают повторяющиеся прямоугольные детали и высокий объем переработки листов.
- Рассмотрите раскрой с ЧПУ, если изделия часто меняются, компоненты требуют обработки помимо прямолинейного реза или несколько операций можно объединить на одном станке.
- Проверьте процессы выгрузки, маркировки и сортировки деталей, прежде чем предполагать, что автоматизация раскроя устранит всю ручную работу в этом подразделении.
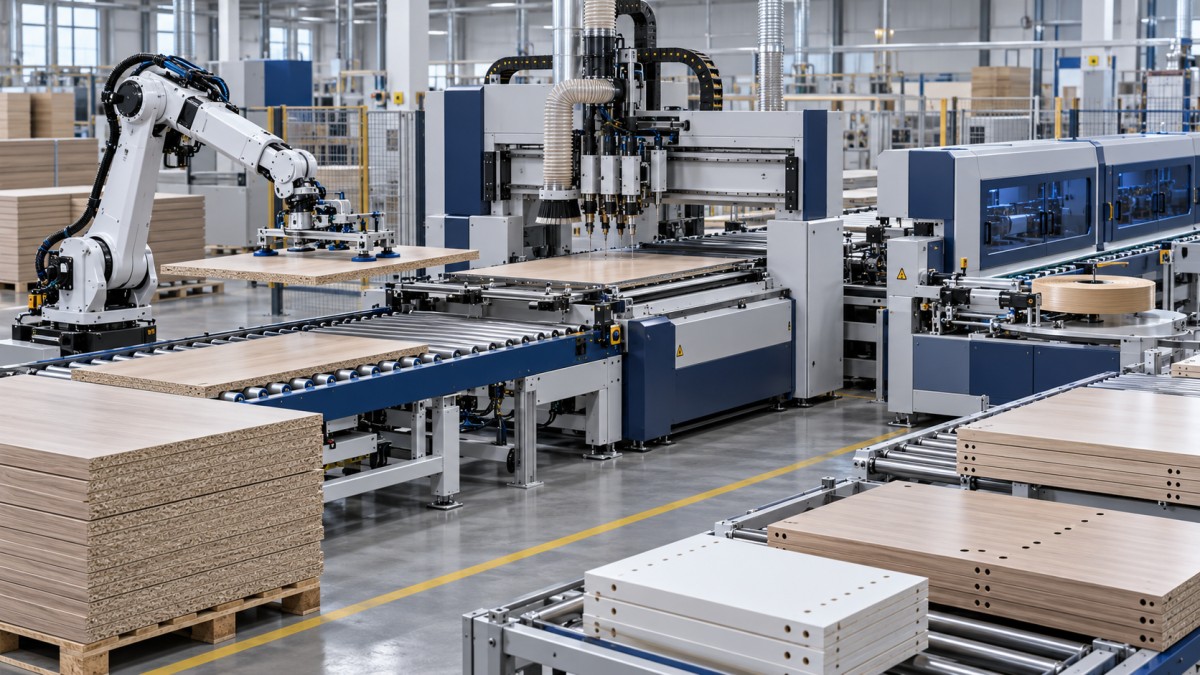
Автоматическое облицовывание кромки часто обеспечивает наиболее заметное сокращение трудозатрат
Облицовывание кромки — один из наиболее наглядных примеров процесса, в котором автоматизация может сократить как прямые трудозатраты, так и скрытые затраты на качество. Ручное нанесение кромки требует от работников подачи деталей, контроля клея, прижима ленты, обрезки излишков материала и проверки готовой кромки. Даже при использовании полуавтоматического станка окончательная обрезка и очистка могут по-прежнему требовать значительного объема ручной работы.
Автоматический кромкооблицовочный станок может объединять предварительное фрезерование, нанесение клея, подачу кромки, прижим, торцевую обрезку, грубую обрезку, чистовую обрезку, циклевание, полирование и иногда скругление углов за один непрерывный проход. Практическое преимущество заключается не только в более высокой скорости. Оно состоит в устранении нескольких отдельных ручных операций, которые могут различаться в зависимости от оператора и смены.
Для производителей шкафов, гардеробов, столов, торгового оборудования или мебели в плоской упаковке автоматический кромкооблицовочный станок может сократить количество людей, необходимых на участке отделки кромки, одновременно повышая стабильность качества видимых кромок. Равномерное нанесение клея и обрезка также снижают вероятность того, что сборщикам или инспекторам качества позднее придется иметь дело со сколами панелей, отслоившейся кромкой, остатками клея или несоответствующим качеством отделки.
Тем не менее кромкооблицовочные станки следует подбирать в соответствии с фактическим ассортиментом продукции. Компактная автоматическая модель может подходить для прямых панелей и среднего объема выпуска, тогда как изделия с множеством узких деталей, криволинейными компонентами или частой сменой цветов могут требовать другой конфигурации. Установка крупного высокоскоростного станка в мастерской с малым объемом производства может создать ненужные работы по настройке и привести к недоиспользованию дорогостоящего оборудования.
Покупателям следует оценивать не только скорость подачи. Им необходимо выяснить, насколько быстро операторы могут менять кромочную ленту, клей и настройки программы; обрабатывает ли станок минимальные и максимальные размеры заготовок, используемые в производстве; насколько легко обслуживать клеевые ванны и узлы обрезки; а также доступны ли сменные фрезы и сервисная поддержка. Потеря производственного времени может свести на нет экономию труда, обещанную автоматизированной линией.
Автоматизация сверления сокращает задержки при сборке, а не только время сверления
Ручное сверление трудоемко, поскольку оно зависит от повторяющегося позиционирования. Операторы должны определить лицевую сторону панели, выбрать правильную базовую кромку, установить упоры или кондукторы, просверлить отверстия и проверить их расположение. Само сверление может занимать секунды, но подготовка и проверка вокруг него требуют больше времени. Ошибки также дорого обходятся, поскольку неправильно просверленная боковина шкафа или дверная панель может стать непригодной к использованию.
Сверлильные станки с ЧПУ, сверлильно-присадочные центры point-to-point и многошпиндельные сверлильные системы уменьшают эту нагрузку благодаря использованию запрограммированных координат и повторяемого позиционирования. Они особенно ценны для модульных шкафов, кухонной мебели, офисных систем и других изделий, использующих стандартизированные отверстия под соединители, отверстия под полкодержатели, чашки петель, шканты и эксцентриковые стяжки.
Преимущество в трудозатратах проявляется в трех областях. Требуется меньше операторов для измерения и сверления отдельных панелей. Сборщики получают детали, которые соединяются с меньшим количеством регулировок. Контроль качества может сосредоточиться на исключениях вместо ручной проверки каждого шаблона отверстий. На производственной линии с большим количеством компонентов, зависящих от фурнитуры, этот последующий эффект может быть более значимым, чем минуты, сэкономленные на участке сверления.
Автоматизация сверления менее целесообразна, когда изделия действительно единичные, чертежи часто неполные или в мастерской отсутствует надежный способ преобразования проектной информации в программы для станков. В таких условиях операторы могут тратить на решение проблем программирования и идентификации столько же времени, сколько раньше тратили на сверление. Проблема не в станке, а в нестабильных инженерных данных.
Шлифовальное оборудование помогает, когда отделочные работы превратились в участок ручной проверки
Шлифование часто недооценивают при обсуждении затрат на труд, поскольку его нередко считают второстепенной операцией отделки. В действительности ручное шлифование может занимать значительное время, особенно при производстве окрашенной мебели, шпонированных панелей, деталей из массива древесины, дверей и частей столов. Работники могут выполнять несколько проходов для удаления следов механической обработки, выравнивания поверхностей, смягчения кромок и подготовки деталей к нанесению покрытия.
Широколенточные шлифовальные станки, щеточные шлифовальные станки, профильные шлифовальные станки и автоматические шлифовальные линии могут сократить повторяющуюся часть этой работы, обеспечивая более равномерную подготовку поверхности. Для панельных изделий широколенточный шлифовальный станок может обеспечить стабильную толщину и качество поверхности перед отделкой. Для фигурных или профильных деталей более специализированное оборудование может сократить объем ручного шлифования, необходимого на контурах и кромках.
Ограничение очевидно: шлифовальное оборудование не устраняет некачественную предшествующую обработку. Вырывы материала, выдавленный клей, деформированные панели и неравномерное фрезерование все равно могут требовать ручного исправления. Шлифовальный станок наиболее эффективен, когда раскрой, прессование, механическая обработка и хранение материалов уже контролируются достаточно хорошо, чтобы поступающие детали были достаточно однородными.
Операции отделки также требуют реалистичного стандарта качества. Некоторые изделия премиальной мебели по-прежнему требуют квалифицированного ручного шлифования на определенных этапах, поскольку тактильные свойства поверхности, направление шпона, вариации текстуры древесины и сложные профили не всегда могут быть оценены конвейерной системой. Автоматизация может сократить объем ручной отделки, не заменяя полностью мастерство там, где этого требует изделие.
Транспортировка материалов может быть недостающей частью инвестиции в снижение трудозатрат
Фабрики часто сравнивают время цикла станков, но упускают из виду трудозатраты, необходимые для подачи и снятия заготовок. Фрезерный станок с ЧПУ, быстро обрабатывающий лист при раскрое, обеспечивает ограниченную экономию фонда оплаты труда, если два человека должны непрерывно загружать панели, снимать детали, убирать отходы и переносить компоненты к следующему процессу. Та же проблема относится к линиям облицовывания кромки и сверления.
Системы загрузки, автоматические разгрузчики, возвратные конвейеры, роликовые столы, подъемники панелей и системы сортировки могут выглядеть второстепенными по сравнению с основным станком, однако именно они определяют, смогут ли операторы непрерывно эксплуатировать оборудование с меньшим количеством перерывов. На панельной линии с высокой производительностью эти вспомогательные системы могут сократить подъем, ходьбу, ожидание и риск повреждения при перемещении.
Они необходимы не для каждой мастерской. Небольшие производители могут получить больше пользы от логичной последовательности размещения станков, использования простых роликовых столов и улучшения идентификации деталей, прежде чем инвестировать в полностью автоматическую транспортировку. Принцип заключается в сокращении устранимых перемещений вокруг уже используемого оборудования.
Как определить, какой станок должен быть приобретен первым
Наиболее производительная покупка автоматизированного оборудования редко выбирается путем вопроса о том, какой станок на бумаге заменяет наибольшее число работников. Лучший подход — проследить один типовой продукт через всю фабрику. Зафиксируйте каждый случай, когда человек измеряет, переносит, ожидает, переделывает, ищет деталь или проверяет размер. Затем определите операцию, которая сочетает высокую трудоемкость с повторяемыми входными данными и достаточным объемом производства для полной загрузки оборудования.
Несколько вопросов помогают отличить полезную инвестицию от впечатляющей, но несвоевременной:
- Повторяется ли процесс достаточно часто, чтобы время программирования и настройки можно было распределить на достаточный объем выпуска?
- Достаточно ли точны чертежи, карты раскроя и спецификации фурнитуры для автоматизированной обработки?
- Устранит ли станок целую группу ручных задач или только ускорит один изолированный этап?
- Могут ли предыдущие участки подавать материал с необходимой скоростью и могут ли последующие участки принять выпускаемый объем?
- Есть ли на фабрике обученные операторы, дисциплина профилактического обслуживания, доступ к запасным частям и техническая поддержка для этого оборудования?
- Будут ли конструкция изделий, состав заказов или толщина материалов меняться достаточно часто, чтобы снизить коэффициент использования станка?
Экономия труда должна включать не только оператора, стоящего перед станком. Сокращение переделок, меньшая зависимость от специалистов, которых трудно нанять, меньшее количество ошибок при обработке материалов и более предсказуемые сроки выполнения заказов — все это может улучшить экономику производства. В то же время автоматизация создает требования к программированию, обслуживанию, оснастке и обучению. Игнорирование этих затрат приводит к нереалистичным ожиданиям по окупаемости.
Создавайте связанный процесс, а не покупайте изолированную автоматизацию
Для многих производителей мебели наиболее эффективная последовательность состоит в автоматизации процесса, вызывающего наибольший объем повторяющейся ручной работы, а затем в устранении следующего возникающего узкого места. Мастерская может начать с автоматического кромкооблицовочного станка, поскольку отделка кромки происходит медленно и нестабильно. Когда этот участок начинает работать быстрее, ограничением может стать сверление. Другая фабрика может начать с раскроя с ЧПУ, поскольку раскрой, фрезерование и сверление в настоящее время распределены между несколькими ручными станками.
Не существует универсального станка, снижающего затраты на труд на каждом мебельном предприятии. Автоматические форматно-раскроечные станки и центры раскроя с ЧПУ сокращают трудозатраты на разметку и механическую обработку; кромкооблицовочные станки сокращают повторяющиеся отделочные работы; системы сверления с ЧПУ повышают точность соединений и уменьшают объем исправлений при сборке; шлифовальное оборудование сокращает ручную подготовку поверхности; а транспортировочное оборудование не позволяет автоматизации замедляться из-за ручных перемещений.
Правильное оборудование — это оборудование, соответствующее структуре продукции фабрики и устраняющее реальный, повторяющийся источник трудозатрат, не перенося ту же нагрузку на другой участок. Когда эта связь ясна, автоматизация становится производственным решением, а не покупкой, обусловленной только техническими характеристиками станка.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.