


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Лучше ли выбрать одного поставщика для комплексной деревообрабатывающей производственной линии?
Один поставщик лучше для комплексной линии по производству деревообрабатывающей продукции? Часто да, но не всегда. Для мебельной фабрики, наращивающей мощности, цеха корпусной мебели, переходящего от ручной обработки к взаимосвязанному оборудованию, или экспортёра, создающего новую линию обработки плитных материалов, единый партнёр по оборудованию может устранить многие проблемы координации, возникающие между раскроем, кромкооблицовкой, сверлением, шлифованием, сборкой и перемещением материалов.
Привлекательность такого подхода легко понять. Один поставщик может обеспечить более единообразный интерфейс оборудования, более понятный план размещения, меньше споров об ответственности и более простой путь к пусконаладке и поддержке по запасным частям. Однако «один поставщик» не должен означать согласие на неподходящее оборудование лишь потому, что оно представлено в одном каталоге. Лучшее решение зависит от способности поставщика понять продукцию, ритм производства, ситуацию с персоналом, ассортимент материалов и планы будущего расширения, а не только от его способности предложить комплексное решение.
В деревообработке линия настолько надёжна, насколько надёжна передача деталей между её станками. Высокоскоростная форматно-раскроечная пила не устранит узкое место, если затем детали ожидают у кромкооблицовочного станка. Современный обрабатывающий центр с ЧПУ также может простаивать, если предшествующие операции маркировки, сортировки или перемещения материалов выполняются непоследовательно. Именно поэтому выбор поставщика заслуживает большего внимания, чем простое сравнение цен на отдельные станки.
Производственная линия — это система, а не ряд станков
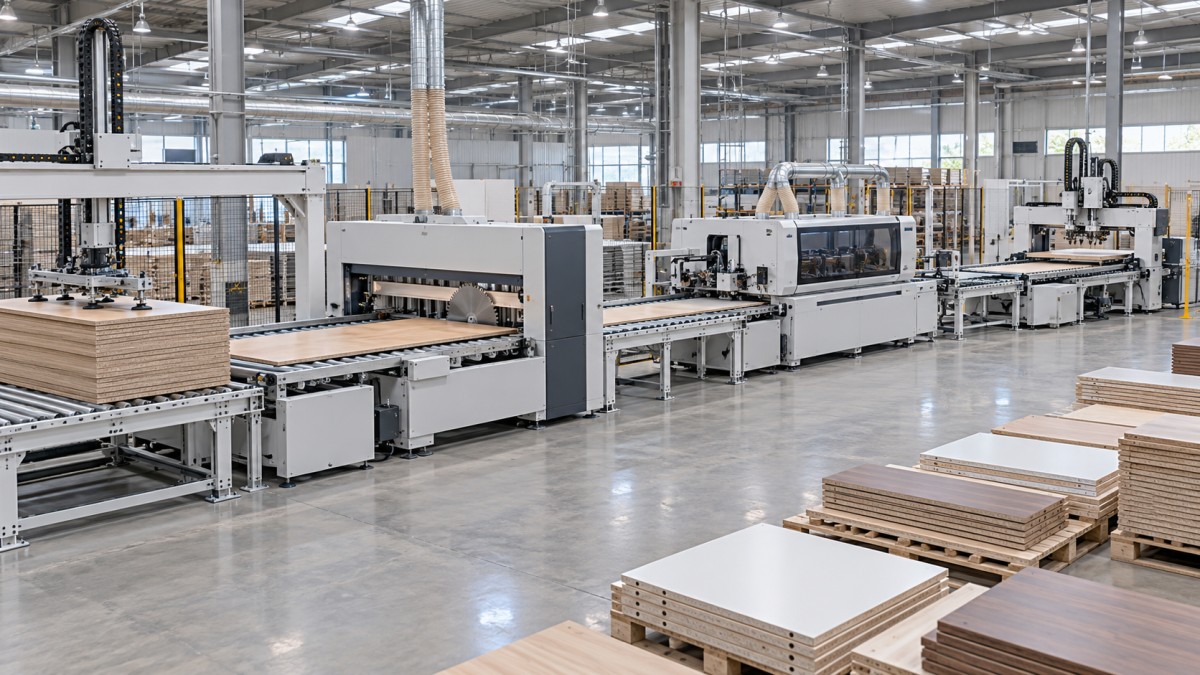
Комплексная деревообрабатывающая производственная линия может быть относительно компактной и включать, например, форматно-раскроечную пилу, кромкооблицовочный станок, сверлильный станок, подключение к системе аспирации и возвратный конвейер для цеха корпусной мебели. Она также может включать раскрой методом нестинга, фрезерование с ЧПУ, автоматическую загрузку и выгрузку, сортировку, шлифование, прессование, отделку или упаковку. Перечень оборудования важен, но логика его взаимосвязи ещё важнее.
Рассмотрим типичный процесс производства мебели из плитных материалов. Плиты необходимо идентифицировать до раскроя. Раскроенные детали должны быть защищены от путаницы при штабелировании и перемещении. Облицованные кромкой компоненты должны поступать на сверление или обработку в правильной последовательности. Если фабрика производит много индивидуальных заказов, небольшая ошибка в маркировке может вызвать больше сбоев, чем временное снижение скорости станка. В серийном производстве более важным вопросом может быть способность загрузки и выгрузки поддерживать необходимый темп в течение всей смены.
У поставщика, отвечающего за линию в целом, есть практическая причина внимательно изучать эти связи. Если станок не может обеспечить требуемую производительность из-за слишком медленного перемещения материалов, проблема очевидна для всех. При наличии отдельных поставщиков каждая сторона может обоснованно сосредоточиться на границах своего оборудования. В результате руководителю фабрики приходится устранять возникшие разрывы.
Когда подход с единым поставщиком обычно оправдан
Один поставщик часто является более предпочтительным вариантом, когда проект включает несколько взаимозависимых станков, а покупатель хочет, чтобы одна техническая команда взяла на себя ответственность за компоновку, интерфейсы, рекомендации по монтажу и поддержку при запуске. Это особенно актуально для новых предприятий или цехов с ограниченным собственным опытом автоматизации. Такой подход сокращает количество чертежей, каналов связи и допущений, которыми необходимо управлять в ходе проекта.
Также существует преимущество в обслуживании. Операторы не хотят тратить рабочий день на выяснение, относится ли неисправность к поставщику пилы, поставщику конвейера, поставщику систем управления или стороннему монтажнику. Компетентный поставщик линии должен быть способен определить электрические, пневматические, механические и эксплуатационные границы до отгрузки. Это не устраняет все сервисные вопросы, но упрощает определение ответственности.
Для зарубежных покупателей ценность может быть ещё более практичной. Графики отгрузок, планирование контейнеров, документы, удалённая поддержка пусконаладки, запасные части и обучение операторов требуют координации. Когда оборудование поступает из нескольких не связанных между собой источников, небольшие задержки могут стать дорогостоящими, поскольку монтажные бригады и подготовленная площадка ожидают один недостающий компонент. Консолидированная схема поставки может снизить этот риск при условии, что поставщик имеет реальный опыт экспорта и управления проектами.
Qingdao Zhongding Machinery Co., Ltd. работает в сфере деревообрабатывающего оборудования более 20 лет, поставляя оборудование и комплексные решения для мебельного производства, деревообрабатывающих цехов и промышленных производственных условий. Такой долгосрочный опыт важен, поскольку проекты комплексных линий редко решаются простым подбором станков по одному. Они требуют понимания того, как производственные требования преобразуются в конфигурацию оборудования, необходимую площадь, доступ для эксплуатации, доступ для обслуживания и реалистичную последовательность операций.
Вопрос стоимости выходит за рамки коммерческого предложения
Покупатели иногда предполагают, что приобретение каждого станка у узкопрофильного поставщика с наименьшей ценой всегда снизит капитальные затраты. Это возможно, особенно если линия проста или у покупателя есть сильные инженерные ресурсы. Однако закупочная цена — лишь одна часть решения.
Менее заметные затраты обычно возникают позже: переработка компоновки после прибытия оборудования, адаптация конвейеров, изменение электрических подключений, приобретение дублирующихся запасных частей, переобучение операторов различной логике управления или потеря времени, пока поставщики обсуждают вопрос сопряжения. Линия, которая на бумаге выглядит более дешёвой, может оказаться сложной в эксплуатации, если её станки требуют разных процедур и ни одна из сторон не проверила производственный поток в целом.
Тем не менее комплексное предложение никогда не следует принимать только потому, что оно обещает удобство. Запросите подробный состав поставки оборудования. Включает ли предложение внутреннее транспортное оборудование, относящиеся к безопасности аксессуары, где это применимо, требования к инструменту, точки подключения системы аспирации, электрические требования, границы пусконаладки и обучение операторов? Поддержка при монтаже осуществляется удалённо, на площадке или через местного партнёра? Это коммерческие и технические вопросы, а не мелкий шрифт.
Когда несколько поставщиков могут быть лучшим выбором
Существуют обоснованные причины не размещать все части деревообрабатывающей линии у одной компании. У фабрики уже может быть предпочтительный бренд ЧПУ, стандартизированная программная среда или постоянный местный поставщик сервисного обслуживания. Некоторые производства также зависят от узкоспециализированного процесса, в котором конкретный производитель станков имеет явное техническое преимущество. В таких случаях объединение всего в один пакет может привести к ненужным компромиссам.
Ключевое различие состоит в разнице между линией с несколькими поставщиками, которая спроектирована, и линией с несколькими поставщиками, которая просто собрана. В первом случае определены зоны ответственности, подтверждены размеры, согласованы требования к сигналам или обработке материалов и назначен ответственный за интеграцию. Во втором случае всё строится на оптимистичных предположениях: «конвейер должен подойти», «программное обеспечение должно взаимодействовать» или «оператор сможет обойти эту проблему». После поставки такие предположения обычно становятся дорогостоящими.
Покупатель с компетентным техническим отделом может управлять этой сложностью. Растущему цеху без выделенного персонала по автоматизации следует проявлять больше осторожности. Чем более индивидуален ассортимент продукции и чем менее гибок график поставок, тем ценнее становится скоординированная ответственность.
Вопросы, позволяющие понять, действительно ли поставщик способен поставить линию
Лучшие обсуждения с поставщиком начинаются до выбора модели станка. Серьёзный поставщик обычно спрашивает, какие материалы обрабатываются, какая продукция производится, сколько вариантов выпускается, как детали перемещаются по цеху и где возникают текущие задержки. Если обсуждение начинается и заканчивается ценой станка, проект может не получать необходимого инженерного внимания.
Перед принятием обязательств покупатели должны запросить предложенный производственный поток, а не только каталожное коммерческое предложение. Компоновка должна показывать расположение станков, направление загрузки и выгрузки, пространство для операторов, доступ для обслуживания и зоны, где могут накапливаться плиты или детали. Она также должна определять требования к площадке, которые необходимо подготовить заранее, такие как электроснабжение, сжатый воздух, состояние пола, аспирация и зоны размещения материалов. Точные требования различаются в зависимости от конфигурации оборудования и должны быть подтверждены по окончательной технической документации.
Не менее важно обсудить сервис до отгрузки. Какие быстроизнашивающиеся детали следует иметь на площадке? Как идентифицируются запасные части? Какая информация потребуется поставщику для удалённой диагностики неисправностей? Предоставляются ли руководства по эксплуатации станков и электрические схемы в пригодной для использования форме? Недорогой станок становится плохой инвестицией, если незначительный компонент останавливает производство и его невозможно быстро идентифицировать.
Для компаний, закупающих оборудование за рубежом, качество коммуникации является полезным ранним сигналом. Чёткие ответы о составе поставки, подготовке к отгрузке, конфигурации оборудования и послепродажной поддержке более значимы, чем общие обещания. Ориентация Qingdao Zhongding Machinery на техническую поддержку, поставку запасных частей и оперативное послепродажное обслуживание отражает практическую реальность деревообрабатывающего производства: отношения с поставщиком оборудования продолжаются после разгрузки контейнера.
Не покупайте производительность, которую фабрика не может обеспечить материалами
Одна из наиболее распространённых ошибок планирования — выбор оборудования на основе его заявленных максимальных возможностей без учёта фактических условий эксплуатации. Станок может быть технически быстрым, но выпуск определяется самым медленным этапом: загрузкой плит, сменой инструмента, обработкой мелких деталей, контролем качества, перемещением незавершённого производства или ожиданием следующего файла заказа.
Разумное проектирование линии учитывает изделия, которые формируют основную часть работы, а не только наиболее сложную образцовую деталь или производительность в наилучших условиях. Например, цех, изготавливающий преимущественно стандартные компоненты корпусной мебели, может отдавать приоритет стабильному потоку и простоте эксплуатации. Фабрика, выпускающая разнообразную мебель на заказ, может получить больше преимуществ от гибкости, чёткой идентификации деталей и управляемой переналадки. Ни один из подходов не является универсально лучшим.
Будущий рост также следует обсуждать реалистично. Разумно зарезервировать место или точки подключения для последующей автоматизации, но не всегда разумно платить за сложную систему до того, как объём заказов, укомплектованность персоналом и поток материалов это оправдают. Хорошие поставщики помогают клиентам различать линию, которую можно масштабировать, и линию, которая просто имеет избыточную производительность.
Практический ответ
Итак, лучше ли один поставщик для комплексной деревообрабатывающей производственной линии? Для многих проектов, особенно новых или интегрированных линий, ответ — да, поскольку один опытный партнёр может координировать выбор оборудования, производственный поток, техническую поддержку и послепродажную ответственность. Преимущество заключается не в том, что каждый станок поставляется из одного места. Преимущество в том, что кто-то имеет ясное представление обо всей производственной операции.
Однако решение с единым источником поставки настолько хорошо, насколько поставщик готов изучить фабрику, а не навязывать стандартный комплект. Покупателям следует искать точные вопросы, прозрачный состав поставки, реалистичное планирование компоновки и план поддержки, который остаётся полезным после монтажа. Когда эти элементы присутствуют, комплексная деревообрабатывающая линия может быть проще в пусконаладке, проще в обслуживании и значительно менее сложной в ежедневной эксплуатации.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.