

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Стоит ли сегментированная шлифовальная колодка дополнительных затрат при обработке фасадов из МДФ?
Сегментированная шлифовальная колодка может оправдать дополнительную стоимость при обработке фасадов шкафов из МДФ, если повреждения кромок, неравномерное шлифование или повторные операции отделки снижают производительность. Наибольшую пользу она приносит при обработке дверок разных размеров или шлифовании грунтовки, где допуск на ошибку невелик. Для одинаковых плоских заготовок из МДФ при стабильном процессе шлифования обычная прижимная колодка может обеспечить приемлемый результат.
Решение о покупке зависит от того, устраняет ли выборочное регулирование прижима повторяющийся дефект при разумных затратах. Прежде чем сравнивать коммерческие предложения, отделите проблемы, вызванные давлением при шлифовании, от проблем, связанных с выбором абразива, настройкой станка, аспирацией или самими дверцами.
Что именно меняет сегментированная шлифовальная колодка
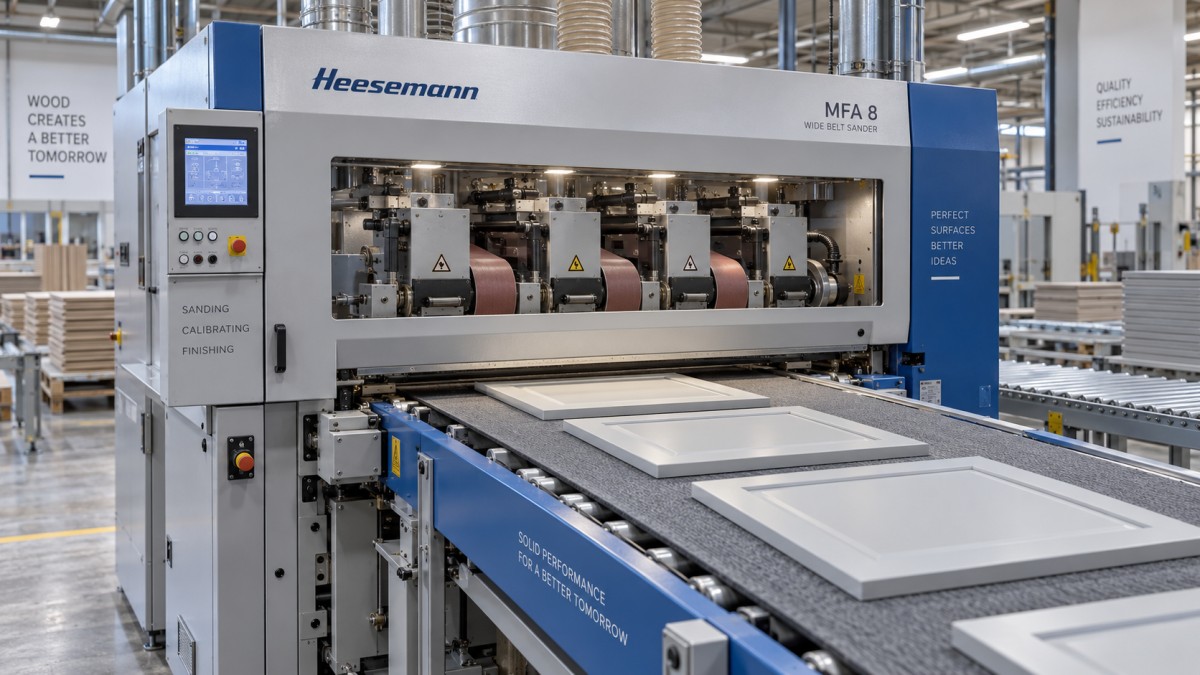
В широколенточном шлифовальном станке прижимная колодка, также называемая прижимной балкой, прижимает абразивную ленту к заготовке. Обычная колодка создает давление на непрерывной контактной поверхности. Сегментированная колодка разделяет опорную поверхность на отдельные секции, которыми можно независимо управлять по всей рабочей ширине станка.
В зависимости от станка системы обнаружения заготовки и отслеживания ее положения на конвейере активируют секции над дверцей по мере ее прохождения. Некоторые системы также предусматривают регулировку отступа от кромки, времени включения или давления. Функции различаются в зависимости от станка; сегментированная колодка не обязательно предусматривает все виды регулировки давления.
Такой выборочный контакт позволяет уменьшить избыточное давление при шлифовании вблизи уязвимых кромок. На передней и задней кромках важны моменты включения и отключения колодки. По бокам ширина сегментов и алгоритм системы управления при частичном перекрытии сегментов влияют на то, насколько точно активная зона шлифования следует за дверцей.
Сегментированная колодка регулирует, где лента получает опору; она не заставляет ленту повторять каждый контур поверхности. Это важно учитывать при обработке фасадов шкафов из МДФ с фрезерованными элементами, утопленными филенками или узкими выступами.
Начните с геометрии дверцы и этапа шлифования
Дверцам, изготовленным из одного и того же листа МДФ, могут требоваться совершенно разные процессы шлифования. У плоской панели лицевая поверхность сплошная. На фрезерованной дверце есть проемы, уступы и перепады высоты, затрудняющие контакт с лентой.
При обработке необработанного МДФ определите, нужно ли выравнивать толщину, удалять следы механической обработки или подготавливать уже ровную поверхность к нанесению покрытия. Не следует ожидать, что шлифовальная колодка для чистовой обработки устранит значительный перепад толщины. На станках с несколькими головками калибровка и окончательная подготовка поверхности могут выполняться разными головками.
Шлифование грунтовки часто служит более веским основанием для рассмотрения сегментированной колодки. Чрезмерное снятие материала у кромки может обнажить МДФ и потребовать еще одного цикла шпаклевания, грунтования или шлифования. Более контролируемый контакт может снизить этот риск при условии, что грунтовка готова к шлифованию, а лента чисто снимает материал.
Фрезерованные дверцы требуют особого внимания. Не следует считать, что стандартная система обнаружения заготовки распознает каждое внутреннее углубление. Даже если станок способен реагировать на проемы, у ленты и колодки остаются физические ограничения. Для обработки профилированных участков по-прежнему могут потребоваться профильное или щеточное шлифование либо точечная ручная обработка.
Определите, связаны ли дефекты с регулировкой давления
Прежде чем платить за модернизацию, осмотрите забракованные дверцы и зафиксируйте расположение дефектов. Повторяющиеся повреждения передних, задних или боковых кромок могут указывать на проблемы с контактным давлением, моментом включения или опорой. Царапины по всей лицевой поверхности требуют поиска другой первопричины.
Используйте характер дефектов, чтобы определить направление проверки:
- Закругленные кромки или протертая до МДФ грунтовка: проверьте давление колодки, момент включения, величину съема материала, состояние абразива и количество проходов.
- Длинные царапины или отдельные глубокие следы: проверьте ленту на повреждения, загрязнение и застрявшие частицы.
- Засаливание, нагрев или размазывание материала при шлифовании грунтовки: проверьте готовность покрытия, пригодность абразива, аспирацию и рабочие настройки.
- Неравномерное шлифование по всей поверхности: проверьте плоскостность заготовки, состояние конвейера, выравнивание головок и износ колодки.
- Дефекты преимущественно внутри профилей: пересмотрите метод шлифования для данной геометрии.
Сегментированная прижимная балка может устранить лишь часть перечисленных проблем. Если царапины оставляет изношенная лента, снижение давления может сделать их менее заметными, но не устранит основную причину. Аналогично, покоробленная дверца может шлифоваться неравномерно из-за изменения контакта со станком под нагрузкой.
Перед сравнением стабилизируйте существующий процесс. Используйте подходящий абразив, поддерживайте станок в чистоте, обеспечьте надежную опору конвейера и стабильные характеристики поступающих заготовок. Иначе кажущееся преимущество нового станка может быть результатом улучшенного обслуживания или новой ленты, а не сегментации.
Сравнивайте системы управления, а не только количество сегментов
Более узкие сегменты позволяют точнее управлять контактом по ширине дверцы, но количество сегментов само по себе — слабый критерий выбора. Результат зависит от всей системы: обнаружения заготовки, времени включения, характера давления, конструкции колодки и перемещения заготовки.
Попросите поставщика объяснить, что происходит, когда кромка дверцы закрывает только часть сегмента. Также выясните, как станок работает с узкими деталями, при подаче под углом, с короткими дверцами и с промежутками между следующими друг за другом заготовками. Такие ситуации показывают больше, чем демонстрация на одной большой прямоугольной панели.
Различайте включение и отключение сегмента и регулировку его давления. Обе функции могут быть полезны, но обеспечивают разные уровни управления. При деликатном шлифовании грунтовки возможность поддерживать мягкий и стабильный контакт может быть важнее впечатляющего описания на экране управления.
Проверьте и остальные элементы шлифовальной головки. Податливость колодки и длина зоны контакта влияют на работу ленты с поверхностью. Более мягкий контакт может быть более щадящим, однако чрезмерная податливость способна приводить к закруглению кромок. Сегментация не устраняет этот компромисс.
Производительность станка также должна соответствовать обрабатываемым дверцам. Минимальные размеры заготовки, диапазон толщин, системы прижима и надежность захвата конвейером остаются важны даже при наличии сложных систем управления шлифовальной головкой. Одни лишь программные настройки не обеспечат устойчивость плохо закрепленных деталей.
Проведите испытание на сложных изделиях
Полезная демонстрация должна достаточно точно воспроизводить условия производства, чтобы на ее основе можно было принять решение о покупке. Один тщательно отобранный образец с безупречной отделкой мало говорит о работе со смешанными партиями или повторяющимися дефектами кромок.
- Выберите типичные дверцы. Включите распространенные производственные размеры, узкие детали и изделия с геометрией, которая с наибольшей вероятностью потребует доработки. Состояние поступающих материалов и покрытия должно быть сопоставимым.
- Определите требуемый результат. До начала испытания согласуйте допустимый вид царапин, форму кромок, сохранность покрытия и объем оставшейся ручной работы.
- Сравните реалистичные процессы. Для каждого станка используйте подходящие абразивы и настройки. Зафиксируйте скорость подачи, количество проходов, время наладки и необходимость последующего ручного шлифования.
- Проверяйте не только свежешлифованную поверхность. Осматривайте дверцы при одинаковом освещении и проведите типовые образцы через предусмотренный цикл нанесения покрытия. Отделка может выявить царапины, незаметные на необработанном МДФ.
- Повторите испытание с изделиями других размеров и измененными настройками. Убедитесь, что результат остается стабильным после смены размеров дверцы и вызова сохраненной программы.
Если это возможно, сравните обычный и сегментированный режимы на сопоставимом оборудовании. Если станки существенно различаются, оценивайте общий результат производства и не приписывайте все улучшения колодке.
Фиксируйте неудачные результаты столь же тщательно, как и успешные. Процесс, обеспечивающий отличную обработку лицевой поверхности, но требующий дополнительной работы с профилями, все еще может быть полезен, однако эти трудозатраты нужно включить в расчет стоимости.
Сопоставьте надбавку к цене с устранимыми производственными затратами
Разница в цене покупки — лишь одна часть инвестиций. Затраты на монтаж, обучение, техническое обслуживание и сменные компоненты могут изменить экономическую целесообразность. Выгода заключается в затратах, которые действительно удается устранить за счет улучшенного процесса.
Простой срок окупаемости = дополнительные первоначальные инвестиции с учетом монтажа ÷ годовая чистая экономия на эксплуатации.
Рассчитывайте годовую экономию на основе собственных производственных данных. Учитывайте, например, сокращение объема ручного шлифования, уменьшение количества дверец, требующих повторного цикла грунтования, снижение брака и увеличение выхода годной продукции. Вычтите возможный рост затрат на обслуживание, расходные материалы или эксплуатацию.
Не учитывайте одну и ту же выгоду дважды. Если сокращение доработок высвобождает рабочее время, учитывайте либо фактически сэкономленные трудозатраты, либо ценность полезной работы, которую можно выполнить за это время, используя последовательную методику расчета. Дополнительная производительность станка имеет финансовую ценность только тогда, когда на нее есть спрос и ее могут использовать последующие этапы производства.
По возможности рассчитывайте экономию отдельно для каждой группы дверец. Сегментированная колодка может почти не давать преимуществ при обработке обычных плоских панелей, но приносить значительную пользу при частом выпуске определенной грунтованной серии. Единый усредненный показатель может скрыть, для каких изделий модернизация действительно оправданна.
Учитывайте затраты на владение помимо обычных расходов на шлифование. Уточните сведения о компонентах колодки, приводах, датчиках, порядке замены деталей и доступе для обслуживания. Выясните, как диагностируется отказ сегмента и как он влияет на работу. Доступность запчастей и квалифицированная техническая поддержка особенно важны, если шлифовальный станок подает детали на остальную часть линии отделки.
Когда дополнительные затраты оправданны, а когда лучше оставить более простую систему
Покупка сегментированной шлифовальной колодки наиболее оправданна, если контролируемое испытание показывает, что она сокращает повторяющиеся дефекты кромок или объем доработки покрытия для значительной части продукции. Выборочный контакт особенно полезен при обработке дверец разной ширины, частой смене размеров и деликатном шлифовании грунтовки.
Обычная колодка остается разумным выбором для стабильных плоских заготовок, если она уже обеспечивает требуемое качество отделки при необходимой производительности. Она также может быть более выгодным вложением при небольших объемах производства, если измеренная экономия позволит окупить надбавку лишь за слишком долгий срок.
Если основная часть трудозатрат приходится на фрезерованные канавки и профилированные кромки, направьте инвестиции на этот процесс. Улучшение шлифования плоской поверхности мало повлияет на результат, если узким местом остается подготовка профилей. То же относится к случаям, когда основными причинами брака являются проблемы с покрытием, нестабильные характеристики поступающего МДФ или недостаточная аспирация.
Обсуждая оборудование с Qingdao Zhongding Machinery Co., Ltd. или другим поставщиком деревообрабатывающего оборудования, предоставьте реальные чертежи дверец, диапазоны размеров, сведения об этапах шлифования и образцы забракованных поверхностей. Запросите предлагаемую конфигурацию головок, испытание на типичных изделиях, а также информацию о технической поддержке и поставках запасных частей. Эти данные помогут использовать коммерческое предложение для принятия производственного решения.
Дополнительная стоимость оправданна, если станок демонстрирует стабильное улучшение при обработке ваших дверец, а предотвращенные затраты позволяют обосновать инвестиции. Решающее доказательство — получение дверцы с приемлемым качеством отделки при меньшем общем объеме работ.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.