


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Когда интеграция производственной линии для деревообработки сокращает перемещение материалов
Перемещение материалов в деревообрабатывающих предприятиях часто рассматривается как второстепенный вопрос, поскольку оно не выполняет непосредственно раскрой, сверление, облицовывание кромок или отделку панели. Однако при производстве корпусной мебели повторяющиеся операции загрузки, выгрузки, штабелирования, поиска и перемещения могут занимать больше времени, чем сам цикл механической обработки. Затраты не ограничиваются трудозатратами. Каждое ненужное перемещение повышает вероятность повреждения поверхности, направления детали на неверный участок, ошибок идентификации, дисбаланса производства и накопления незавершенного производства.
Интеграция деревообрабатывающей производственной линии сокращает эти потери, рассматривая станки, системы перемещения, буферные зоны и производственные данные как единую операционную систему, а не как отдельные закупки оборудования. Цель заключается не в том, чтобы соединить каждый станок конвейерами. Она состоит в устранении операций перемещения, не создающих добавленной стоимости, при сохранении гибкости, необходимой для ассортимента продукции, размера партий и планировки предприятия.
Где фактически накапливаются операции перемещения материалов
В несвязанном цехе панель может перемещаться несколько раз, прежде чем станет готовым компонентом. После раскроя оператор может сортировать детали по заказам, складывать их на тележку, перемещать на временное хранение, затем снова находить для облицовывания кромок и передавать на сверление или фрезерование. Если следующий станок занят, детали ожидают. Если этикетка повреждена или сформирована смешанная стопка, следующий процесс может получить неполные или неверные компоненты.
Такие перемещения часто считаются нормой, поскольку каждая отдельная операция кажется незначительной. Проблема проявляется при оценке всего маршрута: времени перемещения на одну панель, времени ожидания между процессами, количества касаний, пройденного расстояния и объема незавершенного производства, занимающего производственную площадь. Линия может быть оснащена производительными отдельными станками и при этом иметь низкую фактическую пропускную способность, поскольку материалы не поступают на нужный процесс в правильной последовательности.
Нагрузка, связанная с перемещением материалов, особенно высока при производстве шкафов, гардеробных, офисной мебели и нестандартных панельных изделий, где один заказ может включать множество размеров компонентов, вариантов обработки кромок, схем сверления и требований к фурнитуре. Поток материалов не сводится просто к схеме «раскроить, затем обработать». Разные детали могут требовать разных маршрутов, а некоторые операции должны выполняться в определенной последовательности. Интеграция важна, поскольку она создает контролируемый путь для таких деталей вместо опоры на ручную память и визуальную сортировку.
Интеграция — это проектирование потока, а не проект конвейера
Распространенная ошибка — определять интеграцию по наличию автоматических подающих и разгрузочных конвейеров. Конвейеры могут сократить переноску, но они не решают проблему плохо спроектированного производственного маршрута. Если последовательность станков противоречит фактическому потоку деталей, автоматизированная система перемещения может лишь быстрее перемещать узкие места, а не устранять их.
Эффективная интеграция деревообрабатывающей производственной линии начинается с маршрута заготовки. Для каждого семейства деталей производителю необходимо определить, что происходит после раскроя, какие кромки требуют облицовывания, выполняется ли сверление до или после обработки кромок, где требуется контроль, а также как готовые детали группируются для сборки или упаковки. Только после определения этого маршрута можно выбрать соответствующий уровень автоматизации.
Для относительно стабильного ассортимента панельной мебели связанная ячейка может объединять форматирование панелей, печать этикеток, облицовывание кромок и сверление посредством оборудования подачи/выгрузки, поворотных устройств, возвратных конвейеров или автоматического распределения по маршрутам. Для производства с более широким ассортиментом лучшим решением могут быть контролируемые буферные зоны и диспетчеризация на основе штрихкодов, а не жесткая непрерывная линия. Принцип остается тем же: материал должен перемещаться потому, что следующая операция готова, а не потому, что оператор нашел временное место для его размещения.
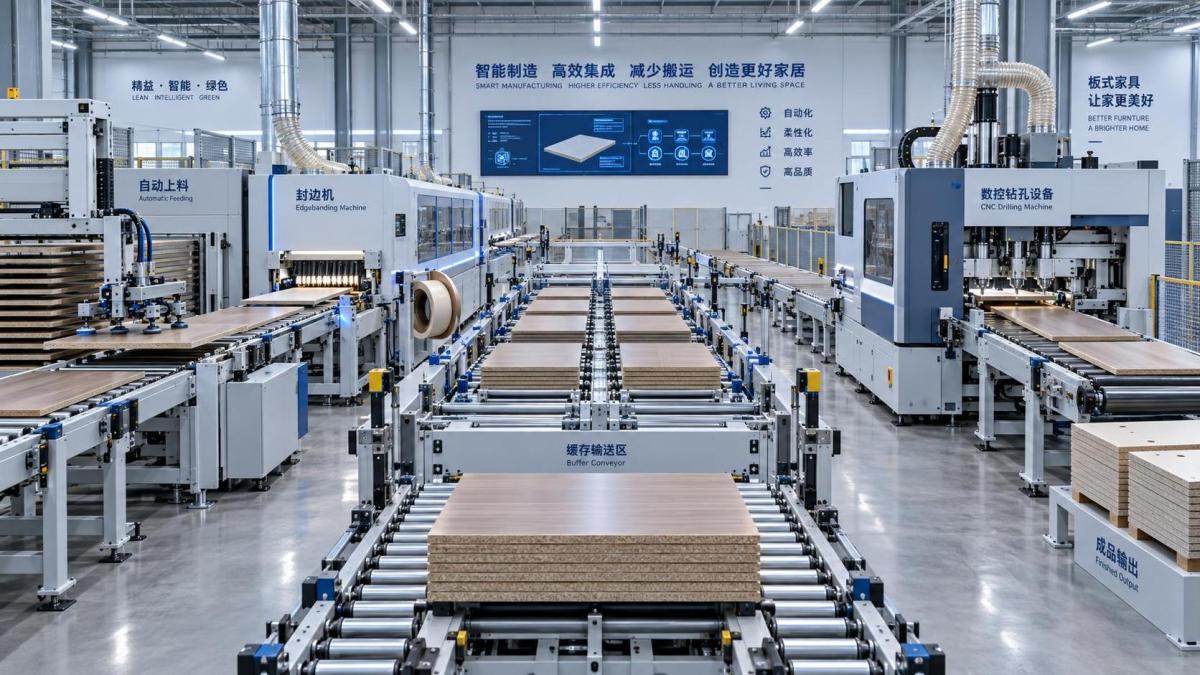
Наибольший эффект обычно достигается за счет сокращения количества касаний
Сокращение операций перемещения материалов часто обсуждается с точки зрения экономии труда, но труд — лишь один из элементов. Панель, с которой работают меньше людей и меньше устройств, меньше подвержена повреждению углов, царапинам на ламинате, неправильной ориентации и утрате принадлежности к заказу. Эти риски особенно актуальны после раскроя, облицовывания кромок или сверления декоративных поверхностей, когда переделка может быть дорогостоящей, а изготовление заменяющей детали может нарушить комплектность всего заказа.
Сокращение точек касания также повышает производственную дисциплину. Когда панель покидает форматно-раскроечный станок или ячейку нестинга с читаемым идентификатором, и этот идентификатор сопровождает ее при облицовывании кромок и сверлении, линия может поддерживать более четкую связь между физической деталью и ее производственными инструкциями. Операторам больше не нужно полагаться исключительно на рукописные заметки, положение в стопке или воспоминания о приоритетах текущего дня.
Практический результат не обязательно означает полностью безлюдное производство. На многих предприятиях люди остаются незаменимыми для проверки качества, обработки исключений, переналадки, контроля инструмента и надзора за процессами. Интеграция меняет направление использования их времени. Вместо транспортировки панелей и поиска работы трудовые ресурсы могут быть сосредоточены на задачах, требующих профессионального суждения.
Баланс станков определяет, помогает ли интеграция или выявляет узкое место
Соединение процессов делает дисбалансы более заметными. Если производительность раскроя значительно выше производительности облицовывания кромок, прямое соединение быстро создаст очередь. Если сверление выполняется медленнее предыдущего процесса, детали могут накапливаться в буферах, и предприятие просто заменит ручные стопки автоматизированным затором.
Это не причина отказываться от интеграции. Это причина рассчитывать линию с учетом реальных условий эксплуатации, а не номинальной производительности станков. Важным показателем является не максимальная скорость подачи, указанная в спецификации станка. Это полезная производительность для предполагаемого сочетания размеров панелей, программ обработки кромок, схем сверления, интервалов наладки и вмешательств оператора.
Облицовывание кромок часто является критической точкой, поскольку время обработки зависит от длины кромки, типа кромочного материала, клеевой системы, требований к торцеванию, обработки углов и операций очистки. Сверление и фрезерование также могут значительно различаться в зависимости от количества отверстий, операций выборки пазов, схем фурнитуры и ориентации детали. Линия, спроектированная только на основе расчетов количества плит в час, может не справиться, если новый ассортимент продукции включает больше узких компонентов, больше четырехсторонней обработки кромок или более сложные схемы отверстий.
Поэтому буферы не являются признанием плохого планирования. Правильно спроектированные буферы компенсируют обычные колебания времени, позволяют станкам продолжать работу при кратковременных перебоях и предотвращают немедленную остановку оборудования выше по потоку, когда процесс ниже по потоку требует внимания. Важное различие состоит в том, используется ли контролируемый буфер с определенной вместимостью и отслеживаемым статусом деталей либо неконтролируемая зона накопления, где панели теряют последовательность заказа.
Идентификация деталей так же важна, как и физическое перемещение
Физическая автоматизация без информационного контроля может привести к дорогостоящей путанице. Конвейер может быстро доставить деталь, но не может определить, должна ли эта деталь быть обработана, удержана, переделана или направлена в обход, если линия не знает ее идентичность и маршрут.
Поэтому этикетки, штрихкоды, сканеры и производственное программное обеспечение являются центральными элементами интегрированной линии. На базовом уровне каждая панель должна иметь уникальный идентификатор, связанный с ее размерами, материалом, инструкциями по облицовыванию кромок, программой обработки, ссылкой на заказ и статусом процесса. Идентификатор должен оставаться читаемым после операций, которые он должен выдержать. Место размещения этикетки имеет значение: этикетка, размещенная в зоне, которая будет облицовываться, сверлиться, очищаться или торцеваться, может быть недоступна, когда она потребуется на следующем этапе.
Система управления также должна учитывать исключения. Панель может быть забракована из-за сколов, поврежденной поверхности, неправильной обработки кромки, ошибки механической обработки или аварийной остановки оператором. Если логика процесса предполагает лишь нормальное продвижение каждой панели вперед, одно исключение может нарушить последовательность заказа. Практичный план интеграции включает маршруты переделки, процедуры ручного выпуска и способ обновления производственной записи при изготовлении заменяющего компонента.
Это одна из причин, по которой совместимость программного обеспечения заслуживает такого же тщательного анализа, как и интерфейсы станков. Ключевой вопрос заключается не только в том, имеют ли отдельные станки сетевые подключения. Он заключается в том, используют ли оптимизация раскроя, маркировка, программы станков, отслеживание материалов и управление заказами согласованные данные. Ручной повторный ввод данных между системами может вновь привести к тем ошибкам, которые физическая интеграция была призвана устранить.
Решения по планировке имеют долгосрочные последствия
Предприятия часто начинают с проблемы размещения станков: где может поместиться каждая единица оборудования? Лучшей отправной точкой является предполагаемый поток плит, деталей, операторов, тележек, доступ для технического обслуживания, аспирация и размещение готовых компонентов. Планировка, сокращающая расстояние между станками, но перекрывающая доступ погрузчикам, замену инструмента, ремонтные работы или безопасное перемещение операторов, может оказаться сложной в эксплуатации.
Хранение исходных панелей и раскрой обычно являются логичными отправными точками для анализа потока, однако завершению линии требуется уделять такое же внимание. Где компоненты ожидают сборки после сверления? Хранятся ли готовые комплекты вместе? Можно ли разделять детали разных заказов без необходимости создания больших зон временного размещения? Если сборка или упаковка не могут принимать выпуск в том же темпе, интегрированный участок механической обработки может создать еще большую проблему с запасами ниже по потоку.
Инженерные коммуникации следует учитывать на раннем этапе. Производительность системы аспирации, качество сжатого воздуха, электрическая нагрузка, надежность сети, состояние пола, меры противопожарной защиты и доступ для обслуживания могут влиять на работу автоматизированного оборудования для перемещения материалов. Устройства перемещения могут выглядеть простыми, но их работоспособность зависит от датчиков, приводов, систем управления, механического выравнивания и чистых условий эксплуатации. Система перемещения материалов, которую невозможно обслуживать без остановки всей линии, может создавать предотвратимый операционный риск.
Жесткая интеграция не всегда является правильным решением
Наиболее убедительные основания для прямой передачи от станка к станку существуют тогда, когда маршруты деталей повторяемы, объем производства достаточен для поддержания работы связанных процессов, а конструкция продукции следует относительно постоянной логике. В таких условиях сокращение ручных перемещений может повысить ритмичность, прослеживаемость и стабильность выпуска.
Однако высокожесткая линия может не подходить для производств, которые часто меняют материалы панелей, изготавливают детали неправильной формы, выполняют небольшие индивидуальные партии или требуют значительного ручного мастерства между этапами механической обработки. В таких условиях модульные ячейки могут обеспечивать лучший контроль. Пильный или нестинговый станок может подавать идентифицированные компоненты в организованные буферы; ячейки облицовывания кромок и сверления могут забирать работу в соответствии с приоритетом; тележки или вспомогательное оборудование для перемещения могут соединять процессы, не оправдывающие применение стационарных конвейеров.
Поэтому интеграцию следует оценивать как спектр решений. На одном конце находится базовая производственная дисциплина: маркированные детали, стандартные тележки, определенные зоны размещения и четкие правила маршрутизации. В середине находятся связанные ячейки с возвратными конвейерами, автоматической подачей/выгрузкой и обработкой по штрихкоду. На самом высоком уровне находятся автоматизированное хранение, роботизированное перемещение, централизованное производственное планирование и замкнутый обмен данными. Подходящий уровень зависит от стоимости перемещения, стоимости ошибок, ассортимента продукции и способности поддерживать систему после установки.
Оценка инвестиций за пределами цены станка
Экономическое обоснование должно сравнивать текущую и будущую стоимость потока, а не просто сопоставлять цену отдельных станков с ценой интегрированной линии. К важным исходным вопросам относятся: сколько раз обычно перемещается типовой компонент, как долго он ожидает между процессами, какая площадь занята промежуточными стопками, как часто детали изготавливаются повторно из-за ошибок маршрутизации или идентификации и как часто один процесс ожидает другой.
Производительность следует оценивать на уровне готовых компонентов, пригодных для продажи, а не по количеству раскроенных панелей или метрам обработанной кромки. Станок выше по потоку может производить большое количество деталей, в то время как операции ниже по потоку ограничены. Коммерческая ценность линии определяется количеством правильных, прослеживаемых, готовых к сборке компонентов, выпущенных в требуемый производственный срок.
Стоимость внедрения также включает изменения планировки, простои при монтаже, модернизацию электроснабжения и аспирации, интеграцию программного обеспечения, обучение операторов, планирование запасных частей и поддержку при вводе в эксплуатацию. Эти статьи иногда рассматриваются как второстепенные расходы, однако они влияют на то, достигнет ли система стабильной работы. Более низкая первоначальная стоимость оборудования может оказаться менее привлекательной, если оно требует значительного ручного вмешательства, не имеет обслуживаемой архитектуры управления или не может адаптироваться при изменении программ продукции.
Практический тест: проследите один заказ через все предприятие
Наиболее полезный способ выявить возможности для интеграции — проследить типовой заказ от исходной плиты до готового к сборке компонента. Зафиксируйте каждое перемещение, каждую очередь, каждую точку, где деталь кладут, а затем снова поднимают, и каждый случай, когда кому-то необходимо выяснять, где должен находиться компонент. Затем отделите необходимое перемещение от перемещения, вызванного планировкой, графиком, отсутствием информации или дисбалансом станков.
Такой анализ часто показывает, что первым приоритетом является не полностью автоматизированная линия. Это может быть надежный процесс маркировки, возвратный конвейер на часто используемом участке облицовывания кромок, более эффективный буфер перед сверлением или пересмотренная планировка, устраняющая пересекающиеся потоки. После понимания этих ограничений интеграция деревообрабатывающей производственной линии становится целенаправленным операционным решением, а не масштабным стремлением к автоматизации.
Основной показатель прост: материалы должны проводить больше времени в процессе преобразования и меньше времени в ожидании, перемещении, сортировке или восстановлении из беспорядка. Когда производственный маршрут, производительность станков, информационный поток и планировка совместно поддерживают эту цель, интеграция может сократить перемещение материалов без ущерба для гибкости, которая по-прежнему необходима в деревообрабатывающем производстве.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.