


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как выбрать линию ламинирования древесных плит для мебельных предприятий с крупносерийным производством
Для мебельного предприятия с большим объёмом производства выбор линии ламинирования прежде всего представляет собой задачу обеспечения производительности и управляемости. Линия, которая выглядит быстрой на схеме поставщика, всё же может стать узким местом, если подготовка панелей, нанесение клея, выдержка в прессе, загрузка, выгрузка или последующая обрезка не сбалансированы в едином производственном ритме.
Поэтому первое решение касается не номинальной скорости линии. Необходимо определить, способна ли предлагаемая линия ламинирования древесных панелей производить требуемый ассортимент панелей со стабильным качеством склеивания в течение обычных смен, при смене материалов и в стандартные интервалы технического обслуживания. В большинстве технических оценок наибольшего внимания заслуживают четыре аспекта: ассортимент панелей и облицовочных материалов, метод нанесения и отверждения клея, реальная модель производительности и уровень автоматизации, необходимый для бесперебойного снабжения линии.
Начните с производственного ассортимента, а не с каталога оборудования
Линия ламинирования должна подбираться с учётом панелей, которые фактически будут проходить через неё. Мебельные предприятия могут ламинировать MDF, древесно-стружечные плиты, фанеру, столярные плиты, сотовые панели или композитные основы. Эти материалы различаются по гладкости поверхности, плотности, поведению при изменении влажности, допускам по толщине и способности выдерживать давление прессования. Линия, подходящая для ровных и стабильных панелей MDF, может потребовать другого регулирования давления, конструкции транспортировки и настроек клея, если предприятие также обрабатывает лёгкие или менее однородные плиты.
Облицовочный материал имеет не меньшее значение. Декоративная бумага, бумага с меламиновой пропиткой, PVC-плёнка, PET-плёнка, шпон, HPL и фольгированные материалы по-разному ведут себя при подаче, нанесении клея, прессовании, охлаждении и обрезке. Предприятие, планирующее в дальнейшем добавлять новые декоративные поверхности, не должно слишком узко определять линию под одну толщину плёнки или одну ширину рулона. Гибкость на будущее не требует всех возможных опций, но требует заранее учесть диапазоны ширины, системы размотки, контроль натяжения, настройки пресса и температурные возможности до монтажа.
Техническая команда должна подготовить матрицу панелей до запроса коммерческих предложений у поставщиков. В ней следует указать:
- Типы основы, диапазон толщин, диапазон длины и ширины панелей, а также минимальный размер панели.
- Ламинируемые облицовочные материалы, включая рулонный или листовой формат, толщину, состояние основы и допуски по ширине.
- Требования к одностороннему или двустороннему ламинированию.
- Критерии качества готовых панелей, такие как плоскостность поверхности, состояние кромок, визуальные дефекты, прочность склеивания и допустимый объём доработки.
- Ожидаемые доли производства, а не только продукт с наибольшим объёмом выпуска.
Эта матрица выявляет важный момент: большой объём выпуска обычно обеспечивается ограниченной группой повторяемых изделий, тогда как нарушения производства часто вызываются короткими сериями, нестандартными размерами, сменой цветов или заменой материалов. Линия должна быть оптимизирована для основного производственного сценария, однако процесс переналадки должен быть реалистичным для дополнительного ассортимента. Система, требующая длительной механической регулировки или сложной очистки после каждой смены клея или плёнки, может потерять значительную часть своего теоретического преимущества.
Определяйте производительность как сбалансированный процесс
Заявленные показатели скорости полезны только тогда, когда понятны условия их достижения. Конвейер может быть способен быстро перемещать панели, но фактическую производительность определяет пресс, клеевая станция, участок отверждения или ячейка выгрузки. Производительность следует рассчитывать исходя из габаритов панелей, расстояния между панелями, цикла пресса или времени пребывания в непрерывном прессе, ассортимента продукции и времени, требуемого для плановых переналадок.
Техническим специалистам следует попросить поставщиков описать станцию, являющуюся узким местом, для каждой предполагаемой группы продукции. В ответе необходимо различать механическую максимальную скорость и устойчивую производственную скорость. Также следует указать, что происходит, когда панели поступают с обычными отклонениями размеров, когда оператору необходимо соединить рулон или когда нанесение клея требует проверки и регулировки.
Полезный подход к оценке состоит в картировании полного материального потока:
- Подача панелей со шлифования, склада или предыдущей операции обработки.
- Удаление пыли и подготовка поверхности перед нанесением клея.
- Дозирование, смешивание, подача, нанесение и, где применимо, рекуперация клея.
- Размотка, выравнивание, резка и укладка плёнки или шпона.
- Прессование, нагрев или отверждение, охлаждение и стабилизация.
- Штабелирование, перемещение, обрезка, обработка кромок, контроль и буферное хранение.
Каждый этап должен иметь достаточную буферную ёмкость, чтобы поглощать обычные отклонения без чрезмерной задержки панелей после нанесения клея. Особенно важным является открытое время клея. Если накопление на предшествующих участках может оставить покрытые клеем панели открытыми дольше эффективного рабочего времени клея, нестабильность склеивания может возникнуть даже при корректной работе пресса.
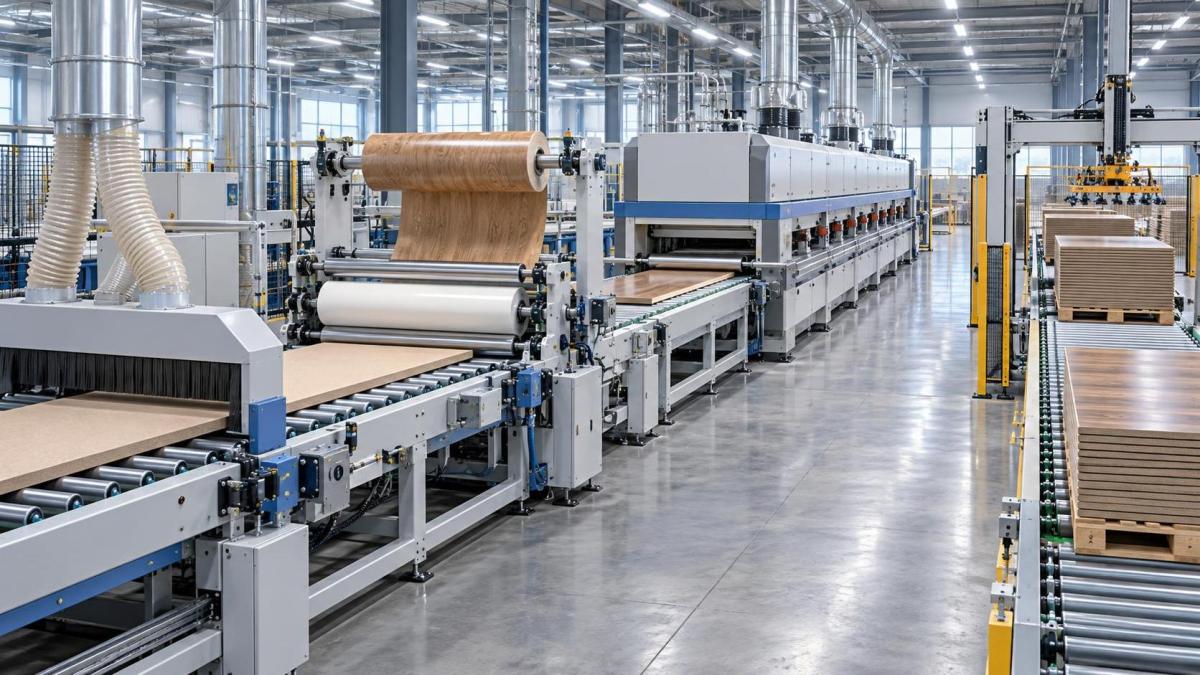
Производительность линии также следует сопоставлять с последующими операциями. Линия ламинирования, выпускающая панели быстрее, чем их могут принять обрезка, CNC-раскрой, кромкооблицовка или складская обработка, создаёт скрытые запасы незавершённого производства. И наоборот, медленный процесс шлифования или очистки панелей перед линией может оставить дорогостоящую линию ламинирования без подачи. Правильная спецификация часто представляет собой согласованный проект производственной ячейки, а не отдельную закупку пресса.
Подберите клеевую систему в соответствии с продуктом и производственной дисциплиной
Выбор клея определяет значительную часть конструкции линии. Системы на водной основе, термоклеи, реактивные термоклеи, карбамидоформальдегидные системы, клеи на основе PVAc и другие составы предъявляют различные требования к контролю температуры, управлению вязкостью, открытому времени, развитию отверждения, очистке и хранению. Правильный выбор зависит от облицовочного материала, основы, требуемых свойств стойкости, типа пресса, ожидаемого качества отделки и производственной среды.
Рискованно рассматривать выбор клея как решение по расходным материалам, которое можно окончательно принять после монтажа оборудования. Клей влияет на конфигурацию насосов, нагрев шлангов, конструкцию аппликатора, выбор валов, точность дозирования, системы очистки, требования к вентиляции, а также длину или температурный профиль процесса отверждения. Линия, спроектированная для одного семейства клеёв, может не позволять легко перейти на другое без изменений как в оборудовании, так и в рабочих процедурах.
Для технической оценки запрашивайте чёткое технологическое окно, а не общее заявление о том, что машина «совместима» с определённым клеем. Оценка должна охватывать допустимое состояние основы, количество наносимого клея, диапазон температур, время сборки, давление прессования, продолжительность прессования и условия обращения после прессования. Технологическое окно полезнее единственной рекомендуемой настройки, поскольку показывает, какой запас возможностей предприятие имеет для управления обычными производственными отклонениями.
Особого внимания заслуживают влажность основы и чистота поверхности. Пыль, незакреплённые волокна, загрязнение маслом, чрезмерные колебания влажности и недостаточно отшлифованные поверхности могут снижать надёжность склеивания. Автоматический участок удаления пыли может быть оправдан там, где шлифование панелей образует значительное количество остатков или где глянцевые облицовочные материалы делают даже небольшие дефекты хорошо заметными. Если очистка предусмотрена, её эффективность следует оценивать в контексте всей линии, а не только по наличию щёток или воздушных ножей на схеме.
Конструкция пресса должна соответствовать требованиям к качеству
Именно в прессе номинальный процесс ламинирования превращается в готовую панель. Его конструкция должна соответствовать выбранным материалам и требуемому визуальному стандарту. Важные вопросы включают равномерность давления по всей рабочей ширине, плоскостность плит пресса, равномерность нагрева при его использовании, реакцию на изменения толщины и возможность повторять настройки от одной производственной партии к другой.
Одно лишь давление не гарантирует прочного склеивания. Чрезмерное давление может выдавить клей в пористую основу или вызвать деформацию поверхности, тогда как недостаточное или неравномерное давление может привести к локально слабому склеиванию, пузырям или плохой адгезии по кромкам. Для крупных мебельных панелей неравномерное распределение давления может создавать дефекты, которые становятся видимыми лишь после последующей механической обработки или при дальнейших операциях перемещения.
Поэтому выбор пресса должен быть связан с определённым методом контроля. Предприятие должно решить, как оно будет проверять равномерность покрытия, выравнивание панелей, внешний вид поверхности, плоскостность и целостность склеивания во время производства. В зависимости от материалов и стандарта качества это может включать визуальный контроль при регулируемом освещении, проверки кромок и углов панелей, регулярные разрушающие образцы или измерение геометрии панелей после охлаждения.
В предложении поставщика должно быть указано, как настройки пресса сохраняются, вызываются и защищаются от несанкционированных изменений. Рецептуры ценны только тогда, когда операторы могут воспроизводить связанные с ними условия: тип панели, облицовочный материал, параметры клея, настройку пресса, скорость линии и любые требования к отверждению или охлаждению. Интерфейс управления с большим количеством рецептур сам по себе не обеспечивает повторяемость, если эти рецептуры создаются без строгого контроля параметров.
Выбирайте автоматизацию для стабильности потока, а не для внешнего впечатления
Мебельным предприятиям с большим объёмом производства часто требуются автоматическая загрузка, ориентация панелей, перемещение, штабелирование и соединение с входными и выходными конвейерами. Однако автоматизацию следует выбирать исходя из решаемой ею производственной задачи. Автоматическая подача полезна, когда ручная обработка не может поддерживать требуемое расстояние между панелями, повреждает декоративные поверхности или создаёт эргономические и кадровые ограничения. Автоматические штабелёры и возвратные системы полезны, когда они предотвращают накопление продукции и снижают риск повреждения панелей после ламинирования.
При смешанном производстве возможность идентифицировать размеры панелей и правильно направлять панели может быть важнее максимально возможной автоматической цикловой скорости. Для повторяемого крупносерийного производства более простая и надёжная система транспортировки может быть производительнее высокосложной системы, требующей частого вмешательства.
Требования к интеграции следует зафиксировать на раннем этапе. Обычно они включают высоту конвейера, направление перемещения панелей, интерфейс связи, логику аварийной остановки, обмен данными штрихкодов или производственных заказов и физическое пространство, необходимое для технического обслуживания. Существующие производственные линии также могут накладывать ограничения по электропитанию, сжатому воздуху, аспирации, маршрутам доступа и нагрузке на пол. Это ограничения по монтажу, но они напрямую влияют на способность линии работать с запланированной производительностью.
Оценивайте обслуживаемость до сравнения цен
Самая низкая цена покупки может оказаться дорогостоящей, если клеевые контуры трудно очищать, валы требуют длительной регулировки, доступ к критически важным компонентам затруднён или обычные быстроизнашивающиеся детали имеют длительные сроки поставки. Линии ламинирования работают лучше всего, когда задачи очистки, проверки и замены встроены в обычный рабочий режим, а не откладываются до появления проблем с качеством.
Техническая оценка должна включать запрос графика технического обслуживания с разделением ежедневных, еженедельных и периодических работ. В нём следует указать расходные детали, рекомендуемые запасные части, точки смазки, методы очистки и необходимое пространство вокруг машины для доступа. Компоненты, контактирующие с клеем, требуют особого внимания, поскольку накопление остатков может влиять на равномерность нанесения и со временем вызывать предотвратимые простои.
Также важны системы управления и диагностики. Сообщения о неисправностях должны помогать обслуживающему персоналу определять, связана ли проблема с подачей материала, натяжением, подачей клея, нагревом, давлением, защитными блокировками или перемещением панелей. Удалённая поддержка может быть полезной, но она не заменяет документацию, электрические схемы, механические чертежи и план запасных частей, которые предприятие может использовать самостоятельно.
Используйте критерии приёмки, отражающие заводские условия
Перед размещением заказа преобразуйте общие ожидания в измеримые условия приёмки. Это позволяет избежать распространённого разрыва между демонстрацией с тщательно подготовленными образцами материалов и обычным производством с собственными панелями, плёнками, операторами и сменами продукции предприятия.
План приёмки должен определять, какие комбинации панелей и облицовочных материалов будут испытаны, требуемое состояние выпуска, критерии контроля, допустимые виды дефектов и процедуру документирования настроек. Он также должен устанавливать, будет ли поставщик демонстрировать переналадку, подготовку клея, очистку линии, функции безопасности и процедуру восстановления работы после остановки.
Грамотная спецификация не требует по умолчанию наивысшей скорости, самого широкого формата или максимальной автоматизации. Она определяет производственный диапазон, который предприятие должно надёжно поддерживать, а затем выбирает оборудование, системы управления, транспортировку и сервисную поддержку, способные обеспечить этот диапазон. Для мебельного производства с большим объёмом выпуска именно такая дисциплина превращает линию ламинирования древесных панелей из перспективной схемы оборудования в надёжный производственный актив.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.