


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Проектирование линии облицовывания кромок для смешанных заказов на шкафы
Проектирование линии облицовывания кромок для смешанных заказов на корпусную мебель
Смешанные заказы на корпусную мебель — это ситуация, в которой участок облицовывания кромок либо доказывает свою ценность, либо становится ежедневным источником задержек для производства. Утром линии может потребоваться обрабатывать узкие детали ящиков, после обеда — высокие боковые панели шкафов-купе, а до конца смены — влагостойкие компоненты кухонной мебели. Материалы плит могут меняться: ЛДСП, MDF, фанера, лакированные панели или компакт-ламинат. Вместе с ними меняются толщина кромочной ленты, требования к клею, размеры панелей и ожидания по качеству.
Поэтому проектирование линии облицовывания кромок для смешанных заказов на корпусную мебель — это не просто покупка самого быстрого доступного кромкооблицовочного станка. Высокоскоростной станок всё равно может простаивать, если система возврата организована неудачно, сортировка панелей недостаточно понятна или операторы тратят слишком много времени на перенастройку направляющих и изменение параметров клея. Практическая цель — стабильный поток: панели поступают подготовленными, линия справляется с вариациями без чрезмерного вмешательства, а готовые детали выходят подготовленными к следующему процессу.
Для руководителя проекта наиболее полезный вопрос заключается не в том: «Сколько панелей в минуту может обработать этот станок?» Важнее спросить: «Какие типы панелей будут проходить через него в обычный сложный рабочий день и что будет прерывать этот поток?» Ответ обычно определяет правильную конфигурацию точнее, чем заявленная скорость.
Начинайте с реальной структуры заказов, а не с идеального производственного плана
Многие планы линий начинаются с оценки месячного выпуска. Этот показатель важен, однако он не раскрывает эксплуатационную сложность, стоящую за объёмом производства. Два предприятия могут обрабатывать сходное количество мебельных панелей, но нуждаться в совершенно разных конструкциях линий. Одно может выпускать повторяющиеся партии стандартной кухонной мебели. Другое может ежедневно обрабатывать индивидуальные шкафы-купе, небольшие коммерческие проекты, запасные детали и панели нескольких цветов. Второе предприятие, вероятно, будет терять больше времени на сортировку, смену ленты, выбор программ и ручное перемещение.
Перед определением оборудования составьте карту профиля заказов за репрезентативный период. Проанализируйте диапазоны длины и ширины панелей, толщины, типы кромочной ленты, основы плит, а также долю деталей с обработкой одной, двух и четырёх сторон. Также выявите сложные детали: узкие полосы, очень длинные панели, тяжёлые столешницы, криволинейные детали и панели с чувствительными готовыми поверхностями. Эти детали часто не являются самыми массовыми, но именно они определяют практические ограничения линии.
При работе со смешанными заказами также следует отделять «частые вариации» от «исключительных вариаций». Если преобладают панели толщиной 18 мм, но детали толщиной 25 мм появляются один или два раза в неделю, линия должна поддерживать оба варианта, однако ежедневная настройка должна оставаться оптимизированной для основной продукции. Проектирование каждой станции с учётом редких заказов может сделать основной поток неоправданно дорогим и сложным.
Стройте поток вокруг реально возникающих узких мест
Линия облицовывания кромок редко ограничивается только кромкооблицовочным станком. Узкие места часто возникают до и после него. Панели могут поступать несортированными с участка раскроя на нестинговом станке или форматно-раскроечного участка. Операторам может потребоваться вручную проверять этикетки, поскольку партии смешаны на одной тележке. Готовые панели могут накапливаться, потому что сверление, очистка или сборка не могут принимать их в том же темпе. В таких условиях добавление ещё одного высокопроизводительного чистового агрегата не решает реальную проблему.
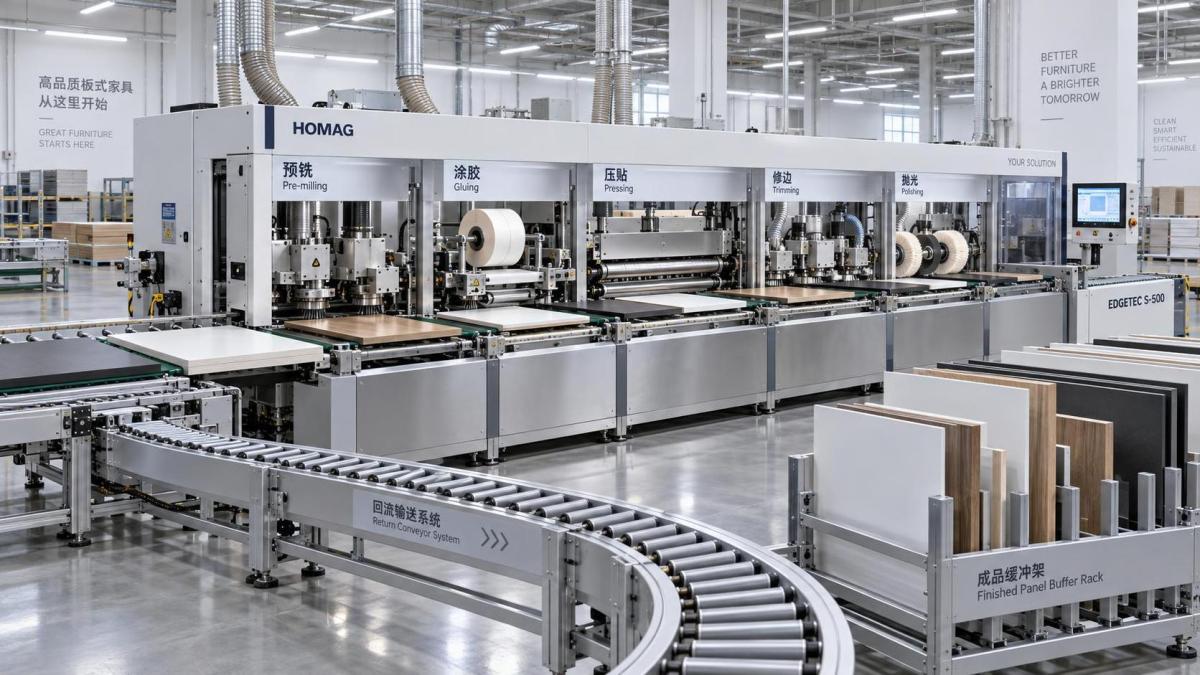
Рациональный рабочий процесс обычно включает четыре взаимосвязанные зоны: подготовку и идентификацию панелей, облицовывание кромок, возврат или передачу деталей и буферизацию после обработки. Точная компоновка зависит от ограничений здания, однако её логика должна оставаться очевидной. Материал не должен многократно пересекать один и тот же проход, а операторы не должны обходить станок, чтобы забирать каждую готовую панель. Эти небольшие перемещения становятся затратными, когда повторяются сотни раз за смену.
Для одного оператора, обрабатывающего партии среднего размера, возвратный конвейер может быть ценнее, чем добавление редко используемого продвинутого агрегата. Он позволяет оператору подавать и принимать панели из контролируемой рабочей зоны, сокращая ходьбу и снижая вероятность взять не ту панель. Однако система возврата не всегда является правильным решением. Очень длинные, тяжёлые или гибкие панели могут требовать большей опоры, более широкого пространства для разворота или участия второго человека. Траекторию возврата необходимо оценивать по самой большой и наименее устойчивой заготовке, а не только по стандартной боковине корпуса.
Выбирайте функции станка с учётом требований к отделке и нагрузки при переналадке
Для смешанного производства корпусной мебели основная последовательность облицовывания кромок обычно требует надёжного предварительного фрезерования, нанесения клея, прижимных роликов, торцовки, верхнего и нижнего фрезерования, скругления углов при необходимости, циклевания и полирования. Важен не сам факт перечисления каждого модуля в коммерческом предложении. Важно, могут ли эти модули обеспечивать стабильное качество отделки для используемых на предприятии материалов и кромочных лент.
Предварительное фрезерование заслуживает особого внимания. Следы пилы, небольшие сколы и неровные кромки панелей могут ухудшать адгезию клея и делать готовую кромку неоднородной на вид. В цехе, обрабатывающем хорошо раскроенные панели из стабильного предыдущего процесса, может быть достаточно лёгкой коррекции. В производственной среде, где панели поступают с разных пил, нестинговых станков или от разных поставщиков, более мощная и стабильная возможность предварительного фрезерования может предотвратить последующие споры о качестве.
Выбор клея следует рассматривать как производственное решение, а не только как выбор расходного материала. Клей EVA остаётся распространённым для многих видов корпусной мебели, поскольку он привычен и практичен для стандартных работ. Клей PUR может рассматриваться в случаях, когда термостойкость, влагостойкость или требовательные условия основания оправдывают дополнительную производственную дисциплину. Но PUR меняет подход к обслуживанию: более важными становятся процедуры очистки, хранения, остановки оборудования и обучение операторов. Его не следует выбирать только потому, что он кажется более современным.
Аналогично, системы автоматической регулировки могут сокращать время наладки, когда часто меняются толщина панелей и характеристики ленты. Однако автоматизация окупается только тогда, когда данные заказов и практики операторов достаточно организованы для её последовательного использования. Предприятие со слабой маркировкой и вручную корректируемыми картами раскроя всё равно может сталкиваться с простоями даже при использовании высокоавтоматизированного станка. Линия должна соответствовать зрелости окружающей производственной системы.
Не недооценивайте идентификацию панелей и дисциплину партий
Смешанные заказы создают проблему прослеживаемости. После отделения панелей от партии раскроя похожие детали легко перепутать. Боковина корпуса с белой кромкой PVC может выглядеть почти идентично другой боковине, предназначенной для другого проекта, схемы сверления или спецификации фурнитуры. Облицовывание кромки может быть выполнено правильно, но готовый корпус всё равно окажется неправильным.
Наиболее надёжное решение обычно простое: присвоить панели чёткую идентификацию до обработки кромки и сохранить её читаемой после неё. Это может быть печатная этикетка, рабочий процесс со штрихкодом или другой метод производственного контроля, соответствующий программному обеспечению и привычкам предприятия. Важно, чтобы оператор линии мог проверить требуемую обработку кромки, не полагаясь на память или устные инструкции.
На практике полезно определить небольшое количество производственных семейств вместо того, чтобы считать каждый заказ полностью уникальным. Например, стандартные панели корпусов, видимые дверные и торцевые панели, влагостойкие компоненты кухонной мебели и толстые декоративные детали могут требовать разных настроек или требований к проверке. Такая группировка снижает число ненужных переналадок, сохраняя возможность прохождения индивидуальных заказов через систему.
Планируйте контроль качества в линии, а не размещайте его в конце
Дефект кромки, обнаруженный на финальной сборке, обходится дорого, поскольку панель уже потребовала времени на раскрой, обработку, перемещение и, возможно, сверление. Поэтому проверки качества следует размещать близко к процессу, на котором исправление ещё возможно без значительных затрат. Операторам необходим чёткий стандарт проверки клеевых швов, выравнивания кромки, качества углов, царапин на поверхности, следов фрезерования и адгезии кромки.
Метод контроля должен соответствовать изделию. Компонент хозяйственного шкафа может иметь другие визуальные требования, чем глянцевая дверь шкафа-купе. Тёмные кромки и светлые панели часто делают изменения клеевого шва более заметными. Тонкая лента может выявлять дефекты основания, тогда как толстая кромка ABS или акриловая кромка может требовать более тщательной обработки углов. Это не причины избыточно специфицировать каждый станок; это причины определить приемлемый результат до монтажа и пробного производства.
Качество также связано с обслуживанием. Затупившиеся фрезы, загрязнённые клеевые системы, неправильно отрегулированные цикли и недостаточное удаление пыли могут постепенно снижать качество отделки, не вызывая немедленного сигнала тревоги от станка. Линия, которая выглядит производительной на панели мониторинга, может создавать необходимость в доработке на верстаке. Регулярные проверки состояния инструмента, нанесения клея, пневматических систем и эффективности аспирации должны быть частью производственного плана с первого дня.
Оставляйте пространство для расширения, но избегайте покупки неиспользуемой сложности
Масштабируемость важна в производстве корпусной мебели, поскольку структура заказов меняется. Компания может начать с компактного кромкооблицовочного станка и простого возвратного конвейера, а затем добавить автоматическую загрузку, передачу панелей или более интегрированную систему перемещения материалов. Заблаговременное планирование инженерных подключений, площади пола, маршрутов доступа и интерфейсов управления может сделать такое последующее расширение значительно менее затратным.
Тем не менее планирование расширения не должно превращаться в спекулятивную закупку. Более крупная линия требует больше производственной площади, больше очистки, более строгой дисциплины наладки и более высокой технической компетенции команды обслуживания. Если текущие заказы сильно различаются, но общий объём производства остаётся умеренным, гибкость и удобная регулировка могут быть ценнее, чем масштабная автоматизированная система. Лучшей обычно является линия, которая устраняет реальные сегодняшние ограничения, сохраняя разумные возможности для следующего этапа.
Именно здесь опытный поставщик оборудования может внести вклад, выходящий за рамки спецификации станка. Qingdao Zhongding Machinery Co., Ltd., имеющая более 20 лет опыта в производстве и экспорте деревообрабатывающего оборудования, рассматривает планирование линии как связь между оборудованием, потоком материалов, технической поддержкой, доступностью запасных частей и фактическими условиями производства заказчика. Для проектов со смешанными заказами обсуждение установки должно включать чертежи компоновки, образцы панелей, ожидаемые вариации материалов, уровень квалификации операторов и будущие связи между процессами, а не только конфигурацию станка.
Вопросы, которые следует решить до заказа линии
- Какие размеры, толщины и материалы панелей составляют основную часть ежедневного производства и какие сложные детали задают реальный эксплуатационный предел?
- Как часто в течение обычной смены будут меняться кромочная лента, тип клея, толщина панели или цвет?
- Может ли предыдущий процесс раскроя поставлять панели с достаточно чистыми и стабильными кромками для требуемого качества отделки?
- Будет ли загрузкой и выгрузкой управлять один оператор, два оператора или автоматизированная система перемещения?
- Где будут ожидать панели, когда последующее сверление или сборка временно выполняются медленнее обработки кромки?
- Какие местные требования к электроснабжению, аспирации, безопасности и монтажу необходимо подтвердить до отгрузки и ввода в эксплуатацию?
Эти вопросы могут показаться эксплуатационными, а не стратегическими, но именно на них производственные линии добиваются успеха или терпят неудачу. Компоновка, в которой не учтены доступ для обслуживания, промежуточное размещение панелей или сбор пыли, может создавать повторяющиеся проблемы, которые впоследствии не исправит ни одна настройка программного обеспечения.
Линия для смешанных заказов должна быть спроектирована для управляемых вариаций
Цель состоит не в устранении вариаций: при индивидуальном производстве корпусной мебели они будут всегда. Цель — сделать вариации достаточно предсказуемыми, чтобы они не прерывали работу всего цеха. Хорошо спроектированная линия облицовывания кромок сочетает подходящие модули отделки с чёткой идентификацией панелей, практичным перемещением материалов, запланированными буферами и процедурами обслуживания, защищающими качество отделки.
Перед утверждением компоновки пропустите через предлагаемый процесс на бумаге и, где возможно, во время испытаний станка репрезентативные панели: самую узкую полосу, самую длинную боковую панель, наиболее требовательную видимую поверхность и материал, предъявляющий самые строгие требования к характеристикам клея. Если линия может обрабатывать эти детали без неудобных обходных решений, она с гораздо большей вероятностью сможет поддерживать ежедневный ассортимент корпусной мебели с меньшим количеством неожиданностей.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.