


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как оборудование для обработки фанеры сокращает отходы шпона при производстве корпусной мебели
Отходы шпона при производстве корпусной мебели редко возникают из-за одной серьезной ошибки. Чаще они накапливаются вследствие небольших потерь: чрезмерных припусков на обрезку, сколов кромок, раскроя панелей с неправильным направлением листа, смещения декоративных поверхностей, повреждения деталей при перемещении и брака ламинированных плит. Для руководителя проекта эти потери влияют не только на стоимость материала. Они занимают машинное время, нарушают последующую сборку, усложняют закупки и снижают надежность сроков поставки.
Оборудование для обработки фанеры сокращает отходы, когда его рассматривают как взаимосвязанную производственную систему, а не как набор отдельных станков. Точная подготовка панелей, стабильное перемещение, контролируемое прессование и пригодные для использования производственные данные позволяют предприятию преобразовать большую долю каждого листа шпона в соответствующие требованиям мебельные компоненты. Цель заключается не просто в более быстром раскрое. Она состоит в том, чтобы не допустить превращения панели в отходы после того, как в нее уже была добавлена ценность.
Начните с разделения отходов по месту их возникновения
Перед выбором оборудования или изменением компоновки линии классифицируйте отбракованный материал по этапам производства. Это позволяет избежать распространенной ошибки: покупки более точного раскройного станка, когда основные потери фактически происходят при ламинировании или перемещении панелей.
Такая классификация также меняет подход к оценке проекта. Расчет оптимизации раскроя может показывать отличный выход материала на бумаге, но этот результат имеет небольшую ценность, если панели позднее бракуются из-за повреждения или плохого склеивания их декоративной поверхности. Полезный выход — это доля материала, поступающая на сборку в приемлемом состоянии, а не теоретическая площадь, остающаяся после раскроя.
Точность раскроя важна, но дисциплина раскладки важнее
Компоненты корпусной мебели часто включают сочетание крупных боковых панелей, полок, узких планок, дверей, фасадов ящиков и доборных элементов. Когда производственное планирование рассматривает каждый заказ как отдельную задачу раскроя, оставшиеся куски обычно становятся непригодными к использованию. Более эффективный подход заключается в группировке деталей по толщине основы, декоративной отделке, направлению текстуры и требуемому качеству кромки до выпуска задания на раскрой.
Точность станка затем делает этот план повторяемым. Форматно-раскроечная пила или процесс CNC-раскроя должны обеспечивать надежное базирование, правильное состояние инструмента, стабильное удержание и программу раскроя, сохраняющую направление текстуры и требования к видимой поверхности. Точный станок не может компенсировать спецификацию деталей, в которой не учитывается ориентация шпона, или ручную замену материала операторами без четкого правила.
Припуск на обрезку заслуживает особого внимания. Избыточный припуск иногда используется как запас безопасности при нестабильной подаче или непостоянных размерах плит. Он может предотвратить появление отдельных деталей недостаточного размера, но превращает каждую деталь в источник ненужных обрезков. Более правильная корректирующая мера — определить, почему базовая кромка ненадежна: из-за прямоугольности плиты, выравнивания стопы, калибровки пилы или смещения панели во время раскроя. После устранения источника припуск можно уменьшить без создания нового риска для качества.
Защищайте видимую поверхность при каждом перемещении
Поверхности из шпона и декоративной бумаги могут быть повреждены задолго до окончательной проверки. Поцарапанная боковая панель шкафа может оставаться конструктивно исправной, но часто становится непригодной к использованию, если дефект находится на открытой поверхности. Ручное перемещение между участками раскроя, очистки, прессования и штабелирования создает непостоянные точки контакта и повышает вероятность протаскивания одной панели по другой.
Автоматическая загрузка и выгрузка полезны здесь не только для сокращения трудозатрат. Вакуумные подъемники, податчики плит, станции выравнивания и системы контролируемого штабелирования уменьшают неконтролируемое обращение с материалом. Они особенно актуальны при крупном формате панелей, готовых лицевых поверхностях или серийном производстве больших объемов. При меньших объемах полный пакет автоматизации может быть неоправданным, однако четкие правила перемещения, защищенные столы и подходящие опорные поверхности все равно предотвращают устранимый брак.
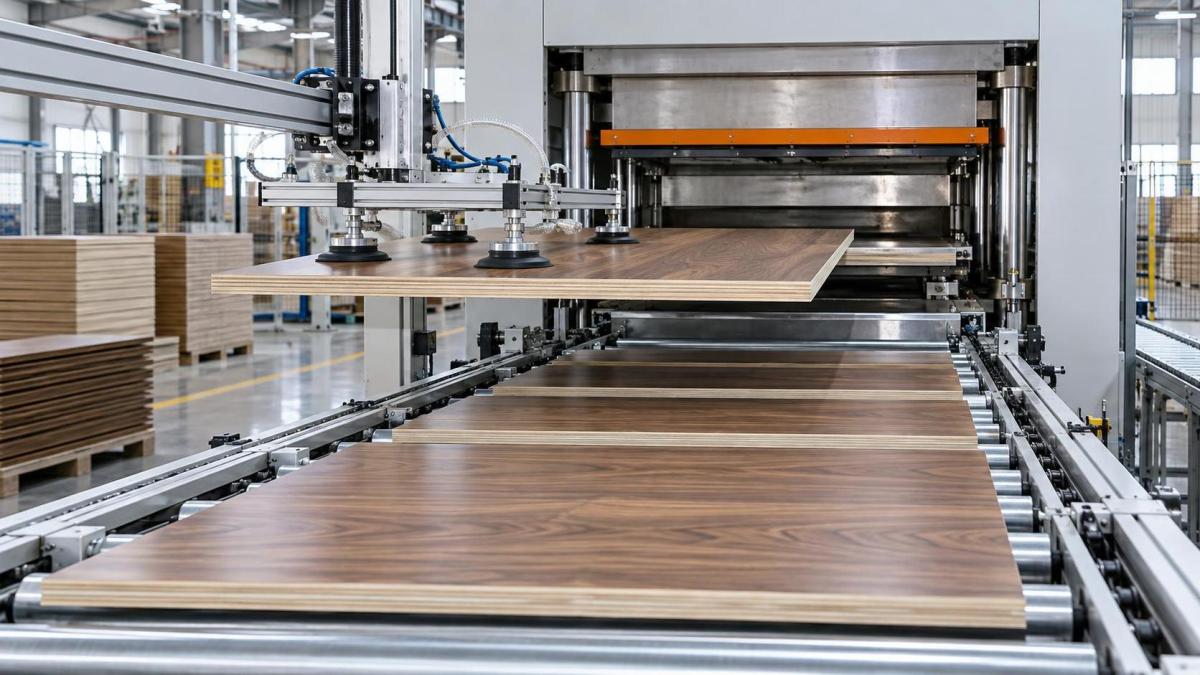
Ламинирование является основным источником скрытых потерь шпона
Ламинированная плита может выглядеть приемлемо сразу после прессования, но позднее выйти из строя при обрезке, механической обработке или монтаже. Слабое склеивание, захваченный воздух, неравномерный блеск, отпечатки на поверхности и смещение шпона обходятся дорого, поскольку основа, декоративный слой, трудозатраты и машинное время уже были вложены.
Поэтому этап прессования следует оценивать как точку контроля качества, а не только как этап производительности. Равномерные температура и давление по всей площади плит пресса способствуют стабильному склеиванию. Контролируемые циклы смыкания и прессования уменьшают вероятность смещения шпона или меламиновой бумаги до стабилизации плиты. Точное выравнивание перед прессом не менее важно; никакая система давления не может исправить лист, поступивший со смещением от центра.
Для мебельных линий, ламинирующих большие объемы плит бумагой, пропитанной меламином, короткоцикловой пресс может быть частью стратегии контроля отходов. Короткоцикловой горячий пресс для ламинирования меламиновой бумаги для MDF, ДСП и фанеры предназначен для двустороннего облицовывания шпоном и использует управление PLC и сенсорным экраном, отдельные зоны контроля температуры для верхней и нижней нагревательных плит, а также регулируемую скорость подачи и выгрузки. Его прецизионно шлифованные нагревательные плиты и подушки из нержавеющей стали предназначены для обеспечения равномерной отделки поверхности.
Это не означает, что высокопроизводительный пресс является правильным решением для каждой мебельной операции. Его ценность наиболее высока там, где формат плит, программа отделки и объем производства оправдывают контролируемый, повторяемый процесс ламинирования. Производственный цех, выпускающий частые небольшие партии с многочисленными изменениями отделки, может получить больше пользы от дисциплинированных процедур наладки, более быстрых методов переналадки и лучшей идентификации материалов, чем от выбора мощности, превышающей его практическую загрузку.
Выбирайте автоматизацию с учетом фактического узкого места
Легко чрезмерно инвестировать в наиболее заметный станок линии. Более быстрая пила может создать большую очередь у пресса. Автоматизированный пресс может простаивать из-за нестабильной подготовки материала. Полезный вопрос заключается не в том, «Какой станок самый передовой?», а в том, «На каком этапе материал перестает быть пригодным для восстановления?»
Если преобладают сколы кромок и неправильные размеры, уделите приоритетное внимание базированию при раскрое, обслуживанию инструмента и контролю раскладки. Если хорошие панели царапаются или получают сколы между участками, уделите приоритетное внимание перемещению и штабелированию. Если плиты бракуются после отделки поверхности, исследуйте постоянство температуры, распределение давления, кондиционирование бумаги или шпона, очистку и выравнивание, прежде чем увеличивать скорость выпуска.
Проектным группам также следует изучить интерфейсы между станками. Размеры панелей, направление подачи, высота стопы, длительность цикла и буферная емкость должны работать согласованно. Линия с технически способными отдельными станками все равно может терять материал, если график перемещения вынуждает операторов спешить, неправильно штабелировать плиты или пропускать этапы выравнивания для поддержания выпуска.
Практическая последовательность ввода в эксплуатацию
Сокращение отходов легче поддерживать, когда оно заложено в пусконаладку и ежедневный контроль, а не рассматривается как разовый проект улучшений. Полезная последовательность действий следующая:
- Фиксируйте брак по типу дефекта и этапу производства для типовых заказов корпусной мебели.
- Подтвердите, какие детали требуют согласования текстуры, защиты лицевой стороны, жестких допусков на размеры или премиальной отделки.
- Составляйте планы раскроя с учетом выхода из полного листа и пригодных для повторного использования обрезков, сохраняя при этом требования к направлению текстуры и облицовке кромок.
- Проверяйте каждый интерфейс станков на фактических размерах плит, а не только на номинальных размерах, указанных в чертежах компоновки.
- Установите утвержденные настройки для каждого типа плиты и отделки, включая условия подачи, проверки выравнивания и параметры пресса, где это применимо.
- Проверяйте первые панели после раскроя, после ламинирования и после окончательной обрезки. Раннее обнаружение отклонения защищает оставшуюся партию.
- Совместно анализируйте повторяющиеся дефекты с подразделениями технического обслуживания и производства. Изношенный режущий инструмент, нестабильная направляющая, загрязненная плита пресса или слабый вакуумный захват могут выглядеть как «ошибка оператора», если не проследить причину отказа.
Этот подход также дает закупкам и производственному планированию более ясную основу для принятия решений. Вместо оценки оборудования только по номинальной производительности сопоставляйте его со стоимостью забракованных готовых плит, перебоев в перемещении материалов, стабильностью наладки, доступностью запасных частей и поддержкой, необходимой для поддержания надежности калибровки и систем управления с течением времени.
Не путайте быстрые циклы с эффективным использованием материала
Более короткий цикл может снизить риск повреждений при перемещении и сократить объем незавершенного производства, но сама по себе скорость не уменьшает отходы шпона. Если податчик подает смещенные плиты или материал поверхности плохо подготовлен, более быстрый цикл лишь быстрее производит дефекты. Прежде чем ускорять процесс, необходимо обеспечить его стабильность.
Тот же принцип применим к автоматизации. Автоматическая вакуумная загрузка, выравнивание, подача и штабелирование могут повысить стабильность, когда они соответствуют формату панелей и ритму линии. Они могут быть менее полезны, если поступающие материалы сильно различаются, дисциплина обслуживания слабая или частые переналадки не управляются надлежащим образом. Автоматизация должна устранять известный источник вариации, а не скрывать нерешенную проблему процесса.
Что необходимо подтвердить перед утверждением плана оснащения
Для проекта по производству корпусной мебели наиболее ценным ранним решением является определение потока материалов от приемки листов до готового компонента. Подтвердите максимальные и минимальные размеры панелей, типы основы, требования к отделке шпоном или бумагой, правила направления текстуры, ожидаемую структуру партий, допустимый припуск на обрезку и этап проверки панелей. Эти детали определяют, должно ли оборудование делать упор на гибкость, непрерывный выпуск, защиту поверхности или стабильность прессования.
Также подтвердите, кто будет поддерживать точность базирования после установки. Доступ к калибровке, элементы управления для операторов, поддержка запасными частями и реагирование на неисправности влияют на объем отходов в течение срока эксплуатации линии. Qingdao Zhongding Machinery Co., Ltd. поставляет деревообрабатывающее оборудование и комплексные решения для мебельных цехов и промышленных линий, а техническая поддержка и сервис запасных частей рассматриваются как часть долгосрочной эксплуатационной ценности. Для проектов, где потери материала стали постоянной статьей затрат, такая непрерывная поддержка важна, поскольку стабильная работа зависит не только от первоначальной спецификации оборудования.
Наиболее эффективная программа сокращения отходов шпона обычно не сводится к покупке одного вида оборудования. Это производственный поток, в котором планы раскроя сохраняют пригодный материал, перемещение защищает видимые поверхности, прессование создает надежное склеивание, а контроль выявляет вариации до того, как будет затронута вся партия. Когда эти меры контроля работают вместе, большая часть каждого листа поступает на линию сборки корпусной мебели в качестве пригодного компонента, а не покидает предприятие как отходы.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.