


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как двусторонние шипорезные станки с ЧПУ повышают производительность при обработке деталей каркаса
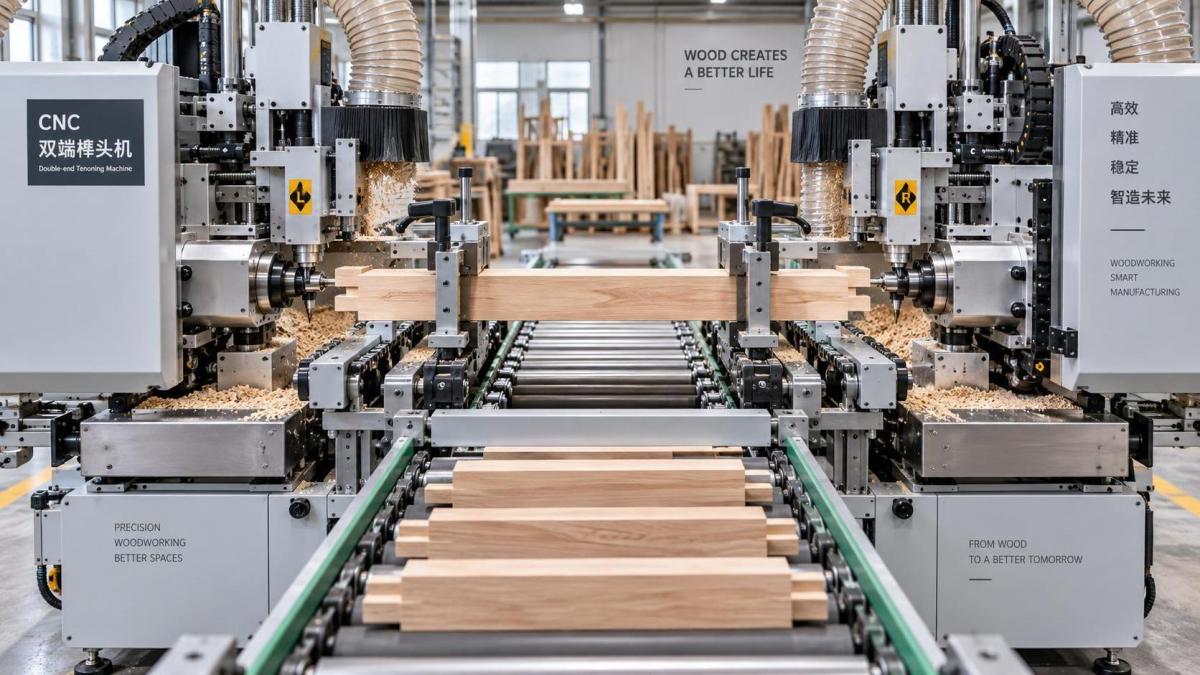
Производительность при обработке деталей рам редко ограничивается только скоростью резания. Более существенным ограничением является накопление небольших задержек и отклонений вокруг операции резания: загрузка одной царги за раз, повторное базирование заготовки, смена упоров, корректировка различий в длине между концами и сортировка деталей, которые не собираются без проблем. Двусторонний шипорезный станок с ЧПУ повышает производительность, поскольку устраняет эти потери системно. Он обрабатывает оба конца от общей базы за один проход, поэтому длина детали, геометрия шипа, положение заплечика и обработка торца контролируются совместно, а не в рамках отдельных операций.
Для царг, стоек, элементов ящиков, деталей кроватей, дверных рам и аналогичных деталей это изменение оказывает практическое влияние на производственный поток. Оператор реже манипулирует заготовкой, настройки станка становятся программными, а не основанными на упорах, и снижается вероятность изготовления двух по отдельности приемлемых, но не совпадающих друг с другом торцов. В результате получается не просто больше деталей в час, а более предсказуемый поток деталей, готовых к сборке.
Почему производство рамных деталей теряет время между станками
Обычная последовательность может включать поперечную распиловку заготовок, обработку одного конца, поворот или повторную загрузку детали, обработку противоположного конца и последующую проверку того, соответствует ли готовая деталь требуемой общей длине. Даже если отдельные станки работают быстро, последовательность содержит время на манипулирование, которое невозможно устранить повышением частоты вращения шпинделя. Длинные царги особенно неудобны, поскольку для их поворота требуются пространство, аккуратность и устойчивая опора. Малые детали создают другую проблему: их можно быстро обработать, но медленно точно и безопасно позиционировать.
Скрытые потери часто связаны с передачей отклонений. Если первый торец базируется по ручному упору, а второй — по другой настройке, готовая длина зависит от взаимного положения этих двух баз. Небольшая ошибка упора, стружка, зажатая у базирующего элемента, или непостоянное положение при загрузке могут сместить заплечик или укоротить деталь. В раме эти небольшие различия становятся заметны при сборке: шипы преждевременно упираются в дно гнезда, заплечики не смыкаются, соединения на ус открываются либо раму приходится принудительно выравнивать в прямоугольник.
Двусторонний шипорезный станок с ЧПУ изменяет логику базирования. Заготовка удерживается и перемещается между двумя обрабатывающими станциями. Расстояние между рабочими головками задает контролируемую готовую длину, при этом оба конца обрабатываются за один цикл. Это особенно ценно для соединений, зависящих от совпадения заплечиков, например для дверных царг с соединением шип-паз, царг столов, элементов корпусных рам и царг мягкой мебели.
Один цикл создает общую размерную взаимосвязь
Основное преимущество в производительности обеспечивается одновременной обработкой торцов, однако более важным инженерным преимуществом является точность взаимного расположения. Рамная деталь — это не просто доска, отрезанная в размер. Ее элементы должны быть правильно взаимосвязаны: левый и правый заплечики, толщина шипа, положение щечки, расположение полушипа, ориентация профиля и готовая длина должны обеспечивать правильность конечного соединения.
Когда оба конца обрабатываются при одной настройке станка, оператору не требуется воспроизводить первую операцию после перемещения детали. Станок непосредственно контролирует эту взаимосвязь. Если программа задает готовую царгу длиной 600 mm, обе обрабатывающие станции создают этот размер за один проход. Это уменьшает необходимость промежуточных измерений и снижает риск изменения базы из-за повторного манипулирования.
Это не означает, что каждую заготовку можно загружать без подготовки. Поступающий материал по-прежнему должен иметь надежные базовые пласть и кромку. Изогнутый, скрученный или неодинаковый по толщине материал может зажиматься по-разному от детали к детали, что влияет на врезание фрез в заготовку. Двусторонний станок может очень хорошо контролировать взаимосвязь обработки, но он не способен превратить нестабильное сырье в стабильную деталь только с помощью программного обеспечения.
Система фиксации заготовки так же важна, как и режущие головки
При оценке производительности операторы иногда сосредотачиваются на количестве шпинделей или максимальной скорости подачи. Эти характеристики важны, однако система фиксации и транспортировки часто определяет, способен ли станок поддерживать заявленный темп производства. Рамные детали должны сохранять положение, пока фрезы снимают материал с обоих концов. Если деталь смещается, вибрирует или приподнимается во время обработки, возникающий дефект может проявляться как нестабильность длины, поврежденный заплечик, вибрационные следы на щечке шипа или несоответствие профиля.
Стабильная настройка обычно зависит от нескольких практических условий:
- Базовая кромка должна быть достаточно прямой для надежного бокового базирования.
- Прижимные устройства должны удерживать деталь, не сминая мягкую древесину, облицованный шпоном материал или узкие профилированные сечения.
- Подающие ремни, цепи, накладки и направляющие должны быть чистыми, выровненными и свободными от смолы или уплотненной пыли.
- Давление прижима должно соответствовать толщине материала и состоянию поверхности, а не рассматриваться как фиксированная настройка.
- Схема опор должна соответствовать самой короткой и узкой детали, ожидаемой в партии.
Короткие детали требуют особого внимания. Станок может быть способен обрабатывать широкий диапазон длин, однако практический нижний предел зависит от расстояния между зажимами, безопасности загрузки, зазора для фрез и того, остается ли заготовка полностью опертой в процессе резания. Операторам не следует предполагать, что деталь, соответствующая номинальной спецификации минимальной длины, будет автоматически хорошо обрабатываться, если она имеет узкое сечение, хрупкий профиль или если с ее концов снимается большой объем материала.
Производительность повышается, когда переналадки становятся контролируемыми
Крупносерийное производство рамных деталей часто включает повторяющиеся группы компонентов, а не одну идентичную деталь в течение всего дня. Программа производства дверей может содержать стойки, верхние царги, замочные царги, нижние царги и промежуточные элементы. На мебельной линии могут поочередно обрабатываться передние, боковые и задние царги, а также проножки. В такой среде настройка ЧПУ полезна, поскольку размеры и схемы обработки могут храниться как программы, а не создаваться заново путем ручного перемещения.
Однако сохраненная программа сокращает время переналадки только при столь же строгой организации физической настройки. Фрезерные узлы должны быть правильно идентифицированы, инструменты должны устанавливаться в предусмотренные позиции, а оператор обязан подтвердить коррекцию инструмента до запуска производственных деталей. Неправильное смещение может быстро изготовить сотни стабильно неверных компонентов — быстрее, чем это мог бы сделать ручной станок.
Поэтому эффективная процедура переналадки заключается не столько в спешке, сколько в предотвращении превращения перезапуска в источник брака. Первую одобренную деталь следует проверить по общей длине, взаимному положению заплечиков, толщине шипа, ширине шипа и любым деталям профиля или контрпрофиля, влияющим на сборку. Если важна левая и правая ориентация, проверка также должна подтверждать соответствие программы ориентации детали. Деталь может соответствовать размерному чертежу, но оставаться непригодной, если ее обработанная пласть перевернута.
Наименование программ должно отражать производственную реальность. Названия, основанные только на типовом размере, могут вызывать путаницу, когда две царги имеют одинаковую длину, но различную толщину шипа, профиль или толщину материала. Четкая идентификация, связанная с кодом детали, сечением, длиной, материалом и версией соединения, облегчает предотвращение выбора неправильной программы при частых переналадках.
Скорость подачи должна соответствовать качеству резания, а не восприниматься как цель
Повышение скорости подачи — наиболее очевидный способ добиться большей производительности, но не всегда это первая правильная регулировка. При шипорезной обработке скорость подачи взаимодействует с частотой вращения шпинделя, диаметром фрезы, количеством ножей, породой древесины, влажностью, остротой фрезы и объемом снимаемого материала. Если подача слишком велика для условий резания, станок все же может завершить цикл, однако заплечики могут скалываться, торцевые волокна могут вырываться, а на щечках шипа могут появляться следы обработки, ухудшающие контакт при склеивании или требующие доработки.
Для рамных компонентов особенно важны чистые заплечики. Заплечик является видимой и конструктивной поверхностью смыкания соединения шип-паз. Шероховатый или сколотый заплечик может оставить заметную линию после сборки, даже если сам шип подходит правильно. Операторам следует оценивать изменения подачи по готовым поверхностям соединения и результату сборки, а не только по времени цикла.
Состояние инструмента напрямую влияет на производительность. Затупленные фрезы повышают нагрузку резания и могут вызывать поджоги, вырывы, ворсистость или нестабильность размеров при изменении сопротивления материала. Продолжение работы изношенным инструментом может казаться способом избежать простоя, но впоследствии оно способно вызвать более серьезное прерывание из-за шлифования, отбраковки, проблем при подгонке или сигналов тревоги станка, связанных с инструментом. Контролируемый интервал обслуживания инструмента, основанный на материале, нагрузке резания и видимом качестве поверхности, надежнее, чем ожидание, пока дефекты станут очевидными.
Подготовка материала определяет способность станка к повторяемой работе
Двусторонняя обработка наиболее эффективна, когда заготовки поступают со стабильными размерами сечения. Изменение толщины является распространенной причиной отклонений соединения, поскольку оно меняет взаимосвязь между поверхностями материала и положением фрезы. Если детали базируются от одной пласти, но толщина поступающего материала колеблется, полученный шип может оказаться смещенным от центра либо профиль может не совпасть с соседними компонентами.
Поэтому подготовку поверхности следует рассматривать как часть решения для шипорезной обработки, а не как несвязанную предшествующую операцию. Для материала, которому перед обработкой торцов требуются как калибровка толщины, так и финишная подготовка, рейсмусово-шлифовальный станок может обеспечить более стабильное состояние на входе, сочетая строгание в размер и шлифование. Вопрос заключается не в том, делает ли шлифование деталь более привлекательной до шипорезной обработки, а в том, обеспечивает ли процесс достаточную равномерность толщины, плоскостности и базовых поверхностей для точного повторения программы обработки торцов.
Этот момент становится более важным при работе с массивной древесиной. Изменение влажности, направление волокон, сучки и внутренние напряжения могут влиять на поведение заготовки после строгания или резания. Если царга изгибается после подготовки, она может нестабильно прилегать к базе станка. Для такого материала сортировка заготовок по качеству или предоставление времени для стабилизации кондиционированного материала может быть продуктивнее, чем принудительная подача нестабильных заготовок через шипорезный станок с последующей корректировкой результата на следующих операциях.
Качество соединения следует проверять при сборке, а не только на выходе из станка
Готовый шип может выглядеть чисто, но при этом создавать плохую раму. Настоящая проверка заключается в том, как компонент соединяется с соответствующим пазом или профилем. Слишком толстый шип может расколоть деталь с пазом или препятствовать смыканию заплечика. Слишком свободный шип может ухудшить выравнивание и качество клеевого шва. Слишком длинный шип может упереться в дно до смыкания заплечика. Неперпендикулярный заплечик может вывести раму из выравнивания даже при правильной посадке шипа.
По этой причине проверка должна включать контролируемую пробную сборку при введении новой партии, комплекта инструмента, толщины материала или редакции программы. Такая проверка не должна замедлять каждый производственный цикл. Она устанавливает, являются ли размеры обработки правильными в системе соединения, а не только по отдельности. Простой проходной/непроходной калибр для толщины шипа и положения заплечика также может выявлять дрейф между формальными проверками первой детали.
Оператор должен различать повторяемые и случайные дефекты. Повторяемая ошибка длины указывает на данные программы, настройку положения головки или компенсацию. Случайное отклонение длины может свидетельствовать о нестабильном зажиме, плохом базировании материала, загрязнении базовой поверхности или нестабильной геометрии заготовки. Замена инструмента не решит проблему транспортировки, так же как повышение давления зажима не исправит неверную размерную программу.
Где станок обеспечивает наиболее заметное производственное преимущество
Наиболее подходящая область применения — повторяющееся производство деталей, требующих точных и совпадающих торцевых элементов: филенчатых дверей шкафов, межкомнатных дверей, обеденных стульев, оснований столов, мебельных панелей, напоминающих оконные рамы, рам ящиков и конструкционных мебельных царг. В этих областях сочетаются достаточный объем и достаточная чувствительность соединений, чтобы сокращение манипулирования и обработка от общей базы давали заметный результат.
Преимущество менее очевидно при крайне разнообразных индивидуальных работах, очень коротких сериях или компонентах, требующих значительной ручной подгонки из-за неоднородности самого материала. Двусторонний шипорезный станок с ЧПУ все же может использоваться в таких условиях, но его преимущество зависит от того, какую повторяемость настройки удается сохранить между заданиями. Если каждая деталь требует уникального позиционирования, частой смены фрез или ручной корректировки после обработки, узкое место просто перемещается в другое место.
Также важно не путать производственную мощность с полезной производительностью. Станок может быстро обрабатывать детали, однако выпуск продукции останется ограниченным, если заготовки не подготавливаются вовремя, программы не выпускаются корректно, удаление пыли недостаточно или готовые детали накапливаются без проверки и сортировки. Наиболее продуктивная схема обеспечивает контролируемое перемещение материала в последовательности: стабильные заготовки поступают на вход, правильно обработанные торцы выходят, а проверенные компоненты передаются на сборку без отдельного цикла подгонки.
Операционная дисциплина превращает скорость в надежную производительность
Двусторонний шипорезный станок с ЧПУ повышает производительность изготовления рамных деталей, устраняя повторное позиционирование и удерживая оба торца в одной размерной взаимосвязи. Его ценность реализуется только тогда, когда окружающий процесс поддерживает эту точность. Чистые базовые поверхности, стабильная толщина материала, правильное давление фиксации, острый инструмент, проверенные программы и контроль соединения первой детали не являются второстепенными задачами. Именно эти условия позволяют быстрому циклу выпускать детали, готовые к сборке, а не быстро создавать необходимость в доработке.
При соблюдении этих условий станок делает больше, чем сокращает время обработки. Он упрощает планирование выпуска, контроль продукции и передачу деталей на следующую операцию. Для рамного производства это практическое определение более высокой производительности: больше деталей покидают этап обработки с длиной, ориентацией, геометрией соединения и качеством поверхности, необходимыми для сборки без задержек.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.