


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
От чего зависит качество кромки при обработке ламинированных плит?
Качество кромки начинается до кромкооблицовочного узла
Качество кромки при обработке ламинированных плит определяется взаимодействием структуры материала, жёсткости станка, состояния инструмента, параметров резания и контроля пыли. Чистая на вид кромка не является просто результатом использования острого резца или работы на высококлассном кромкооблицовочном станке. Она зависит от того, правильно ли поддерживается плита, остаются ли силы резания стабильными и удаляется ли стружка до того, как она вдавливается обратно в поверхность.
Для руководителей по контролю качества и безопасности это важно, поскольку плохая кромка редко является лишь косметическим дефектом. Сколы могут открыть материал основы для воздействия влаги. Вырывы вокруг отверстий могут ослабить прочность крепления фурнитуры. Необрезанный или плохо приклеенный кромочный материал может создавать острые точки контакта, снижать долговечность и приводить к необходимости доработки на позднем этапе производства. В крупносерийном мебельном производстве такие дефекты также затрудняют различение единичной ошибки оператора и состояния станка, которое становится небезопасным или ненадёжным.
Поэтому практический вопрос заключается не в том, может ли оборудование для обработки ламинированных плит распилить или облицевать панель кромкой. Важно, способно ли сочетание станка и процесса в целом обеспечивать стабильную кромку для разных партий плит, производственных скоростей и стадий износа инструмента.
Поверхность и сердцевина плиты задают исходные ограничения
Ламинированные плиты ведут себя не так, как массивная древесина. Декоративная поверхность может представлять собой меламиновую бумагу, HPL, шпон, ПВХ-плёнку, окрашенную плёнку или другое покрытие, приклеенное к основе из ДСП, MDF, фанеры или композитного материала. Каждый слой по-разному реагирует на давление при резании. Твёрдая и хрупкая поверхность может скалываться в точке выхода пилы или фрезы. Сердцевина из ДСП низкой плотности может крошиться под внешне неповреждённым ламинатом. Плита с внутренними пустотами или неравномерной плотностью может давать чистую кромку на одном участке и неприемлемую кромку на другом, расположенном на несколько сотен миллиметров дальше.
Поэтому дефекты кромки следует оценивать как проблему материала и процесса, а не сразу относить их к станку. Если сколы стабильно появляются только на одной поверхности, вероятные причины будут отличаться от причин дефекта, проявляющегося на обеих сторонах. Повреждение верхнего ламината может указывать на опору с верхней стороны, работу подрезной пилы, геометрию пилы или недостаточный контроль давления. Повреждение нижней поверхности может свидетельствовать о слабой опоре панели, неправильном выступе полотна или несоответствии между направлением подачи и вращением режущего инструмента.
Изменчивость материала также влияет на настройки, сохраняющие стабильность в течение смены. Процесс, настроенный для плотной панели MDF, может вызывать избыточный нагрев, ворсистость или вырывы при переходе на ДСП меньшей плотности. И наоборот, настройки, выбранные для предотвращения смятия слабой сердцевины, могут оставлять более твёрдую ламинированную панель недостаточно поддержанной во время обработки.
Входной контроль не должен превращаться в полноценную лабораторию материалов, чтобы быть полезным. Он должен установить, достаточно ли стабильны для утверждённого процесса толщина панели, плоскостность, состояние поверхности, визуальная плотность сердцевины и адгезия ламината. При внедрении нового поставщика, нового декора или новой конструкции плиты короткое контролируемое испытание информативнее, чем предположение, что плиты с одинаковой номинальной толщиной будут вести себя одинаково.
Стабильность резания важнее пиковой скорости станка
При пилении, фрезеровании на CNC, сверлении и торцевой обрезке станок должен удерживать инструмент и панель в стабильном взаимном положении. Биение шпинделя, изношенные подшипники, слабый прижим, повреждённые прижимные ролики и люфт в направляющих могут создавать повторяющийся характер дефектов. Оператор может отреагировать снижением скорости подачи, но уменьшение скорости лишь маскирует основную проблему в некоторых случаях. Оно не исправляет шпиндель, который больше не вращается концентрично, или систему прижима, позволяющую панели вибрировать.
Состояние инструмента не менее важно, однако «острый» — недостаточный критерий контроля. Геометрия инструмента должна соответствовать материалу и процессу. Количество зубьев, передний угол, ширина пропила, покрытие, диаметр фрезы и профиль сменных пластин влияют на образование стружки и выделение тепла. Пила, предназначенная для массивной древесины, может снимать материал настолько агрессивно, что повреждает хрупкий ламинат. Фреза с неправильной геометрией может формировать полированную, но термически повреждённую кромку, которая впоследствии ухудшает смачивание клеем или адгезию кромочного материала.
Износ инструмента следует контролировать по качеству продукции и нагрузке процесса, а не только по наработке. Инструмент может выглядеть неповреждённым, но при этом создавать большее усилие, нагрев, пыль и повреждения кромки панели. Предупреждающие признаки включают рост количества мелких сколов, более грубую открытую сердцевину, увеличение нагрузки на двигатель, более частую необходимость корректировки параметров или видимые следы прижога возле линий реза. Эти изменения должны стать поводом для проверки до того, как дефекты достигнут участка сборки или упаковки.
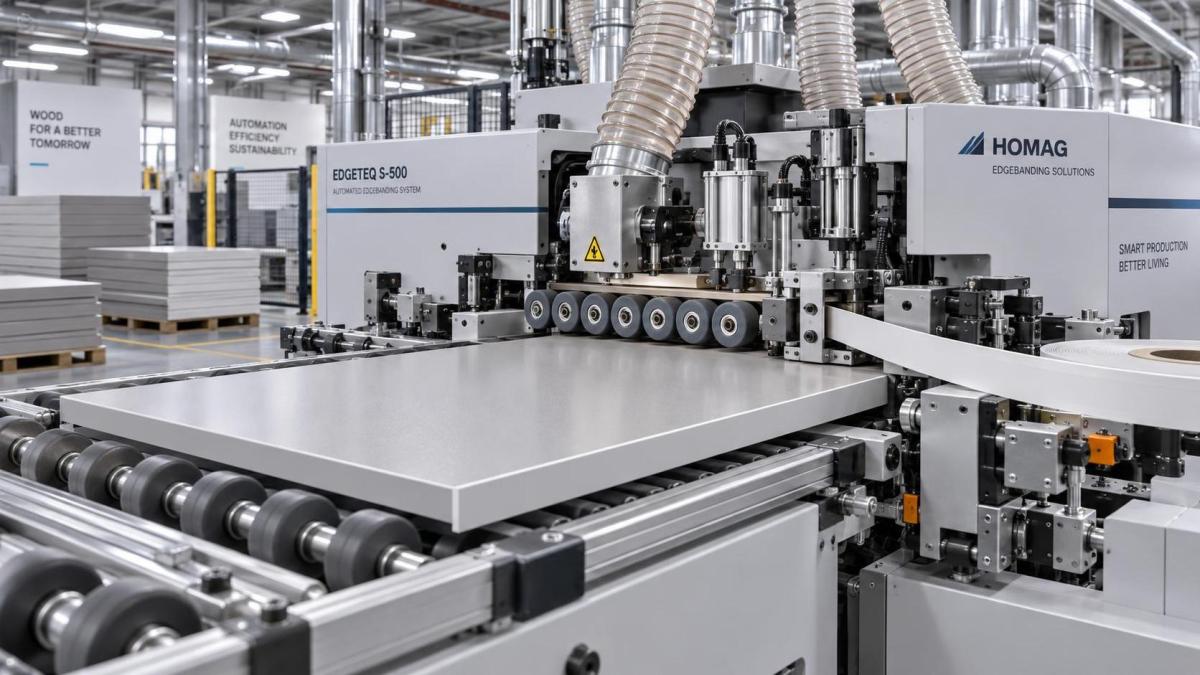
В оборудовании для обработки ламинированных плит фиксацию панели часто недооценивают. Жёсткая рама станка не может компенсировать подъём, скручивание или смещение плиты во время обработки. Прижимные устройства, прижимные балки, вакуумные зоны, конвейерные ленты, боковые направляющие и базовые упоры должны соответствовать размеру панели и выполняемой операции. Малые детали особенно уязвимы, поскольку доступная площадь контакта ограничена. Деталь, которая лишь незначительно смещается при обрезке, может иметь нестабильные радиусы, неравномерный свес кромочного материала или острый угол, который не будет полностью удалён на станции финишной обработки.
Скорость подачи, скорость инструмента и направление должны работать совместно
На качество кромки существенно влияет подача на зуб: количество материала, снимаемого каждой режущей кромкой за каждый проход. Хотя производственные команды часто сначала регулируют скорость подачи, её нельзя рассматривать отдельно от частоты вращения шпинделя, количества зубьев, диаметра фрезы и типа материала. Чрезмерная подача на зуб может вырывать фрагменты ламината или сминать сердцевину. Слишком малая подача на зуб может вызывать трение вместо контролируемого резания, повышая температуру и оставляя глянцевую или обесцвеченную кромку.
Следовательно, правильная настройка представляет собой стабильное рабочее окно, а не одно универсальное значение. В пределах этого окна рез получается чистым, нагрузка на станок предсказуема, а инструмент не перегревается. За его пределами дефекты могут быстро изменяться. Увеличение подачи, которое выглядит безвредным при обработке обычной меламиновой плиты, может вызвать вырывы кромки при обработке текстурированной поверхности или более тонкого ламината.
Направление резания также имеет значение. Попутное и встречное фрезерование могут оставлять заметно разные кромки, особенно при фрезеровании ламинированных поверхностей. Одно направление может уменьшать вырывы поверхности, но повышать склонность заготовки к смещению при недостаточном зажиме. Выбранная стратегия должна учитывать как качество отделки, так и безопасный контроль заготовки. Изменение направления вращения или последовательности процесса без проверки условий фиксации может создать проблему безопасности наряду с проблемой качества.
Для форматно-раскроечных станков подрезание часто является решающим фактором для получения нижней поверхности ламината без сколов. Подрезная пила должна быть выровнена относительно основной пилы и настроена на соответствующую ширину и высоту для фактической ширины пропила. Если траектория подрезания уже основного пропила, основная пила всё равно может разорвать поверхность. Если она слишком широка, за пределами предполагаемой линии реза может остаться видимая канавка. Выравнивание следует проверять после замены пил, технического обслуживания или при любом повторяющемся дефекте, сосредоточенном на одной стороне панели.
Качество облицовки кромки зависит от получаемой ею обрезной кромки
Облицовку кромки иногда рассматривают как отдельную финишную операцию, однако её результат напрямую связан с качеством предшествующего резания. Клей не может надёжно компенсировать смятое, запылённое, перегретое или неровное основание. Грубая кромка ДСП может неравномерно впитывать клей. Полированная кромка MDF может ухудшать смачивание. Свободные волокна и стружка могут образовывать каналы, которые впоследствии проявляются как зазоры, слабые участки или видимые клеевые линии.
Кромкооблицовочный узел также должен обеспечивать стабильное направление панели. Нанесение клея, установка ленты, усилие прижимных роликов, обрезка, циклевание и полировка являются последовательными операциями. Небольшая ошибка позиционирования на входе может оставаться заметной на готовой панели. Если плита не базируется стабильно, одна кромка может получить неравномерный свес кромочного материала, что приводит к чрезмерной обрезке с одной стороны и недостаточной зачистке с другой.
Группы качества должны проверять готовую кромку как систему, а не ограничивать контроль только проверкой того, держится ли лента. К важным наблюдениям относятся:
- сколы или трещины поверхности рядом с облицованной кромкой;
- открытые клеевые линии, сухие участки или выдавливание клея;
- зазоры на переднем и заднем торцах;
- кромочный материал, выступающий над поверхностью, утопленный или неравномерно обрезанный;
- острые углы, следы ножа или открытый материал сердцевины;
- различия между первой, средней и последней панелями в производственной партии.
Локальный дефект торца может быть связан с входным давлением, торцевой обрезкой или обращением с деталью. Непрерывный дефект по всей длине кромки, вероятнее всего, связан с условиями резания, нанесением клея, прижимными роликами или состоянием плиты. Это различие помогает предотвратить широкую корректировку станка, когда причина ограничена одной станцией.
Удаление пыли напрямую влияет на качество и безопасность
Систему удаления пыли часто оценивают главным образом как требование по охране окружающей среды и поддержанию чистоты. При обработке ламинированных плит она также выполняет функцию управления процессом. Мелкая пыль, остающаяся в пропиле пилы или на фрезерованной кромке, может уплотняться в поверхности, препятствовать контакту клея, скрывать развивающийся дефект и повышать температуру вокруг фрезы. Более крупная стружка может протаскиваться по готовому ламинату и оставлять царапины, которые становятся заметными только при контрольном освещении.
Недостаточное удаление пыли также может делать диагностику ненадёжной. Грубая кромка, покрытая пылью, может выглядеть приемлемой у станка, тогда как истинный вырыв становится видимым лишь после протирки или на последующей сборке. Поэтому процедуры контроля должны определять, как очищается кромка перед визуальной приёмкой. Проверка панелей при наличии пыли приводит к непоследовательным оценкам между сменами.
С точки зрения безопасности эффективность аспирации не следует определять только по тому, подключены ли воздуховоды. Засоры, изношенные шланги, неправильно расположенные кожухи, повреждённые уплотнения и перегруженные системы сбора могут снизить улавливание в зоне резания, при этом станок будет казаться работоспособным. Это может привести к повышенному воздействию взвешенной пыли на работников, накоплению пыли вокруг движущихся компонентов и ухудшению видимости для операторов. Когда качество кромки и состояние пыли ухудшаются одновременно, рассмотрение их как отдельных вопросов обслуживания может задержать фактическое устранение причины.
Как превратить дефекты кромки в полезные сигналы процесса
Визуальные стандарты работают лучше всего, когда они ясно описывают местоположение и серьёзность дефекта. «Плохая кромка» — слишком общее определение для поддержки корректирующих действий. Практическая запись контроля различает сколы верхней поверхности, сколы нижней поверхности, вырывы сердцевины, ворсистые кромки, прижоги, зазоры кромочного материала, острые кромки и отклонения размеров. Она также должна указывать станок, операцию, комплект инструмента, тип плиты, ориентацию панели и время в ходе производственного цикла.
Цель такого типа записи — не возложить вину на оператора или подразделение. Она состоит в выявлении того, повторяется ли дефект в зависимости от ориентации панели, положения инструмента, партии материала, временного интервала или станции станка. Повторяемость является ценным доказательством. Дефект, возникающий через регулярные интервалы, может указывать на повреждение инструмента или проблему вращающегося компонента. Дефект, появляющийся после смены инструмента, может указывать на настройку, выравнивание или спецификацию инструмента. Дефект, ограниченный одной партией плит, должен привести к изоляции материала и пересмотру технологического окна до проведения масштабной регулировки станка.
Контролируемая реакция лучше повторных регулировок
Когда качество кромки снижается, производственные команды часто одновременно меняют несколько настроек: снижают скорость подачи, повышают скорость шпинделя, увеличивают давление, изменяют температуру клея и заменяют инструмент. Это может временно восстановить внешний вид, но лишает возможности определить причину. Это также может создавать новые риски, такие как чрезмерный нагрев, повреждение панели из-за избыточного давления или снижение производительности без измеримого улучшения качества.
Более надёжный подход начинается с определения дефекта и изоляции затронутой операции. Подтвердите тип и ориентацию плиты, проверьте инструмент и систему фиксации, убедитесь в работе удаления пыли в точке резания и сравните результат с контролируемым образцом. Если производственные условия позволяют, изменяйте по одной значимой переменной за раз. Окончательная настройка должна быть задокументирована вместе с конструкцией плиты и конфигурацией инструмента, для которых она была подтверждена.
Чистые кромки создаются контролируемым процессом, а не какой-либо одной спецификацией станка. Жёсткий шпиндель, подходящий инструмент, стабильная подача, эффективный прижим, выровненная система подрезания, чистая поверхность реза и работающая система аспирации усиливают друг друга. Для руководителей по качеству и безопасности наиболее сильной точкой контроля является процесс, который делает ухудшение заметным на ранней стадии, до того как незначительное повреждение кромки станет повторяющимся дефектом продукции или более широкой производственной проблемой.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.