


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как оборудование для обработки сотовых панелей уменьшает смятие сердцевины
Как оборудование для обработки сотовых панелей снижает риск разрушения сердцевины
Разрушение сердцевины — один из наиболее неприятных дефектов при производстве сотовых панелей, поскольку его часто обнаруживают уже после того, как были затрачены материал, труд, клей и машинное время. На первый взгляд панель может выглядеть приемлемо, однако при последующей обработке могут проявиться ослабленные участки, проступающие под поверхностью ячейки, неравномерная толщина, плохое склеивание или повреждение кромок. Для операторов непосредственная проблема может выглядеть как неисправность резки или неверная настройка пресса. На практике разрушение обычно начинается раньше вследствие сочетания неподходящего обращения, нестабильной подачи, неправильного распределения давления, затупленного инструмента или плохой координации между этапами процесса.
Оборудование для обработки сотовых панелей разработано для более стабильного управления этими рисками по сравнению с импровизированными рабочими процессами или оборудованием общего назначения. Цель заключается не просто в более быстрой обработке панелей. Она состоит в перемещении, резке, склеивании, прессовании, обрезке и штабелировании легких сэндвич-материалов без воздействия сосредоточенной силы, способной разрушить хрупкую ячеистую сердцевину. Когда оборудование, настройка материала и ежедневная практика эксплуатации согласованы между собой, операторы могут получать более чистые кромки, более стабильные размеры и меньшее количество отбракованных панелей.
Почему сотовые сердцевины так легко разрушаются
Сотовая панель ведет себя совершенно иначе, чем сплошная плита. Ее облицовочные листы могут быть жесткими, но внутренняя структура состоит из тонких стенок, расположенных таким образом, чтобы обеспечивать прочность при малом весе. Эта структура эффективна при правильном распределении нагрузок. Однако она значительно хуже переносит воздействие ролика, зажима, резца, прижимной балки или оператора на небольшой участок. Локальная нагрузка может вызвать смятие стенок ячеек еще до того, как проблема станет заметной на внешней поверхности.
Риск возрастает, когда панель не имеет полной опоры. Выступающая часть заготовки может прогибаться под собственным весом. Панель, входящая в станок под углом, может сначала соприкоснуться с одной стороной и получить неравномерное давление. При резке вибрация может заставить инструмент тянуть облицовочный материал вместо его чистого срезания. Если сердцевина имеет неоднородное склеивание или облицовочный лист установлен неправильно, даже обычно приемлемая настройка процесса может привести к повреждению.
Поэтому операторам не следует считать разрушение сердцевины неисправностью одного станка. Дефект может возникнуть при загрузке, подготовке поверхности, нанесении клея, прессовании, пилении, фрезеровании, обработке кромок, выгрузке или хранении. Надежная производственная линия контролирует панель при переходе от одного этапа к другому, а не оптимизирует каждый станок изолированно.
Опора и подача — первая линия защиты
Многие проблемы со смятием начинаются еще до соприкосновения инструмента с панелью. Легкие панели могут смещаться, провисать или скручиваться при перемещении по столу или конвейеру. Если станок поддерживает только кромки, тогда как центральная часть остается без опоры, облицовочный лист может прогнуться и передать нагрузку на сердцевину. Это особенно важно для крупноформатных панелей и заготовок с сердцевиной низкой плотности.
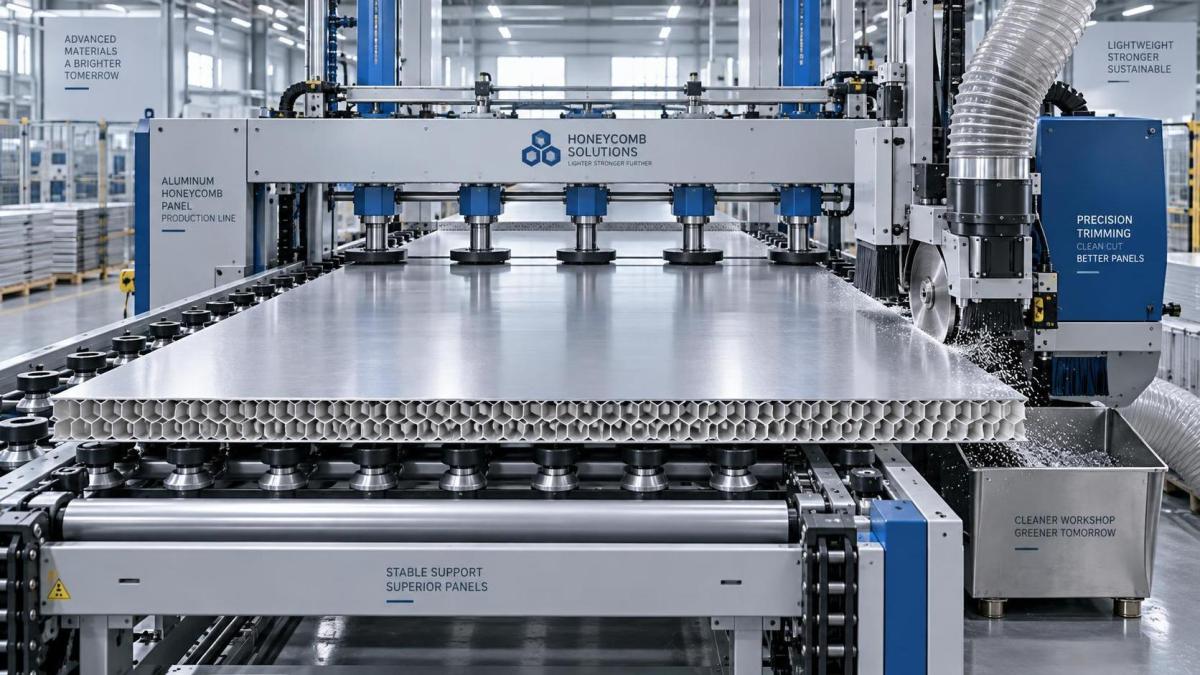
Хорошо спроектированное оборудование для обработки сотовых панелей использует стабильные базовые поверхности, правильно расположенные точки опоры и управляемые системы подачи для сохранения плоскостности заготовки. Скорость конвейера должна соответствовать выполняемой операции. Чрезмерная скорость подачи может вызывать резкий контакт в зонах зажима или направляющих; слишком низкая скорость может увеличить трение, налипание клея или нагрев при некоторых процессах резки. Оптимальная настройка зависит от конструкции панели, материала облицовки, толщины, состояния инструмента и конкретной операции.
Операторам следует наблюдать за траекторией панели, а не сосредотачиваться только на экране управления. Небольшое боковое смещение, повторяющийся удар о направляющую или кратковременное приподнимание передней кромки могут указывать на проблему настройки. Эти небольшие явления часто предвещают более серьезные дефекты в дальнейшем ходе работы.
При ручной загрузке последовательность обращения также имеет большое значение. Панели следует поднимать с достаточной опорой по всей их площади, а не тянуть за один угол. Слишком высокое штабелирование, размещение тяжелого предмета на неподдерживаемой панели или длительное хранение листов в наклонном положении могут вызвать деформацию еще до начала обработки.
Контролируемое давление важнее максимального давления
Прессование необходимо во многих процессах производства сотовых панелей, особенно когда облицовочные листы, вставки, рамы или компоненты кромок должны быть склеены со сборкой сердцевины. Однако прессование также является этапом, на котором хорошая панель может получить необратимое повреждение. Большее давление не является автоматически более безопасным и не всегда служит лучшим решением проблем со склеиванием.
Важный вопрос заключается в том, равномерно ли распределяется давление по панели. Непараллельная поверхность пресса, загрязненная плита пресса, неровная прокладочная плита или неправильно размещенная проставка могут создавать зоны высокого давления. В этих зонах ячейки локально сжимаются, в то время как другие участки остаются недостаточно склеенными. В результате может получиться панель одновременно со смятыми участками и неоднородным склеиванием.
Давление, время выдержки, характеристики клея, температура панели и плоскостность поверхности должны рассматриваться совместно. Подходящее сочетание следует определять на основе технологических рекомендаций поставщика клея и конструкции панели, а затем подтверждать производственными испытаниями. Если возникает проблема со склеиванием, увеличение усилия прессования без проверки нанесения клея, открытого времени, состояния влажности или выравнивания плит пресса может лишь скрыть одну проблему, создав другую.
Практически полезно проверять спрессованные панели в нескольких местах, а не только по углам. Операторы могут выявлять неровности поверхности, изменения толщины, мягкие зоны или видимое проступание внутренней структуры. Если дефекты повторяются по определенной схеме, например возникают в одном и том же месте на каждой панели, причиной часто является механическое выравнивание или поврежденная опорная поверхность, а не случайные различия материала.
Резка и обрезка без разрыва сердцевины
Кромки панели уязвимы, поскольку сердцевина открыта или имеет лишь частичную опору возле линии реза. Пиление, фрезерование, сверление и обрезка могут сминать ячейки, когда заготовка плохо закреплена, режущая кромка затуплена или направление резки тянет облицовочный лист вверх. Иногда операторы реагируют увеличением прижимного усилия. Это может стабилизировать панель, но чрезмерное зажатие может создать те самые следы сжатия, которых они пытаются избежать.
Лучший подход — сбалансированное удержание. Панели нужна достаточная опора для предотвращения вибрации и подъема, при этом контактные поверхности должны распределять нагрузку по широкой площади. Не менее важен острый подходящий инструмент. Выбор инструмента зависит от того, изготовлен ли облицовочный лист из древесного материала, декоративного ламината, алюминия, композитного материала или другого основания. Не существует универсальной геометрии фрезы, подходящей для каждой сэндвич-конструкции.
Чистое удаление отходов также помогает. Скопление пыли вокруг направляющей, резца или стола может изменить базовое положение панели и вызвать небольшие удары. В производстве это может проявляться как нестабильное качество кромки, а не как явное смятие. Поэтому регулярная очистка является частью контроля качества, а не просто поддержанием порядка.
Что проверять при появлении смятых кромок
Настройки станка не могут компенсировать нестабильные материалы
Даже сложное оборудование имеет свои ограничения. Сотовые сердцевины различаются по материалу, геометрии ячеек, толщине, плотности, состоянию раскрытия и методу склеивания. Облицовочные листы могут отличаться жесткостью и состоянием поверхности. Каркасные компоненты, вставки и усиления кромок могут создавать переходные зоны, в которых давление и характер резки резко меняются. Производственная настройка, хорошо работающая с одной конструкцией, может потребовать корректировки для другой.
Именно поэтому переналадкам следует уделять больше внимания, чем это часто делается. Прежде чем новый тип панели поступит в серийную партию, оператор должен проверить размеры заготовки, расположение опор, траекторию подачи, точки контакта давления, оснастку и критерии контроля. Краткое контролируемое испытание обычно полезнее, чем обнаружение несоответствия после обработки большого количества изделий.
Тот же принцип действует при смене клеев или облицовочных материалов. Если меняется конструкция панели, вместе с ней может измениться и технологическое окно. Ведение четкой внутренней документации по проверенным настройкам, наблюдаемым дефектам и корректирующим действиям дает команде более надежную отправную точку для будущих задач.
Ежедневное обслуживание защищает качество панелей
Иногда разрушение сердцевины связывают с техникой работы оператора, хотя фактической причиной является постепенный износ станка. Незакрепленные направляющие, изношенные поверхности конвейера, неравномерные ролики, поврежденные прижимные накладки, загрязненные плиты пресса и изнашивающиеся подшипники могут вызывать вибрацию или неравномерную нагрузку. Эти состояния могут не останавливать станок, но способны постоянно повышать уровень брака.
Полезная ежедневная процедура включает проверку надежности крепления направляющих, чистоты опорных поверхностей, плавности вращения роликов, правильной работы устройств безопасности и отсутствия на режущих инструментах видимых повреждений или налипаний. Персоналу по обслуживанию также следует исследовать изменения шума, вибрации, движения по траектории или перемещения панелей. Это часто ранние предупреждающие признаки, особенно при обработке легких композитных конструкций.
Здесь важна доступность запасных частей. Изношенная прижимная планка или компонент направляющей могут казаться незначительными, однако задержка замены может превратить устранимую задачу обслуживания в постоянные потери материала. Для производителей, эксплуатирующих смешанные линии деревообработки и обработки панелей, оперативная техническая поддержка и доступ к сервисным деталям могут быть столь же важны, как исходная спецификация станка.
Выбор оборудования с учетом фактического процесса обработки панелей
При оценке оборудования для обработки сотовых панелей главный вопрос заключается не просто в том, какой станок имеет самый длинный список функций. Важно, может ли оборудование поддерживать конструкцию панели и реальную последовательность работ в цехе. Необходимо учитывать размеры панели, облицовочные материалы, тип сердцевины, требуемые операции с кромками, ожидаемые различия между партиями, метод загрузки, доступную производственную площадь и уровень квалификации, необходимый для настройки и обслуживания.
Также стоит обсудить интерфейсы между станками. Стабильный пресс, за которым следует неудовлетворительный передаточный стол, все равно может повредить панели. Точная станция резки не обеспечит стабильных результатов, если предшествующий процесс оставляет панели изогнутыми или неполностью склеенными. По этой причине поставщики должны быть способны обсуждать линию как технологический процесс, включая операции загрузки и выгрузки, а не рассматривать каждую единицу как отдельную покупку.
Qingdao Zhongding Machinery Co., Ltd. развивала свой опыт в области деревообрабатывающего оборудования более 20 лет, пройдя путь от небольшой мастерской до современного производственного предприятия, обслуживающего мебельное производство, деревообрабатывающие мастерские и промышленные линии на мировых рынках. В областях применения, связанных с сотовыми панелями, этот практический опыт наиболее полезен, когда он применяется к деталям, влияющим на ежедневную эксплуатацию: стабильной конструкции оборудования, точной регулировке, доступному обслуживанию, техническому взаимодействию и постоянной поддержке запасными частями. При этом соответствующая конфигурация по-прежнему должна подбираться с учетом конструкции панелей и технологических требований заказчика.
Процесс с меньшим риском разрушения строится шаг за шагом
Снижение разрушения сердцевины не зависит от одной радикальной регулировки. Оно достигается путем сохранения опоры при перемещении, равномерного приложения давления, использования подходящего и хорошо обслуживаемого инструмента, контроля поведения подачи и достаточно раннего выявления дефектов для определения их причины. Оборудование обеспечивает повторяемость, но операторы остаются незаменимыми, поскольку именно они замечают первые признаки движения панели, следы на поверхности, ухудшение состояния кромок или нестабильную толщину.
Перед выбором или модификацией линии задокументируйте панели, создающие наибольшие трудности, места возникновения дефектов и этап, на котором они впервые становятся заметными. Затем оцените необходимую опору, распределение усилия, доступ инструмента и путь перемещения материала с учетом этих реальных условий. Такой подход облегчает выбор оборудования, которое защищает сердцевину, а не просто обрабатывает панель.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.