


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
CNC-раскроечный центр с задней загрузкой: как конструкция автоматической подачи влияет на планировку цеха и обработку материалов в 2026 году
CNC-станок для раскроя балок с задней загрузкой: почему направление подачи определяет эффективность рабочего процесса в современных производственных цехах
Руководители проектов, курирующие линии по обработке металла или конструкционной древесины, часто недооценивают, как ориентация загрузки одной машины меняет планировку цеха, распределение рабочей силы и поток материалов. CNC-станок для раскроя балок с задней загрузкой — это не просто альтернативная конфигурация, а пространственное обязательство. В отличие от вариантов с фронтальной или боковой загрузкой, задняя загрузка переносит основной интерфейс между оператором, исходным материалом и осью станка в заднюю часть оборудования. Это изменение вызывает каскадные последствия для ширины проходов, глубины зон подготовки, радиуса разворота вилочных погрузчиков и даже необходимого зазора для потолочных кранов.
В 2026 году это важнее, чем когда-либо — не потому, что задняя загрузка является новинкой, а потому, что планировки цехов больше не являются статичными. Модульные производственные ячейки, поставка материалов точно в срок и двухсменная работа требуют предсказуемых, повторяемых циклов обработки. Конструкция с задней загрузкой требует на раннем этапе определить, откуда готовые к резке балки поступают на линию, куда выходят обрезки и сколько буферного пространства должно быть между соседними станками. Это не просто предпочтения в планировке, а ограничения пропускной способности, заложенные в занимаемую площадь.
Автоматическая подача — это не только скорость, но и пространственная определенность
«Автоматическая подача» звучит как повышение производительности. На практике она определяет взаимосвязь станка с предшествующей логистикой. CNC-станок для раскроя балок с задней загрузкой и встроенной автоматической подачей не устраняет ручное вмешательство, а перемещает его. Операторы больше не проталкивают и не выравнивают балки вручную спереди. Вместо этого они управляют подающими роликами, проверяют высоту штабеля и контролируют датчики выравнивания с фиксированного поста за станком. Это меняет схему укомплектования персоналом: один оператор может контролировать два станка с задней загрузкой, если зоны подачи выровнены и централизованно контролируются.
Однако автоматизация обеспечивает пространственную определенность только при контролируемых входных условиях. Надежность подачи зависит от трех обязательных факторов:
- Однородность штабеля: Балки должны быть уложены с равномерным свесом (обычно ≤15 мм за край поддона) и минимальным боковым смещением (<3 мм). Неровные штабели вызывают проскальзывание подающих роликов или ошибочные показания датчиков.
- Жесткость поддона: Стандартные деревянные поддоны прогибаются под нагрузкой. Системы задней подачи требуют жестких стальных или усиленных композитных поддонов либо укладки непосредственно на пол с допуском по уровню ≤1.5 мм по всей зоне подачи.
- Свободный путь: Задний подход должен оставаться свободным на расстоянии не менее 3.2 м — этого достаточно, чтобы стандартный вилочный погрузчик мог разместить полный пакет балок без перестановки.
Эти требования не являются дополнительными опциями. Они включаются в контрольные списки ввода оборудования в эксплуатацию и влияют на чертежи строительных работ по усилению плиты и допускам плоскостности пола (ISO 1101 Grade M1).
Как задняя загрузка меняет поток материалов — и во что обходится ее игнорирование
Сравним две распространенные конфигурации:
Станок с фронтальной загрузкой устанавливается у стены. Балки доставляются вилочным погрузчиком сбоку, операторы подходят вперед, чтобы позиционировать каждую заготовку, а обрезки падают рядом с рабочим местом оператора, что требует частой очистки.
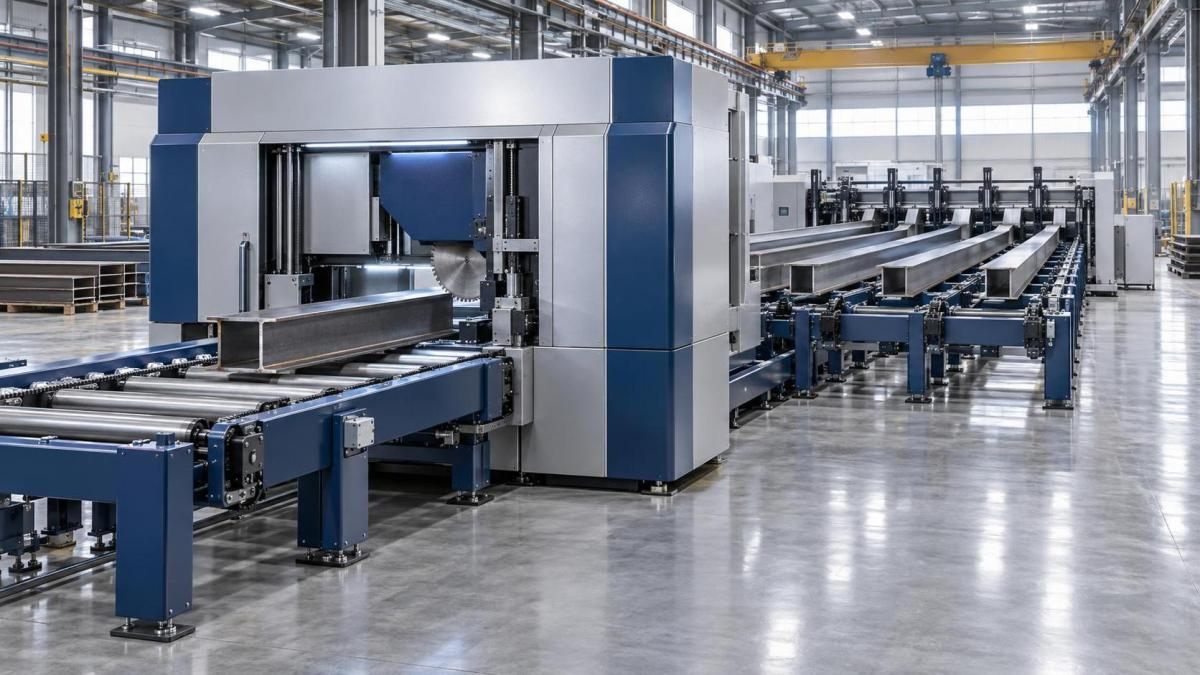
Станок с задней загрузкой располагается на расстоянии 1.8 м от стены. Балки поступают прямо с конвейера или стеллажа для поддонов, расположенного за ним. Отходы выводятся через специальный желоб под задним столом. В течение цикла оператор не входит в траекторию подачи.
Вторая конфигурация сокращает прерывания цикла на 22–35% в документально подтвержденных многосменных операциях — не за счет более быстрой резки, а благодаря устранению ручного позиционирования, удаления отходов и пауз, связанных с безопасностью. Однако этот выигрыш требует принятия компромиссов: задняя зона занимает площадь, которую можно было бы использовать для вторичной обработки, а потолочные коммуникации (воздуховоды, освещение, краны) должны обеспечивать высоту прохода для подачи (минимум 4.1 м для стандартных 12-м балок).
Руководителям проектов, рассматривающим заднюю загрузку, следует отобразить полный путь материала — не только от поддона до станка, но и от станка до следующего процесса. Если расположенные далее станции сварки или сверления находятся на расстоянии 15 м, балке с задней загрузкой, выходящей назад, может потребоваться поворотный стол или передаточная тележка перед поступлением в следующую ячейку. Это повышает сложность, стоимость и количество потенциальных точек отказа. Установки с фронтальной загрузкой часто подают материал непосредственно на роликовые конвейеры, выровненные со следующими станциями. При задней загрузке это редко возможно.
Что руководители проектов должны проверить до окончательного утверждения планировки
Перед утверждением планов фундамента или заказом опор из конструкционной стали подтвердите следующие четыре пункта:
- Спецификация пола в зоне подачи: Бетонное покрытие должно соответствовать Fmin ≥ 45 (ASTM E1155), а не только общему промышленному классу. Неровный пол вызывает перекос балки во время подачи, увеличивает отклонение пропила и требует ручного повторного выравнивания в середине цикла.
- Прокладка электропитания и воздуха: В установках с задней загрузкой гидравлические силовые агрегаты, приводы двигателей подачи и пневматические зажимы сосредоточены в задней части. Кабелепроводы и точки подачи сжатого воздуха должны заканчиваться в пределах 0.8 м от задней сервисной панели, а не прокладываться вдоль боковых стен.
- Обзор оператора: Панель управления обычно установлена с левой стороны. При задней подаче операторы стоят лицом в сторону от поступающего материала. Системы машинного зрения (камерные средства выравнивания) становятся необходимыми, а не дополнительными, если проверка балки основывается на визуальном подтверждении.
- Доступ для обслуживания: Механизмы задней подачи требуют ежеквартальной проверки приводных ремней, энкодерных колес и датчиков приближения. Пути обслуживания должны обеспечивать зазор 0.9 м за станком — даже при установке соседнего оборудования.
Ни один из этих пунктов не является «характеристикой станка». Это условия реализации, зависящие от конкретной площадки, которые определяют, обеспечит ли задняя загрузка обещанную эффективность или станет узким местом, замаскированным под автоматизацию.
Как отличить настоящую автоматическую подачу от загрузки с ручным вспомогательным управлением
Многие поставщики называют «автоматической подачей» любую систему с приводными роликами. Это вводит в заблуждение. Настоящая задняя автоматическая подача объединяет три функции:
- Непрерывное обнаружение балки (лазерное или ультразвуковое) до контакта с подающими роликами;
- Динамическое согласование скорости между подающими роликами и движением каретки пилы;
- Коррекцию бокового смещения в реальном времени с помощью сервоуправляемых боковых направляющих.
Без всех трех функций система все равно требует вмешательства оператора после каждых 3–5 балок для центрирования или возобновления подачи. Это сводит на нет большинство преимуществ планировки. Видеодемонстрация последовательности подачи, показывающая непрерывное движение от размещения поддона до первого реза, позволяет определить, соответствует ли система этому уровню.
Сравните это с ручной подачей толкателем: оператор использует рычаг или ножную педаль, чтобы поэтапно продвигать балку. Время цикла зависит от усталости оператора, веса балки и трения поверхности. Нет сбора данных, повторяемости и интеграции с планированием MES. Разница не постепенная — это разная операционная философия.
Выбор CNC-станка для раскроя балок с задней загрузкой для интегрированного производства
При оценке моделей закупочным командам следует уделять меньше внимания максимальной скорости резки и больше — показателям повторяемости подачи: точность позиционирования ±0.3 мм на ходе 6 м, ускорение/замедление подачи ≤0.8 g и среднее время между вмешательствами, связанными с подачей (>120 часов при непрерывной работе). Эти значения отражают реальную стабильность, а не пиковые показатели в лабораторных условиях.
Одной из моделей, соответствующих этим критериям в современных производственных условиях, являетсяCNC-станок для раскроя балок с задней загрузкой. Его вариант ZD330 включает документированный протокол проверки подачи, охватывающий допуск по высоте штабеля, пределы прогиба поддона и пороговые значения плоскостности пола — сведения, которые обычно не приводятся в типовых брошюрах, но критически важны для планирования на уровне проекта.
Для руководителей проектов вопрос заключается не в том, подходит ли задняя загрузка для цеха, а в том, можно ли спроектировать цех под заднюю загрузку. Станок не адаптируется к существующим ограничениям; он их определяет. Поэтому проектирование подачи — это не выбор функции, а фундаментальное решение по планировке, которое определяет логику обработки материалов на весь срок эксплуатации установки.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.