

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Когда горячему прессу для мебельных плит требуется более высокое давление
Пресс для мебельных плит требует более высокого давления только в том случае, если существующего давления явно недостаточно в клеевом шве или по всей площади панели. Более высокий номинальный тоннаж не является автоматическим повышением качества. Во многих производственных ситуациях слабое склеивание, приподнятые кромки, неравномерный контакт шпона или нестабильная толщина могут выглядеть как проблемы давления, но фактически быть вызваны плохой параллельностью плит пресса, неправильным нанесением клея, неподходящей влажностью или чрезмерной загрузкой панели.
Практический вопрос заключается не в том: «Какое дополнительное давление может создать пресс?» Вопрос в том: «Какое давление равномерно передаётся материалу в течение необходимого цикла прессования?» Для технической оценки правильное решение начинается с конструкции плиты, размеров панели, клеевой системы и ожидаемой производительности. Повышение давления оправдано, когда эти факторы показывают, что текущая машина не может обеспечить стабильное равномерное сжатие без увеличения времени цикла или возникновения дефектов.
Начните с разделения недостатка давления и нестабильности процесса
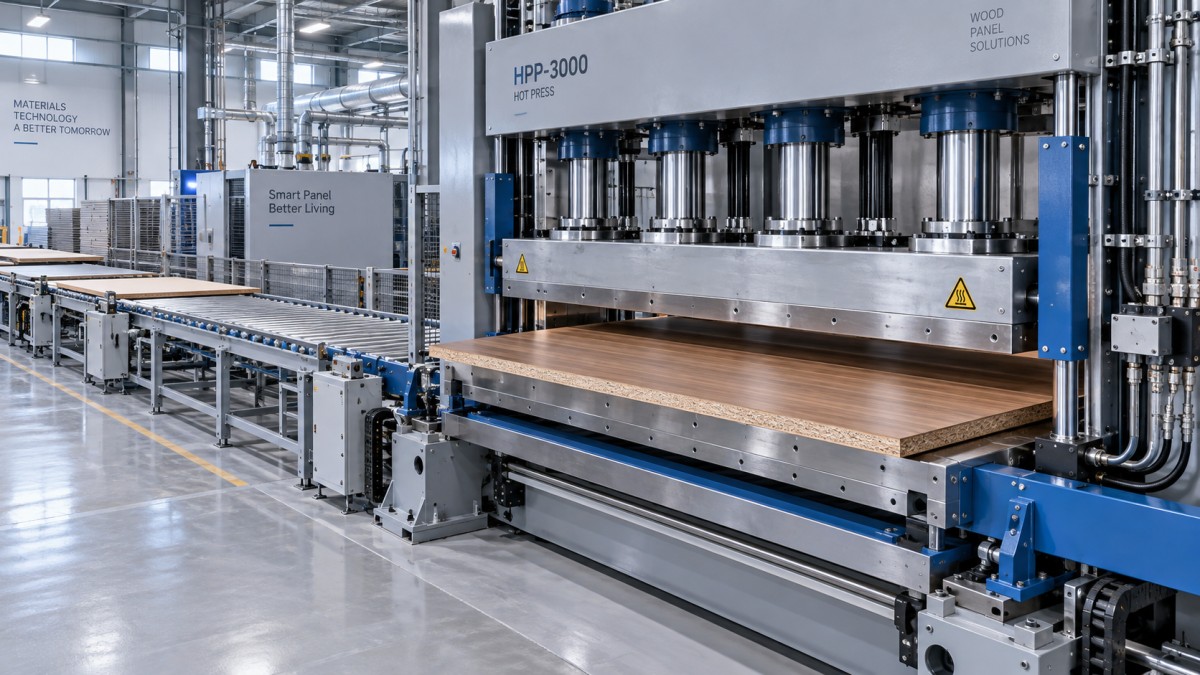
Горячий пресс для мебельных плит может использоваться для фанеры, панелей с облицовкой из ДСП, ламинирования МДФ, прессования шпона, дверных накладок, декоративных покрытий или ламинированных мебельных компонентов. Эти операции по-разному реагируют на давление. Пресс, хорошо работающий с небольшими фанерными панелями, может оказаться недостаточным при переходе на крупноформатные плиты, более плотные основы, более толстые конструкции или материалы, требующие полного контакта по поверхности.
Перед заданием параметров пресса с более высоким давлением оцените признаки на уровне готовой плиты. Истинные проблемы, связанные с давлением, часто проявляются как неполный контакт между слоями, локальное расслоение, недостаточное уплотнение возле кромок панели, видимые зазоры вокруг криволинейных или неровных поверхностей либо переменное качество склеивания в разных местах одной загрузки. Дефекты, возникающие случайно от партии к партии, а не повторяющиеся в одной и той же зоне плиты, чаще указывают на подготовку клея, кондиционирование материала, практику загрузки или контроль температуры.
Давление следует рассматривать как одну из частей контролируемого диапазона прессования. Этот диапазон также включает температуру плит пресса, время выдержки, скорость смыкания, открытое время клея, влажность плиты, конструкцию пакета и распределение давления. Повышение давления без изменения остальных параметров процесса может временно скрыть проблему или создать новую, например соединения с недостатком клея, смятие поверхности основы, чрезмерное выдавливание смолы или прогиб плит пресса.
Рассчитывайте по эффективной площади прессования, а не только по тоннажу машины
Поставщики прессов обычно указывают производительность в общем тоннаже, тогда как производственные требования более корректно выражать как давление на рабочую площадь. Одна и та же общая сила даёт совершенно разные результаты для небольшой и крупной панели. Пресс, который выглядит мощным по техническим данным, может обеспечивать недостаточное удельное давление при полной загрузке плит.
Основное соотношение:
Необходимое усилие прессования = целевое поверхностное давление × площадь загруженной панели
Загруженная площадь должна соответствовать фактической площади, находящейся под давлением, включая полный контур панели или суммарный контур нескольких деталей, прессуемых одновременно. Она не должна определяться только номинальными размерами плит пресса. Для большой плиты пресса с небольшими компонентами, расположенными по центру, требуется иное усилие, чем для той же плиты с полноразмерной мебельной панелью.
При техническом анализе также учитывайте реалистичный эксплуатационный запас. Пресс не должен работать на предельной гидравлической мощности в каждом цикле. Запас обеспечивает стабильное управление, допускает изменения толщины материала и схемы загрузки, а также уменьшает зависимость от работы при пиковом давлении. Величина этого запаса зависит от применения, но принцип прост: требуемое усилие должно быть доступно в нормальных производственных условиях, а не только в идеальных условиях испытаний.
Полезная оценка сравнивает необходимое удельное давление при максимальной загруженной площади с давлением, которое машина может поддерживать по этой площади. Это позволяет избежать выбора более крупного пресса только потому, что показатель общего тоннажа кажется более подходящим.
Когда действительно требуется более высокое давление
Существует несколько условий, при которых дополнительная мощность прессования обычно оправдана. Первое — планируемое увеличение размера панели при сохранении той же конструкции плиты и производственного стандарта. Большая площадь требует большего общего усилия. Второе — переход от относительно нетребовательных сборок панелей к конструкциям, требующим более плотного и равномерного контакта, например к некоторым видам шпонирования или ламинирования, где локальные зазоры недопустимы.
Третье условие — необходимость поддерживать контролируемый цикл при росте объёма производства. Иногда существующий пресс может выпускать приемлемые панели только за счёт увеличения времени выдержки, уменьшения загруженной площади или отказа от наиболее требовательных материалов. В такой ситуации дополнительная мощность может быть частью обоснованного производственного решения при условии, что тепловые характеристики и поведение клея при отверждении также поддерживают более короткий или более полный цикл.
Более высокое давление также может быть целесообразным, если измеренный прогиб плит пресса или неравномерная загрузка показывают, что рабочая поверхность не обеспечивает достаточного контакта во внешних зонах при полной загрузке. Однако увеличение только гидравлического усилия не исправит плиту пресса с недостаточной опорой, нарушенным выравниванием или недостаточной жёсткостью. Конструкцию пресса и дизайн плит необходимо оценивать вместе с номинальным давлением.
Условия, при которых большее давление может ухудшить качество плиты
Давление часто чрезмерно используют как ответ на дефекты склеивания. Клеевым системам требуется достаточное давление для сближения поверхностей и поддержания контакта во время отверждения, однако им также необходимо подходящее состояние клеевого шва. Чрезмерное усилие может вытеснить клей из зоны контакта, особенно если количество нанесённого клея уже невелико или поверхности очень гладкие. Полученное соединение может выглядеть плотно спрессованным сразу после прессования, но иметь ограниченную прочность склеивания.
ДСП низкой плотности и некоторые лёгкие материалы сердцевины требуют особой осторожности. Высокое давление может оставлять видимые следы сжатия, уменьшать толщину, повреждать кромки или создавать неравномерную плотность по всей панели. На декоративных поверхностях также могут появляться проступание структуры, перенос текстуры или изменение блеска, если сочетание давления и температуры слишком агрессивно.
Дефекты, связанные с влажностью, не следует устранять повышением усилия. Плиты с неподходящим содержанием влаги могут вызывать вздутия из-за пара, плохую теплопередачу, изменение размеров или нестабильное отверждение. Более высокое давление может изменить внешний вид дефекта, не устраняя основное состояние материала. Аналогично, холодную зону плиты пресса или неточное измерение температуры невозможно надёжно компенсировать повышенным гидравлическим давлением.
Проверьте распределение давления перед изменением спецификации пресса
Пресс не работает как единая точка приложения силы. Он должен многократно и равномерно прикладывать усилие по широкой нагреваемой поверхности при обычных схемах загрузки. Неравномерное распределение — одна из наиболее важных причин, по которым пресс с номинально достаточными характеристиками даёт нестабильные результаты.
Начните с параллельности плит пресса. При смыкании верхняя и нижняя плиты должны сходиться контролируемо и параллельно. Нарушение выравнивания может создавать контакт с высоким давлением с одной стороны, оставляя другую сторону недостаточно сжатой. Ищите повторяющиеся дефекты возле одних и тех же углов, вдоль одной кромки или в постоянном месте в многоэтажных прессах. Такие закономерности информативнее общего сообщения о плохом склеивании.
Затем проверьте состояние плит пресса и любых промежуточных прокладочных листов. Коробление, повреждение поверхности, накопившиеся загрязнения или неравномерное тепловое поведение могут влиять на контакт. Прокладочные листы должны быть плоскими, подходить для соответствующего диапазона температур и правильно использоваться; деформированный лист может вызвать изменение давления даже при исправной основной конструкции пресса.
Симметрия загрузки также имеет значение. Неравномерное размещение может привести к работе пресса в состоянии смещённой от центра нагрузки. Это особенно актуально, когда вместе прессуются компоненты разных размеров или загружается только часть большой плиты пресса. Анализируйте фактические схемы загрузки операторами, а не предполагая, что во всех циклах используются центрированные полноразмерные панели.
Практические данные для сбора
- Дефекты готовых плит с указанием места, стороны и ориентации панели.
- Фактическая максимальная загруженная площадь и схемы загрузки, используемые в обычных сменах.
- Показания давления на этапах смыкания, выдержки и размыкания.
- Равномерность температуры плит пресса по рабочей поверхности.
- Измерения толщины до и после прессования, особенно для плит низкой плотности.
- Состояние нанесения клея, открытое время и видимая картина выдавливания клея.
- История технического обслуживания, связанная с гидравлическими цилиндрами, уплотнениями, направляющими, плитами пресса и системами выравнивания.
Эти данные помогают отличить проблему мощности от проблемы состояния машины или управления процессом. Они также дают конструкторам оборудования достаточно информации, чтобы рекомендовать конфигурацию пресса исходя из реального применения, а не из одного запроса по тоннажу.
Давление должно соответствовать поведению клея и теплопередаче
При горячем прессовании клей не отверждается только потому, что приложено усилие. Тепло должно достигать клеевого шва, а клей должен оставаться в рабочем диапазоне достаточно долго, чтобы сборка уплотнилась. Более высокая скорость смыкания может быть полезна для производительности в некоторых процессах, но также может вытеснить клей или запереть воздух, если пакет материалов подготовлен неправильно.
Проверьте, достигает ли существующий пресс заданной температуры плит и стабильно ли поддерживает её на протяжении всего цикла. Изменение температуры по плите может создавать видимость дефектов давления, поскольку один участок отверждается иначе, чем другой. Затем время прессования следует оценивать вместе с толщиной сердцевины, теплопроводностью материалов и рекомендациями производителя клея по обработке.
Профили нарастания давления могут быть полезнее простого целевого максимального давления. Некоторым сборкам полезен контролируемый первоначальный контакт с последующим приложением полного усилия прессования, тогда как другим требуется быстрое уплотнение для предотвращения смещения поверхности. Правильный профиль зависит от конструкции материала. Машина с подходящей мощностью давления, но ограниченным контролем смыкания, выдержки и декомпрессии может не обеспечивать повторяемого качества плит.
Выбирайте архитектуру пресса с учётом наиболее сложных обычных производственных условий
Правильная спецификация обычно основывается на наиболее требовательной плите, которая будет производиться регулярно, а не на случайном небольшом компоненте и не на теоретическом максимуме, который никогда не будет загружен. Перед выбором мощности определите размеры панели, типы основы, диапазон толщин, конфигурацию слоёв, цикл прессования и критерии качества.
Для крупных мебельных панелей жёсткость плит пресса и схема их опоры становятся столь же важными, как и общее усилие. Конструкция должна противостоять прогибу по всей рабочей ширине. Расположение цилиндров, жёсткость рамы, точность направляющих и гидравлическое управление влияют на то, станет ли номинальное давление полезным давлением на поверхности панели. Многоэтажные прессы требуют дополнительного учёта: каждый просвет должен закрываться одинаково, а нагрузка должна быть сбалансирована по всему пакету.
Высота раскрытия требует отдельного внимания. Машина высокого давления с недостаточным просветом может ограничивать практическую загрузку, использование прокладочных листов или будущие вариации продукции. И наоборот, чрезмерная высота раскрытия может влиять на эффективность цикла и габариты машины. Требуемый просвет следует определять по полному производственному пакету, включая толщину плиты, оснастку, прокладочные листы и безопасный зазор для работы.
Последовательный путь принятия решения по модернизации
- Определите максимальный стандартный размер панели и все планируемые конструкции плит.
- Установите требуемое удельное давление для каждой конструкции с учётом требований к клею, основе и поверхности.
- Рассчитайте соответствующее общее усилие для наибольшей загруженной площади.
- Проанализируйте текущие дефекты по месту возникновения, чтобы выявить причины, связанные с распределением давления, температурой, клеем или материалом.
- Подтвердите плоскостность плит пресса, параллельность, состояние рамы и фактические гидравлические характеристики, прежде чем связывать дефекты с недостаточным тоннажом.
- Проверьте, изменяет ли желаемая производительность время выдержки, потребность в нагреве или практику загрузки.
- Задайте запас по усилию и функции управления, поддерживающие повторяемую работу без постоянного использования максимального давления.
Горячий пресс большей мощности оправдан, когда этот анализ показывает, что удельное давление ниже требований процесса на фактической рабочей площади или что текущее оборудование не может поддерживать равномерный контакт и требуемые условия цикла в пределах нормального рабочего диапазона. Если же данные указывают на неравномерный нагрев, плохое выравнивание, неподходящие настройки клея, изменение влажности или повреждённые плиты пресса, эти проблемы следует устранить в первую очередь. Покупка пресса с большим тоннажом без их устранения может увеличить эксплуатационную нагрузку, сохранив исходную проблему качества плит.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.