

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как температура плит влияет на качество склеивания древесных плит в горячем прессе
Температура плит пресса — это параметр склеивания, а не просто настройка нагрева
В горячем прессе для древесных плит температура плит пресса напрямую влияет на то, достигнет ли клей условий отверждения, необходимых для формирования прочного соединения. Она также влияет на то, как тепло проходит через шпон, древесно-стружечные плиты, MDF, слои фанеры, облицовочные материалы и другие плитные конструкции. Пресс может точно отображать заданную температуру плит, в то время как клеевой шов внутри панели всё ещё остаётся слишком холодным, слишком горячим или слишком неравномерно прогретым для надёжного производства.
Для специалистов по качеству и безопасности практический вопрос заключается не просто в том: «Какую температуру плит пресса следует использовать?» Более полезный вопрос: «Соответствует ли фактический температурный режим клеевого шва системе смолы, конструкции плиты, состоянию влажности, времени прессования и целевому стандарту качества?»
Когда температура плит пресса слишком низкая, смола может не успеть достаточно отвердеть до открытия пресса. Немедленным результатом могут стать низкая внутренняя прочность склеивания, отслоение кромок, расслоение сердцевины или дефекты, проявляющиеся только после механической обработки, кондиционирования, транспортировки либо воздействия влажности. Когда плита пресса слишком горячая, производственная линия может казаться более быстрой, однако процесс способен вызвать другой набор дефектов: преждевременное отверждение поверхностного слоя, недостаток клея на границе соединения, растрескивание шпона, изменение цвета поверхности, выбросы, связанные с паром, чрезмерное выделение формальдегида при прессовании там, где это применимо, а также повышенный риск ожогов в зоне пресса.
Поэтому стабильная температура плит пресса необходима, но недостаточна. Качество склеивания зависит от сочетания температуры, времени, давления, теплопередачи и состояния материала.
Почему отображаемая температура может ввести в заблуждение при контроле качества
Плита пресса является источником тепла, а не самим клеевым швом. Тепло должно пройти от плиты пресса во внешние слои плиты, а затем переместиться к центру конструкции. Скорость и равномерность такой передачи различаются в зависимости от толщины плиты, профиля плотности, содержания влаги, породы шпона, отделки поверхности, расхода клея, прокладочных плит, разделительных листов и качества контакта между панелью и плитой пресса.
При ламинировании тонкого шпона клеевой шов может сравнительно быстро приблизиться к температуре отверждения. В более толстой многослойной конструкции или плотной панели с более холодной сердцевиной внутренний клеевой шов может значительно отставать по температуре от плиты пресса. Повышение заданной температуры плит может сократить этап нагрева, но не устраняет автоматически плохую теплопередачу. В некоторых случаях оно увеличивает разницу температур между лицевыми сторонами плиты и её центром, повышая вероятность поверхностных дефектов до того, как сердцевина достигнет достаточного состояния отверждения.
Это различие важно при расследовании кажущихся непоследовательными отказов. Если одна панель проходит кратковременную проверку на отслаивание или сдвиг, а другая расслаивается позднее, причиной может быть не различие партий клея. Причиной может быть неравномерный температурный профиль, вызванный локальными колебаниями температуры плит пресса, неоднородной влажностью плит, холодными условиями загрузки, плохим контактом с плитой пресса или циклом прессования, разработанным на основе номинальных настроек, а не фактической температуры панели.
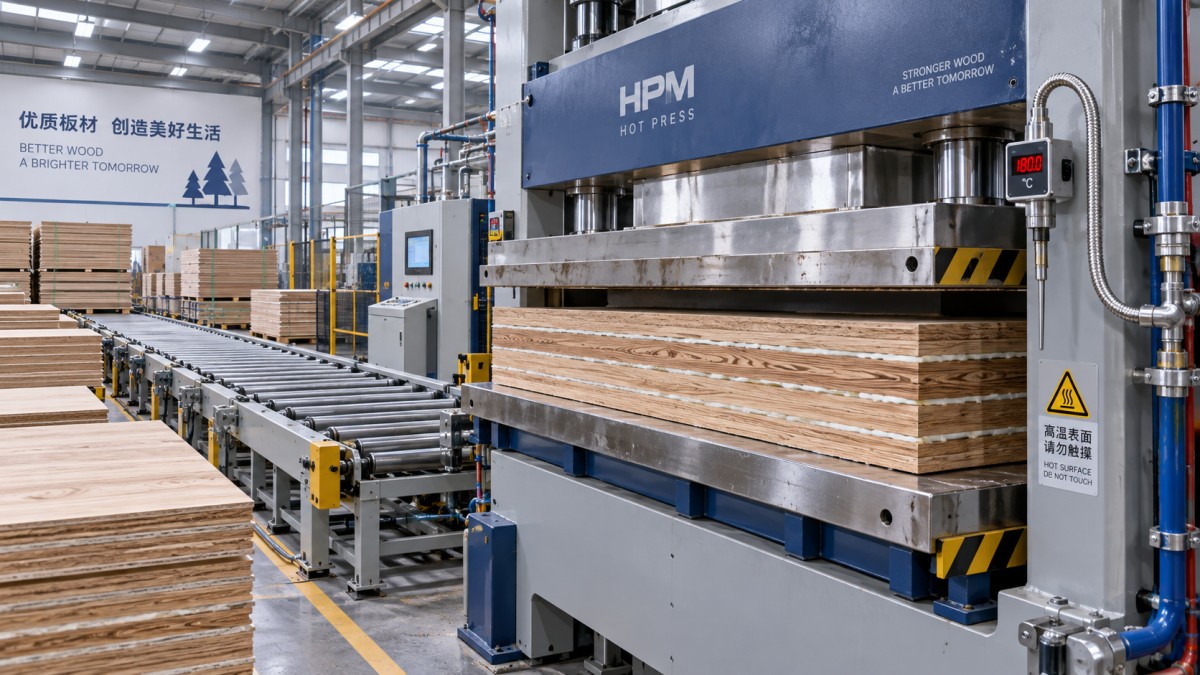
Поэтому горячий пресс для древесных плит следует оценивать как управляемую тепловую систему. Уставка, показание датчика, температура масла или пара, температура поверхности плиты пресса и температура клеевого шва взаимосвязаны, но не являются взаимозаменяемыми измерениями.
Слишком низкая температура: режим отказа часто связан с недоотверждением, но признаки могут проявиться позже
Низкая температура плит пресса замедляет активацию и отверждение смолы. Риск очевиден для термореактивных клеевых систем, которым требуется нагрев для достижения проектной прочности, но он также может влиять на системы склеивания, зависящие от нагрева для снижения вязкости, перемещения влаги, образования плёнки или сшивания. Панель может выйти из пресса с приемлемым внешним видом, поскольку давление временно удерживает слои вместе. Дефект может проявиться после обрезки, шлифования, сверления, обработки на CNC-станке, упаковки или изменения влажности окружающей среды.
К распространённым признакам качества, связанным с недостаточным тепловложением, относятся:
- Раскрытые соединения или приподнятый шпон возле кромок панели.
- Низкие показатели внутренней прочности склеивания или неравномерные поверхности разрушения при разрушающих испытаниях.
- Расслоение после кондиционирования или воздействия влаги.
- Слабая адгезия, сосредоточенная в центре панели или в более толстых участках.
- Повышенный уровень брака после вторичной обработки, а не сразу после прессования.
- Большой разброс между панелями, изготовленными в рамках одного номинального цикла.
Недоотверждение не следует диагностировать только по температуре плит пресса. Низкий расход клея, плохой перенос клея, просроченная или неправильно смешанная смола, недостаточное давление и чрезмерное открытое время сборки могут давать сходные признаки. Однако температуре следует уделить внимание на раннем этапе, поскольку она взаимодействует с каждой из этих переменных. Смола с ограниченным рабочим временем может уже потерять текучесть до того, как панель получит достаточное количество тепла; более холодной плите может потребоваться более длительное время в закрытом прессе, даже если настройка температуры плит не изменилась.
Контроль качества также не должен опираться только на среднюю температуру плиты пресса. Средние значения могут скрывать холодные зоны у кромок, углов, зон входа и выхода либо участков, на которые влияет конструкция внутренних каналов. Плита, изготовленная в более холодной зоне, может иметь предсказуемую картину слабости, ошибочно принимаемую за случайный отказ клея.
Слишком высокая температура: более быстрое отверждение может привести к более слабой конструкции
Повышение температуры плит пресса часто рассматривается как самый простой способ сократить время прессования. Такой подход может работать только в пределах окна отверждения клея и тепловой стойкости конструкции плиты. За пределами этого окна нагрев может улучшить отверждение со стороны поверхности, одновременно ухудшая условия, необходимые для формирования соединения в глубине панели.
Одной из частых проблем является преждевременное отверждение на поверхности панели или рядом с ней. Если смола желатинизируется до того, как она достаточно распределится по предусмотренной границе соединения, полученное соединение может быть хрупким, прерывистым или плохо закреплённым на подложке. Это особенно актуально, когда пакет материалов имеет переменную пористость, неравномерное шлифование, локальные различия плотности или покрывающий слой, ограничивающий впитывание.
Чрезмерная температура также может быстро превращать влагу в пар. Плиты на древесной основе содержат влагу, а клеи могут вносить дополнительную воду. Во время прессования внутри панели развивается давление пара. Если температура повышается слишком быстро, давление сбрасывается слишком резко или конструкция плиты ограничивает выход пара, панель может вздуться, растрескаться изнутри или расслоиться при открытии пресса. Эти случаи приводят как к потерям качества, так и к проблемам безопасности, поскольку внезапный выброс может направить горячий пар, фрагменты или горячий материал в сторону находящегося рядом персонала.
Другими признаками того, что процесс может быть чрезмерно агрессивным с тепловой точки зрения, являются потемнение поверхности, растрескивание шпона, чрезмерное сжатие возле лицевых сторон, отпечатывание компонентов пресса, сильный запах во время прессования и более узкое технологическое окно между приемлемыми панелями и видимым браком. Эти признаки должны стать поводом для пересмотра всего профиля температура–время–давление, а не для простой корректировки уставки температуры плит пресса.
Равномерность температуры часто важнее более высокой уставки
Для воспроизводимого качества склеивания равномерная температура поверхности плиты пресса может быть ценнее более высокой номинальной рабочей температуры. Если одна зона работает горячее, а другая холоднее, операторы могут повысить общую уставку для защиты холодной зоны. Тогда горячая зона становится более склонной к переотверждению, поверхностным дефектам или повреждениям, связанным с паром. В результате получается процесс, который можно сделать приемлемым только за счёт принятия вариаций.
Неравномерность температуры может возникать из-за загрязнения контуров теплопередачи, плохой циркуляции теплоносителя, накипи, неисправностей регулирующих клапанов, повреждённых нагревательных элементов, неравномерной изоляции, дрейфа датчиков, износа плит пресса или недостаточного прогрева. Она также может быть вызвана практикой загрузки. Холодные панели, влажные плиты, неравномерные стопы, повреждённые прокладочные плиты и загрязнения на поверхности плиты пресса изменяют локальную теплопередачу.
Полезный подход к контролю разделяет три проверки:
Эти проверки должны быть взаимосвязаны. Карта температур без испытаний прочности склеивания не доказывает способность процесса. Испытания склеивания без проверки температуры могут выявить дефект, но не показать, является ли пресс его источником. Вместе они позволяют специалистам по качеству отличить вариацию оборудования от вариации материала.
Режим прессования должен соответствовать клею и конструкции плиты
Не существует универсально правильной температуры плит пресса для прессования древесных плит. Химия клея определяет требуемое поведение при отверждении, тогда как конструкция плиты определяет, сколько времени требуется теплу для достижения соответствующего клеевого шва. Настройка, подходящая для тонкого декоративного шпона, может быть непригодной для толстого пакета фанеры, высокоплотной подложки или панели с чувствительными к влаге поверхностными слоями.
При рассмотрении режима прессования специалисты по качеству должны устанавливать условия, связанные с настройкой, а не фиксировать только одно значение температуры:
- Тип клея, соотношение смешивания, состояние вязкости и заявленные требования к отверждению.
- Толщина плиты, количество слоёв, плотность, подготовка поверхности и температура при поступлении.
- Диапазон влажности каждого компонента, а не только номинальное целевое значение влажности.
- Стабильность расхода клея и равномерность переноса клея по границе соединения.
- Уровень давления, нарастание давления, время выдержки, последовательность декомпрессии и практика открытия пресса.
- Температура плит пресса в нескольких точках и характер её восстановления между циклами.
- Время кондиционирования после прессования перед испытанием склеивания, механической обработкой, укладкой в стопы или упаковкой.
Эта система предотвращает распространённую ошибку: считать неудачное склеивание доказательством того, что «температура была неправильной», не определив, была ли температура слишком низкой, неравномерной, приложенной слишком короткое время или несоответствующей пакету материалов. Она также предотвращает противоположную ошибку — устранять каждый дефект путём добавления тепла. Более горячая плита пресса может скрыть один признак, одновременно усиливая другой механизм образования дефекта.
Используйте испытания прочности склеивания как средства управления процессом, а не только как окончательный контроль
Разрушающие испытания прочности склеивания наиболее полезны, когда они разработаны для выявления тепловых вариаций. Отбор только одной плиты из середины производственного цикла может не выявить проблемы, связанные с запуском, восстановлением температуры плит пресса, внешними зонами пресса, изменениями материалов или корректировками между сменами.
Планы отбора проб должны включать панели из разных положений на плитах пресса и, если изделие это допускает, образцы с кромок и из центральных зон плиты. Внешний вид разрушения важен наряду с измеренным результатом. Разрушение, происходящее преимущественно внутри древесной подложки, может указывать на иное состояние, чем чистое разделение по клеевому шву. Повторяющаяся слабость в центре толстой конструкции указывает на вопросы проникновения тепла или времени прессования; повторяющаяся слабость возле одной стороны пресса сильнее указывает на локальную температуру, давление или стабильность загрузки.
Записи контроля становятся более полезными, когда они связывают результаты испытаний с фактическим состоянием процесса: номером пресса, временем цикла, уставкой, измеренной температурой поверхности, партией материала, влажностью плиты, временем приготовления клея и корректировками оператора. Это не административная деталь. Это позволяет руководителю по качеству видеть, связаны ли дефекты с тепловыми характеристиками или с другим источником вариаций.
Средства безопасности должны входить в план контроля температуры
Температура плит пресса влияет не только на качество склеивания, но и на риски для персонала. Горячие поверхности, нагретые прокладочные плиты, утечки теплоносителя, выброс пара, разрушение плит и обращение с горячими панелями требуют средств контроля, сохраняющих эффективность как при нормальном производстве, так и при неисправностях. Пресс, работающий ближе к верхнему пределу своего режима, может иметь меньший запас устойчивости к заклинившему регулирующему клапану, ошибке датчика, задержке выгрузки или неожиданному прерыванию цикла.
Управление безопасностью должно подтверждать, что датчики температуры обслуживаются и калибруются в соответствии с системой контроля предприятия, сигнализация перегрева работоспособна, ограждения и блокировки остаются эффективными, а операторы имеют установленный порядок действий при необычном запахе, дыме, выбросе пара, подпаливании поверхности или необычном шуме пресса. Процедуры блокировки особенно важны перед техническим обслуживанием нагретых плит пресса, контуров теплоносителя, гидравлических систем или механизмов пресса.
Плиты не следует считать безопасными сразу после выгрузки. Панель с удерживаемым теплом или внутренним давлением пара может вести себя иначе, чем стабильная кондиционированная плита. Маршруты перемещения, практика укладки в стопы и время проведения контроля должны учитывать это состояние, особенно после изменения режима или при изменении уровня влажности.
Как выглядит обоснованное решение по контролю температуры
Обоснованное решение по прессованию начинается не с самой высокой температуры, которой может достичь оборудование, и не с самого короткого цикла, указанного в теоретическом режиме. Оно начинается с требований к отверждению клея и подтверждает, что выбранный цикл обеспечивает достаточный и достаточно равномерный нагрев клеевого шва без повреждения плиты.
Для контроля качества практической целью является документированное рабочее окно: температуры плит пресса, проверенные по всей рабочей зоне, установленная зависимость времени прессования для конкретной конструкции плиты, определённые пределы влажности и подготовки клея, а также испытания прочности склеивания, способные обнаружить отклонение до того, как оно станет проблемой отгрузки. Для руководителей по безопасности это же окно должно включать действия при нештатных условиях и проверки технического обслуживания, защищающие работников от тепловых, барических и механических опасностей.
Когда качество склеивания становится нестабильным, повышение температуры плит пресса следует рассматривать как гипотезу для проверки, а не как автоматическую корректировку. Наиболее обоснованные технологические решения принимаются на основе подтверждения того, куда фактически поступает тепло, насколько равномерно оно подаётся и получает ли клеевой шов условия отверждения, для которых было разработано изделие.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.