

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как выбрать станки для обработки PUR для получения чистых кромок
Выбор кромкооблицовочных станков PUR для получения чистой и стабильной кромки
Выборстанков для обработки PUR — это не просто выбор самого быстрого кромкооблицовочного станка или самой длинной доступной комплектации. Для технического специалиста по оценке ключевой вопрос заключается в том, способен ли станок стабильно формировать чистую кромку в обычных производственных условиях: при использовании разных партий плит, изменении температуры в помещении, работе операторов с различным опытом и производственном графике, не допускающем бесконечных регулировок.
Клей PUR выбирают благодаря его способности создавать прочное, влагостойкое соединение и визуально аккуратный шов. Он широко применяется для кухонь, ванных комнат, лабораторной мебели, мебели премиум-класса, межкомнатных дверей и других изделий, для которых обычной кромки с клеем EVA может быть недостаточно. Однако PUR также делает слабые стороны конструкции станка более заметными. Если температура клея отклоняется, нанесение клея неравномерно или узлы обрезки недостаточно жёсткие, результатом могут стать клеевые линии, сколы на углах, открытые кромки или сложная очистка.
Правильное инвестиционное решение начинается с готовой кромки, а затем последовательно рассматривается весь процесс. Оценщик должен определить, что означает «чистая» кромка для ассортимента продукции: почти незаметный шов на светлых декоративных панелях, прочная герметизация компактной плиты, плавный радиус на толстом ПВХ или надёжная обработка узких деталей. Эти требования определят, какие функции действительно необходимы, а какие являются лишь привлекательными опциями.
Начинайте с плит и кромочных материалов, а не с брошюры о станке
Один и тот же кромкооблицовочный станок PUR может работать совершенно по-разному в зависимости от материала плиты и кромки. ДСП с меламиновым покрытием, МДФ, фанера, влагостойкая плита, ламинированные панели и компактный ламинат по-разному ведут себя при механической обработке и склеивании. Плоскостность поверхности, пористость кромки, уровень пыли и однородность сердцевины влияют на конечный шов.
Перед сравнением поставщиков подготовьте реалистичный перечень материалов. Укажите толщину плит, минимальные и максимальные размеры заготовок, толщину кромочной ленты, материалы кромки, желаемый вид шва и долю прямых и фигурных деталей. Кромки из ПВХ, ABS, шпона, акрила и массива древесины предъявляют разные требования к прижиму, фрезерованию, циклеванию и полировке. Станок, отлично подходящий для стандартной декоративной кромки толщиной 0.4 mm, может оказаться неправильным выбором для регулярной обработки толстого ABS или глянцевого акрила.
Также следует объективно оценивать производственную номенклатуру. Предприятие, выпускающее длинные однотипные мебельные панели, имеет иные приоритеты, чем мастерская, в которой в течение дня меняются цвета, кромочные ленты и размеры. Высокая скорость линии полезна только тогда, когда её могут поддерживать предшествующие операции раскроя, очистки панелей, подачи материала и последующая обработка. В смешанном производстве стабильная настройка и быстрая повторяемая переналадка часто важнее пиковой скорости.
Система нанесения клея PUR — центр оценки
Клеевая станция заслуживает большего внимания, чем обычно получает при первичном рассмотрении станка. PUR реагирует с влагой и после нанесения химически отверждается. Именно это обеспечивает прочность соединения, но также означает, что с клеем необходимо обращаться осторожно. Открытые клеевые системы могут быть работоспособны в подходящих условиях, однако требуют строгой очистки и защиты от ненужного контакта с воздухом. Для многих производств закрытое нанесение PUR из картриджей или контейнеров проще контролировать, и оно снижает риск отверждения клея внутри системы.
Задавайте практические вопросы, а не принимайте на веру общие заявления о «передовой технологии PUR». Как нагревается клей? Насколько стабилен контроль температуры в течение смены? Что происходит при остановке? Какие компоненты контактируют с клеем и как они очищаются? Рассчитана ли система на формат упаковки PUR, который планирует использовать предприятие? Может ли поставщик объяснить процедуру продувки и обслуживания так, чтобы реальный оператор мог её выполнять?
Особенно важна стабильность температуры. Слишком холодный клей может недостаточно хорошо смачивать плиту и кромочный материал. Перегретый клей может разрушаться или становиться более сложным в работе — в зависимости от инструкций по продукту. Правильный рабочий диапазон всегда должен соответствовать техническим рекомендациям производителя клея, но станок должен быть способен стабильно поддерживать этот диапазон. Недостаточно дисплея, показывающего целевую температуру: конструкция нагрева, расположение датчиков, изоляция и рабочий режим влияют на условия непосредственно у клеевого ролика.
Нанесение клея следует оценивать на реальных тестовых панелях. Необходимо проверить полное и равномерное покрытие без чрезмерного выдавливания клея. Недостаток клея может создавать слабые участки, которые проявятся только после перемещения, транспортировки или воздействия влажности. Избыток клея создаёт видимые линии и увеличивает объём очистки на циклевальных станциях. Целью является контролируемое нанесение, а не максимально возможное количество клея.
Чистая кромка зависит не только от клеевой ванны
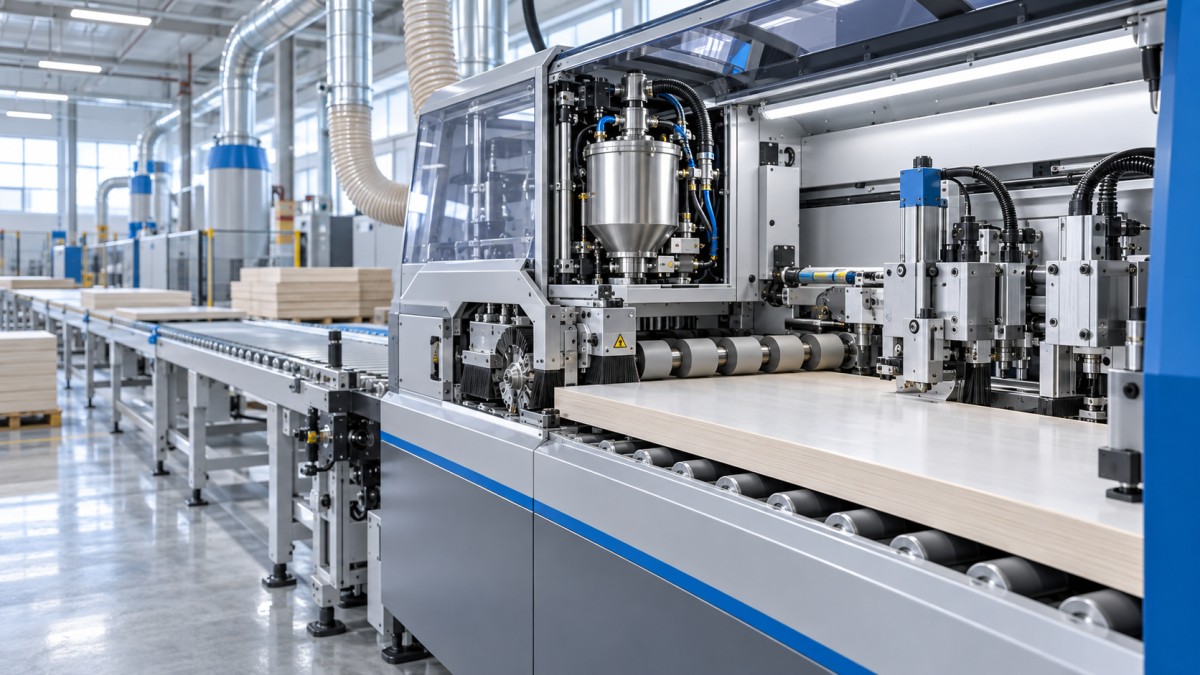
Оценщик должен рассматривать станок как последовательность операций, а не как единый клеевой узел. Кромка плиты должна поступать чистой и прямоугольной. Клей должен наноситься в нужный момент. Кромочная лента должна прижиматься без смещения. Затем излишки материала необходимо удалить, не повреждая поверхность и не оставляя неравномерный радиус. Недостаток на одной станции может свести на нет работу всех предыдущих станций.
Предварительное фрезерование часто заслуживает внимательного рассмотрения, особенно если кромки панелей после пилы или ЧПУ не всегда чистые. Хорошо настроенный узел предварительного фрезерования удаляет мелкие сколы, следы пилы и неровности кромки перед склеиванием. Он не может компенсировать сильно деформированные панели или плохую практику раскроя, но способен сделать клеевой шов более равномерным. Для хорошо заметных мебельных деталей отказ от предварительного фрезерования ради снижения первоначальных затрат может позднее привести к постоянным проблемам отделки.
Прижимные ролики должны надёжно и равномерно удерживать кромочную ленту, пока клей сохраняет рабочее состояние. Их расположение, способ регулировки и жёсткость важнее декоративных заявлений о внешнем виде станка. Во время испытания осмотрите углы, а также начальные и конечные участки панели. Смещение кромки, зазоры на переднем торце или неравномерное выдавливание клея могут указывать на необходимость дальнейшей проверки зоны прижима или согласованности подачи.
Торцовочная обрезка, черновое фрезерование, чистовое фрезерование, циклевание и полировка должны оцениваться как единая цепочка отделки. Толстая кромочная лента обычно требует более мощной обрезки, чем тонкая лента. Глянцевые материалы требуют бережной обработки, поскольку даже небольшие следы могут быть заметны при освещении в выставочном зале. Кромка из шпона имеет свои особенности: направление волокон, вырывы и качество шлифования могут быть важнее абсолютной скорости линии.
Автоматизация должна снижать вариативность, а не добавлять ненужную сложность
Автоматизация может быть очень полезной в станках для обработки PUR, особенно там, где часто меняются размеры панелей и спецификации кромки. Регулировки с сервоприводом, программируемые положения узлов, сохранённые рецепты, автоматическая подача кромочной ленты и функции мониторинга могут сократить время переналадки и сделать результаты менее зависимыми от одного опытного оператора. Однако автоматизация ценна только тогда, когда соответствует реальным условиям производства.
Например, вызов рецепта полезен, если механическая конструкция станка позволяет точно возвращаться к заданным положениям. Если оператору всё равно приходится выполнять несколько ручных корректировок после каждого вызова, заявленная экономия времени может быть ограниченной. Аналогично, сложный экран управления не компенсирует плохую доступность зон нанесения клея, фрезерования и циклевания. Операторы должны видеть процесс, безопасно очищать станок и получать доступ к точкам обслуживания без демонтажа половины машины.
Скорость подачи следует оценивать с учётом качества кромки. На более высоких скоростях согласование нанесения клея, подачи ленты, прижимных роликов и обрезки становится менее терпимым к отклонениям. Попросите показать обработку одной и той же панели на реалистичной производственной скорости, а не только тщательно подготовленного демонстрационного образца. Осмотрите готовую кромку под несколькими углами и при ярком освещении. Некоторые дефекты едва заметны на линии, но становятся очевидными после монтажа.
Не отделяйте выбор станка от пылеудаления и условий в мастерской
Обработка PUR не изолирована от общей производственной среды. Пыль вокруг кромки панели может препятствовать склеиванию и быстро ухудшает качество фрезерования. Поэтому эффективное удаление пыли на станциях предварительного фрезерования и механической обработки является частью плана обеспечения качества кромки, а не просто вопросом поддержания чистоты. Систему аспирации необходимо рассматривать вместе с конструкцией патрубков станка и предполагаемым ассортиментом материалов.
Температура и влажность окружающей среды также заслуживают внимания. Клеевые системы PUR и материалы панелей лучше всего работают при достаточно контролируемых условиях эксплуатации. Предприятие с большими сезонными перепадами температуры должно обсудить процедуры запуска, хранение клея и пригодность предлагаемого оборудования как с поставщиком станка, так и с поставщиком клея. Это особенно актуально, когда производство начинается рано в холодной мастерской или панели хранились в условиях, отличающихся от условий линии облицовывания кромки.
Электропитание, качество сжатого воздуха, ровность пола, пространство для перемещения материалов и доступ для обслуживания могут казаться второстепенными при закупке. Это не так. Технически исправный станок, установленный в стеснённой планировке, может стать сложным в обслуживании, а низкое качество воздуха может нарушить стабильность работы пневматики. Оценка должна включать проверку планировки до окончательного оформления заказа на покупку.
Сервисная поддержка является частью спецификации станка
Оборудование PUR требует реалистичного плана технического обслуживания. Быстроизнашивающиеся детали, фрезерный инструмент, цикли, уплотнения клеевой системы, датчики и электрические компоненты со временем потребуют внимания. Главный вопрос заключается не в том, понадобятся ли когда-либо запасные части, а в том, насколько быстро производственная команда сможет определить проблему и вернуть линию в стабильное состояние.
При оценке поставщика запросите чёткую информацию о поддержке при установке, обучении операторов, удалённом устранении неисправностей, руководствах, рекомендуемых запасных частях и порядке получения критически важных компонентов. Также разумно спросить, какие работы по обслуживанию могут выполнять собственные технические специалисты заказчика, а какие задачи требуют специализированной поддержки. Расплывчатые заверения о послепродажном обслуживании менее полезны, чем практическое объяснение каналов реагирования и поставки запасных частей.
Производители с большим опытом в деревообрабатывающем оборудовании, как правило, понимают, что качество кромки не достигается одним изолированным компонентом. Например, Qingdao Zhongding Machinery Co., Ltd. выросла из небольшой мастерской в производителя и экспортёра, обслуживающего мебельные предприятия, деревообрабатывающие мастерские и промышленные производственные линии. Заявленный компанией акцент на точном машиностроении, технической поддержке, доступности запасных частей и долгосрочном обслуживании клиентов отражает области, которые следует изучать при оценке любого поставщика, а не только заявленную цену станка.
Строгие заводские приёмочные испытания предотвращают дорогостоящие допущения
Серьёзная оценка должна завершаться планом испытаний, основанным по возможности на собственных материалах покупателя. Отправьте типовые панели и кромочные ленты, включая материалы, которые ранее вызывали проблемы. Запросите образцы различной толщины, цвета и с разными видами отделки поверхности. Если узкие детали, короткие компоненты или тяжёлые панели являются частью обычного производства, включите и их.
Во время испытания проверьте внешний вид соединения, качество углов, следы обработки, выдавливание клея, выравнивание ленты и повторяемость после переналадки. Проверяйте не только первую панель, но и последовательность панелей. Наблюдайте за процессом регулировки, выполняемым оператором. Станок может изготовить красивый первый образец после длительной подготовки специалистом; более значимый вопрос состоит в том, смогут ли обычные сотрудники предприятия эффективно воспроизводить такое качество.
Подходящее решение для облицовывания кромки PUR обычно является тем, которое соответствует реальному ассортименту продукции, производственной дисциплине, возможностям технического обслуживания и порогу качества предприятия. Чистые кромки получаются благодаря контролируемому процессу: качественным плитам, стабильному нанесению PUR, точному прижиму, жёстким узлам отделки, хорошей аспирации и поддержке, которая остаётся доступной после ввода в эксплуатацию. Если предлагаемый станок невозможно оценить по всей этой цепочке, он ещё не готов для уверенного технического решения.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.