


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Горячее прессовое формование древесины для изогнутых мебельных деталей: оснастка и планирование цикла
Выбор горячего пресса для криволинейных деталей мебели из древесины — это не просто вопрос выбора машины с достаточным усилием прессования и нагреваемыми плитами. В реальном мебельном производстве изогнутая оболочка, подлокотник, спинка сиденья или формованная панель являются результатом тесно взаимосвязанной системы: конструкция шпона, геометрия формы, реакция клея, теплопередача, распределение давления, метод загрузки и время извлечения — все это влияет на конечную деталь.
Для технического специалиста сложность редко заключается в определении требуемого изгиба по чертежу. Настоящая задача — доказать, что этот изгиб можно повторить тысячи раз без растрескивания кромок, упругого возврата, участков с недостатком клея, следов на поверхности или непредсказуемой очереди на прессование. Хорошо спланированная ячейка горячего прессования превращает визуально сложную мебельную деталь в управляемый производственный процесс.
В этом руководстве рассматриваются решения по оснастке и планированию циклов для горячепрессованных криволинейных деревянных деталей с практическими рекомендациями для мебельных фабрик, контрактных производителей и мастерских, переходящих к повторяемому промышленному производству.
Начинайте с готовой детали, а не со спецификации пресса
Криволинейные мебельные детали часто оцениваются начиная с характеристик машины: размера плит, температуры нагрева, расположения цилиндров и номинального давления. При таком подходе можно упустить переменные, которые фактически определяют реализуемость процесса. Надежнее начинать с готовой детали и двигаться в обратном направлении по процессу.
Перед выбором конфигурации пресса уточните, что деталь должна обеспечивать после прессования. Это декоративная изогнутая шпонированная панель, наклеиваемая на основу? Многослойная фанерная оболочка, воспринимающая нагрузку сиденья? Гнутый подлокотник с малым видимым радиусом? Или трехмерная формованная деталь со сложной кривизной? Все эти детали могут называться «гнутой древесиной», но они предъявляют совершенно разные требования к оснастке и управлению циклом.
- Геометрия детали: минимальный радиус изгиба, общая глубина, вогнутые и выпуклые зоны, детали фланцев и одноосевая или сложная кривизна.
- Конструкция набора слоев: количество слоев шпона, направление волокон, толщина шпона, материал сердцевины и конструкция декоративного лицевого слоя.
- Требования к поверхности: будет ли деталь обиваться, окрашиваться, лакироваться или сохраняться как открытая поверхность из натурального шпона.
- Конструктивные требования: несущая способность, размерные допуски и допустимый упругий возврат после кондиционирования.
- Характер производства: опытные партии, частая смена моделей или выделенное серийное производство.
Пресс, подходящий для плоских дверных панелей, может не обеспечить стабильное изготовление формованной оболочки стула. И наоборот, сложная многогнездовая система может быть неэкономичной при частой смене дизайна мебели. Правильное решение для конкретного применения обеспечивает баланс между повторяемостью детали, стоимостью и гибкостью оснастки.
Оснастка является фактической системой контроля формы
При горячем формовании пресс обеспечивает усилие и тепло, однако именно форма определяет деталь. Даже прочный горячий пресс не может компенсировать плохое совмещение формы, неравномерные контактные поверхности или оснастку, не учитывающую поведение изгибаемого материала.
Наиболее распространенная компоновка оснастки использует сопряженные пуансонную и матричную формы. Заготовка размещается между двумя половинами оснастки, а давление уплотняет пакет шпона до требуемой геометрии. Такая компоновка особенно полезна для оболочек стульев, изогнутых элементов сидений, арочных деталей и форм из ламинированной фанеры, где необходимо контролировать как внутреннюю, так и внешнюю поверхности.
Для более простых деталей может быть достаточно профильной прижимной плиты или гибкой среды давления. Однако у каждого варианта есть ограничения. Гибкая подушка может улучшить контакт по пологим кривым, но не всегда способна удерживать острые кромки или глубокий профиль с той же точностью, что и жесткая сопряженная форма. Вакуумные системы могут быть полезны для ламинирования шпона и некоторых применений с низким давлением, однако их профиль давления существенно отличается от гидравлического горячего пресса.
Компенсацию упругого возврата следует закладывать в конструкцию формы
Древесные ламинаты естественным образом стремятся частично восстановить первоначальную форму после открытия пресса. Этот упругий возврат зависит от породы шпона, уровня влажности, типа клея, радиуса, расположения слоев, температуры прессования и времени охлаждения. Его не следует рассматривать как небольшую корректировку на заключительном этапе.
Для получения надежных результатов геометрия формы обычно требует компенсации на основе производственных испытаний. Необходимый припуск не является универсальным: форма, хорошо сохраняемая при использовании тонкого березового шпона, может восстанавливаться иначе при изготовлении из более толстого шпона твердых пород или при другой клеевой системе. Поэтому технические команды должны проверять оснастку на фактическом производственном наборе слоев, а не на визуально похожем заменяющем материале.
Оснастка также должна иметь практические особенности, которые легко упустить при раннем рассмотрении конструкции: надежные базовые точки для пакета шпона, упоры, предотвращающие смещение набора слоев при закрытии, зазоры для вытесненного клея и способ извлечения, защищающий деликатный лицевой шпон. При отсутствии этих деталей операторы часто компенсируют недостатки вручную, и процесс становится зависимым от индивидуального навыка.
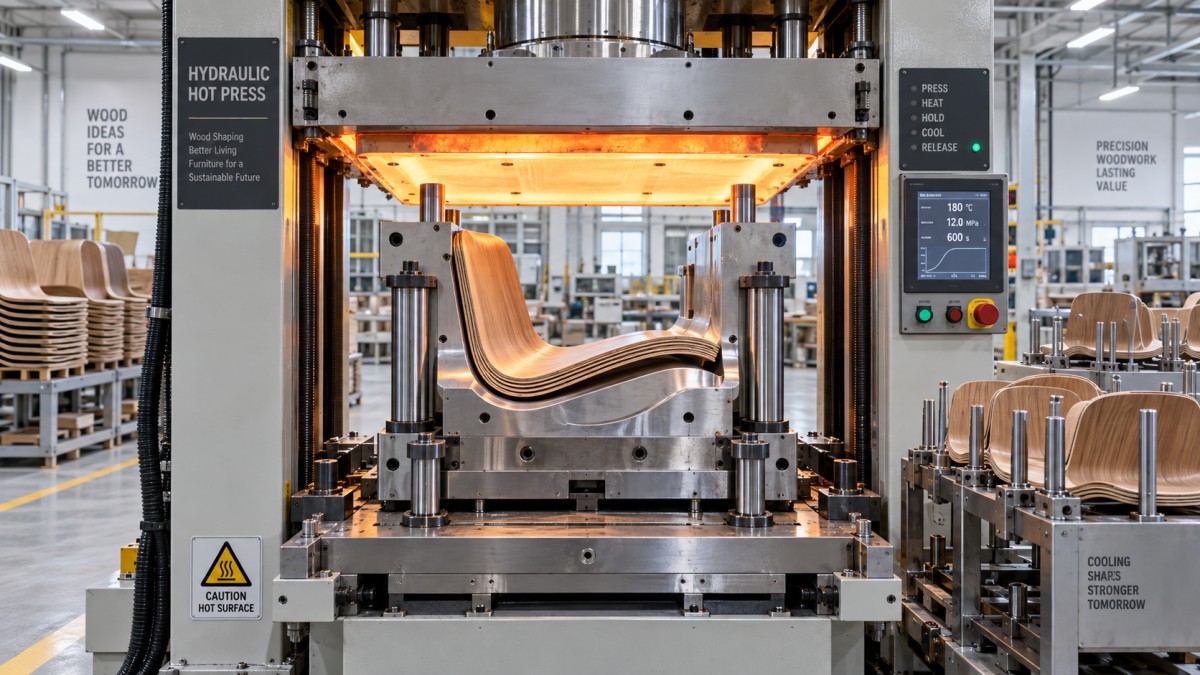
Соотносите материалы формы с температурой, давлением и ожидаемым объемом выпуска
Формы для прессования криволинейных мебельных деталей могут изготавливаться из металла, инженерных древесных материалов, композитных конструкций или их комбинаций. Оптимальный выбор зависит от требуемой точности, температуры пресса, частоты циклов и срока службы изделия.
Металлическая оснастка обычно обеспечивает высокую размерную стабильность и хорошую долговечность при больших объемах производства. Она хорошо подходит для повторяющихся циклов нагрева и точных сопряженных поверхностей, хотя требует более высоких первоначальных инвестиций и тщательного теплового проектирования. Если ожидается, что форма будет быстро поглощать тепло от плиты, ее масса может увеличить время прогрева в начале смены; это следует учитывать при планировании производства.
Формы из инженерной древесины или композитов могут быть практичным решением для разработки, малых партий и менее требовательных изгибов. Их сравнительно легче модифицировать при внедрении новой модели мебели. Их ограничения становятся более очевидными, когда процесс предусматривает более высокие температуры, длительное время выдержки, большое давление или непрерывную работу. Изменения размеров, вызванные влагой, тепловым воздействием и износом поверхности, могут постепенно проявляться в готовой детали.
Гибридный подход часто имеет преимущества: жесткое конструктивное основание, износостойкие контактные поверхности и сменные базирующие или кромочные вставки. Это снижает стоимость обслуживания всей оснастки и защищает элементы, наиболее вероятно влияющие на совмещение и видимое качество.
Давление должно распределяться, а не просто увеличиваться
Когда криволинейная деталь демонстрирует слабое склеивание или нестабильный профиль, распространенной реакцией является увеличение давления прессования. Однако это не всегда правильно. Чрезмерное давление может вытеснить клей из клеевого шва, смять мягкую сердцевину, оставить следы плит или прижимных плит либо создать напряжение в шпоне, которое позднее проявится в виде растрескивания или трещин.
Цель состоит в достаточном и равномерном уплотнении по всему ламинату. Глубокие вогнутые формы, резкие переходы и кромки являются частыми зонами риска, поскольку пакет шпона может перекрывать их, а не полностью прилегать к форме. Пленки для картирования давления, пробные панели и тщательно контролируемый осмотр клеевых швов являются полезными способами проверки контакта. Для сложных форм оснастка может потребовать податливых слоев в отдельных зонах, но они должны быть контролируемыми, а не добавляться произвольно. Слишком высокая податливость может снизить размерную повторяемость.
Жесткость рамы пресса и параллельность плит здесь так же важны, как и номинальное усилие. Большой пресс с плохой параллельностью может давать больше отклонений, чем меньшая, но хорошо обслуживаемая машина, соответствующая оснастке. По этой причине технический анализ горячего пресса для криволинейных деталей мебели из древесины должен включать оценку того, как пресс поддерживает стабильное движение при закрытии и давление по всей площади формы.
Тепло должно достигать клеевого шва в нужный момент
Горячее прессование ускоряет отверждение клея, однако температура плит не равна температуре клеевого шва. Тепло должно пройти через плиту, форму или прижимную плиту, слои шпона, клей и часто через изолирующие воздушные зазоры, вызванные несовершенным контактом. Поверхность может казаться горячей, в то время как центр толстого набора слоев остается ниже предпочтительного диапазона отверждения клея.
Это различие особенно важно для многослойных оболочек и деталей с массивной оснасткой. Если пресс открывается только по таймеру, разработанному для более тонкого образца, деталь может выглядеть приемлемо при выгрузке, но позднее в процессе ослабнуть, расслоиться или деформироваться.
Выбор клея и настройки пресса должны разрабатываться совместно. Необходимо рассмотреть следующие факторы:
- время открытой выдержки до поступления набора слоев в пресс;
- норма нанесения и вязкость клея;
- влага, вносимая клеевой системой;
- требуемая температура отверждения на линии склеивания;
- допустимое время выдержки до возникновения чрезмерного отверждения, изменения цвета или повреждения шпона;
- требования к обращению после прессования перед обрезкой, шлифованием или механической обработкой.
Производственным командам не следует рассматривать опубликованные данные по клею как готовый рецепт прессования. Рекомендации поставщика являются отправной точкой, тогда как окончательный цикл должен учитывать фактическую породу шпона, толщину, массу оснастки и условия окружающей среды на фабрике.
Стройте цикл вокруг стабильной работы, а не максимально быстрого открытия пресса
Производительный цикл прессования — это не только закрытие, нагрев и открытие. Он начинается, когда операторы подготавливают пакет шпона, и заканчивается лишь тогда, когда сформованная деталь достаточно стабильна для следующей операции. Если цикл пресса сокращен, но детали необходимо дольше выдерживаться перед обрезкой, кажущийся выигрыш может лишь перенести перегрузку на другой участок.
Полезный план цикла разделяет процесс на измеримые этапы: подготовка материала, нанесение клея, позиционирование набора слоев, загрузка формы, закрытие пресса, набор давления, тепловая выдержка, контролируемое открытие, выгрузка, охлаждение или кондиционирование и окончательный контроль. Регистрация этих этапов делает узкие места заметными. На многих фабриках точность загрузки и обращение с деталями после прессования приводят к большей потере производительности, чем сама нагреваемая выдержка.
Многопролетные прессы или несколько форм могут повысить выпуск, когда открытое время клея позволяет безопасно подготовить несколько наборов слоев. Однако большее количество гнезд не означает автоматически более высокую производительность. Последовательность загрузки должна быть сбалансирована, чтобы один задержанный набор не отвердевал преждевременно до прессования. Для мебельного производства с широким ассортиментом быстросменные формы и стандартизированные системы базирования могут иметь большую ценность, чем максимальное количество гнезд.
Не игнорируйте охлаждение и релаксацию напряжений
Открытие формы сразу после отверждения клея может сэкономить секунды, но способно ухудшить сохранение формы. Криволинейный ламинат выходит из пресса с внутренними напряжениями и остаточным теплом. Некоторым деталям полезно ненадолго оставаться в форме под пониженным давлением либо переноситься в охлаждающее приспособление, сохраняющее геометрию во время стабилизации конструкции.
Это особенно актуально, когда деталь имеет малый радиус, большой неподдерживаемый пролет или открытую декоративную облицовку из шпона, которая должна оставаться безупречной. Время кондиционирования следует определять на основании фактических измерений упругого возврата и частоты последующих дефектов, а не исходя из предположения, что одно только отверждение клеевого шва гарантирует стабильную форму.
Практический путь валидации перед инвестированием в производственную оснастку
Перед утверждением полной производственной ячейки проведите структурированные испытания с материалами, соответствующими производственным. Используйте предполагаемый сорт шпона, клей, последовательность обработки поверхности и ожидаемое состояние влажности. Результаты прототипов, изготовленных из свежего, вручную отобранного шпона, могут вводить в заблуждение, если обычный поступающий материал имеет более широкий разброс свойств.
Оценивайте не только внешний вид. Проверяйте кривизну относительно чертежа после извлечения, после охлаждения и после установленного периода кондиционирования. Осматривайте клеевые швы на кромках и в зонах высоких напряжений. Оценивайте, можно ли очистить вытесненный клей без повреждения лицевой поверхности. Подтвердите, что операторы могут загружать форму стабильно и безопасно. Наконец, оцените, поступает ли деталь на механическую обработку, обивку или отделку в состоянии, соответствующем запланированному тактовому времени.
Qingdao Zhongding Machinery Co., Ltd. подходит к выбору деревообрабатывающего оборудования с учетом этого более широкого производственного взгляда. Имея более чем двадцатилетний опыт работы с мебельным производством и деревообрабатывающими предприятиями, компания не ограничивается поставкой пресса. Конфигурация пресса, совместимость с оснасткой, стабильность работы, планирование запасных частей и оперативная техническая поддержка — все это влияет на то, останется ли процесс изготовления криволинейных деталей надежным после установки.
Что техническим специалистам следует спросить перед выбором системы
Наиболее убедительное предложение по оборудованию — то, которое ясно отвечает на вопросы процесса. Спросите, как размеры плит соотносятся с фактическими габаритами формы, как контролируется давление по рабочей зоне, какая схема нагрева подходит для клея и конструкции оснастки и каким образом пресс адаптируется к смене форм. Запросите ясность по защитным блокировкам, доступу для загрузки, точкам технического обслуживания и доступности поддержки при вводе в эксплуатацию и дальнейшем сервисе.
Также запросите информацию, необходимую для проектирования цикла, а не только для эксплуатации машины: рекомендуемые точки мониторинга процесса, требования к креплению формы, ограничения по массе оснастки и практические рекомендации по достижению стабильной температуры плит. Пресс должен стать предсказуемой частью линии, а не машиной, требующей постоянной регулировки опытными операторами.
Для производства криволинейной мебели стабильность является реальным показателем успеха. Когда геометрия оснастки, распределение давления, теплопередача, поведение клея и время цикла разработаны как единая система, горячий пресс может производить детали, сохраняющие заданную форму и плавно переходящие к отделке и сборке. Именно по этому стандарту следует оценивать горячий пресс для криволинейных деталей мебели из древесины: не только по тому, способен ли он изготовить один приемлемый образец, но и по тому, способен ли он обеспечивать надежное мебельное производство день за днем.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.