


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Паронагреваемые горячие прессы для древесины: расчет подачи пара для стабильного производства
Когда линия по производству панелей не достигает запланированной производительности, в первую очередь часто обвиняют пресс. Однако во многих проектах реальное ограничение находится выше по технологической цепочке: паровая система не может обеспечить достаточное стабильное тепло именно тогда, когда пресс нуждается в нем больше всего. Горячий пресс для древесины с паровым нагревом может выглядеть полностью укомплектованным на бумаге, но нестабильное давление пара, трубопроводы недостаточного диаметра, плохой отвод конденсата или нереалистичные предположения о времени нагрева могут превратить перспективный производственный график в ежедневный источник задержек.
Для руководителей проектов расчет пароснабжения — это не просто расчет инженерных коммуникаций. Это производственное решение. Доступная паропроизводительность влияет на разогрев плит пресса, повторяемость циклов прессования, условия отверждения клея, готовность к началу смены и количество панелей, которое может быть обработано в периоды пикового спроса. Правильно спланированная система обеспечивает прессу стабильную тепловую основу; недостаточно производительная система вынуждает операторов компенсировать это более длительными циклами, более низкими температурами или частым ожиданием.
В этом руководстве рассматривается, как рассчитать подачу пара для горячего пресса для древесины с паровым нагревом, какие инженерные исходные данные имеют наибольшее значение и где проекты обычно теряют производительность еще до начала работы оборудования.
Начинайте с производственных требований, а не с паспортных данных котла
Распространенная ошибка при планировании — начать с номинальной производительности котла по испарению и предположить, что ее будет достаточно для пресса. Номинальное значение важно, но оно не показывает, сколько пара действительно доступно на входе в пресс в период интенсивного производства.
Потребность в паре определяется режимом работы всего предприятия. Если сушилка шпона, шлифовальная линия, клеевой участок, контур отопления здания или другой пресс одновременно потребляют пар, горячий пресс может столкнуться с падением давления именно во время разогрева или восстановления температуры. Поэтому актуальный вопрос заключается не в том, «насколько велик котел?», а в следующем:
- Сколько пара доступно при требуемом давлении с учетом потребления другими пользователями?
- Какова пиковая потребность пресса при холодном запуске и в нормальном циклическом режиме?
- Как быстро плиты пресса должны восстанавливать температуру после каждого цикла прессования?
- Может ли сеть распределения пара обеспечить такой объем без чрезмерных потерь давления?
- Будет ли конденсат достаточно быстро отводиться из контура плит для сохранения теплообмена?
Эти вопросы переводят обсуждение от номинальной мощности оборудования к фактической производственной способности. Они особенно важны на предприятиях по производству мебельных панелей, фанеры, ламинированных материалов и в цехах, которые планируют подключить пресс к существующей паровой сети, а не строить отдельную инженерную систему.
Понимание трех паровых нагрузок нагреваемого пресса
Паровая нагрузка пресса не является постоянной. Реалистичный расчет разделяет рабочий режим на три различных состояния, каждое из которых по-своему влияет на проектирование предприятия.
1. Первоначальный разогрев плит
В начале смены, после технического обслуживания или длительной остановки плиты пресса необходимо нагреть от температуры окружающей среды до рабочего заданного значения. Обычно это наибольшая кратковременная потребность в тепле. Тяжелые плиты обладают значительной тепловой массой, и проектная команда должна определить приемлемое время разогрева, а не рассматривать его как второстепенный вопрос.
Если производственный план требует готовности пресса в ограниченное время запуска, котел, трубопроводы, регулирующие клапаны и паросепаратор должны поддерживать такой темп подачи тепла. Система, которая в конечном итоге достигает температуры, но делает это слишком медленно, все равно может снизить фактическую производительность первой смены.
2. Поддержание температуры и потери в режиме ожидания
После достижения плитами рабочей температуры система должна компенсировать тепло, теряемое через изоляцию, конструкцию пресса, открытые поверхности, соединительные трубы и при периодическом открывании пресса. Эта нагрузка на поддержание ниже первоначальной потребности в разогреве, но является постоянной. При плохо изолированной установке потери в режиме ожидания могут быть достаточно большими, чтобы вызывать ненужный расход топлива и неравномерное температурное поведение по краям плиты.
3. Восстановление температуры в процессе прессования
Каждый цикл прессования отводит тепло от плит. Холодные или более прохладные плиты, шпон, клеевые слои, оснастка, прокладочные листы и окружающий воздух, поступающий в открытый пресс, влияют на требуемое восстановление температуры. Необходимое тепло на цикл может казаться небольшим при отдельном рассмотрении, но короткое время цикла создает повторяющиеся пики. Для высокопроизводительной линии недостаточно учитывать только среднюю потребность; паровой контур должен реагировать на эти повторяющиеся нагрузки, не допуская отклонения температуры плит.
Полезный принцип планирования прост: рассчитывайте систему для наиболее требовательного реалистичного рабочего условия, затем подтверждайте экономичность средней эксплуатации. Проектирование только на основе среднего расхода пара часто приводит к тому, что пресс удовлетворительно работает при спокойном тестовом запуске, но испытывает трудности в полном производственном ритме.
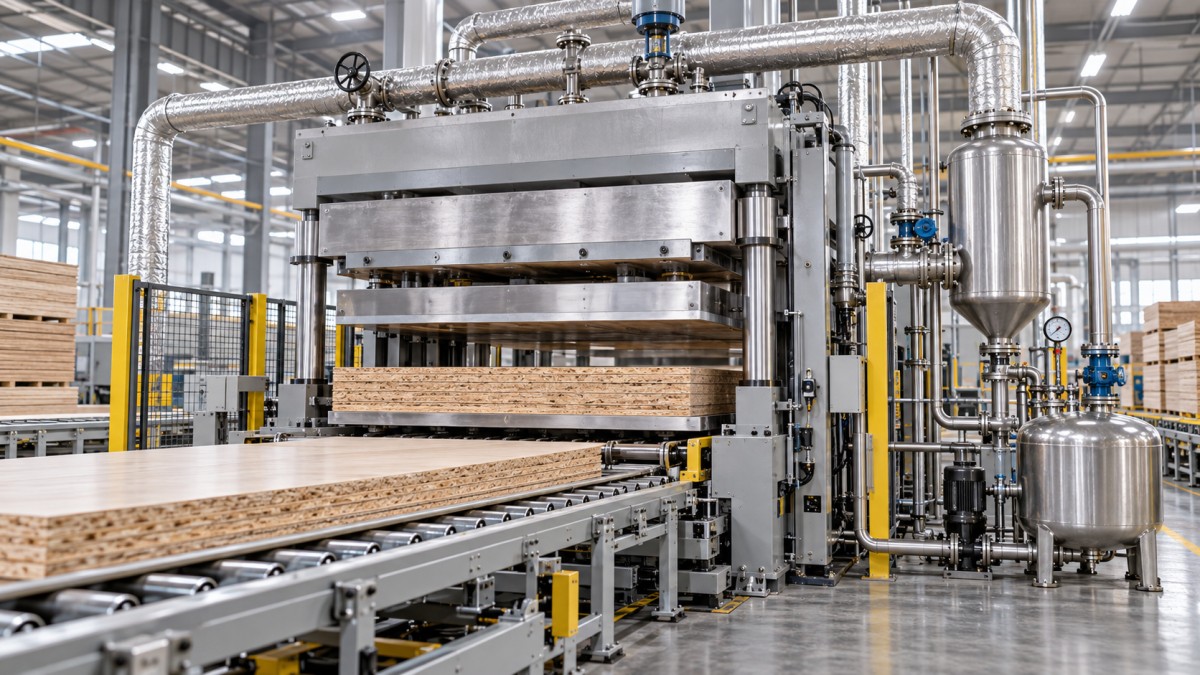
Практическая схема оценки потребности в паре
Подробные тепловые расчеты следует выполнять совместно с производителем пресса, поставщиком котла и инженером по инженерным системам. Тем не менее руководителям проектов полезно понимать структуру расчета, поскольку это делает проверку спецификаций более содержательной.
Общую требуемую тепловую нагрузку можно выразить следующим образом:
Общая тепловая нагрузка = нагрузка на разогрев плит + нагрузка на нагрев материала + тепловые потери + системный запас
Для первоначального разогрева используется базовая зависимость:
Требуемое тепло = масса нагреваемых компонентов × удельная теплоемкость × повышение температуры
Нагреваемые компоненты могут включать верхние и нижние плиты, внутренние нагревательные каналы, стальные пластины, подвижные балки и любую установленную оснастку, поглощающую значительное количество тепла. Разделите эту требуемую энергию на целевое время разогрева, чтобы определить необходимую тепловую мощность.
Для каждого цикла прессования оцените энергию, поглощаемую древесным материалом и содержащейся в нем влагой. Расчет должен учитывать размеры плиты, толщину, плотность, входную температуру, требуемую температуру в сердцевине и количество раскрытий в час. Влажность важна: нагрев воды внутри плиты требует гораздо больше энергии, чем нагрев только сухого древесного волокна, а испарение или перемещение пара также могут влиять на процесс.
Чтобы преобразовать тепловую потребность в расход пара, используйте полезное тепло, выделяемое при конденсации пара при выбранном рабочем давлении. В упрощенном виде:
Расход пара = требуемая тепловая мощность ÷ полезная скрытая теплота подаваемого пара
Поскольку скрытая теплота изменяется в зависимости от давления, в расчете необходимо использовать значения из таблиц пара, соответствующие фактическому давлению на входе в пресс, а не только на выходе из котла. Окончательный проект также должен включать разумный инженерный запас на изменения при запуске, потери в линии, будущие изменения условий эксплуатации и неопределенность измерений. Однако запас не заменяет правильный расчет. Большой произвольный коэффициент может скрыть неверные предположения о температуре материала, состоянии трубопроводов или одновременных нагрузках.
Выбор давления — это решение о температуре
В горячем прессе для древесины с паровым нагревом давление пара и температура плит напрямую связаны. Насыщенный пар эффективно передает тепло при конденсации, а его температура насыщения повышается с ростом давления. Поэтому выбранное рабочее давление должно быть достаточно высоким, чтобы обеспечивать требуемую температуру плит при достаточной разности температур для теплопередачи.
Может показаться целесообразным выбрать наивысшее доступное давление, но это не всегда является лучшим решением. Более высокое давление может увеличить доступную температуру, однако также может потребовать более прочных компонентов, более тщательного понижения давления и более точного регулирования. Правильной целью является давление, которое позволяет стабильно эксплуатировать плиты при заданной технологической температуре и соответствует номинальным проектным условиям оборудования.
Стабильность давления так же важна, как и его уровень. Если давление подачи падает во время цикла, температура конденсации в каналах плит падает вместе с ним. Результатом могут стать более медленный нагрев, неравномерные условия отверждения и различия между ранними и поздними панелями в производственной партии. В областях применения, связанных с ламинированием, прессованием шпона, сборкой сердцевин дверей или влагочувствительными клеями, такие отклонения могут впоследствии проявиться в виде слабого склеивания, дефектов поверхности или забракованных панелей.
Не упускайте из виду трубопровод между котлом и прессом
Котел достаточной производительности не может компенсировать паропровод недостаточного диаметра. Длинные трубопроводы, чрезмерное количество отводов, ограничивающая арматура, неправильно подобранные станции понижения давления и общие ответвления создают потери давления. Если пресс расположен в дальнем конце предприятия, сеть распределения заслуживает такого же внимания, как и сам пресс.
Паропроводы следует рассчитывать с учетом ожидаемого расхода, допустимого падения давления, скорости пара, длины трубопровода и требований будущего расширения. Высокая скорость может переносить капли воды и вызывать шум, эрозию и нестабильное регулирование. Низкая скорость также не всегда желательна, особенно при неправильном уклоне трубопровода, где может скапливаться конденсат. Правильная прокладка труб, точки дренажа, изоляция и опоры являются практическими деталями, непосредственно влияющими на тепловые характеристики.
В спецификации проекта должно быть четко указано, рассчитывается ли потребность в паре на выходе из котла, на станции понижения давления или в точке подключения оборудования. Эти контрольные точки не взаимозаменяемы. Ответственный проект подтверждает давление, доступное на прессе при пиковой нагрузке.
Отвод конденсата обеспечивает равномерность температуры
Пар эффективно нагревает плиту, поскольку конденсируется и выделяет скрытую теплоту. После образования конденсат необходимо удалить. Если вода остается в каналах или змеевиках плиты, она занимает площадь теплообмена, замедляет поступление пара и может создавать холодные зоны. В тяжелых случаях накопившийся конденсат способствует гидравлическому удару — резкому механическому воздействию, способному повредить клапаны, соединения, конденсатоотводчики и трубопроводы.
Для проектных команд управление конденсатом следует рассматривать как часть конструкции системы нагрева пресса, а не как дополнительный комплект. Ключевые элементы включают правильно выбранные конденсатоотводчики, фильтры, обратные клапаны при необходимости, дренажные карманы, воздухоотводчики и правильно проложенные с уклоном линии возврата. Выбор конденсатоотводчика должен соответствовать перепаду давления, нагрузке по конденсату, характеру регулирования и схеме возврата. Конденсатоотводчик, который работает в одном стабильном режиме, может работать неудовлетворительно при частых циклах пресса или изменении давления на регулирующем клапане.
Противодавление в линии возврата также требует проверки. Если конденсат поднимается к расположенному выше возвратному коллектору или сбрасывается в систему рекуперации под давлением, доступный перепад давления на конденсатоотводчике может уменьшиться. Это может вызвать затопление даже в случае, когда сам конденсатоотводчик правильно подобран по каталожному листу.
Задавайте равномерность температуры как производственное требование
В проектной документации часто указывается номинальная температура плит, но почти ничего не говорится о равномерности. Это создает почву для недопонимания. Пресс может достигать целевой температуры в одной точке датчика, при этом по поверхности плиты все еще могут наблюдаться значительные отклонения. Для производства панелей такие отклонения влияют на отверждение клея, перемещение влаги, качество поверхности и стабильность цикла.
Спросите поставщика пресса, как расположены каналы плит, где размещены датчики температуры, сколько зон регулирования используется и как проверяется равномерность во время пусконаладки. Более крупные плиты, более толстые стальные секции, сложные многоэтажные прессы и высокоскоростные применения могут требовать более продуманного зонирования и регулирования, чем небольшой цеховой пресс.
На равномерность также влияет то, что происходит за пределами плиты: неравномерная загрузка, чрезмерные зазоры между панелями, холодные прокладочные листы, поврежденная изоляция и нестабильное давление пара могут искажать тепловую картину. Наилучший проект сочетает грамотно спроектированную циркуляцию в плитах с дисциплинированными условиями эксплуатации.
Составьте профиль спроса до утверждения комплекта инженерных систем
Одного значения расхода редко достаточно для утверждения проекта. Вместо этого запросите временной профиль потребности, показывающий ожидаемое использование пара при холодном запуске, нормальном прессовании, кратковременных остановках и одновременной работе другого теплового оборудования. Этот профиль помогает инженерам оценить, необходимы ли котел, аккумулятор пара, станция понижения давления или модернизация распределительной сети.
Например, предприятие может располагать достаточной средней производительностью котла в течение восьмичасовой смены, но не иметь достаточного резерва на первые 30 минут, когда пресс, сушилка и инженерные системы здания одновременно требуют тепла. В таких случаях операционная последовательность, изолированный паровой аккумулятор или пересмотренный график запуска могут быть эффективнее, чем простое увеличение размера котла.
Целесообразно рассмотреть как минимум следующие рабочие сценарии:
- Холодный запуск после ночной остановки;
- Максимальная запланированная частота циклов пресса;
- Работа с наиболее крупными или наиболее холодными входящими панелями;
- Одновременный спрос со стороны существующих потребителей пара;
- Перезапуск после кратковременного прерывания линии;
- Будущее расширение производительности или установка второго пресса.
Распространенные упрощения, создающие дорогостоящие проблемы при пусконаладке
Некоторые проблемы повторяются в деревообрабатывающих проектах. Одна из них — использование типовых значений расхода пара от пресса другого размера или для другого процесса. Площадь пресса, масса плит, конфигурация раскрытий, тип материала и производственный ритм могут существенно изменить потребность. Другая ошибка — предположение, что давление пара на котле останется неизменным в точке подключения пресса.
Команды также иногда выбирают регулирующий клапан только по размеру трубопровода. Клапан должен быть рассчитан на управляемость во всем ожидаемом диапазоне нагрузок; слишком большой клапан может работать с колебаниями, а слишком малый ограничивает восстановление температуры. Наконец, изоляцию иногда считают незначительным завершающим элементом. Изоляция магистральных паропроводов, клапанов, где это практически возможно, и открытых компонентов, связанных с прессом, снижает тепловые потери, повышает безопасность и способствует более предсказуемому регулированию температуры.
Преобразуйте расчет в практическую закупочную спецификацию
Перед размещением заказа согласуйте между поставщиком пресса и подрядчиком по инженерным системам общий технический лист. Он должен включать размеры плит, количество проемов, диапазон рабочих температур, целевое время разогрева, ожидаемое время цикла, типы плит и их входные условия, требуемое давление пара на оборудовании, расчетный пиковый и средний расход пара, схему возврата конденсата и электрические/управляющие интерфейсы.
Qingdao Zhongding Machinery Co., Ltd. работает с клиентами в деревообрабатывающей отрасли, которым требуется не просто описание машины; им необходимо решение для пресса, соответствующее реальным условиям их цеха или производственной линии. Обладая более чем двадцатилетним опытом в области деревообрабатывающего оборудования, компания может поддерживать технический диалог между проектными командами и процессом выбора оборудования, помогая уточнять рабочие условия, влияющие на долгосрочную надежность.
Цель состоит не в установке максимально большой паровой системы. Она заключается в создании сбалансированной системы: с достаточной производительностью для надежного запуска и восстановления температуры в цикле, стабильным давлением на прессе, чистым отводом конденсата и возможностью разумного расширения. Когда эти элементы определены на раннем этапе, пресс с паровым нагревом легче вводить в эксплуатацию, легче использовать, и он значительно чаще обеспечивает стабильное качество панелей в течение всего рабочего дня.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.