


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Автоматическое управление давлением в горячих прессах для древесины: предотвращение разброса толщины
Перепады толщины — одна из тех проблем в прессовом цехе, которые сначала могут показаться незначительными, но к концу смены привести к существенным затратам. Панель может выглядеть приемлемо после выхода из горячего пресса, однако позднее вызвать проблемы при шлифовании, кромкооблицовке, ламинировании, сборке или контроле качества. Когда толщина изменяется от одного участка плиты к другому — или от одной производственной партии к следующей — операторы теряют время на регулировки, расход материала увеличивается, а отбракованные панели начинают накапливаться.
AГорячий пресс для древесины с автоматическим контролем давления предназначен для повышения стабильности этой части производства. Вместо того чтобы полностью полагаться на ручную настройку давления и оценку оператора, система контролирует и регулирует усилие прессования на протяжении всего цикла. Для мебельных фабрик, производителей фанеры и облицованных плит, изготовителей дверей и деревообрабатывающих мастерских это может быть практичным способом сократить нестабильность толщины, не превращая ежедневную эксплуатацию в сложную инженерную задачу.
Важно понимать, что автоматический контроль давления не является заменой надлежащей технологической дисциплины. Это инструмент, который делает хорошо понятный процесс повторяемым. Для его эффективного использования операторы по-прежнему должны понимать причины изменения толщины, что именно контролирует пресс и какие условия вне гидравлической системы всё ещё могут влиять на конечную панель.
Почему панель не всегда получается ожидаемой толщины
При горячем прессовании толщина является результатом совместного действия нескольких факторов: давления плит пресса, температуры, времени прессования, плотности материала, влажности, свойств клея и структуры самой заготовки. Манометр может показывать правильное значение, но это не означает автоматически, что каждая часть панели получает одинаковое эффективное сжатие.
Рассмотрим типичную операцию шпонирования или ламинирования. Основная панель может иметь несколько разную плотность от кромки к центру. Шпон может содержать больше или меньше влаги, чем обычно. Клей может быть нанесён слишком обильно на одном участке, в то время как на другом участке он начинает подсыхать до загрузки. Если давление возрастает слишком быстро, захваченный воздух и излишки клея могут выходить неравномерно. Если давление слишком низкое, слои могут недостаточно уплотниться. В результате оператор может получить панели с различиями по толщине, качеству склеивания или внешнему виду поверхности.
Перепады толщины часто связаны с одним из следующих условий:
- Неравномерное гидравлическое давление по рабочей зоне пресса
- Нестабильная загрузка, например смещение панелей или неравномерная высота стопки
- Деформированные прокладочные плиты, повреждённые прессовые плиты или загрязнение поверхностей плит
- Изменения влажности плит, плотности основы или толщины материала
- Нестабильное нанесение клея и открытое время сборки
- Ручные регулировки, различающиеся у разных операторов или смен
- Потеря давления, проблемы с реакцией клапанов или недостаточная синхронизация в гидравлической системе
- Неправильные настройки давления, времени и температуры для обрабатываемого материала
Именно поэтому одного «правильного значения давления» редко бывает достаточно. Пресс должен прикладывать усилие контролируемым и повторяемым образом, а оператор должен убедиться, что материал, поступающий в станок, подходит для запрограммированного цикла.
Что меняет автоматический контроль давления в цикле прессования
На обычном прессе с ручной регулировкой оператор устанавливает целевое давление, запускает цикл и проверяет, нормально ли работает оборудование. При изменении производственных условий реакция может зависеть от опыта: поворот клапана, повышение давления после появления проблемы или компенсация на основе субъективной оценки. Квалифицированные операторы могут добиваться хороших результатов таким способом, однако обеспечить стабильность становится сложнее при частой смене спецификаций продукции или ротации смен.
При автоматическом управлении давление регулируется посредством программируемых настроек и гидравлической обратной связи. Система может управлять переходом от закрытия плит к нарастанию давления, поддерживать выбранное давление в течение требуемого времени выдержки и контролируемо сбрасывать давление в конце цикла. В зависимости от конфигурации пресса система управления может получать обратную связь от датчиков давления и координировать гидравлические компоненты для поддержания заданного диапазона давления.
Преимущество заключается не просто в «большем давлении». Фактически, чрезмерное давление может создавать собственные проблемы, включая недостаток клея в соединении, чрезмерное сжатие основ низкой плотности, повреждение шпона или чрезмерное выдавливание клея. Важно применятьправильное давление с предсказуемым профилем.
Например, технологический процесс может требовать постепенного повышения давления вместо немедленного зажима с полной силой. Контролируемое нарастание давления позволяет пакету материалов осесть, воздуху выйти и снижает вероятность смещения или появления следов на поверхности. После достижения целевого давления машина стабильно удерживает его, пока нагрев способствует отверждению клея. Правильно управляемый сброс давления также может уменьшить напряжения в панели и сделать выгрузку безопаснее и плавнее.
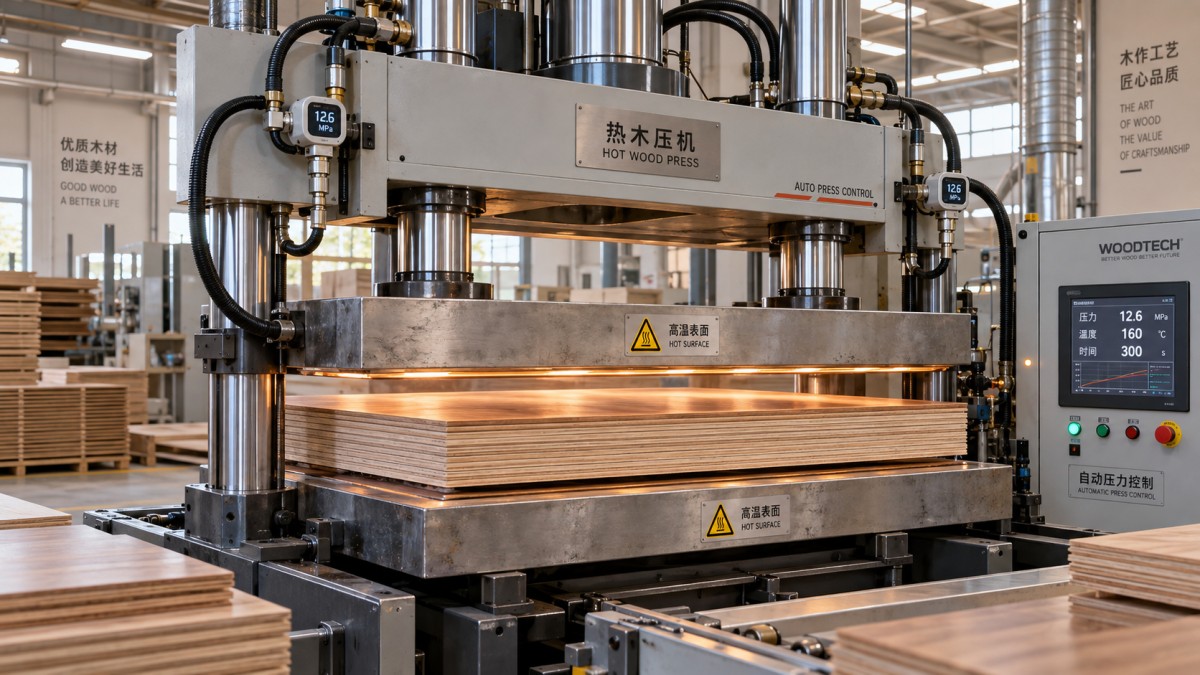
Для оператора это делает процесс более наглядным. Вместо того чтобы предполагать, правильно ли поддерживается давление, он может контролировать запрограммированную настройку, фактическую реакцию машины, статус цикла, сигналы тревоги или отклонения. Такая наглядность особенно полезна, когда начинает проявляться проблема качества. Она даёт команде более надёжную отправную точку для поиска неисправностей, чем простое изменение давления в надежде, что следующая плита станет лучше.
Равномерность давления — не то же самое, что показание манометра
Распространённое заблуждение заключается в предположении, что стабильное показание гидравлического манометра доказывает равномерность сжатия по всей панели. Манометр подтверждает давление системы в точке измерения; он не доказывает напрямую, что каждый квадратный сантиметр заготовки прессуется одинаково.
Равномерное давление на панели зависит от состояния и конструкции всей прессовой системы. Важны плоскостность плит, жёсткость рамы, расположение цилиндров, параллельность верхней и нижней плит, а также состояние прокладочных плит. Пресс может иметь точное автоматическое регулирование, но всё равно давать нестабильные результаты, если поверхности плит не параллельны или под заготовкой застрял мусор.
Операторам следует уделять особое внимание дисциплине загрузки. Панель, размещённая не по центру, может влиять на распределение усилия, особенно при обработке небольших заготовок или использовании только части большой поверхности пресса. Применение подходящих прокладочных плит, дистанционных плит или сбалансированных схем загрузки может способствовать более равномерному распределению давления. Правильный подход зависит от конструкции машины и продукта, однако принцип остаётся прежним: не следует требовать от системы управления компенсации неправильной физической настройки.
Быстрая проверка в цехе перед тем, как винить машину
Когда появляются перепады толщины, возникает соблазн немедленно повысить давление. Прежде чем изменять программу, проверьте основные факторы. Чистые ли и ровные панели? Есть ли нагар клея, пыль или повреждённый участок на плите? Не смешаны ли партии материала? Изменилась ли схема нанесения клея? Поступает ли панель в пресс с тем же уровнем влажности, что и предыдущая партия?
Полезная привычка — измерять толщину в нескольких заданных точках: четыре угла и центр являются практичной исходной схемой. Записывайте показания вместе с рецептом пресса, типом материала, датой, сменой и оператором. В течение нескольких циклов закономерность часто становится более ясной. Повторяющийся тонкий участок в одном и том же месте может указывать на механическую проблему или проблему, связанную с плитой. Случайные отклонения от панели к панели могут скорее указывать на нестабильность материала, клея или загрузки.
Настройка давления для материала, а не по привычке
Многие производственные проблемы начинаются с рецепта, скопированного с предыдущей работы без учёта произошедших изменений. Порода шпона, конструкция основы, размер панели, тип клея, уровень влажности и отделка поверхности влияют на подходящие настройки пресса. Цикл, хорошо работающий для одной дверной накладки или ламинированной мебельной панели, может не подходить для другой.
При настройке горячего пресса для древесины с автоматическим контролем давления используйте спецификацию продукта и рекомендации поставщика клея как отправную точку. Затем подтвердите настройки с помощью контролируемых пробных панелей. Не изменяйте одновременно несколько переменных. Если толщина нестабильна, одновременное изменение давления, температуры, времени выдержки, нанесения клея и способа загрузки может скрыть истинную причину.
Более надёжный подход — подтверждать по одному фактору за раз:
- Проверьте входную толщину панели, плоскостность и состояние влажности.
- Подтвердите, что нанесение клея равномерно и находится в пределах предполагаемого диапазона расхода.
- Проверьте чистоту и параллельность плит, а также состояние прокладочных или защитных листов.
- Загружайте панель стабильно, используя одинаковое базовое положение и метод опоры.
- Выполните выбранный цикл давления, времени и температуры и измерьте готовую панель в фиксированных точках.
- Прежде чем менять рецепт, оцените, является ли отклонение направленным, повторяемым или случайным.
Для плит низкой плотности чрезмерное давление может сжать основу больше требуемой конечной толщины. Для конструкций из плотной твёрдой древесины недостаточное давление может привести к плохому контакту между слоями. Толстые сборки могут требовать иной стратегии нагрева и выдержки, чем тонкий шпон. Автоматический контроль давления предоставляет оператору повторяемую платформу, однако рецепт всё равно должен соответствовать материалу.
Как автоматическое регулирование снижает различия между операторами
В загруженных мастерских результаты не должны полностью зависеть от того, кто в данный момент работает у пресса. Опытные операторы вносят ценное профессиональное суждение, особенно при оценке поведения клея, качества шпона или необычных материалов. Однако повторяющиеся задачи управления — поддержание стабильного давления, соблюдение временной последовательности и применение одинакового профиля давления в каждом цикле — это те области, где автоматизация может сделать ежедневное производство менее подверженным отклонениям.
Программируемые настройки давления устанавливают единый рабочий метод. Утренняя и вечерняя смены могут выполнять один и тот же проверенный цикл. Если работу принимает новый оператор, у него есть определённый ориентир, а не устная инструкция вроде «прижми немного сильнее обычного». Это особенно полезно, когда фабрика обрабатывает несколько типов панелей и должна избегать путаницы рецептов.
Автоматическое управление также обеспечивает более быструю реакцию при возникновении отклонения. Если фактическое давление не достигает целевого значения, падает во время выдержки или цикл прерывается, оператор может исследовать конкретное условие, а не полагаться только на проверку готовой панели. Это не устраняет необходимость контроля качества, но может предотвратить превращение небольшой неисправности оборудования в целую партию нестабильных плит.
Признаки того, что система контроля давления требует внимания
Даже качественно изготовленный пресс требует регулярного наблюдения. Проблемы с контролем давления могут развиваться постепенно: цикл дольше достигает заданного значения, давление дрейфует на этапе выдержки, машина по-разному реагирует в разное время суток или измерения толщины начинают показывать закономерность. Эти сигналы заслуживают внимания до того, как качество продукции ухудшится ещё больше.
Проверяйте датчики давления, манометры, состояние гидравлического масла, уплотнения, шланги, клапаны и работу цилиндров в соответствии с графиком технического обслуживания машины. Утечки никогда не следует считать только косметической проблемой. Небольшие утечки гидравлической жидкости могут влиять на стабильность давления и создавать угрозу безопасности. Загрязнение масла или его несоответствующее состояние также могут влиять на работу клапанов и стабильность реакции.
Механические проверки не менее важны. Осматривайте поверхности плит на наличие вмятин, скоплений смолы и износа. Убедитесь, что пресс закрывается равномерно, а подвижные части работают без необычного шума или сопротивления. Если машина оснащена несколькими цилиндрами или синхронизированными точками подъёма, неравномерное движение следует устранять незамедлительно. Автоматический контроль давления работает лучше всего, когда и гидравлическая, и механическая системы находятся в исправном состоянии.
Создание практичной процедуры контроля толщины
Наилучшие результаты обычно достигаются благодаря простой процедуре, выполняемой последовательно, а не постоянным регулировкам. В начале запуска проверьте рецепт, состояние материала и чистоту плит. В ходе производства отбирайте готовые панели через запланированные интервалы, а не ждите жалобы от следующего процесса. Каждый раз измеряйте одни и те же места и ведите записи в форме, удобной для использования операторами.
Если показание выходит за пределы допустимого допуска, методично изолируйте причину. Сравните панель с предыдущим образцом. Проверьте, связано ли отклонение с местом на машине, партией материала или конкретным способом загрузки. Изучите фактическую кривую давления, если система управления её предоставляет. Затем внесите одну обоснованную корректировку и подтвердите результат ещё одной тестовой панелью.
Этот подход может казаться более медленным, чем немедленная регулировка давления, но обычно он экономит время в течение полного производственного дня. Случайные изменения могут создать новый дефект, одновременно маскируя исходный. Контролируемый поиск причин защищает как качество панелей, так и уверенность операторов.
Выбор прессовой системы, поддерживающей стабильное производство
При оценке нового горячего пресса или модернизации существующей производственной линии покупателям следует смотреть не только на максимальное усилие. Следует выяснить, как контролируется и регулируется давление, можно ли сохранять настройки для разных продуктов, насколько чётко интерфейс оператора отображает статус цикла и насколько легко обслуживающий персонал получает доступ к гидравлическим компонентам. Размер плит, просвет между плитами, схема нагрева, конструкция рамы, расположение цилиндров и функции безопасности должны соответствовать фактическим размерам панелей и методу производства.
Также стоит учитывать поддержку, стоящую за оборудованием. Qingdao Zhongding Machinery Co., Ltd. производит и экспортирует деревообрабатывающее оборудование для мебельных предприятий, деревообрабатывающих мастерских и промышленных производственных линий. Обладая более чем 20-летним опытом работы в отрасли, компания уделяет внимание практическим решениям в области оборудования, а также технической поддержке, наличию запасных частей и оперативному послепродажному обслуживанию. Для пользователей это важно, поскольку стабильное горячее прессование зависит не только от дня установки, но и от правильного обслуживания и понимания машины на протяжении всего срока её эксплуатации.
A Горячий пресс для древесины с автоматическим контролем давления не может устранить каждый дефект материала, но способен исключить из процесса значительный источник ненужной нестабильности. В сочетании с чистыми плитами, последовательной укладкой материалов, подходящими рецептами и регулярными измерениями он даёт операторам более уверенный контроль толщины. Результатом является не просто более автоматизированный цикл прессования, а более спокойный и предсказуемый производственный участок, где меньше панелей становятся неожиданностью после выхода из машины.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.