


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Горячее прессование древесины для акустических деревянных панелей: настройки для стабильного склеивания
Когда акустические деревянные панели выходят из пресса с приподнятыми краями шпона, неравномерным склеиванием, отпечатками от прессования или деформированными поверхностями, первым побуждением обычно становится повышение температуры или давления. Такая реакция может усугубить дефект. При производстве акустических панелей цикл прессования должен обеспечивать склеивание декоративного слоя, основы, подложки и любых перфорированных или пазовых конструкций без смятия панели, образования клеевого голодания или удерживания влаги.
Практический подход заключается в настройке горячего пресса для акустических деревянных панелей с учетом клеевой системы, конструкции панели и фактического состояния плит пресса, а не в использовании одной универсальной комбинации температуры, давления и времени. Стабильное склеивание обычно обеспечивается умеренным равномерным давлением, достаточным нагревом для доведения клеевого шва до диапазона отверждения, достаточной выдержкой для прогрева центра панели и контролируемым охлаждением перед дальнейшей обработкой. Правильность настроек следует подтверждать пробными панелями из тех же материалов и с тем же уровнем влажности, что и производственный материал.
Почему акустические панели по-разному реагируют в горячем прессе
Стандартная облицованная шпоном плита часто допускает сравнительно простой режим прессования, поскольку ее поверхность непрерывна, а внутренняя структура однородна. Акустические деревянные панели более чувствительны. Они могут сочетать перфорированную MDF-плиту, плиты с пазами, реечные основы, подложку из полиэфирного волокна, звукопоглощающий войлок, декоративный шпон, ламинаты или кромочные покрытия. Каждый слой по-разному передает тепло и давление.
Перфорация и пазы уменьшают локальную опору под декоративной поверхностью. Плита пресса, создающая номинально равномерное усилие, все же может формировать концентрированную нагрузку вокруг отверстий, прорезей, выступающих реек или кромок панели. Тонкий шпон в таком случае может слегка проседать в неподдерживаемых зонах, иметь следы прессования или растрескиваться после охлаждения. Панели с войлочной подложкой также могут сжиматься неравномерно, что влияет на толщину и может изменить предусмотренную акустическую конструкцию.
Поведение клея добавляет еще одну переменную. Клей, который правильно отверждается на плотной плоской панели, может слишком быстро схватываться на тонком шпоне, слишком глубоко проникать в основу с открытой структурой или не получать достаточного нагрева в центре более толстой акустической сборки. Цель производства заключается не просто в получении максимально прочного первоначального соединения. Необходимо воспроизводимое соединение, сохраняющее стабильность после обрезки, механической обработки, упаковки, транспортировки и монтажа.
Начинайте с клеевого шва, а не с панели управления прессом
Перед определением настроек пресса установите, что должно происходить в клеевом шве. Технические рекомендации поставщика клея следует рассматривать как рабочие границы, особенно в отношении минимальной температуры отверждения, открытого времени, времени закрытой сборки, нормы нанесения и требуемого давления. Горячий пресс не может компенсировать клеевую смесь, которая слишком долго хранилась после приготовления, схему нанесения, не покрывающую зоны возле пазов, или поверхность материала, загрязненную пылью.
При планировании проекта разделяйте следующие три этапа:
- Открытое время сборки: период после нанесения клея, в течение которого материалы можно позиционировать без потери клеем необходимой способности к переносу и смачиванию.
- Время закрытой сборки: период после соединения компонентов и до начала прессования. Чрезмерная задержка может помешать правильному контакту клея или вызвать преждевременное образование пленки.
- Время прессования: время под воздействием тепла и давления, необходимое для достижения клеевым швом состояния отверждения, а не просто для достижения плитой пресса заданной температуры.
Эти этапы легко упустить из виду при прерывании производственного потока. Панель может выглядеть приемлемо сразу после прессования, но позднее расслоиться, поскольку клей уже потерял способность к переносу до начала цикла прессования. Если дефекты возникают периодически, а не на каждой панели, отслеживайте время ожидания материала наряду с настройками пресса.
Устанавливайте температуру на основе фактического нагрева плит и клеевого шва
Температура должна быть достаточной для активации или отверждения выбранного клея в рамках практичного цикла, но не настолько высокой, чтобы повреждать шпон, покрытие, подложку или баланс влажности панели. Число на контроллере полезно только тогда, когда оно отражает реальную работу плит пресса. У плит могут быть более холодные углы, медленное восстановление после повторяющихся циклов или расхождение между отображаемой и поверхностной температурой.
Начните с проверки, нагреваются ли обе плиты пресса должным образом и остается ли температура их поверхностей достаточно равномерной по всей рабочей зоне. Термочувствительные полоски, подходящий контактный метод измерения или другие проверенные цеховые процедуры помогут выявить, работает ли одна зона холоднее остальных. Повторяющийся отказ склеивания в одном и том же месте панели часто является проблемой равномерности пресса, а не проблемой клея.
Для панелей со шпоном или тонкими декоративными поверхностями избыточный нагрев может вызвать несколько проблем: просачивание клея, потемнение древесины, вздутие поверхности, ухудшение качества отделки или чрезмерное перемещение влаги. На панелях с пазами и перфорацией высокая температура также может ускорить отверждение на поверхности, в то время как более глубокий клеевой шов остается ниже необходимого условия отверждения. Поэтому повышение температуры плит пресса не всегда является самым быстрым способом сократить цикл.
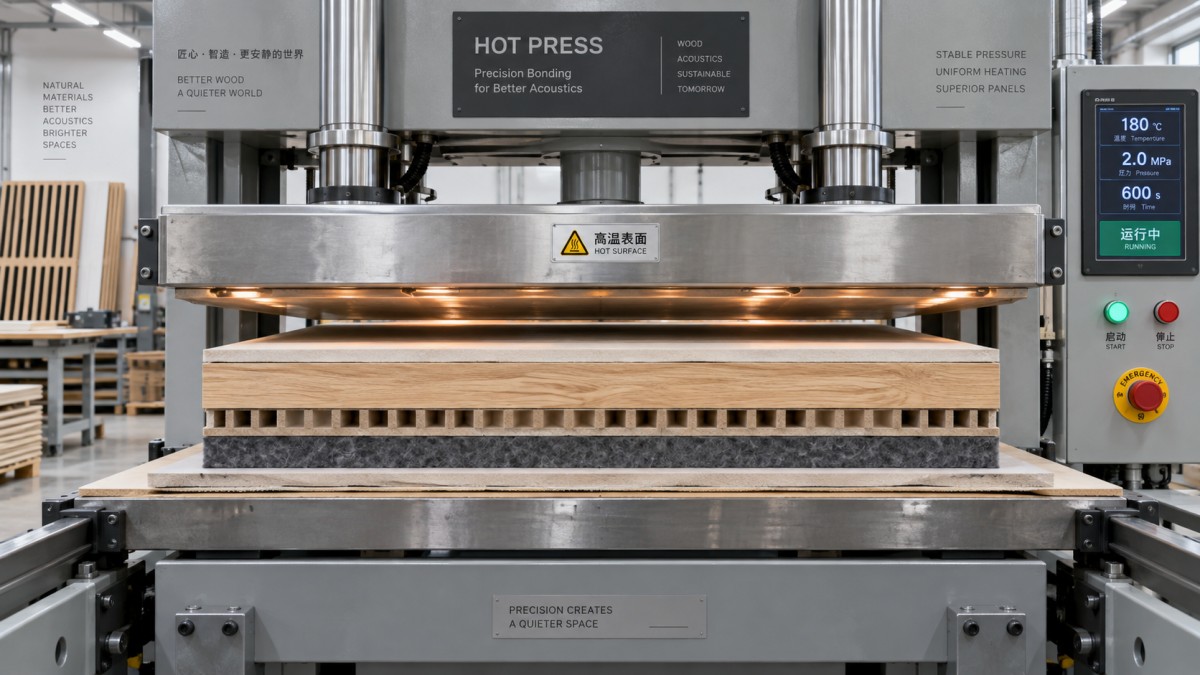
Более надежный подход — проверять передачу тепла через весь пакет панели. Учитывайте толщину панели, плотность основы, материал подложки, прижимные прокладки, разделительные листы и любые защитные плиты между плитой пресса и заготовкой. Каждый добавленный слой изменяет время, необходимое для достижения теплом клеевого шва. Если процесс включает прижимную прокладку для защиты поверхности, график прессования должен учитывать ее тепловую массу, а не использовать цикл прямого прессования.
Используйте давление для создания контакта, а не для выдавливания клея
У давления есть одна основная цель: обеспечить плотный равномерный контакт сопрягаемых поверхностей во время отверждения клея. Его не следует рассматривать как универсальный ускоритель отверждения. Избыточное давление может выдавливать клей из клеевого шва, особенно в системах с низкой вязкостью или на пористых основах. В результате может образоваться визуально сухой клеевой шов с низкой устойчивостью к последующим нагрузкам. Слишком низкое давление, напротив, оставляет зазоры, в которых шпон, ламинат или подложка не полностью соприкасаются с основой.
Акустические панели требуют особого внимания, поскольку их геометрия создает зоны с различной опорой. Сплошные участки рядом с прорезями могут воспринимать усилие иначе, чем участки над пазами или перфорацией. Жесткая плоская прижимная прокладка может помочь распределить давление, однако она должна соответствовать конструкции панели. Прокладка, перекрывающая неподдерживаемые области, может защищать поверхность в одной конфигурации и создавать локальные следы в другой.
Давление пресса следует оценивать как давление на поверхности панели, а не только как давление гидравлической системы. Соотношение зависит от площади цилиндра, площади плит пресса, количества загруженных панелей и от того, прессуются ли панели по отдельности или стопкой. Поэтому изменение размера панели может изменить фактическую нагрузку на каждую заготовку, даже если настройка машины остается неизменной.
Определяйте время прессования по наиболее медленно нагревающемуся участку
Время прессования часто устанавливается на основе предыдущего типа плит и затем переносится на новый проект акустических панелей. Это создает риск при изменении толщины, подложки, клея, породы шпона или схемы пазов. Ограничивающей точкой обычно является наиболее медленно нагревающаяся часть сборки: центр толстой основы, участок, изолированный войлоком, или зона под прижимной прокладкой.
Используйте контролируемую последовательность испытаний вместо одновременного изменения нескольких настроек. Сохраняйте постоянными подготовку клея, метод нанесения, кондиционирование панелей и схему загрузки. Затем изменяйте одну основную переменную и проверяйте панели после их охлаждения. Немедленного внешнего вида недостаточно. Соединение может казаться удовлетворительным в теплом состоянии, но позднее проявить смещение, пружинение или отделение кромок.
Для каждого испытания фиксируйте:
- конструкцию панели, толщину, материал поверхности и тип подложки;
- состояние влажности материала и условия цеха на момент прессования;
- тип клея, состояние смеси при необходимости и метод нанесения;
- заданную температуру плит пресса и любые измеренные отклонения поверхностной температуры;
- фактическое давление на панель, продолжительность прессования и положение при загрузке;
- время охлаждения и обращения с панелью перед обрезкой, укладкой в стопу или контролем;
- наблюдения за склеиванием на поверхности, кромках, пазах и перфорированных участках.
Эта запись особенно ценна для проектной команды, переходящей от утверждения образца к серийному производству. Образец панели, медленно спрессованный в машине с небольшой загрузкой, может не отражать тепловые условия непрерывных смен. По мере повышения темпа производства восстановление температуры плит, подготовка материалов и стабильность загрузки становятся частью процесса контроля склеивания.
Состояние материала может свести на нет правильные настройки
Основы из древесных материалов и шпон реагируют на изменения влажности. Слишком влажная панель может выделять пар при нагреве, что приводит к пузырям, вздутиям или внутренним напряжениям. Чрезмерно сухой шпон может стать хрупким и растрескиваться вокруг пазов, перфорации или кромочных профилей. Неравномерная влажность между лицевым шпоном и основой может способствовать изгибу после выхода панели из пресса.
По возможности кондиционируйте материалы в той же производственной среде и не смешивайте недавно доставленный запас с материалом, стабилизированным в цехе, не проверив его состояние. Изменения влажности часто ошибочно принимают за проблему пресса, поскольку видимый дефект появляется после прессования. Признаком служит несоответствие между партиями, обработанными с одинаковыми параметрами машины.
Подготовка поверхности не менее важна. Пыль после фрезерования пазов или перфорации может оставаться внутри углублений и вдоль кромок, ухудшая контакт клея. Панель может пройти поверхностную визуальную проверку, но иметь загрязненные участки, где декоративный слой не склеился полностью. Процедуры очистки должны быть направлены на фактическую поверхность склеивания, включая обработанные каналы и пористые кромки, а не только на видимую поверхность.
Защищайте акустическую конструкцию при загрузке и выгрузке
Ориентация панели должна быть определена до начала производства. Некоторые конструкции имеют предпочтительное направление прессования, поскольку лицевой шпон, пазы, подложка и расположение прижимной прокладки по-разному реагируют под нагрузкой. Переворачивание панелей во время интенсивной смены может вызвать необъяснимые отклонения. Простые метки ориентации на носителе или загрузочном приспособлении позволяют этого избежать.
Используйте разделители, прижимные прокладки, разделительные материалы или эластичные подкладки только при их совместимости с поверхностью и клеевым процессом. Их состояние следует регулярно проверять. Поврежденная прокладка, затвердевший разделительный лист, застрявшая стружка или скопление клея могут оставить отпечаток на поверхности панели и создать локальные различия давления. Повторное использование защитного слоя после утраты его рабочих свойств часто обходится дороже, чем его замена, из-за переделки.
После открытия пресса не следует считать панель готовой к интенсивному обращению. Теплые сборки могут сохранять внутреннее напряжение и быть более уязвимыми к изгибу, повреждению кромок или смещению соединения. Равномерно поддерживайте панель при переносе. Укладывайте ее на ровное основание с подходящими разделителями, если этого требует конструкция, и обеспечьте достаточное охлаждение до механической обработки, упаковки или оценки качества.
При появлении дефекта не изменяйте все настройки одновременно
Дисциплинированная последовательность поиска неисправностей предотвращает потерю производственного времени. Сначала определите, является ли отказ локальным или случайным. Дефект, регулярно обнаруживаемый возле одного угла, указывает на температуру плит пресса, распределение давления, состояние прижимной прокладки или положение загрузки. Отказы в разных местах, но только в одной партии материала, могут указывать на влажность, подготовку поверхности, срок использования клея или различия основы.
Подъем кромок и частичное расслоение
Проверьте покрытие клеем по кромке, время закрытой сборки, плоскостность панели перед загрузкой и контакт давления по периметру. Не повышайте давление немедленно. Подъем кромок может быть вызван деформированной основой, которая так и не достигла равномерного контакта, или клеем, образовавшим пленку до прессования. Проверьте, не обрезается ли и не подвергается ли нагрузке декоративный слой до того, как соединение охладится и стабилизируется.
Вздутия, пузыри или деформация поверхности
Ищите признаки избыточной влажности, слишком быстрого нагрева, захваченного воздуха, чрезмерного нанесения клея или несовместимых защитных слоев. Вздутия, сосредоточенные над перфорированными зонами, могут указывать на неравномерную опору или перемещение пара через конструкцию панели. Незначительное снижение температуры и увеличение времени выдержки иногда улучшают управляемость процесса, но только после подтверждения того, что клей по-прежнему достигает требуемого условия отверждения.
Соединение сначала выглядит хорошим, но позднее разрушается
Такая картина часто указывает на неполное отверждение, клеевое голодание, плохое кондиционирование материала или напряжение после прессования. Проверьте фактическую температуру клеевого шва, а не только показания пресса. Также оцените практику охлаждения. Панель, которую перемещают, сгибают, обрезают или укладывают в стопу, пока она еще горячая, может подвергнуться нагрузке до стабилизации клея и древесных компонентов.
Создайте воспроизводимое производственное окно
Наиболее полезным результатом испытаний является не одна «идеальная» настройка, а определенное рабочее окно: допустимый диапазон температуры плит пресса, целевое давление, разрешенный диапазон времени цикла, максимальная задержка сборки, требования к состоянию материала, утвержденная схема прижимной прокладки и точки контроля. Это позволяет производственной команде работать последовательно и одновременно ясно показывает, когда изменение конструкции панели или материала требует повторной проверки.
Для горячего пресса для акустических деревянных панелей стабильное склеивание зависит от контроля всего пакета, а не от доведения одного параметра до крайности. Подтверждайте готовность клея, проверяйте фактическое распределение тепла и давления, поддерживайте деликатные акустические конструкции и оценивайте панели после охлаждения. Такой подход снижает вероятность того, что визуально приемлемая панель позднее станет дорогостоящей проблемой качества в рамках проекта.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.