


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Когда комплексная деревообрабатывающая производственная линия под ключ подходит для выпуска корпусной мебели?
Для фабрики корпусной мебели решение установить комплексную линию по производству деревообрабатывающей продукции редко сводится к покупке «большей автоматизации». Речь идет об устранении операционных препятствий, возникающих, когда объем производства превышает возможности отдельных станков, ручной передачи материалов и планирования на основе электронных таблиц. Отдельно стоящие форматно-раскроечный станок, кромкооблицовочный станок, сверлильный станок и станция упаковки могут эффективно работать в небольшой мастерской. Однако при росте объема заказов промежутки между этими станками часто становятся реальной причиной задержек, переделок и срыва сроков поставки.
Подходящий момент для интегрированной линии не определяется единым универсальным показателем производства. Он зависит от ассортимента корпусов шкафов, гардеробов, офисной мебели, стеллажей, кухонных компонентов и индивидуальных заказов, которые фабрика должна обрабатывать каждый день. Чем чаще меняются размеры, материал, отделка и схема сверления панелей, тем важнее управлять производственным процессом как единой связанной системой, а не как набором отдельных рабочих участков.
Момент, когда отдельные станки начинают создавать скрытые потери
Многие проекты расширения начинаются с разумной идеи: добавить один станок там, где возникает узкое место. Если раскрой идет медленно, покупается более крупный форматно-раскроечный станок или раскроечный CNC-станок. Если облицовка кромки задерживает сборку, добавляется более быстрый кромкооблицовочный станок. Если растут очереди на сверление, внедряется сверлильный центр с CNC. Такой подход может работать при стабильном спросе и если существующая планировка по-прежнему обеспечивает простой поток материалов.
Проблема в том, что узкие места перемещаются. Более быстрый раскроечный станок может лишь направить больше деталей в уже перегруженную зону сортировки. Высокопроизводительный кромкооблицовочный станок может использоваться не полностью, потому что операторы все еще ищут нужные раскроенные панели. Сверлильный центр может ждать партии, поскольку компоненты не были правильно упорядочены на предыдущих этапах. В таких ситуациях фабрике не обязательно не хватает производительности станков; ей не хватает скоординированной производительности.
Комплексное решение становится подходящим, когда руководители проектов регулярно наблюдают такие симптомы, как накопление незавершенного производства между операциями, частая ручная идентификация панелей, перемещение операторами плит на более длинные расстояния, чем ожидалось, или изменение производственных планов из-за отставания одного отдела. Это не незначительные вопросы организации рабочего места. Они указывают на то, что производительность ограничена потоком, а не только скоростью станков.
Еще один тревожный признак — растущие затраты на «поддержание движения». Руководители могут тратить непропорционально много времени на распределение партий, поиск отсутствующих деталей, балансировку сверхурочной работы или принятие решений о том, какой срочный заказ должен пройти в обход стандартного маршрута. Когда руководитель производства становится ручным связующим звеном между всеми процессами, предприятие уже работает как линия, но без ее физической и цифровой структуры.
Объемы выпуска корпусной мебели, которым обычно выгодна интеграция
Комплексная деревообрабатывающая производственная линия обычно наиболее подходит для фабрик, выпускающих повторяемые изделия из панелей в значительных объемах: модульные кухни, гардеробы, мебель в разобранном виде, офисные столы, системы хранения, корпуса шкафов и аналогичные изделия из MDF, ДСП, фанеры или ламинированных плит. Повторяемость важна, поскольку автоматизация зависит от предсказуемых правил обработки панелей, последовательности механической обработки и контрольных точек качества.
Это не означает, что фабрика должна выпускать только стандартные изделия. Многим предприятиям корпусной мебели необходимо обрабатывать большое количество размеров и конфигураций. Важно, могут ли эти варианты управляться на основе структурированной спецификации материалов и данных механической обработки. Если заказ на шкаф может быть преобразован в надежные инструкции по раскрою, облицовке кромки, сверлению и маркировке, интегрированная линия сможет управлять вариативностью значительно лучше, чем ручной поточный процесс с партиями.
Напротив, высокоиндивидуализированной мастерской может не требоваться полная линия немедленно. Если каждый заказ предполагает необычные материалы, частую ручную подгонку, нестандартные формы или меняющиеся конструктивные детали, гибкое отдельно стоящее оборудование может оставаться более выгодным коммерческим выбором. Автоматизация ценна, но она не должна вынуждать фабрику переходить на производственную модель, противоречащую ее фактической структуре продаж.
Ключевой вопрос заключается не в том: «Сколько плит мы обрабатываем?» Более правильный вопрос: «Сколько раз одни и те же панели необходимо трогать, проверять, сортировать или перемещать, прежде чем они будут готовы к сборке?» Если ответ велик, интеграция линии заслуживает серьезного рассмотрения.
Где интегрированная производственная линия дает наибольший операционный эффект
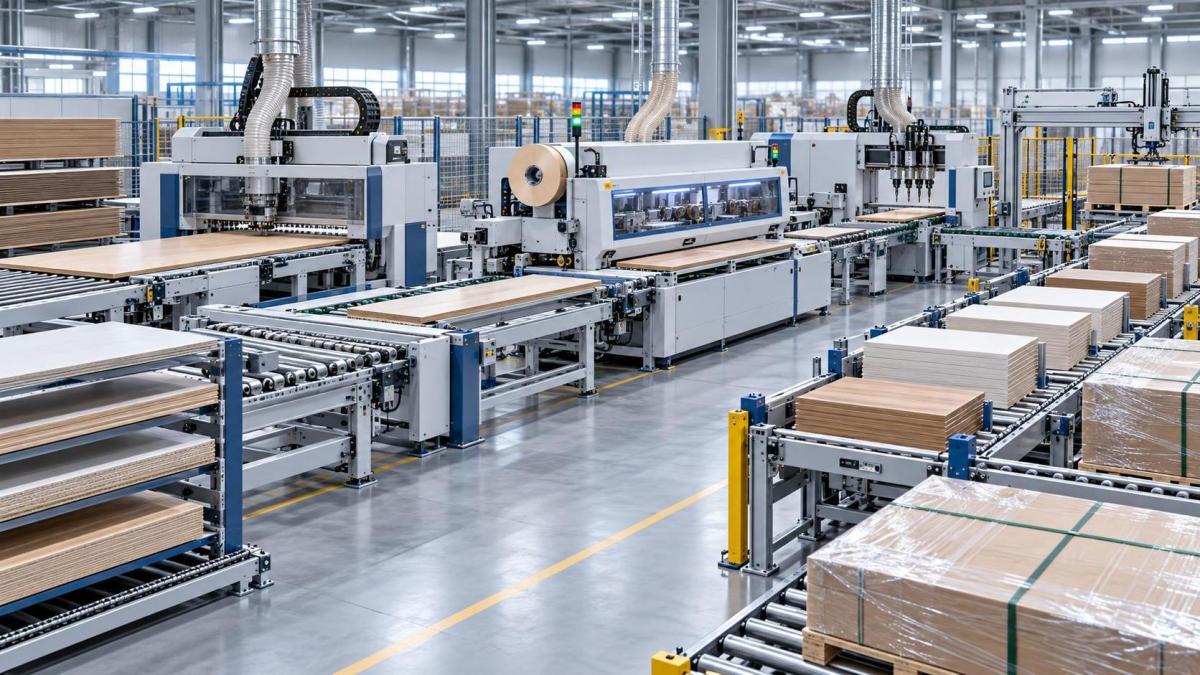
На хорошо спланированной линии по производству корпусной мебели движение материалов следует маршруту изделия, а не удобству операторов. Плиты поступают через склад и участок загрузки, перемещаются на раскрой или раскрой с nesting, получают идентификацию, а затем проходят через облицовку кромки, сверление, фрезерование при необходимости, сортировку, контроль и упаковку. Точная последовательность может различаться, но принцип остается тем же: каждый процесс должен получать нужный компонент в нужное время без лишних перемещений.
Для проектных команд это меняет обсуждение: вместо характеристик отдельных станков рассматривается поведение системы. Пила может иметь впечатляющую скорость резания, но может ли последующее оборудование принять такой объем? Сохраняется ли читаемость этикеток после обработки и перемещения? Обеспечивает ли буфер достаточный запас времени для нормальных отклонений, не превращаясь в склад полуготовых панелей? Существует ли практичный маршрут для повторного изготовления забракованных деталей без нарушения основного потока?
Именно в этих деталях комплексные проекты достигают успеха или терпят неудачу. Линия, которая выглядит эффективной на чертеже планировки, может быть неудобной в эксплуатации, если не учитывает реальные вопросы, такие как маршруты погрузчиков, трассировка аспирации, доступ для технического обслуживания, ориентация панелей, передача смены или расположение зоны хранения готовой продукции. Опытное планирование проекта менее эффектно, чем выбор станков, но оно предотвращает дорогостоящие изменения после установки.
Этап отделки может определять фактическую производительность линии
Для фабрик, производящих собственные декоративные плиты, ламинирование следует рассматривать как часть производственной стратегии, а не как отдельную задачу подготовки материала. Нехватка готовых плит, нестабильное качество поверхности или медленная переналадка в прессовом отделении будут влиять на каждый последующий процесс.
Короткоцикловый пресс актуален, когда фабрике необходимо ламинировать бумагу, пропитанную меламином, на MDF, ДСП или фанеру в контролируемом и повторяемом процессе. Например, горячий пресс короткого цикла для ламинирования меламиновой бумагой MDF, ДСП и фанеры предназначен для двусторонней обработки шпоном с поперечной подачей. Его заявленная усилие прессования 2000 тонн, система нагрева термомаслом, управление PLC и сенсорным экраном, а также регулируемая скорость подачи и выгрузки указывают на тип оборудования, используемого при высокопроизводительных операциях отделки плит.
На практике важны не только усилие прессования или установленная мощность. Важно, соответствуют ли равномерность температуры, цикл прессования, выравнивание плит, загрузка и разгрузка декоративной бумаге, состоянию основы и требуемой отделке поверхности. Глянцевые, матовые, текстурированные, тисненые и древесные поверхности могут предъявлять разные требования к состоянию плит прессования и управлению процессом. Прецизионно шлифованные нагревательные плиты и подходящие амортизирующие прокладки могут помочь снизить риски неравномерного склеивания, пузырей или видимых дефектов поверхности, однако конечный результат все равно зависит от строгого управления материалами и процессами.
Когда автоматизация решает проблему с персоналом — и когда нет
Доступность рабочей силы часто является причиной для изучения комплексной линии, особенно там, где сложно нанимать или удерживать квалифицированных операторов. Автоматизированные системы загрузки, передачи панелей, выравнивания, маркировки, штабелирования и возврата могут сократить повторяющиеся ручные задачи и сделать выпуск менее зависимым от нескольких опытных сотрудников. Это является законным преимуществом, особенно для предприятий, работающих в несколько смен.
Тем не менее автоматизация не устраняет потребность в квалифицированных людях. Она меняет то, на чем должно быть сосредоточено их внимание. Вместо ручного переноса панелей и сортировки стопок операторы должны понимать статус станков, качество материалов, программные инструкции, состояние инструмента и обработку исключений. Если у фабрики нет плана обучения операторов, профилактического обслуживания, управления запасными частями или базовой дисциплины производственных данных, сложная линия может использоваться не в полной мере.
Руководителям проектов следует особенно осторожно относиться к предположению, что автоматизация исправит плохие данные заказа. Неверные размеры панелей, неполная информация о фурнитуре, непоследовательные правила наименования и поздние изменения конструкции могут пройти через автоматизированную линию быстрее, чем через ручную мастерскую. Результатом будет не эффективность, а более быстрое производство неправильных деталей.
Практическая проверка применимости перед принятием обязательств по комплексному проекту
Перед выбором комплексного решения составьте карту текущего процесса на основе фактических наблюдений, а не предполагаемого времени циклов. Проследите несколько заказов от исходной плиты до упакованных компонентов. Зафиксируйте, где панели ожидают, как часто их перемещают, где идентификация не срабатывает и что вызывает переделки. Включите неудобную работу, которая редко отображается на формальной технологической схеме: поиск отсутствующих компонентов, разделение смешанных партий, повторную проверку этикеток и перемещение плит вокруг заблокированного прохода.
Следующие условия обычно создают более веское экономическое обоснование для связанной линии:
- Производительность ограничена повторяющимися перемещениями и ожиданием между существующими станками.
- Спрос на продукцию достаточно стабилен, чтобы оправдать запланированный производственный маршрут, даже если размеры и конфигурации различаются.
- Заказы могут быть преобразованы в надежные карты раскроя, программы обработки и этикетки панелей.
- На предприятии достаточно места для потока станков, буферов, аспирации, электрической инфраструктуры, доступа для обслуживания и безопасного перемещения материалов.
- Руководство готово стандартизировать кодирование деталей, дисциплину планирования, проверки качества и обязанности по техническому обслуживанию.
- Инвестиции оцениваются по общим эксплуатационным затратам, а не только по цене покупки каждого станка.
И наоборот, установка полной комплексной линии может быть преждевременной, если прогнозы продаж неопределенны, планировка фабрики не может поддерживать логичный поток или основные спецификации продукции слишком часто меняются для создания надежной маршрутизации. В таких случаях более разумным может быть поэтапный план: сначала улучшить подготовку данных и маркировку, заменить фактическое узкое место, а затем добавлять модули автоматизации по мере прояснения спроса.
Не рассматривайте планировку, инженерные коммуникации и сервис как второстепенные вопросы
Комплексный проект — это инженерный проект, а не просто закупка. Электрическая нагрузка, сжатый воздух, аспирация, управление теплом, фундаменты при необходимости, транспортные маршруты, последовательность монтажа и доступ для обслуживания требуют раннего анализа. Это особенно важно для прессов и другого тяжелого оборудования. Номинальные размеры станка не равны пространству, необходимому для загрузки материалов, снятия панелей, обслуживания гидравлических компонентов или безопасного доступа к шкафам управления.
Роль поставщика должна выходить за рамки отгрузки оборудования. Qingdao Zhongding Machinery Co., Ltd., имеющая более 20 лет опыта в производстве и экспорте деревообрабатывающего оборудования, подходит к комплексным деревообрабатывающим решениям с вниманием к надежности оборудования, технической поддержке, доступности запасных частей и послепродажному обслуживанию. Эти элементы важны, поскольку производственные линии являются долгосрочными операционными активами. Низкая первоначальная цена имеет ограниченную ценность, если позднее сложно получить запасные части, устранить неисправности или получить поддержку по процессу.
В ходе технических обсуждений запросите ясность относительно границ линии. Какие конвейеры, загрузчики, устройства безопасности, программные интерфейсы, подключения аспирации и задачи пусконаладки включены? Кто отвечает за координацию сторонних систем? Какие условия на площадке должны быть готовы до монтажа? Нечеткое распределение ответственности является распространенным источником давления на график во время пусконаладки.
Решение связано с контролем, а не с максимальной автоматизацией
Комплексная деревообрабатывающая производственная линия подходит для выпуска корпусной мебели, когда фабрике необходимо контролировать поток через несколько связанных процессов, а не просто увеличить скорость одного станка. Она становится более привлекательной, когда повторяющиеся заказы, растущее давление из-за нехватки персонала, частые ошибки при перемещении, требования к качеству поверхности и обязательства по срокам поставки выявляют ограничения несвязанного производства.
Лучшие проекты обычно не являются ни самыми маленькими, ни наиболее автоматизированными на бумаге. Это проекты, размер которых соответствует фактическому ассортименту продукции фабрики, доступной инфраструктуре, стратегии по материалам и операционной дисциплине. Начните с процесса, который вызывает наибольшие ежедневные сбои, проверьте предлагаемый поток на реальных заказах и убедитесь, что у каждого автоматизированного участка есть четкая цель. Именно так комплексная линия становится практическим производственным инструментом, а не дорогостоящим набором станков.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.