

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
От чего зависит продолжительность цикла горячего пресса для мебельных плит?
Для руководителей проектов и инженерных специалистов продолжительность цикла горячего пресса для мебельных плит является переменной производственного планирования, а не просто технической характеристикой оборудования или настройкой оператора.
Она определяет, сколько панелей линия может выпускать за смену, сколько энергии потребляет каждая плита и будут ли последующие процессы стабильно обеспечиваться материалом.
Практический ответ заключается в том, что продолжительность цикла определяется совокупным влиянием теплопередачи, отверждения клея, состояния плиты, механики пресса, перемещения материалов и требований к качеству.
Более быстрая настройка не всегда является лучшей. Если прессование завершается до того, как температура сердцевины или клеевое соединение достигнут требуемых условий, дефекты приведут к дорогостоящей доработке.
Поэтому цель состоит в установлении самого короткого подтвержденного цикла, отвечающего требованиям к прочности плиты, качеству поверхности, плоскостности, выбросам и надежности производства.
Какие технические переменные оказывают наибольшее влияние на продолжительность цикла?
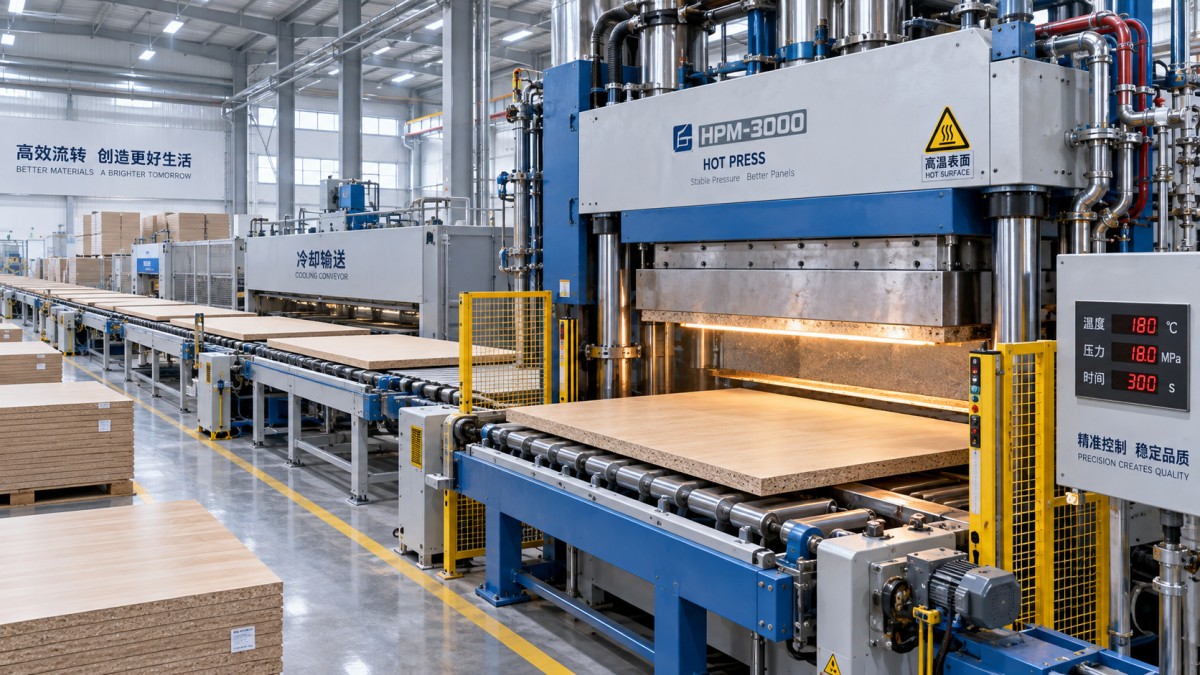
Наиболее значимыми переменными являются толщина и плотность плиты, исходное содержание влаги, состав клея, температура прессования, требуемое давление, а также время, необходимое для загрузки и выгрузки.
Эти переменные нельзя оптимизировать независимо друг от друга. Изменение химического состава клея может сократить время прессования, но также может потребовать более строгого контроля влажности или более высокой температуры плит пресса.
Для горячего пресса мебельных плит эффективный цикл начинается, когда поступающая плита достигает позиции загрузки, и заканчивается, когда готовая плита безопасно выходит из пресса.
Это определение включает загрузку, смыкание плит пресса, набор давления, проникновение тепла, отверждение клея, сброс давления, открытие, выгрузку и все необходимые перемещения для передачи или штабелирования.
Толщина плиты и время нагрева сердцевины
Толщина обычно имеет наиболее очевидную связь с продолжительностью цикла, поскольку тепло должно проходить от нагретых поверхностей плит пресса к центру плиты.
Тонкие ламинированные панели могут быстро достигать необходимой внутренней температуры, тогда как более толстые плиты ДСП, MDF, фанера или композитные панели требуют значительно более длительного нагрева.
Проектным группам не следует рассчитывать производительность пресса только исходя из толщины. Плотность плиты, слои шпона, декоративные покрытия и состав сердцевины влияют на теплопроводность и характер нагрева.
Плотная плита может сильнее препятствовать проникновению тепла, чем плита меньшей плотности той же толщины. Это может увеличить время отверждения, даже если температура плит пресса остается неизменной.
Если спецификации продукции предусматривают широкий диапазон толщин, график прессования должен основываться на подтвержденных рецептурах, а не на одном универсальном правиле времени.
Содержание влаги и образование пара
Содержание влаги существенно влияет как на теплопередачу, так и на качество продукции. Контролируемая влажность может способствовать внутреннему перемещению тепла, однако избыточная влажность может вызывать дефекты, связанные с паром.
Во время прессования вода внутри плиты по мере повышения температуры превращается в пар. Этот пар может ускорять нагрев центра, особенно в древесных композитных панелях.
Однако избыточная влажность увеличивает риск вздутий, расслоения, пузырения поверхности, растрескивания кромок и нестабильности толщины после выхода панели из пресса.
Нестабильная влажность часто наносит больший ущерб, чем умеренно высокая влажность. Неоднородность поступающих плит вынуждает операторов добавлять резервное время, снижая предсказуемую производительность пресса.
Для руководителей проектов измерение влажности и производительность оборудования для кондиционирования следует рассматривать как часть инвестиций в горячее прессование, а не как предшествующий вопрос, выходящий за рамки проекта.
Тип клея и профиль отверждения
Выбор клея определяет минимальное сочетание температуры, давления и времени, необходимое для создания прочного соединения по всей структуре мебельной плиты.
Клеи на основе карбамидоформальдегидной смолы широко применяются во многих производствах древесных панелей благодаря стоимости и скорости отверждения, однако их характеристики зависят от состава и контроля процесса.
Меламино-карбамидоформальдегидные, фенольные, полиуретановые и другие клеевые системы могут требовать различных тепловых профилей, открытого времени, уровней давления и условий обращения после прессования.
Ускорители могут сократить требуемое время прессования, однако их следует оценивать с учетом стабильности хранения, равномерности нанесения клея, требований к выбросам, долговечности соединения и доступности у поставщиков.
Короткое лабораторное время отверждения никогда не должно непосредственно использоваться в качестве производственной настройки. Полноразмерные плиты имеют другие условия теплопередачи, загрузки и распределения давления.
Температура плит пресса и теплопередача
Более высокая температура плит пресса может сократить часть цикла, связанную с нагревом, однако повышение температуры ограничивается качеством поверхности, материалами покрытия, поведением клея и потреблением энергии.
Если плита пресса слишком холодная, сердцевина плиты может не достигнуть температуры отверждения достаточно быстро. Если она слишком горячая, поверхности могут изменить цвет, обуглиться или отверждаться неравномерно.
Равномерность температуры по всей поверхности каждой плиты пресса столь же важна, как и номинальная заданная температура. Холодные зоны могут создавать участки со слабым склеиванием и вынуждать увеличивать общий цикл.
Инженеры должны проверять фактическую температуру плит пресса в нескольких точках, особенно после разогрева, во время пиковой производительности и после обслуживания нагревательных контуров или систем термомасла.
Качественная изоляция, стабильное управление нагревом, чистые поверхности плит пресса и достаточная циркуляция термомасла могут улучшить стабильность без простого повышения заданной рабочей температуры.
Как давление, скорость смыкания и конструкция пресса влияют на производительность?
Давление само по себе не отверждает клей, но обеспечивает контакт между слоями, распределяет смолу, уплотняет плиту и предотвращает образование пустот на критической стадии нагрева.
Правильное давление зависит от конструкции плиты, материала шпона или ламината, расхода клея, целевой плотности, отделки поверхности и требуемого допуска по толщине после прессования.
Чрезмерное давление может выдавливать клей из клеевого шва, разрушать сердцевину низкой плотности, оставлять следы на деликатных поверхностях или увеличивать потребление гидравлической энергии без повышения прочности.
Недостаточное давление может привести к непроклеенным участкам, плохому прилеганию шпона, видимым пузырям и отклонениям толщины. Эти дефекты могут проявиться только после механической обработки или отделки.
Время смыкания и набора давления
Быстрое перемещение плит пресса повышает производительность только при сохранении надежности выравнивания плиты, безопасности загрузки и контроля давления. Механическая скорость должна поддерживать, а не дестабилизировать весь процесс.
Современные гидравлические системы могут использовать быстрое смыкание до приближения плиты пресса к заготовке, а затем переходить к контролируемому прессованию после установления контакта и повышения давления.
Такая последовательность может сократить непроизводительное время, ограничивая при этом повреждения от ударных нагрузок. Для нее требуются быстродействующие клапаны, правильный подбор гидравлической системы, надежные датчики и хорошо обслуживаемая система управления.
Медленный набор давления может быть вызван насосами недостаточной производительности, внутренними утечками в гидросистеме, плохой реакцией клапанов, недостаточной емкостью гидроаккумулятора или неправильными запрограммированными переходами между этапами.
Перед приобретением более крупного пресса командам следует определить, действительно ли потеря производительности вызвана временем отверждения или устранимыми механическими задержками между завершенными циклами.
Размер плит пресса, просвет и параллельная обработка
Большая плита пресса может увеличить выпуск за один ход, но только если загрузка, подготовка материалов, выгрузка и последующее перемещение способны поддерживать увеличенный размер партии.
Многоэтажные прессы обрабатывают несколько плит одновременно, увеличивая производительность за цикл. Они могут быть привлекательны там, где размеры продукции, рецептуры и системы перемещения остаются относительно стабильными.
Однако многоэтажные конфигурации могут усложнять загрузку и выгрузку, изменение рецептур, доступ для обслуживания и устранение неисправностей. Их ценность зависит от ассортимента продукции и уровня автоматизации.
Для мебельного производства с широким ассортиментом короткие циклы на гибких одноэтажных или автоматизированных прессах могут превосходить крупнопартионные системы, создающие частые периоды ожидания.
Правильную конфигурацию следует оценивать по часовому выпуску годных плит, а не только по теоретическому количеству ходов пресса. Необходимо учитывать переналадки, брак, время ожидания и техническое обслуживание.
Почему загрузка, выгрузка и поток материалов часто ограничивают производительность
Во многих проектах горячего пресса для мебельных плит основное внимание уделяется давлению плит пресса и мощности нагрева, а затем выясняется, что операции загрузки и выгрузки занимают значительную долю продолжительности цикла.
Ручная загрузка может быть уместна при малых объемах или переменном производстве, однако она часто приводит к нестабильному позиционированию, задержкам из-за требований безопасности, утомлению операторов и простоям пресса.
Автоматические системы загрузки, вакуумные подъемники, роликовые конвейеры, челночные столы и штабелирующее оборудование могут сократить время перемещения, одновременно улучшая выравнивание и защищая готовые поверхности.
Автоматизацию следует выбирать в соответствии с размером и весом панелей, объемом производства, разнообразием рецептур, доступной площадью и надежностью предшествующей подготовки плит.
Быстрый пресс в сочетании с медленным подающим оборудованием лишь переносит узкое место. Вся линия должна быть сбалансирована от нанесения клея через кондиционирование, прессование, охлаждение и обрезку до хранения.
Изменение рецептур и производственное планирование
Продолжительность цикла также включает эксплуатационные затраты на смену продукции. Различные размеры и толщины плит, декоративные слои, клеевые системы и давления требуют перехода между рецептурами.
Частые переналадки снижают эффективную производительность, поскольку операторы должны подтверждать настройки, регулировать направляющие, заменять разделительные материалы, проверять поверхности и стабилизировать первые производственные плиты.
Руководители проектов могут повысить выпуск, объединяя совместимые заказы в производственные кампании. Это сокращает частоту регулировок при сохранении приемлемых сроков поставки для клиентов.
Производственное планирование должно учитывать сходство условий отверждения, а не только размеры панелей. Группировка плит с совместимыми тепловыми рецептами и рецептами давления может уменьшить разброс и упростить контроль качества.
Цифровое управление рецептурами поддерживает этот подход, сохраняя подтвержденные параметры, предотвращая несанкционированные изменения, записывая производственную историю и облегчая точное повторение повторных заказов.
Охлаждение, кондиционирование и ограничения последующих процессов
Пресс может быстро выпустить плиту, но перед обрезкой, шлифованием, механической обработкой, упаковкой или отделкой поверхности плите все равно может потребоваться охлаждение или кондиционирование.
Слишком интенсивная выгрузка горячих панелей может способствовать упругому восстановлению, короблению, внутренним напряжениям, повреждению поверхности или следам от перемещения, особенно при использовании чувствительных декоративных материалов.
Охлаждающие стеллажи, конвейеры, разделители и буферные зоны должны быть рассчитаны на фактическую производительность пресса. Недостаточная буферная емкость может остановить пресс даже при коротком цикле прессования.
Инженеры должны отобразить каждую минуту от поступления исходной плиты до приемки на последующем участке. Это позволяет выявить, создает ли предлагаемое сокращение продолжительности цикла новое узкое место в другом месте.
Как руководителям проектов рассчитать реалистичную производительность пресса?
Теоретическая производительность рассчитывается по числу плит за цикл, количеству циклов в час, запланированным рабочим часам и количеству доступных производственных дней. Она полезна, но неполна.
Реалистичная производительность должна вычитать плановое техническое обслуживание, разогрев, смену рецептур, нехватку материалов, проверки качества, перерывы операторов, незначительные остановки и забракованные плиты, требующие замены.
Практический расчет начинается со средней подтвержденной продолжительности цикла, а не с самого быстрого зарегистрированного цикла. Затем применяется реалистичный коэффициент доступности, основанный на истории эксплуатации или проектных допущениях.
Например, пресс, выпускающий четыре плиты каждые шесть минут, имеет теоретическую производительность сорок плит в час без учета каких-либо простоев или отбракованных панелей.
Если линия достигает доступности восемьдесят процентов и качества с первого прохода девяносто пять процентов, ожидаемый выпуск годной продукции будет существенно ниже теоретического максимума, указанного в рекламных материалах.
Измеряйте цикл по отдельным элементам
Разделение продолжительности цикла на элементы делает работу по улучшению более эффективной. Отдельно отслеживайте загрузку, смыкание, набор давления, нагрев и отверждение, открытие, выгрузку и передачу.
Когда преобладает период отверждения, исследуйте влажность плиты, состав клея, равномерность температуры и условия теплопередачи. Не следует в первую очередь сосредотачиваться на ускорении конвейера.
Когда преобладают загрузка и выгрузка, оцените автоматизацию, конструкцию оснастки, движения оператора, расположение штабелей, выравнивание панелей и синхронизацию с предшествующим и последующим оборудованием.
Когда преобладает разброс продолжительности цикла, изучите стабильность поступающих материалов, точность датчиков, стабильность гидравлической системы, практику операторов, состояние технического обслуживания и соблюдение контроля рецептур.
Система архивирования данных или простая производственная панель управления могут отображать среднюю продолжительность цикла, максимальную продолжительность цикла, причины простоев, температурные тренды и качество с первого прохода по каждой рецептуре продукции.
Используйте данные о качестве для установления нижнего предела
Нижний предел продолжительности цикла определяется подтвержденным качеством, а не скоростью машины. Плиты должны соответствовать стандартам прочности склеивания, толщины, внешнего вида, плоскостности и долговечности.
Проводите контролируемые испытания, сокращая продолжительность цикла заданными шагами. Испытывайте образцы после кондиционирования, а не полагайтесь исключительно на немедленный визуальный осмотр на выходе из пресса.
Соответствующие испытания могут включать внутреннюю прочность сцепления, сопротивление отслаиванию, восстановление толщины, внешний вид поверхности, распределение влаги, выбросы формальдегида и характеристики механической обработки, если применимо.
Документируйте утвержденное технологическое окно, включая допустимый диапазон влажности плиты, температуру плит пресса, этапы давления, целевую продолжительность цикла и корректирующие действия при отклонениях.
Такой подход обеспечивает персоналу производства четкие пределы, а руководству проекта дает уверенность, что увеличение производительности не зависит от нестабильных или непроверенных настроек.
Какие характеристики оборудования помогают сократить продолжительность цикла без повышения риска?
Оптимальная конфигурация горячего пресса для мебельных плит сочетает достаточную мощность нагрева, стабильный контроль давления, точные датчики, эффективное перемещение и средства управления, сохраняющие подтвержденные технологические рецептуры.
Равномерная конструкция плит пресса и надежные нагревательные контуры имеют решающее значение. Высокая номинальная температура менее полезна, чем стабильная, воспроизводимая температура по всей площади прессования.
Программируемые многоступенчатые профили давления могут поддерживать различные материалы и клеевые системы. Они обеспечивают быстрое сближение, контролируемый контакт, запланированные изменения давления и воспроизводимые условия сброса.
Перемещение с сервоприводом или грамотно спроектированное гидравлическое перемещение могут сократить время непроизводительных движений, однако при выборе следует учитывать возможности обслуживания, доступность запасных частей и местную сервисную поддержку.
Автоматическое позиционирование панелей особенно ценно для крупных панелей, хрупких покрытий и работ большого объема. Оно улучшает повторяемость, сокращая время, которое операторы тратят на исправление выравнивания.
Интегрированные системы безопасности не следует рассматривать как препятствие для скорости. Надлежащее ограждение, блокировки, световые завесы и безопасные зоны загрузки поддерживают стабильное производство и защищают персонал.
Удаленная диагностика и сбор производственных данных могут сократить время восстановления после неисправностей. Они также помогают службам технического обслуживания выявлять повторяющиеся потери до того, как эти потери повлияют на выполнение поставок.
Как команды могут избежать распространенных ошибок оптимизации продолжительности цикла?
Распространенная ошибка — считать самую быструю успешно изготовленную плиту доказательством того, что весь производственный процесс может работать с такой скоростью при любых условиях материалов.
Другая ошибка заключается в повышении температуры или давления для компенсации плохого кондиционирования плит, неравномерного нанесения клея, изношенных плит пресса или нестабильной подготовки материалов.
Такие краткосрочные решения могут увеличить потребление энергии и количество дефектов, скрывая фактическое ограничение. Они часто приводят к нестабильному выпуску, из-за которого сложнее выполнять обязательства по поставкам.
Командам также следует избегать оценки пресса изолированно. Лучшее решение по оборудованию зависит от потока материалов, укомплектованности персоналом, планировки предприятия, ресурсов для обслуживания, мощности инженерных коммуникаций и характера заказов.
Обсуждения с поставщиками должны включать фактические образцы плит, ожидаемую производственную номенклатуру, требуемые стандарты качества, планируемую автоматизацию и целевой выпуск за смену, а не только габариты машины.
Поставщик, имеющий опыт в деревообработке, может помочь определить усилие прессования, размер плит пресса, метод нагрева, схему загрузки, систему управления и вспомогательное оборудование с учетом реальных условий эксплуатации.
Заключение: выбирайте самый короткий подтвержденный цикл, а не самый быстрый заявленный цикл
Продолжительность цикла горячего пресса для мебельных плит определяется совокупным воздействием состояния материала, тепловых характеристик, отверждения клея, контроля давления, эффективности перемещения и ограничений по качеству.
Для руководителей проектов правильное решение основывается на выпуске годных плит, эксплуатационной доступности, энергопотреблении, потребностях в обслуживании и балансе последующей линии, а не на заявленной скорости цикла.
Подтвержденные рецептуры, стабильный входящий материал, точные измерения и согласованная автоматизация обычно обеспечивают более устойчивое увеличение производительности, чем агрессивная корректировка только температуры или давления.
Оценивая всю производственную систему, производители могут определить спецификацию горячего пресса, обеспечивающего стабильное качество мебельных плит, предсказуемые поставки и снижение производственных затрат с течением времени.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.