


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Что определяет производительность сверлильного оборудования для корпусной мебели?
Производительность оборудования для сверления панелей мебельного производства зависит не только от скорости сверления. Для руководителей проектов, планирующих производственную линию, практический вопрос заключается в том, сколько годных деталей станок может изготовить за смену.
На результат влияют конфигурация станка, подача панелей, смена инструмента, интеграция программного обеспечения и техническое обслуживание. Понимание этих факторов помогает выявить узкие места и сравнить оборудование по реалистичной производительности.
В этой статье рассматриваются эксплуатационные и технические факторы, определяющие производительность сверления, а также способы оценки мощности, инвестиций и производственных рисков перед выбором оборудования.
Как руководителям проектов рассчитать реалистичную производительность сверления?
Ориентируйтесь на количество годных панелей за смену, а не на самое быстрое время цикла, показанное во время демонстрации станка. Годная панель соответствует требованиям к сверлению и может поступить на следующий этап без доработки.
Для предварительной оценки рассчитайте доступное производственное время за вычетом запланированных перерывов и технического обслуживания, затем умножьте его на ожидаемый коэффициент рабочего времени и разделите на среднее время цикла.
Используйте единообразные единицы измерения: количество годных панелей за смену равно доступному времени в секундах, умноженному на коэффициент рабочего времени и разделённому на среднее количество секунд на панель.
Коэффициент рабочего времени учитывает незапланированные остановки, переналадки и другие потери, которые ещё не вычтены из доступного времени. Не учитывайте одни и те же потери дважды.
Например, при смене с 360 доступными минутами, коэффициенте рабочего времени 75% и среднем времени цикла 45 секунд расчётная производительность составит 360 годных панелей.
Эта оценка предполагает, что время цикла и коэффициент рабочего времени уже учитывают потери качества либо что эти потери незначительны. В противном случае скорректируйте результат с учётом ожидаемого выхода годной продукции с первого прохода.
Если выход годной продукции с первого прохода составляет 98% и ещё не учтён, оценка составит примерно 353 годные панели за смену. Для повторно обработанных панелей необходимо отдельно предусмотреть дополнительную мощность.
При производстве нескольких типов панелей используйте средневзвешенное время цикла. Простое среднее может искажать оценку мощности, если сложные детали составляют основную часть объёма производства.
Какие производственные требования сильнее всего влияют на мощность?
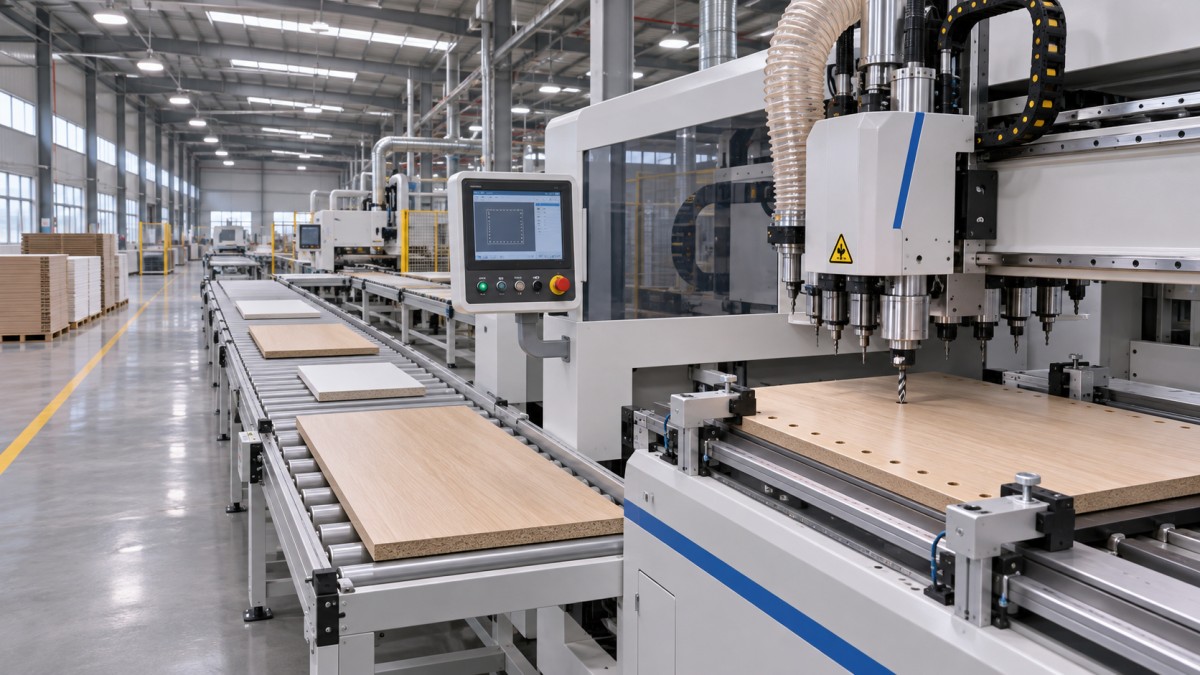
Размер панели, количество отверстий, глубина сверления, обработка кромок и обрабатываемые стороны определяют объём работ для каждой детали. Два станка могут показывать разные результаты при одной и той же номенклатуре продукции.
Для боковины шкафа с несколькими отверстиями под соединители и сверлением кромок обычно требуется больше операций, чем для простой полки. Результаты производительности, полученные на полках, нельзя автоматически переносить на боковины шкафов.
Важен и материал. Для ДСП, MDF, фанеры и облицованных панелей могут потребоваться разные режимы резания, инструмент и способы удаления стружки, чтобы обеспечить приемлемое качество отверстий.
Для небольших или узких деталей могут потребоваться специальные приспособления для зажима или подачи. Для крупногабаритных панелей может понадобиться более медленное позиционирование, дополнительная опора или другая компоновка станка.
Перед запросом коммерческих предложений сгруппируйте детали по размерам, материалу, сложности обработки и ожидаемому объёму. Учтите долю деталей, для которых требуется обработка каждой стороны, кромки или инструментом каждого типа.
При изготовлении мебели на заказ оцените частоту изменений конструкции и партий. Станок, оптимизированный для длительных серий, может утратить видимое преимущество при частой смене заказов.
Попросите поставщиков рассчитать производительность для этой репрезентативной номенклатуры, включая сложные детали и обычные переналадки. Одной панели, обработанной в наилучших условиях, недостаточно для планирования производства.
Как конфигурация станка и стратегия сверления влияют на производительность?
Сверлильные узлы, расположение шпинделей, доступные инструменты и поддерживаемые стороны обработки определяют, какой объём работ можно выполнить без переустановки или перемещения панели.
Многошпиндельная сверлильная головка может сократить время обработки, если регулярно повторяющийся рисунок отверстий соответствует расположению шпинделей. При значительном разнообразии рисунков отверстий её преимущество меньше.
Независимые шпиндели или дополнительные позиции для инструмента позволяют обрабатывать более широкий ассортимент продукции, однако их ценность зависит от фактических требований к программам и стратегии управления станком.
Уточните, какие операции можно выполнять одновременно. Наличие у станка нескольких шпинделей не обязательно означает, что он может одновременно просверлить все требуемые отверстия, особенно если они расположены на разных сторонах или имеют разную глубину.
Для сверления кромок, пазования, фрезерования и вертикального сверления могут потребоваться разные инструменты или ориентация детали. Каждая дополнительная операция может увеличить время цикла или потребовать ещё одного производственного этапа.
Автоматическая смена инструмента может сократить ручное вмешательство при обработке разнообразных деталей, однако сама смена занимает время. Вместимость магазина инструментов и их ресурс также влияют на возможность работы без оператора.
Не меньше внимания уделите зажиму и позиционированию. Надёжное выравнивание снижает необходимость в корректировках оператором и повторной обработке, а многократное перепозиционирование может свести на нет преимущество быстрого сверления.
Указывайте требования к допускам наряду с целевыми показателями производительности. Более высокие режимы резания полезны только при условии, что расположение и диаметр отверстий, а также качество поверхности остаются приемлемыми на протяжении всей смены.
В каких случаях подача панелей становится узким местом?
На многих линиях загрузка, выгрузка, выравнивание и перемещение занимают не меньше времени, чем обработка. Время цикла должно включать эти операции, если они не выполняются одновременно со сверлением.
Наблюдайте, ждёт ли оператор станок или станок ждёт оператора. Это поможет определить, повысит ли производительность дополнительная автоматизация.
Например, сокращение времени сверления с 30 до 20 секунд принесёт мало пользы, если ручная обработка панелей по-прежнему занимает 40 секунд и не может выполняться параллельно.
Вакуумная загрузка, конвейеры, возвратные системы и автоматическая выгрузка могут сократить время перемещения, однако эффект зависит от размеров, массы и ориентации панелей, а также последовательности производства.
Проверьте, может ли оборудование для перемещения обрабатывать самые маленькие, самые большие и самые тяжёлые детали из запланированной номенклатуры. Исключения, требующие ручной обработки, необходимо учитывать в расчёте производительности.
Участки раскроя и облицовывания кромок также должны подавать панели с правильной идентификацией и требуемой скоростью. Следующий участок сборки должен забирать готовые детали, не блокируя сверлильную станцию.
Буферы позволяют сглаживать кратковременные сбои между процессами, но требуют места и строгой системы идентификации. Буфер не может постоянно компенсировать недостаточную мощность предшествующего или следующего участка.
Перед покупкой оборудования проанализируйте весь поток производства. Фактическую производительность линии ограничивает процесс с самой низкой устойчивой производительностью, а не обязательно сам сверлильный станок.
Могут ли программное обеспечение и подготовка заданий предотвратить потери производственного времени?
Программное обеспечение влияет на производительность ещё до поступления первой панели на станок. Точные программы, понятная идентификация заданий и надёжная передача данных сокращают задержки на производственном участке.
Проверьте, может ли станок импортировать форматы, создаваемые существующими системами проектирования и производства. Уточните, как передаются координаты сверления, ориентация панели и информация о материале.
Идентификация по штрихкоду или этикетке может ускорить выбор программы и сократить число ошибок оператора, если этикетки остаются читаемыми, а с каждой деталью связана правильная программа.
При производстве широкой номенклатуры сравнивайте время программирования, процедуры выпуска заданий и обработку исключений столь же тщательно, как скорость шпинделя. Частые ручные корректировки могут занимать значительную часть ресурсов инженерного персонала.
Пропустите образцы деталей через весь рабочий процесс — от файла проекта до готовой детали. Включите в проверку изменения, зеркальные детали и панели похожих размеров, но с разными рисунками отверстий.
Уточните, кто отвечает за обслуживание библиотек инструментов, проверку программ и устранение ошибок данных. Интеграция программного обеспечения требует постоянной работы и после завершения первоначального внедрения.
Как учитывать простои и потери качества?
Износ инструмента, скопление стружки, неисправности датчиков и нестабильное позиционирование панелей могут постепенно снижать производительность. Плановые проверки, как правило, проще контролировать, чем неожиданные остановки линии.
По возможности отслеживайте ресурс инструмента в зависимости от материала и операции. Заменяйте инструмент или проводите его обслуживание до того, как износ приведёт к неприемлемому качеству отверстий, чрезмерному усилию резания или повторным остановкам.
Система аспирации и подача сжатого воздуха должны соответствовать требованиям поставщика оборудования. Недостаточная аспирация или нестабильная подача воздуха могут повлиять на надёжность, чистоту и эффективность зажима.
Фиксируйте причины и продолжительность простоев, включая корректировки программирования, нехватку материалов, наладку и неисправности станка. Для последовательной отчётности разделяйте плановые остановки и незапланированные потери.
Измеряйте не только общий выпуск, но и выход годной продукции с первого прохода. Линия, выпускающая больше панелей при частых ошибках сверления, может привести к дополнительному контролю, переделкам и задержкам сборки.
Во время ввода в эксплуатацию зафиксируйте исходные показатели времени цикла, коэффициента готовности и качества. Проанализируйте данные после того, как операторы освоят оборудование и работу с обычной номенклатурой продукции.
Как сравнить станки и обосновать автоматизацию?
Запросите документально оформленное испытание на репрезентативных материалах, панелях разных размеров и рисунках отверстий. Поставщики должны указать численность персонала, конфигурацию инструмента, способы перемещения деталей и включены ли в испытание переналадки.
Сравнивайте устойчивое количество годных панелей за смену, а не пиковую почасовую производительность. Если испытание в течение полной смены нецелесообразно, объедините замеры времени цикла с чётко указанными допущениями по простоям.
Запросите отдельные результаты для типовых панелей и сложных исключений. Так можно выяснить, основана ли привлекательная средняя производительность на исключении деталей, которые регулярно будут поступать в производство.
Рассчитайте общие инвестиции, включая станок, оборудование для перемещения деталей, монтаж, интеграцию программного обеспечения, аспирацию, обучение, запасной инструмент и необходимые изменения здания или инженерных коммуникаций.
Затем оцените годовую выгоду от прироста выпуска годной продукции, изменений в затратах на труд, сокращения переделок и отказа от услуг сторонних подрядчиков. Учитывайте дополнительный выпуск только в том случае, если на него есть спрос или он позволяет избежать затрат.
Для приблизительной оценки срока окупаемости разделите дополнительные инвестиции на годовой чистый эффект. Вычтите дополнительные эксплуатационные расходы и учтите затраты на обслуживание, расходные материалы и программное обеспечение.
Например, модернизация стоимостью $120,000 с расчётным годовым чистым эффектом в $40,000 окупится за три года без учёта влияния финансирования и налогов.
Проверьте эту оценку с учётом снижения спроса, более медленного выхода на плановые показатели, увеличения простоев и обеспечения смен необходимым числом операторов. Также оцените скорость реакции сервисной службы, доступность запчастей и стоимость длительной поломки.
Если в рамках мебельных проектов изготавливаются как просверленные панели, так и декоративные детали из массива древесины, оценивайте эти процессы отдельно. Токарный станок не заменяет сверление панелей и напрямую не увеличивает его производительность.
Например, токарный станок с ЧПУ для обработки древесины CA-1530 предназначен для точения деталей из массива древесины, таких как мебельные ножки и колонны. Заявленная стандартная максимальная длина обработки составляет 1,500 мм.
Компания Qingdao Zhongding Machinery поставляет деревообрабатывающее оборудование и предоставляет поддержку. Проектным группам следует уточнять конфигурацию, инженерные коммуникации, условия обслуживания и критерии приёмки для каждого предлагаемого станка.
Заключение: планируйте производство исходя из устойчивого выпуска годной продукции
Производительность оборудования для сверления панелей мебельного производства определяется взаимодействием процессов обработки и перемещения, программного обеспечения, численности персонала, технического обслуживания и фактической номенклатуры деталей.
Обосновывайте инвестиции на основании репрезентативных замеров времени цикла и количества годных панелей за смену. Прежде чем платить за более высокую скорость станка или автоматизацию, проверьте работу всей окружающей производственной линии.
Оптимальным будет вариант, который надёжно обеспечивает требуемый спрос, сохраняет качество и оставляет достаточную гибкость для ожидаемых изменений ассортимента продукции.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.