


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Может ли проходной сверлильный станок обрабатывать панели разных размеров?
Сверлильный станок проходного типа для корпусной мебели может обрабатывать панели разных размеров, если его система транспортировки, позиционирования, сверлильные головки и управляющее ПО рассчитаны на весь ассортимент продукции. Главное различие заключается в том, можно ли обрабатывать панели разных размеров подряд, переключаясь между отдельными программами, или для каждого размера требуется ручная регулировка, другая оснастка либо перенастройка сверления.
При выборе сопоставьте фактическое сочетание размеров панелей, схем расположения отверстий и последовательности производства с допустимыми условиями работы станка. Панель может укладываться в заявленный диапазон длины и ширины, но при этом не подходить для обработки, если ее нельзя надежно закрепить, сверлильная головка не достает до нужных точек или для следующей панели требуется ручной сброс настроек.
Начните с диапазона размеров, а не с самой большой панели
В характеристиках станка обычно указаны минимальная и максимальная длина, ширина и толщина панели. Важны все три параметра, однако они не обязательно задают прямоугольный диапазон, в котором допустимо любое сочетание размеров. Очень короткая широкая панель может вести себя иначе, чем длинная узкая, даже если каждый размер по отдельности находится в допустимом диапазоне.
Обработка коротких панелей сопряжена с особыми трудностями при транспортировке. При входе панели в станок, остановке для сверления и выходе из него должен сохраняться достаточный контакт с подающими роликами, лентами или другими транспортирующими элементами. Если между зонами транспортировки панель теряет надежную фиксацию, ее положение может измениться до начала цикла сверления. Для длинных панелей возникает другая проблема: неподдерживаемый свес может привести к провисанию или перекосу, особенно если материал тонкий или гибкий.
Толщина влияет не только на то, помещается ли панель под прижимной системой. Ход зажимов, настройки давления и вылет инструмента должны подходить для обоих предельных значений толщины в производственном ассортименте. Если тонкая панель приподнимается во время сверления, глубина отверстий может быть нестабильной, а поверхность на выходе сверла — повреждена; толстая панель может ограничить доступную глубину сверления или мешать работе головки либо зажима.
Если минимальная длина зависит от ширины, стороны сверления, направления подачи или числа задействованных головок, запросите схему рабочего диапазона или письменное разъяснение. Важен диапазон, доступный для предполагаемой операции, а не просто диапазон, в котором через станок можно провести необработанную панель.
Надежность обработки панелей разных размеров зависит от позиционирования
В системах проходного типа положение панели задается сочетанием боковых направляющих, упоров, датчиков, зажимов и систем обратной связи по перемещению. Затем управляющая программа определяет положение отверстий относительно заданной базы. При обработке панелей разных размеров уточните, какая кромка и какой торец задают базу и остается ли эта база неизменной при смене размеров и ориентации панелей.
Если панель базируется по неправильной кромке, схема расположения отверстий может выглядеть верной сама по себе, но деталь не будет правильно собираться с сопрягаемой частью. Эту проблему особенно легко не заметить на почти симметричных компонентах. Четко укажите базовую пласть, базовую кромку и передний торец как в данных детали, так и в правилах физической загрузки панели.
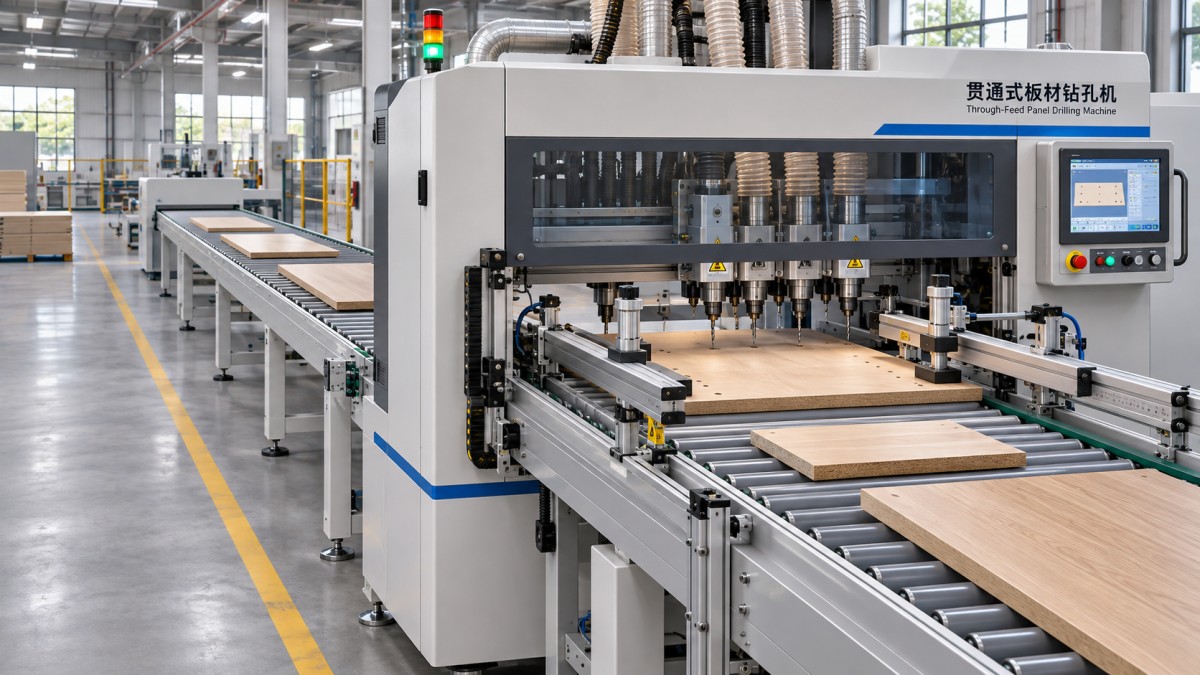
Точность позиционирования станка также необходимо оценивать с практической точки зрения. Повторяемость показывает, насколько точно станок возвращается в одно и то же положение при повторных циклах, но сама по себе не гарантирует правильного расположения отверстий относительно готовой кромки панели. На результат сборки могут повлиять отклонения при распиловке, сколы кромок, коробление панели и нестабильное базирование, даже если станок надежно повторяет движения.
При обработке длинных или узких деталей обратите внимание на перекос. Небольшое отклонение по углу у направляющей превращается в более значительную ошибку положения по мере продвижения вдоль панели. Зажимы должны удерживать базовое положение во время сверления, не отводя панель от базы. Если обрабатываются обе пласти или несколько кромок, уточните, как станок сохраняет или заново задает базу между операциями.
Схема отверстий может накладывать более строгие ограничения, чем размеры панели
Рабочая зона сверления часто отличается от диапазона размеров панели. Станок может принимать крупную панель, но отдельный шпиндель может не доставать до всех необходимых отверстий; небольшую панель, в свою очередь, можно обрабатывать только при таком расположении зажимов, которое мешает выполнить сверление по заданной схеме. Сопоставьте полные координаты отверстий с ходом и доступной зоной каждой соответствующей головки.
Различайте сверление пласти по вертикали и сверление кромки по горизонтали. Отверстия на пласти для петель или соединителей, отверстия на кромке под шканты и отверстия на противоположных кромках могут требовать разных головок, положения панели или проходов. Заявленная возможность сверления нескольких сторон не означает, что любое их сочетание можно обработать за один проход. Уточните, как панель поворачивается или получает новую базу, если нужная сторона недоступна.
Важна и конфигурация сверлильного блока. Фиксированный шаг шпинделей эффективен, когда он соответствует расположению отверстий, но для нестандартной схемы может потребоваться перестановка, выборочное включение шпинделей или дополнительный инструмент. Уточните доступные диаметры сверл, управление глубиной, порядок смены инструмента и возможность вызова необходимых инструментов из одной программы без ручного вмешательства.
При проверке схемы учитывайте зажимы и прижимные балки. Отверстие у торца панели может находиться в пределах хода головки, но быть недоступным, когда панель зажата в требуемом положении. Ограничения часто выявляются при проверке самых маленьких деталей и отверстий, расположенных близко к кромкам.
Для автоматической переналадки необходимы полные данные деталей
Для последовательной обработки панелей разных размеров система управления должна сопоставлять каждую физическую панель с нужной программой обработки. В зависимости от конфигурации это сопоставление может выполняться по запланированной последовательности, через идентификацию штрихкода или посредством другого интерфейса производственных данных. Уточните, считываются ли размеры и координаты отверстий из записи данных каждой детали, выбираются ли они из сохраненных программ или вводятся вручную.
Система управления также должна реагировать на неверную или отсутствующую информацию. Полезно включить в приемочное испытание панель, поданную в неправильной ориентации, нечитаемый идентификатор и несоответствие между деталью в задании и панелью на входе. Уточните, останавливает ли станок обработку, отбраковывает ли деталь или запрашивает подтверждение, а также как возобновляется последовательность, чтобы следующая программа не была назначена не той панели.
Изменение размера панели не означает автоматического изменения схемы сверления, и наоборот. Две панели одинакового размера могут требовать разных координат или глубины отверстий либо базирования по разным поверхностям. В то же время для группы деталей разной длины может использоваться одна параметрическая схема. Метод программирования должен учитывать фактические данные деталей, а не полагаться только на размер как на идентификатор.
Функции автоматической регулировки следует описывать отдельно. Для боковых направляющих, зажимов, сверлильных головок и настроек подачи могут применяться разные способы регулировки. Станок с автоматическим выбором программы все еще может требовать ручной настройки направляющей; автоматическое позиционирование одной оси не доказывает, что все соответствующие узлы перенастраиваются без вмешательства оператора.
Отделяйте возможности станка от возможностей линии
Сверлильный агрегат может обрабатывать панели разных размеров, тогда как подключенная линия не способна подавать их в требуемой последовательности или ориентации. Входные ролики, передаточные столы, конвейеры и опоры на выходе имеют собственные минимальные и максимальные допустимые размеры. Небольшие детали могут попадать в зазоры между секциями, а крупные — блокировать передачу или требовать дополнительных опор.
На производительность также влияет расстояние между панелями, следующими друг за другом. Станку может требоваться свободный промежуток, чтобы определить деталь, закрыть зажимы, выполнить сверление и отпустить панель до поступления следующей. Поэтому последовательность с частыми изменениями размера или схемы сверления может обрабатываться иначе, чем партия одинаковых панелей. Оценивайте производительность с учетом предполагаемого ассортимента, включая передачу деталей, их поворот и переориентацию.
Подача зависит и от материала, и от состояния поверхности. Ламинированная древесно-стружечная плита, MDF и другие плитные материалы не обязательно одинаково ведут себя при одинаковом давлении и скорости подачи. Пыль, поврежденные кромки и коробление панели могут мешать обнаружению и базированию. Испытание на характерном материале дает больше информации, чем демонстрация только на плоских чистых тестовых заготовках одного размера.
Используйте детали с предельными параметрами для определения критериев приемки
Полноценное испытание включает самые маленькие и самые большие панели, а также сочетания, проверяющие разные функции: длинную узкую деталь, короткую широкую деталь, самую тонкую панель и компонент с отверстиями вблизи базовых кромок. Включите в испытание наиболее сложную и наиболее распространенную схемы сверления: они не обязательно выявляют одни и те же ограничения.
Обрабатывайте детали в предполагаемой смешанной последовательности, не сортируя их по размеру. Фиксируйте ручные регулировки, вызовы программ, остановки и детали, требующие повторного прохода. Измеряйте расположение и глубину отверстий относительно согласованной базы, а также оценивайте качество поверхности на выходе сверла и совмещение с сопрягаемыми компонентами. Метод измерения и допустимые отклонения следует согласовать до испытания.
При оценке результатов испытаний необходимо отличать систематическое смещение от нестабильного перемещения. Повторяющееся смещение может указывать на проблему с базой или настройкой программы, тогда как разброс ошибок требует проверки базирования, зажима, состояния материала или перемещений станка. Повторная обработка одной и той же детали после смены размера позволяет проверить, возвращается ли станок после регулировки или переналадки в стабильное положение.
Если в производственный маршрут также входят детали из массива древесины, двустороннее торцевое шипорезание представляет собой отдельный процесс, не связанный со сверлением панелей проходного типа. Станок CNC Double Ended Tenoning Machine обрабатывает оба торца деталей из массива древесины и может выполнять сверление и другие операции механической обработки; его параметры торцевого шипорезания не определяют диапазон размеров панелей или рабочую зону сверления проходного станка.
Перед составлением спецификации линии для панелей разных размеров задокументируйте требуемый диапазон деталей, стороны сверления, правила базирования и последовательность обработки, а затем запросите четкое описание сочетаний, требующих ручной регулировки или дополнительного прохода. Эти ограничения определяют, подходит ли станок для предполагаемого производственного маршрута.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.