


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Интеграция решения для сверления мебели в существующую производственную линию
Интеграция решения для сверления деталей мебели в существующую производственную линию требует большего, чем просто выбор подходящего станка.
Руководителям проекта необходимо учитывать совместимость оборудования, доступную площадь, поток материалов, производственные цели и график монтажа, чтобы свести к минимуму перебои в работе.
Обладая более чем 20-летним опытом в области деревообрабатывающего оборудования, Qingdao Zhongding Machinery помогает производителям оценивать эти факторы и планировать практичную интеграцию, обеспечивающую точность сверления, эффективную производительность и долгосрочную надежность эксплуатации.
Наиболее успешные проекты по интеграции начинаются с измеримого производственного ограничения. Определите требуемый объем выпуска и точность, а затем проверьте, может ли существующая линия подавать заготовки к предлагаемому оборудованию, поддерживать его работу и принимать обработанные детали.
До утверждения покупки определите период монтажа, общую стоимость проекта, критерии приемки и ответственных за каждый интерфейс. Эти решения зачастую не менее важны, чем сам сверлильный станок.
Где новое сверлильное оборудование принесет наибольшую пользу?
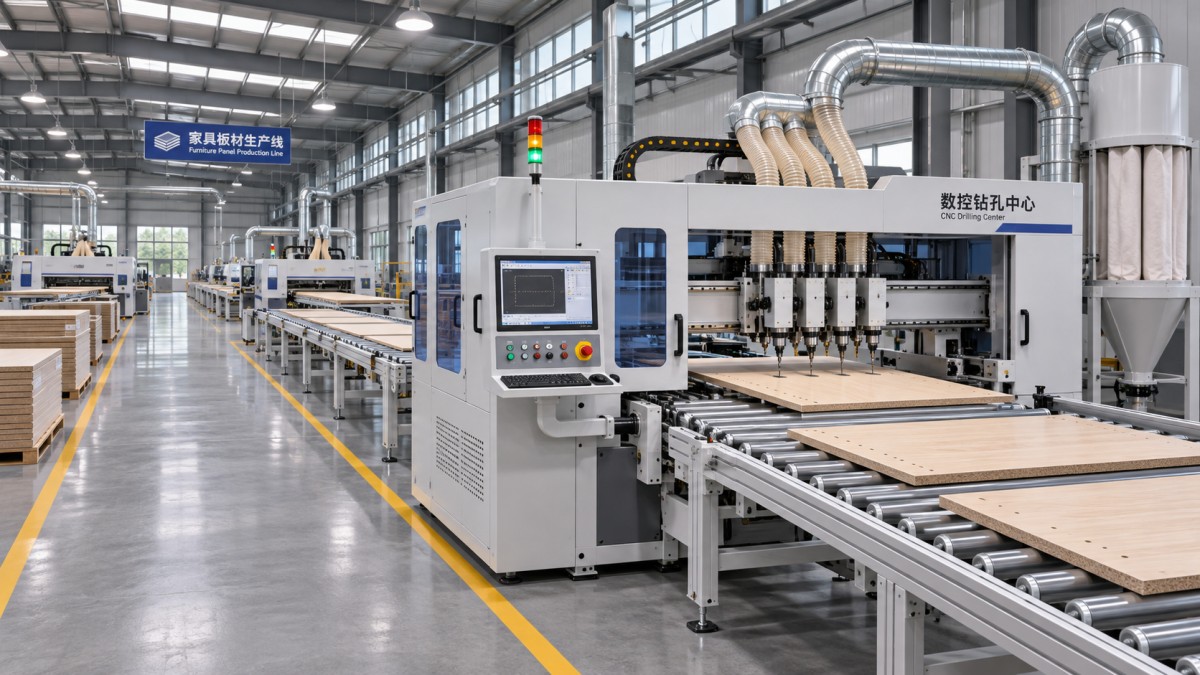
Составьте схему текущего маршрута производства — от раскроя и кромкооблицовки до сверления, сборки и упаковки. Зафиксируйте, где ожидают панели, где требуется вмешательство операторов и где впервые возникают дефекты.
Измерьте фактическую производительность в течение характерных смен, учитывая смену изделий и простои. Одна лишь паспортная скорость станков не показывает, является ли сверление узким местом или только выявляет ограничение на другом участке.
Например, повышение скорости сверления даст ограниченный эффект, если предшествующий кромкооблицовочный станок не может подавать достаточное количество панелей или последующая сборка не справляется с дополнительным объемом.
Разделите повторяющиеся потери на категории: время переналадки, задержки загрузки, неправильное расположение отверстий, переделки и простой оборудования. Оцените затраты и целевой показатель улучшения для каждой категории.
Отдельная или автономная сверлильная ячейка может подойти для заказов с меняющимся составом и при ограниченной площади. Линейная система предпочтительнее, когда поток панелей стабилен, а интерфейсы оправдывают автоматизацию.
Зафиксируйте решение в кратком описании проекта: охватываемые изделия, целевой объем выпуска, требования к качеству, доступные инвестиции, срок внедрения и неизменяемые ограничения.
Какая производительность действительно нужна производственной линии?
Начните с требуемого количества годных панелей за смену, а не с заявленной максимальной скорости. При расчете учитывайте перерывы, плановое обслуживание, ожидаемые простои и ассортимент продукции.
Для примера: при целевом выпуске 400 принятых панелей за восьмичасовую смену и шести продуктивных часах после учета предусмотренных перерывов средняя производительность линии должна составлять примерно 67 годных панелей за продуктивный час.
Это базовый показатель для планирования, а не спецификация времени цикла станка. Поставщик также должен учитывать загрузку, позиционирование, сложность сверления, выгрузку и смену изделий.
Запросите оценку времени цикла на основе типовых чертежей панелей, количества отверстий, материалов и размеров партий. Включите наиболее медленно обрабатываемую распространенную деталь и сложную деталь с несколькими сверлильными поверхностями.
Проверьте, требует ли предлагаемый процесс поворота или повторного позиционирования панелей. Эти операции увеличивают время обработки и могут приводить к ошибкам, даже если сам цикл сверления проходит быстро.
Задавайте производительность как объем годной продукции за определенный период. Полезным критерием приемки может быть количество годных панелей в час во время контрольного запуска при согласованном ассортименте продукции и составе персонала.
Какие проверки совместимости нужно провести до покупки?
Соберите данные о размерах и диапазоне толщины панелей, материалах, состоянии кромок, диаметрах и глубине отверстий, а также о допусках на расположение отверстий для всей текущей номенклатуры изделий.
Проверьте, подходят ли к системе фиксации и транспортировки станка детали наименьшего и наибольшего размера. Также изучите узкие, деформированные или гибкие панели, которым может потребоваться дополнительная поддержка.
Уточните, какие поверхности и кромки нужно сверлить, проходят ли отверстия насквозь и по каким базам станок позиционирует каждую деталь. Несогласованные базовые кромки могут привести к проблемам при сборке.
Изучите вместе с поставщиком доступные чертежи и производственные файлы. Уточните поддерживаемые форматы, систему координат, способы передачи программ, контроль версий и ответственность за преобразование существующих схем сверления.
Не предполагайте, что два станка могут обмениваться данными только потому, что оба оснащены системами ЧПУ. Запросите демонстрацию на фактических производственных файлах и проверьте расположение полученных отверстий.
Для автоматизированной передачи определите высоту конвейеров, ориентацию панелей, интервалы между ними, скорость передачи и способ идентификации каждой детали. Согласуйте сигналы состояний «готов», «работа», «заблокирован» и «неисправность».
Распределите ответственность за электрические подключения, интеграцию систем управления, механические доработки и интерфейсы безопасности. Реестр интерфейсов помогает избежать пробелов в распределении обязанностей между поставщиком станка, системным интегратором и производственным предприятием.
Как спланировать площадь и поток материалов?
На плане размещения нужно показать не только габариты станка. Укажите зоны подачи и выгрузки, доступ операторов, пространство для обслуживания, место хранения инструмента, систему аспирации и пути эвакуации.
Проследите маршрут самой длинной панели при каждой операции передачи и поворота. Проверьте пространство для разворота, дверные проемы, колонны, препятствия над оборудованием и доступ для погрузчиков или подъемных устройств при монтаже.
Сравните возможные варианты планировки с текущими маршрутами перемещения людей и материалов. Даже компактный станок может увеличить трудозатраты, если операторам придется многократно переносить или перекладывать панели.
При изменчивом времени циклов на предшествующих и последующих участках рассмотрите возможность создания небольшого буфера. Определите его размер на основе наблюдаемых перебоев и доступной площади, а не используйте запас незавершенного производства вместо устранения узких мест.
Уточните у поставщика выбранного оборудования требования к мощности и подключению электропитания, сжатого воздуха и аспирации. Может потребоваться модернизация или перенос существующих коммуникаций.
Продумайте, как готовые панели будут покидать сверлильную станцию. Четкая идентификация и контролируемая укладка помогают предотвратить смешение заказов, повреждение поверхностей и потерю деталей перед сборкой.
Может ли качество панелей на предыдущем этапе повлиять на результаты сверления?
Точность сверления отчасти зависит от материала, поступающего на станцию. Нестабильность размеров панелей, плохое качество кромок, дефекты поверхности или непрочное склеивание могут снизить эффективность даже достаточно производительного оборудования.
Если проект также включает ламинирование панелей, оценивайте качество прессования отдельно от инвестиций в сверлильное оборудование. Пресс на предыдущем участке может влиять на однородность панелей, но сверление он не выполняет.
Пресс для горячего прессования предназначен для прессования и ламинирования материалов, используемых в мебельном производстве, включая шпон, фанеру, MDF и декоративные панели.
В линейке представлены конфигурации с одним — четырьмя рабочими этажами, общим усилием прессования 1,200 kN и электрическим нагревом с использованием термомасла. Перед включением такой модели в проект подтвердите характеристики и пригодность конкретной модели.
При использовании существующих прессов проверьте качество склеивания и плоскостность панелей, прежде чем связывать каждый дефект сверления с новой станцией. Согласуйте критерии качества поступающего материала для приемочных испытаний.
Какие расходы по проекту возникают помимо стоимости станка?
Составьте смету общей стоимости оборудования с учетом доставки, разгрузки, фундаментов при необходимости, коммуникаций, аспирации, конвейеров, систем управления, оснастки, обучения и пусконаладочных работ.
Предусмотрите расходы на простой производства, временную обработку материалов, подготовку программ, запасные части и работы подрядчиков. Отметьте, какие расходы подтверждены твердыми коммерческими предложениями, а какие пока являются допущениями.
Оцените годовую выгоду на основе обоснованных изменений: сокращения трудозатрат, уменьшения объема переделок, снижения числа операций на стороне или дополнительной прибыли от продукции, которую действительно можно продать.
Не учитывайте теоретическую производительность как источник дохода, если последующие операции и спрос клиентов не позволяют ее использовать. Также не включайте одну и ту же экономию трудозатрат в несколько категорий выгод.
Например, при стоимости установленного оборудования $150,000 и подтвержденной годовой чистой экономии $50,000 простой срок окупаемости составит три года без учета финансирования, налогов и остаточной стоимости.
Проверьте эту оценку с учетом более низкой загрузки, длительной переналадки, затрат на расходные материалы и задержки выхода на рабочий режим. Представьте руководству диапазон значений, указав допущения, сильнее всего влияющие на результат.
Установите резерв на непредвиденные расходы с учетом проработанности планировки и проектирования интерфейсов. Неурегулированные строительные работы или интеграция систем управления требуют более пристального внимания, чем монтаж на площадке, полностью прошедшей обследование.
Как свести к минимуму перебои при монтаже?
Составьте график в обратном порядке, от требуемой даты запуска производства. Учтите согласование проекта, изготовление, доставку, подготовку площадки, монтаж, испытания, обучение операторов и реалистичный период выхода на рабочий режим.
Определите критические зависимости для каждого этапа. Например, поставки станка недостаточно, если не завершены электромонтажные работы, подключение аспирации или подготовка согласованных производственных программ.
Проведите обследование площадки до утверждения окончательной планировки. Проверьте реальные размеры и расположение коммуникаций в цехе, а не полагайтесь только на старые чертежи здания.
Запланируйте остановку производства только на тот период, когда она действительно необходима. По возможности подготовьте коммуникации и разработайте программы, пока существующая линия продолжает работать.
Защитите выполнение заказов клиентов временным производственным планом. В зависимости от условий предприятия это может включать создание согласованного запаса продукции, перенос работ в другую ячейку или привлечение квалифицированного субподрядчика.
До начала пусконаладки определите условия отката к предыдущему процессу: кто вправе принять такое решение, какие обстоятельства будут основанием и как восстановить прежний процесс, если запуск затянется.
Назначьте одного ответственного за сводный график и регулярно проводите совещания с представителями производства, технического обслуживания, контроля качества, охраны труда и поставщиков. Фиксируйте нерешенные вопросы, сроки и ответственных.
Что необходимо проверить до приемки линии?
До размещения заказа согласуйте критерии приемки, включая качество деталей, устойчивую производительность, функции безопасности, работу с программами, документацию и условия проведения испытаний.
По возможности проведите заводские приемочные испытания на типовых чертежах и материалах. Подтвердите, что успешные результаты испытаний у поставщика будут воспроизведены при приемочных испытаниях на площадке в согласованных условиях.
Проверьте расположение отверстий, их диаметры и глубину, а также качество поверхности по утвержденным чертежам. До начала испытаний определите метод измерения, размер выборки, измерительные приборы и допустимые отклонения.
В течение установленного периода обрабатывайте характерный ассортимент деталей при планируемом составе персонала. Фиксируйте объем годной продукции, простои, переналадки, дефекты и причины перебоев.
Проверяйте как штатные, так и нештатные условия. К ним могут относиться отсутствие панели, заблокированная зона выгрузки, ошибка выбора программы, аварийный останов и безопасное восстановление работы после перебоя.
Поручите квалифицированному персоналу проверить соответствие всей установленной системы применимым местным требованиям к безопасности оборудования и рабочих мест. Документация поставщика сама по себе не подтверждает соответствие интегрированной линии требованиям.
Отделите незначительные пункты перечня доработок от проблем, препятствующих приемке. Зафиксируйте в договоре купли-продажи сроки устранения замечаний, порядок повторных испытаний и этапы оплаты.
Как поддерживать производительность после запуска?
Обучите операторов загрузке, выбору программ, выполнению регулярных проверок и регистрации неисправностей. Персоналу по техническому обслуживанию также необходимо обучение профилактическому обслуживанию, поиску неисправностей и безопасным процедурам отключения оборудования.
Назначьте ответственных за сверлильные программы и внесение изменений. Контролируемый процесс утверждения снижает риск использования устаревшей схемы в производстве после изменения конструкции мебели.
Согласуйте практичный перечень запасных частей с учетом установленной конфигурации и рекомендаций поставщика. Уточните сроки поставки, контакты службы поддержки, условия гарантии и порядок эскалации проблем.
В период выхода на рабочий режим отслеживайте объем принятой продукции, качество с первого предъявления, простои и время переналадки. Сравнивайте результаты с исходными показателями и изучайте повторяющиеся потери, прежде чем считать проект завершенным.
Запланируйте оценку после того, как операторы поработают с системой на обычном ассортименте продукции. Небольшие изменения оснастки, программ или потока материалов могут улучшить результаты без значительных инвестиций.
Вывод: принимайте решение об интеграции на основе производительности линии
Решение для сверления деталей мебели приносит наибольшую пользу, если устраняет измеримое ограничение и соответствует фактической номенклатуре предприятия, его интерфейсам, составу персонала и обязательствам по поставкам.
Руководителям проекта следует утверждать инвестиции только после того, как определены допущения по производительности, общие затраты, обязанности по монтажу и приемочные испытания. Такой подход позволяет принимать решения на основе производственных результатов.
Qingdao Zhongding Machinery готова обсудить с проектными командами оборудование и более широкие потребности деревообрабатывающего производства. Предоставьте типовые чертежи, целевые производственные показатели и ограничения по планировке, чтобы получить более предметную техническую оценку.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.