


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Планирование деревообрабатывающей производственной линии для выполнения заказов на шкафы с широким ассортиментом моделей
Фабрика корпусной мебели может выглядеть загруженной, но при этом терять время именно там, где это наиболее важно: панели ожидают следующей операции, операторы ищут нужную программу, комплекты фурнитуры оказываются отдельно от соответствующих деталей, а готовые шкафы задерживаются из-за отсутствия одного компонента. Эти проблемы становятся заметнее при большом разнообразии заказов. План производства, хорошо работающий для крупной партии одинаковых кухонных модулей, может дать сбой, когда в следующую смену нужно изготовить гардеробы, тумбы под раковину, офисные системы хранения, гнутые фасады и изделия нестандартных размеров.
Поэтому проектированиелинии по производству изделий из древесины для изготовления корпусной мебели по разнообразным заказам — это не просто выбор оборудования. Это задача по организации маршрутов и управлению процессами. Руководителям проекта необходимо определить, какие операции следует стандартизировать, где гибкость оправдывает инвестиции, как панели будут перемещаться между рабочими участками и как линия сможет адаптироваться к частым изменениям заказов, не создавая путаницы в цехе.
Лучший результат — далеко не всегда самая автоматизированная линия на бумаге. Это линия, соответствующая реальному ассортименту производителя, имеющимся навыкам персонала, структуре заказов, площади цеха и планам развития. Приведенный ниже подход к планированию поможет превратить набор деревообрабатывающих станков в эффективную систему производства корпусной мебели.
Начинайте с ассортимента заказов, а не со списка оборудования
Прежде чем обсуждать форматно-раскроечные станки, CNC-центры для раскроя по технологии nesting, кромкооблицовочные или сверлильные станки, проанализируйте реальные заказы фабрики. Понятие «мебель на заказ» может подразумевать совершенно разные условия производства. Одна компания может выпускать преимущественно стандартные корпуса, меняя лишь цвет фасадов. Другая обрабатывает каждую панель индивидуально по размеру, схеме сверления, материалу и требованиям к кромке.
Для планирования проекта сгруппируйте заказы по эксплуатационным характеристикам, влияющим на технологический маршрут:
- Материалы панелей: MDF, ДСП, фанера, детали из массива древесины, ламинированные плиты, панели с акриловым покрытием или компакт-плиты.
- Размер партии: повторяющиеся партии, мелкосерийное производство, отдельные проекты или смешанные ежедневные заказы.
- Сложность панелей: прямоугольные детали, угловые компоненты, пазы, фасады нестандартной формы и интегрированные профили-ручки.
- Требования к кромке: без облицовки, облицовка одной или двух сторон, всех сторон по периметру, клей PUR, эффект бесшовного соединения в стиле лазерной обработки или толстая кромочная лента.
- Сверление и фурнитура: полки, петли, направляющие для ящиков, соединители, шканты, эксцентриковые стяжки и индивидуальные элементы для сборки.
- Приоритет доставки: группируются ли заказы по проекту, материалу, типу шкафа или сроку выполнения.
Такой анализ позволяет выявить настоящее узкое место. На некоторых предприятиях мощности раскроя достаточно, но задержки возникают из-за программ сверления. На других ограничением становится кромкооблицовка: операторам постоянно приходится менять цвет и толщину ленты, а также настройки клеевой системы. Если команда планирования начнет с характеристик отдельных станков, а не с этих производственных реалий, итоговая линия по производству изделий из древесины может выглядеть производительной, но оставаться сложной для планирования.
Выберите схему потока, допускающую вариативность
Для производства с большим разнообразием заказов нужна структура, но не следует заставлять каждый заказ проходить один и тот же маршрут. Эффективная линия корпусной мебели часто сочетает управляемый основной поток стандартных прямоугольных панелей с гибкими боковыми маршрутами для нестандартных деталей.
Например, стандартные панели корпусов могут последовательно проходить раскрой, маркировку, кромкооблицовку, сверление, сортировку и упаковку по достаточно предсказуемому маршруту. Фасады нестандартной формы, детали из массива или панели с необычными пазами можно направлять в ячейку CNC-обработки, не нарушая основной поток. Такой подход не позволяет нестандартным заказам малого объема останавливать производство больших партий.
Практический принцип маршрутизации: стандартизируйте типовые 70–80 процентов
Точное соотношение зависит от фабрики, но сам принцип остается верным: определите наиболее часто повторяющиеся семейства деталей и выстройте вокруг них стабильный маршрут. Стандартные боковины, полки, днища, задние стенки, фасады и детали ящиков должны проходить как можно меньше лишних этапов обработки и перемещения. Для остальных разнообразных изделий следует предусмотреть отдельный маршрут, а не обрабатывать их неформально «когда появится время».
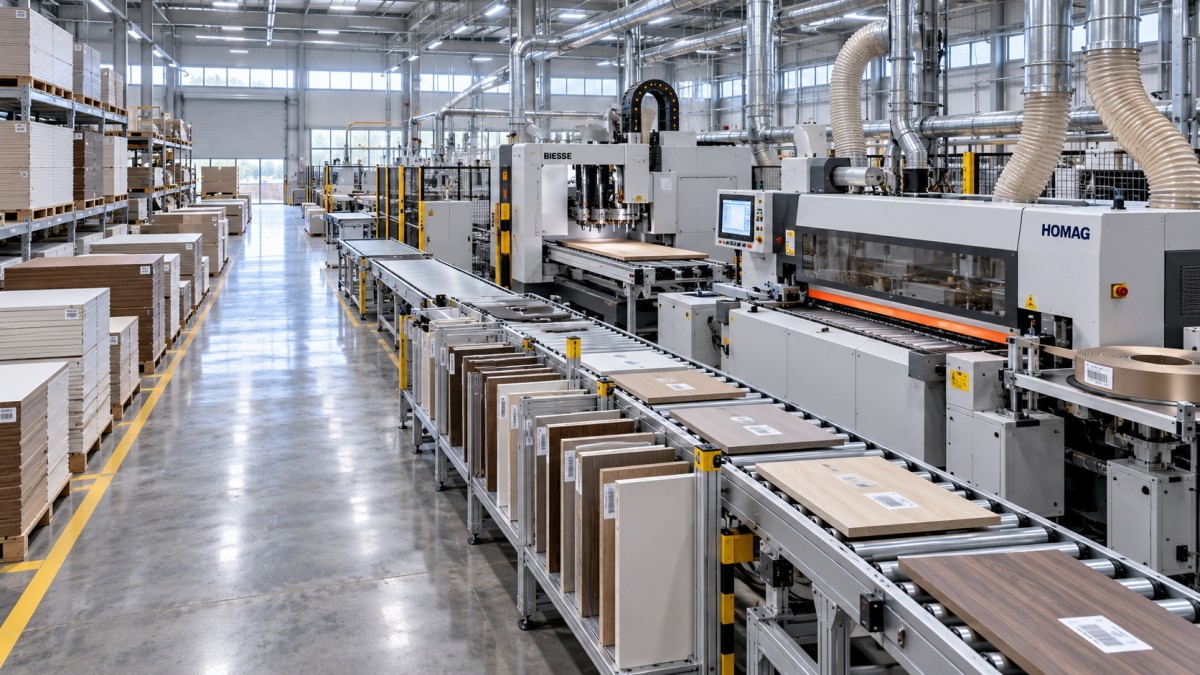
Это не означает, что жесткая конвейерная линия всегда будет правильным решением. При большом разнообразии заказов чрезмерная стационарная автоматизация может усложнить переналадку и ограничить возможность менять очередность срочных заказов. Рольганги, буферные зоны, возвратные конвейеры вокруг кромкооблицовочного станка, сортировочные станции с управлением по штрихкоду и мобильные тележки могут обеспечить более полезную гибкость, чем полностью связанная транспортная система.
Планируйте поток информации так же тщательно, как поток материалов
Панель эффективно перемещается по производству только тогда, когда вместе с ней перемещается информация о ее обработке. Каждая деталь должна отслеживаться от этапа раскроя до подготовки комплектов. При изготовлении корпусной мебели на заказ рукописная маркировка и запоминание быстро становятся ненадежными, если одновременно выполняется несколько проектов.
Как минимум производственная система должна связывать данные проектирования, оптимизацию раскроя, программы обработки, этикетки и статус производственного задания. На этикетке можно указать номер детали, номер проекта, расположение в изделии, размеры, код материала, инструкции по кромкооблицовке, программу сверления и следующий участок обработки. Цель не в том, чтобы добавить документооборот, а в том, чтобы сократить количество решений, которые оператору приходится принимать снова и снова.
Руководителю проекта важно задать вопрос:Что происходит, если панель отклоняется от запланированного маршрута? Хороший ответ предусматривает четкий способ идентификации, выделенное место для доработки и возможность обновить статус, не создавая дубликатов деталей. Без такого контроля при изготовлении изделий на заказ могут возникать скрытые потери, которые обходятся дорого, хотя явных простоев оборудования нет.
Стратегия раскроя: форматно-раскроечный станок, nesting или комбинированный подход?
Раскрой обычно становится первым важным решением при проектировании линии по производству изделий из древесины, поскольку он влияет на маркировку панелей, формирование партий для последующих операций, контроль отходов и темп работы всего предприятия. Выбор зависит от конструкции изделий и ассортимента заказов, а не от универсального предпочтения той или иной технологии.
Форматно-раскроечный станок хорошо подходит для больших объемов прямоугольных деталей, особенно когда листы материала обрабатываются партиями и необходимо поддерживать стабильную точность раскроя. Он позволяет эффективно раскраивать боковины корпусов, полки и фасады простой геометрии. При наличии опций автоматической загрузки, маркировки и выгрузки он обеспечивает быстрое начало основного производственного потока.
CNC-центр для раскроя по технологии nesting обеспечивает другой уровень гибкости. За один установ он может выполнять раскрой, формирование контура, фрезерование пазов и сверление, что особенно ценно для деталей неправильной формы, интегрированных конструктивных элементов и частых изменений размеров. Для фабрики, выпускающей много нестандартных фасадов, фигурных панелей и единичных мебельных компонентов, технология nesting может сократить перемещения деталей и упростить маршрутизацию.
Многие производители корпусной мебели с разнообразными заказами выигрывают от комбинированной стратегии: форматно-раскроечный станок или панельная пила для стандартных прямоугольных деталей и CNC-центр для раскроя по технологии nesting либо ячейка механической обработки для сложных деталей и нестандартных заказов. Это не позволяет перегружать гибкое оборудование простой работой, сохраняя при этом быстрый маршрут для индивидуальных проектов.
Не забывайте о буферных зонах для раскроя
Высокая производительность раскроя может привести к беспорядку, если последующие операции не способны справиться с таким объемом. Панели следует подавать с учетом мощности кромкооблицовки, сверления и сортировки, а не только наличия свободного времени у раскроечного станка. Небольшой, хорошо управляемый буфер полезен. Неконтролируемая стопка панелей — это не буфер, а запас деталей с неясным производственным статусом.
Кромкооблицовка часто определяет успех или неудачу плана производства с большим разнообразием заказов
При планировании линии кромкооблицовку часто недооценивают. Для панелей корпусной мебели могут требоваться разные материалы кромочной ленты, цвета, толщины, клеевые системы, способы обработки углов и качество отделки. Даже производительный автоматический кромкооблицовочный станок теряет эффективность, если процедуры переналадки неясны или фабрика подает заказы в последовательности, требующей постоянно менять ленту.
При выборе решения для кромкооблицовки оценивайте не только максимальную скорость подачи. Учитывайте реальные ежедневные объемы панелей разных размеров с различными требованиями к кромке. Важные факторы:
- Как быстро можно менять рулоны кромочной ленты, клеевые системы и настройки давления.
- Предусматривает ли конфигурация станка необходимые для заданного качества предварительное фрезерование, торцевую обрезку, черновую и чистовую обрезку, циклевание, полирование и скругление углов.
- Подходит ли система возврата деталей для работы одного оператора при выполнении определенных заказов.
- Как безопасно обрабатывать узкие, мелкие панели и панели необычной формы.
- Сохраняется ли соответствие между кромочной лентой и маркировкой панели на всех этапах обработки.
Планирование производства не менее важно, чем возможности станка. Группировка по цвету или толщине кромки может сократить количество переналадок, но не должна задерживать срочный заказ. Практичная система планирования уравновешивает эти задачи, часто выделяя контролируемые производственные окна для распространенных семейств материалов и оставляя гибкий интервал для приоритетных заказов.
Разделяйте производительность сверления и сложность сверлильных операций
Производство корпусной мебели требует точного расположения отверстий. Даже небольшая ошибка в сверлении отверстий под петли, установке соединителей или отверстий для направляющих ящиков может обнаружиться только при сборке, когда исправление обходится дорого. Однако иногда проектные команды выбирают сверлильное оборудование, ориентируясь только на количество шпинделей или номинальную скорость.
При работе с разнообразными заказами простота программирования, автоматический выбор инструмента, точность позиционирования и возможность обрабатывать панели разных размеров часто важнее максимальной скорости. CNC-центры для сверления и фрезерования могут обрабатывать разнообразные схемы отверстий для фурнитуры с меньшим объемом ручной настройки. Сверлильные станки проходного типа могут быть эффективны при стандартизированных семействах деталей и объемах производства, оправдывающих стабильный поток.
Здесь также может быть целесообразна гибридная схема. Стандартные панели корпуса можно направлять на специализированный маршрут сверления, а нестандартные — в CNC-ячейку. Решение следует принимать на основании доли деталей, которые действительно повторяются, а не исходя из предположения, что все мебельные компоненты похожи.
Планируйте рабочие ячейки с учетом готовности к сборке
Корпус мебели не готов после обработки отдельных панелей. Он готов, когда все необходимые детали, фурнитура, этикетки и инструкции вместе поступают на сборку или упаковку. Поэтому сортировка и комплектование — одни из важнейших, хотя и наименее приметных участков линии.
Вместо того чтобы позволять панелям накапливаться возле станков, организуйте четкую зону, где детали группируются по шкафу или проекту. В зависимости от объема производства это может быть система ручных стеллажей, зона сортировки со сканированием штрихкодов, автоматизированный буфер или их сочетание. Конструкция должна позволять заранее выявлять недостающие детали.
Продумайте, на каком этапе добавляется фурнитура. Некоторые производители комплектуют фурнитуру вместе с наборами панелей после подтверждения результатов сверления. Другие хранят фурнитуру отдельно до окончательной сборки. Оба подхода могут работать, но ответственность за этот этап должна быть четко определена. Самая проблемная ситуация — когда проект считается завершенным в цехе обработки панелей, но не может двигаться дальше из-за неподготовленных подходящих соединителей, петель или крепежных элементов.
Планируйте планировку, чтобы сократить пересечение транспортных потоков
На схеме расположения линии должны быть показаны не только габариты станков. Необходимо учесть хранение необработанных плит, загрузку листов, работу с обрезками, доступ операторов, пространство для технического обслуживания, маршруты погрузчиков, зоны временного хранения готовых деталей, аспирацию пыли, электроснабжение, подачу сжатого воздуха и зоны безопасности. Узкий проход, который на чертеже выглядит удобным, после установки оборудования может стать местом ежедневных столкновений.
По возможности обеспечьте направленное движение от сырья к готовым комплектам. Не допускайте планировок, где готовые панели постоянно пересекаются с поступающими плитами или вывозимыми отходами. Если здание требует U-образной схемы, четко определите точки передачи деталей и предусмотрите достаточно места для временного размещения, не блокирующего доступ.
Систему аспирации следует продумать на раннем этапе. Высокую производительность раскроя, CNC-обработки и шлифования нельзя рассматривать как вопрос, который можно отложить на потом. Маршруты воздуховодов, требования к воздушному потоку, производительность системы сбора отходов и точки подключения станков влияют как на проектирование монтажа, так и на долгосрочную стабильность работы.
Определите, где автоматизация повышает устойчивость, а где ограничивает гибкость
Автоматизация полезна, если она сокращает повторяющиеся операции по перемещению, обеспечивает точность, улучшает прослеживаемость или стабилизирует известное узкое место. Автоматическая загрузка панелей, маркировка, подача, возвратные конвейеры, сканирование штрихкодов и интеллектуальная сортировка могут повысить эффективность линии по производству изделий из древесины, если соответствуют производственному ритму фабрики.
Однако каждое автоматизированное соединение создает дополнительные зависимости. Если один участок транспортной системы останавливается и блокирует несколько станков, линия может оказаться менее устойчивой, чем хорошо организованная система рабочих ячеек. Для производителей с большим разнообразием заказов поэтапная автоматизация часто оказывается более надежным подходом: сначала наладьте стабильные процессы и контроль данных, а затем автоматизируйте операции передачи деталей, которые регулярно требуют ручного труда или приводят к ошибкам.
Расширение производства в будущем следует предусмотреть с самого начала. Оставьте место для дополнительного CNC-станка, второго кромкооблицовочного станка, расширения буферного хранения или модернизации системы сортировки. По возможности заранее предусмотрите запас мощности инженерных коммуникаций. Такие решения почти ничего не стоят на чертеже планировки и обходятся гораздо дороже после запуска фабрики.
Контрольный список для руководителя проекта при вводе линии в эксплуатацию
Перед приемкой готовой линии испытайте ее на реалистичных смешанных заказах, а не только на стандартных демонстрационных панелях. Используйте плиты из разных материалов, мелкие детали, полноразмерные боковины, кромочные ленты разных типов, срочные изменения и деталь, требующую доработки. Оценивайте не только производительность станков, но и взаимодействие между участками.
- Могут ли операторы определить каждую панель и следующую операцию без необходимости полагаться на память?
- Задокументированы ли процедуры переналадки и соответствуют ли они реальному графику смен?
- Может ли приоритетный заказ поступить на линию без потери прослеживаемости?
- Предусмотрен ли порядок действий при повреждении, неправильной обработке или отсутствии деталей?
- Соответствуют ли программы станков, этикетки и сведения о фурнитуре утвержденным проектным данным?
- Предусмотрены ли доступ для обслуживания, сбор пыли, защитные ограждения и планирование запасных частей?
Такие испытания показывают, действительно ли решение подходит для производства корпусной мебели с большим разнообразием заказов или хорошо работает только в идеальных условиях.
Как превратить оборудование в эффективно работающий участок производства корпусной мебели
Успешная линия по производству изделий из древесины для изготовления корпусной мебели на заказ строится на продуманных решениях: поддерживайте непрерывность часто выполняемых операций, предусмотрите контролируемый маршрут для нестандартных деталей, сохраняйте идентификацию каждой детали и не внедряйте автоматизацию, которую не может поддержать система планирования. Результатом не обязательно должна быть идеально прямая линия. Это может быть тщательно скоординированная сеть участков раскроя, кромкооблицовки, CNC-обработки, сверления, сортировки и подготовки к сборке.
Производителям, планирующим новое предприятие или модернизацию действующего цеха, следует привлекать поставщиков оборудования достаточно рано, чтобы обсудить потоки материалов, приоритеты процессов, инженерные коммуникации, персонал и планы расширения, а не только модели станков. Qingdao Zhongding Machinery Co., Ltd. обладает более чем 20-летним опытом в области деревообрабатывающего оборудования и оказывает поддержку клиентам при выборе станков, планировании производственных линий, предоставлении технических консультаций, поставке запасных частей и послепродажном обслуживании. Цель практическая: помочь производителям корпусной мебели создать производственную систему, способную лучше справляться с меняющимися заказами, сокращать лишние перемещения и обеспечивать стабильно высокое качество готовой продукции.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.